اس صفحہ پر
- بلو مولڈنگ مشین کیا ہے؟
- بلو مولڈنگ کیسے کام کرتی ہے۔
- عمل کے لحاظ سے اقسام: EBM، IBM، ISBM
- مشین کے اندر: حصے جو معیار کا فیصلہ کرتے ہیں۔
- ساخت اور ماڈل رینج کے لحاظ سے اقسام
- مواد جو ہم چلاتے ہیں۔
- مولڈنگ مشینیں کیا بناتی ہیں۔
- آؤٹ پٹ اور لاگت: وہ نمبر جو اہم ہیں۔
- ہم آپ کو منتخب کرنے میں کس طرح مدد کرتے ہیں۔
- معیار، جانچ اور ہم کیا دیکھتے ہیں۔
- مشین کی قیمت کیا چلاتی ہے۔
- ایک صنعت کار سے خریدنا
- اکثر پوچھے گئے سوالات
بلو مولڈنگ مشین کیا ہے؟
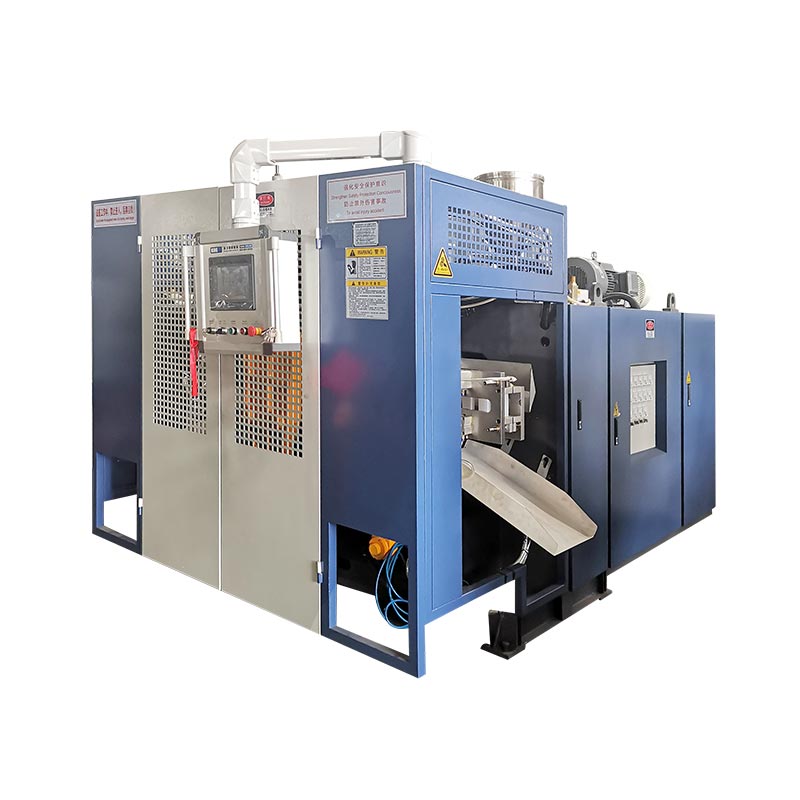
ایک بلو مولڈنگ مشین پلاسٹک کی رال کو پگھلا کر اسے کھوکھلے حصوں میں بدل دیتی ہے، اسے نرم شکل میں بناتی ہے، اور اس شکل کے اندر کمپریسڈ ہوا کو اڑاتی ہے تاکہ یہ سڑنا کے خلاف دبائے۔ جب پلاسٹک ٹھنڈا ہو جاتا ہے اور سانچہ کھل جاتا ہے، تو آپ کے پاس ایک تیار شدہ کھوکھلی پروڈکٹ ہوتی ہے — ایک بوتل، ایک کین، ایک ڈرم، ایک ٹینک۔ تقریباً ہر سخت پلاسٹک کا کنٹینر جسے آپ سنبھالتے ہیں کسی نہ کسی قسم کی بلو مولڈنگ مشین سے شروع ہوتا ہے۔
زمرہ وسیع ہے کیونکہ پرزے بہت مختلف ہیں: ایک 100 ملی لیٹر کی آئی ڈراپر بوتل اور 220 لیٹر کیمیکل ڈرم دونوں "بلو مولڈ" ہیں، لیکن دونوں مشینوں کے بارے میں کچھ بھی ایک جیسا نہیں ہے۔ اچھی طرح سے انتخاب کرنے کا مطلب ہے دو چیزوں کو سمجھنا - نرم شکل کیسے بنتی ہے (دیعمل کی قسم)، اور اسے پہنچانے کے لیے مشین کیسے بنائی گئی ہے (دیساخت)۔ ہم دونوں کو باری باری لے لیں گے۔
بلو مولڈنگ کیسے کام کرتی ہے۔
ایکسٹروژن بلو مولڈنگ - زیادہ تر صنعتی کنٹینرز کے پیچھے عمل - ایک سخت لوپ میں چلتا ہے۔ اسے سمجھنا بعد میں ہر فیصلہ (لاگت، پیداوار، معیار) کو واضح کرتا ہے:
- پگھلنا اور میٹر۔ایک ایکسٹروڈر سکرو رال کو پگھلاتا ہے اور ایک مستحکم، یکساں بہاؤ کو ڈائی ہیڈ کی طرف دھکیلتا ہے۔
- پیریژن بنائیں۔پگھلنا ڈائی ہیڈ سے ایک کھوکھلی ٹیوب کے طور پر باہر نکلتا ہے - پیریسن۔ دیوار کی موٹائی کا کنٹرولر اس ٹیوب کو اس کی لمبائی کے ساتھ پروفائل کرتا ہے تاکہ پلاسٹک وہیں بیٹھ جائے جہاں اس حصے کو مضبوطی کی ضرورت ہو۔
- کلیمپسڑنا پیریسن کے ارد گرد بند ہوجاتا ہے۔ سنکرونس کلیمپنگ اور ڈائریکٹ پریشر لاکنگ پلاٹین کو متوازی رکھتے ہیں تاکہ حصہ چمک نہ سکے۔
- پھونک مارنا۔ایک بلو پن ہوا میں انجیکشن لگاتا ہے (بہت سے حصوں پر نیچے سے اڑانے والے نظام کے ساتھ) اور پیریسن اپنی آخری شکل اختیار کرتے ہوئے گہا کے خلاف پھول جاتا ہے۔
- ٹھنڈاحصہ ٹھنڈے سڑنا کے خلاف سیٹ کرتا ہے۔ یہ عام طور پر سب سے طویل مرحلہ ہوتا ہے، اور یہ - ایکسٹروڈر نہیں - آپ کے سائیکل کا وقت طے کرتا ہے۔
- نکالیں اور ختم کریں۔سڑنا کھلتا ہے، ایک روبوٹ بازو اس حصے کو ہٹاتا ہے، اور فلیش کو تراش دیا جاتا ہے۔ ایک خودکار لائن پر یہ بغیر پائلٹ کے چلتا ہے۔
ان میں سے دو قدم خاموشی سے پوری لائن کی معاشیات کا فیصلہ کرتے ہیں۔ پیرسن پروفائلنگ یہ طے کرتی ہے کہ ہر حصے میں کتنی رال ہوتی ہے۔ کولنگ سیٹ کرتا ہے کہ آپ انہیں کتنی تیزی سے بنا سکتے ہیں۔ ان دونوں کو صحیح طریقے سے حاصل کریں اور باقی مشین بڑی حد تک اپنا خیال رکھتی ہے - یہی وجہ ہے کہ وہ سرخی کے چشموں کے خریداروں سے عام طور پر پہلے موازنہ کرنے سے زیادہ توجہ کے مستحق ہیں۔
عمل کے لحاظ سے اقسام: EBM، IBM اور ISBM
بلو مولڈنگ مشین کی تین بنیادی پروسیسنگ اقسام ہیں۔ فرق مکمل طور پر ہے۔نرم شکل کیسے بنتی ہے۔اس سے پہلے کہ اسے اڑایا جائے.
| قسم | شکل کیسے بنتی ہے۔ | کے لیے بہترین | عام مصنوعات |
|---|---|---|---|
| اخراج (EBM) | پیرسن کو ایک ٹیوب کے طور پر نکالا گیا، پھر اڑا دیا گیا۔ | سنبھالے ہوئے اور بڑے کھوکھلے حصے | جیری کین، ڈرم، ٹینک، بوتلیں۔ |
| انجکشن (IBM) | پہلے سے انجکشن مولڈ کیا جاتا ہے، پھر اڑا دیا جاتا ہے۔ | چھوٹے، اعلی صحت سے متعلق کنٹینرز | فارما کی بوتلیں، کاسمیٹک جار |
| انجیکشن اسٹریچ (ISBM) | پریفارم انجکشن، کھینچا اور اڑا دیا | صاف، مضبوط پیئٹی بوتلیں۔ | پانی اور سافٹ ڈرنک کی بوتلیں۔ |
اخراج بلو مولڈنگ (EBM)صنعتی کنٹینرز اور اس عمل کے لیے جو ہم بناتے ہیں۔ چونکہ جسم، ہینڈل اور گردن ایک ہی شاٹ میں بنتے ہیں، اس لیے EBM سنبھالے ہوئے اور بڑے حصے بناتا ہے جو دوسرے عمل نہیں کر سکتے۔انجکشن بلو مولڈنگ (IBM)سب سے پہلے ایک عین مطابق پرفارم بناتا ہے، جس سے چھوٹی بوتل کی گردن کی بہترین درستگی ملتی ہے لیکن کوئی ہینڈل اور کوئی بڑا پرزہ نہیں۔انجیکشن اسٹریچ (ISBM)پانی کی بوتلوں میں آپ کو نظر آنے والی وضاحت اور مضبوطی کے لیے ایک PET preform پھیلاتا ہے - HDPE صنعتی حصوں سے ایک مختلف پروڈکٹ فیملی۔
عملی طور پر انتخاب شاذ و نادر ہی مبہم ہوتا ہے۔ ایک کین، ڈرم، ٹینک یا کوئی بھی سنبھالا یا بڑا کنٹینر ایک اخراج کا حصہ ہے۔ IBM اور ISBM کا تعلق چھوٹی قطعی بوتلوں اور واضح PET سے ہے۔ یہ جاننا کہ آپ کی شارٹ لسٹ مشینوں سے پہلے آپ کا پروڈکٹ کس خاندان میں آتا ہے، دو عملوں کے لیے موازنہ کرنے والے اقتباسات کو بچاتا ہے جو کبھی فٹ نہیں ہونے والے تھے۔
مشین کے اندر: وہ حصے جو معیار کا فیصلہ کرتے ہیں۔
دو مشینیں ایک ہی ہیڈ لائن کی گنجائش کا اشتراک کر سکتی ہیں اور بالکل مختلف طریقے سے برتاؤ کر سکتی ہیں، کیونکہ معیار اجزاء میں رہتا ہے۔ یہ وہ حصے ہیں جن کا ہمارے انجینئرز سب سے زیادہ خیال رکھتے ہیں:
| جزو | یہ کیا کرتا ہے | یہ کیوں اہمیت رکھتا ہے۔ |
|---|---|---|
| Extruder اور سکرو | رال کو پگھلاتا ہے اور میٹر کرتا ہے۔ | 24-25 L/D پر 50-100 ملی میٹر پیچ ایک مستحکم، یکساں HDPE پگھلتے ہیں - مستقل حصوں کی بنیاد |
| ڈائی ہیڈ + پیریسن کنٹرولر | پیرسن کی دیوار کی شکلیں اور پروفائلز | MOOG 100-پوائنٹ وال موٹائی کنٹرولر رال کی لاگت اور حصے کی طاقت کا واحد سب سے بڑا لیور ہے۔ |
| کلیمپنگ یونٹ | مولڈ کو بند کر کے رکھتا ہے۔ | ڈبل پل راڈ سنکرونس کلیمپنگ + آئل سلنڈر ڈائریکٹ پریشر لاک پلیٹین کو متوازی ہائی ٹنیج کے نیچے رکھتا ہے |
| پھونک مارنا اور ٹھنڈا کرنا | فلا کر حصہ سیٹ کرتا ہے۔ | بلو پن + نیچے اڑانے والے حصے کی شکل۔ کولنگ ڈیزائن حقیقی سائیکل کا وقت چلاتا ہے۔ |
| ڈرائیو اور کنٹرول | مشین کو طاقت دیتا ہے اور چلاتا ہے۔ | سروو مین پمپ توانائی کو کم کرتا ہے۔ Mitsubishi PLC + Weinview HMI 24/7 لائنوں پر اپ ٹائم کی حفاظت کرتا ہے۔ |
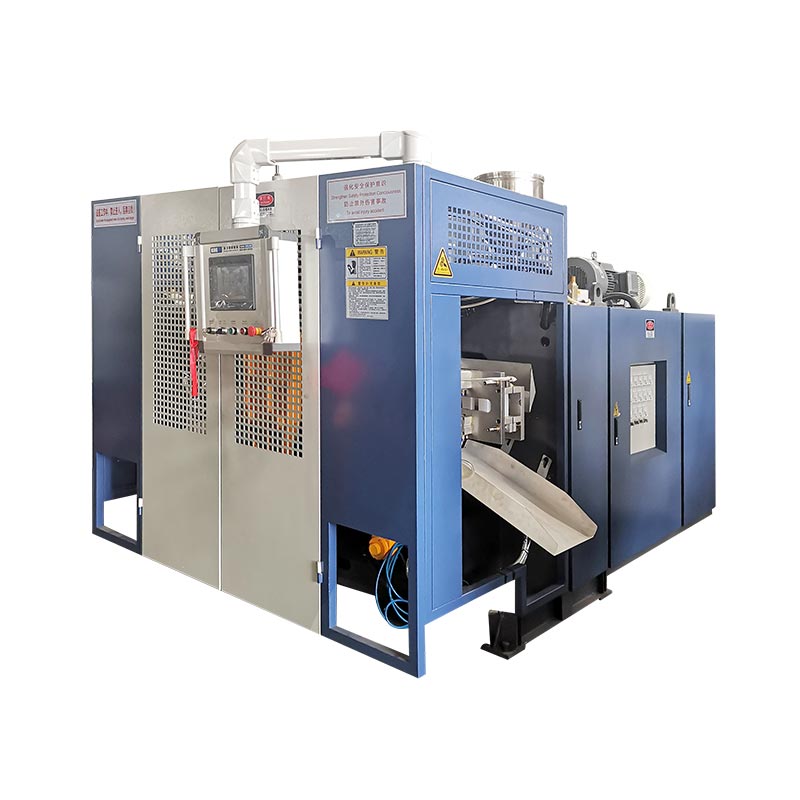
| آٹومیشن | باہر نکالنا، صاف کرنا، معائنہ کرنا | روبوٹ بازو + ڈاؤن اسٹریم ٹرمنگ بغیر پائلٹ کے رنز پر معیار کو مستحکم رکھتی ہے۔ |
چوبیس گھنٹے چلنے والی لائن پر، کنٹرول کی وشوسنییتا پیداوار کی حفاظت کرتی ہے - یہی وجہ ہے کہ آخری قطار میں درآمد شدہ اجزاء ان کی نظر سے زیادہ اہمیت رکھتے ہیں۔ Mitsubishi PLC، Weinview HMI اور MOOG وال موٹائی کنٹرول بیجز نہیں ہیں۔ یہ ثابت شدہ حصے ہیں جو دنیا میں تقریباً کہیں بھی قابل استعمال رہتے ہیں، اس لیے لاگوس یا لیما میں خرابی ہفتوں تک لائن کو بند نہیں کرتی۔
ساخت اور ماڈل رینج کے لحاظ سے اقسام
اخراج کے اندر، مشینوں کو اس لحاظ سے گروپ کیا جاتا ہے کہ پیرسن کیسے پہنچایا جاتا ہے اور دیوار کیسے بنائی جاتی ہے۔ یہ وہ جگہ ہے جہاں آپ مشین کو اپنے حصے کے سائز اور حجم سے ملاتے ہیں۔
- مسلسل دھچکا مولڈنگ مشین.پیریسن نان اسٹاپ کو باہر نکالتا ہے اور اسے پکڑنے کے لیے مولڈ شٹل کرتا ہے — چھوٹے سے درمیانے حصوں پر تقریباً 30 لیٹر تک ہائی کیڈینس، اور جہاں ایک ملٹی ڈائی ہیڈ بوتلوں کو کئی بار چلاتا ہے۔
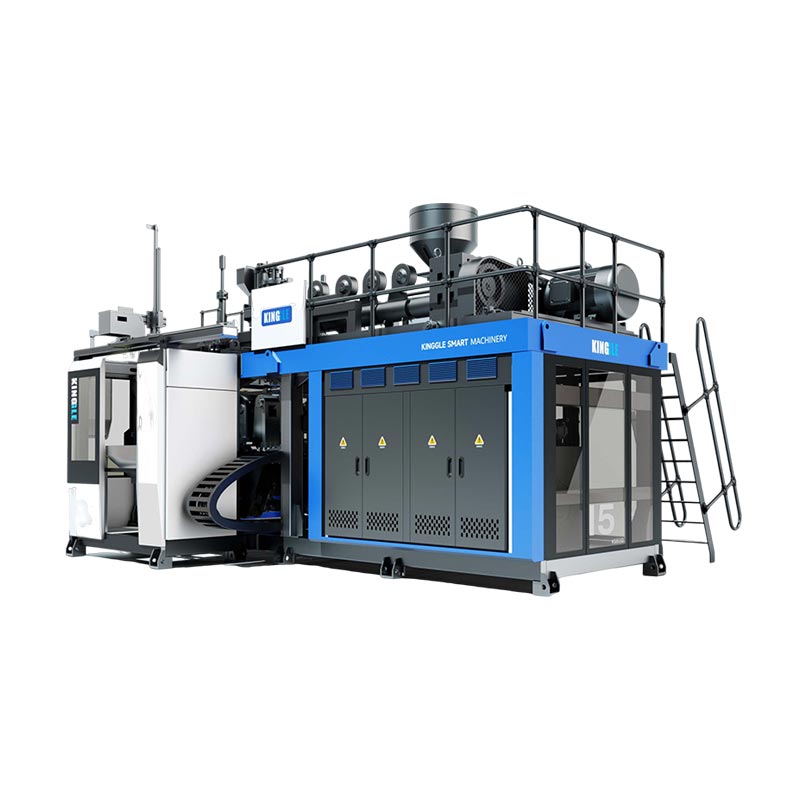
- جمع کرنے والا (جمع) بلو مولڈنگ مشین۔سٹوروں کو سر میں پگھلاتا ہے اور تیزی سے گولیاں چلتی ہیں، بڑے پیرسنز کو جھلتے ہوئے روکتے ہیں — ڈرم، IBC ٹینک، فیول ٹینک اور رکاوٹوں کی قسم۔
- ملٹی لیئر بلو مولڈنگ مشین۔ایک 2-6 پرت ڈائی ہیڈ کو ایک دیوار میں رکاوٹ، دوبارہ گرائنڈ یا رنگ کی تہوں کو باہر نکالتی ہے — جو ایندھن کے ٹینکوں اور ہائی اسپیک کیمیکل ڈرموں کے لیے استعمال ہوتی ہے۔
- خودکار بلو مولڈنگ مشین۔مندرجہ بالا میں سے کوئی بھی مکمل آٹومیشن کے ساتھ — روبوٹ ٹیک آؤٹ، ڈیفلیشنگ اور بغیر پائلٹ کے مسلسل چلانے کے لیے معائنہ۔
ہماری اپنی رینج 100 ملی لیٹر سے لے کر 220 لیٹر ڈرم تک پھیلی ہوئی ہے (اور درخواست پر اس سے بڑا)، اس لیے وہی فیکٹری ایک چھوٹی تیل کی بوتل اور اقوام متحدہ کے درجہ بند کیمیکل ڈرم کا احاطہ کرتی ہے:
| صلاحیت | مشین کی قسم | مثال کے ماڈل | ڈرائی سائیکل آؤٹ پٹ* | کلیمپنگ |
|---|---|---|---|---|
| 100 ملی لیٹر - 2 ایل | مسلسل، سنگل/ملٹی ڈائی | 2L سنگل/ ڈبل اسٹیشن | 1,200/h تک | 40 kN |
| 3 - 15 ایل | مسلسل، سنگل/ڈبل | 5L / 15Lاسٹیشن | 450–1,000/h | 65–200 kN |
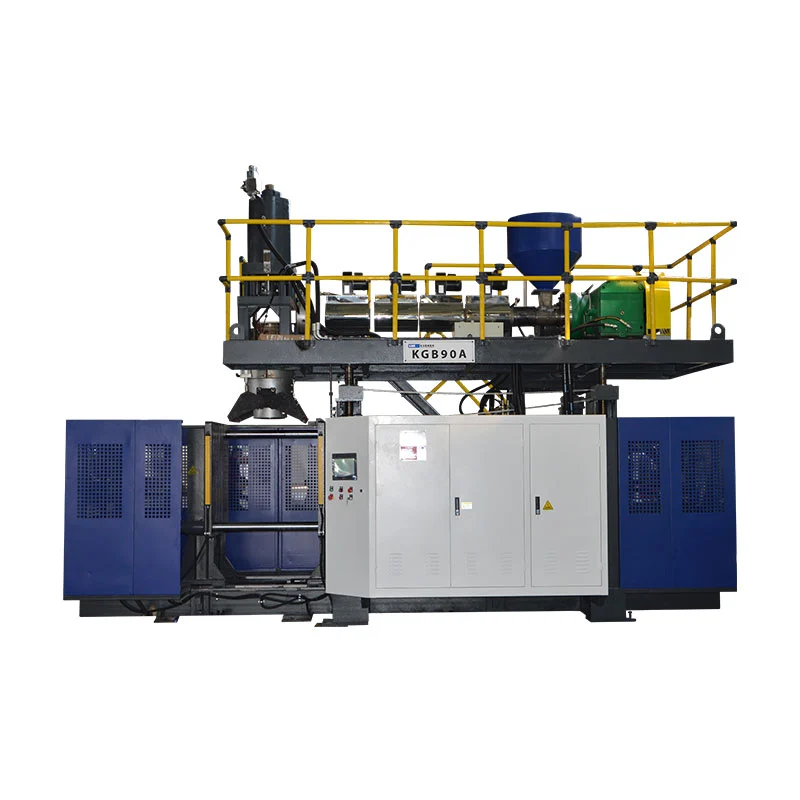
| 20 - 60 L | جمع کرنے والا | KGB70A/80A/90A | 500–700/h | 130–280 kN |
| 120 - 160 L | جمع کرنے والا | KGB100B/110A | 300–320/h | 440–760 kN |
| 220 L ڈرم+ | کیمیکل بیرل خصوصی | 250L خصوصی | 17–20/h | درخواست پر |
*ڈرائی سائیکل نظریاتی زیادہ سے زیادہ ہے؛ حقیقی پیداوار کم ہے. مکمل چشمی اور کام شدہ نمبر ہمارے گہرے غوطے میں ہیں۔جیری کین مشیناورمشین جمع.



مواد جو ہم چلاتے ہیں۔
مشین عمل کا تعین کرتی ہے۔ رال خصوصیات کا تعین کرتا ہے۔ ہماری اخراج مشینیں صنعتی خاندان کو نیچے واحد یا ملٹی لیئر دیواروں میں چلاتی ہیں۔
| مواد | یہ کیوں استعمال کیا جاتا ہے۔ | عام حصے |
|---|---|---|
| ایچ ڈی پی ای | سخت، کیمیائی مزاحم، کم قیمت | جیری کین، بوتلیں، ٹینک |
| HMW-HDPE | اعلی اثر اور تناؤ کے خلاف مزاحمت | کیمیائی ڈرم، ایندھن کے ٹینک |
| پی پی | گرمی کی مزاحمت، وضاحت کے اختیارات | پتلی دیوار اور گرم بھرے کنٹینر |
| پیویسی / پی اے | رکاوٹ اور خاص خصوصیات | خصوصی بوتلیں، رکاوٹ کی تہیں۔ |
مولڈنگ مشینیں کیا بناتی ہیں۔
سڑنا تبدیل کریں اور ایک مشین فیملی بہت سی صنعتوں کی خدمت کرتی ہے۔ یہ ایپلیکیشن کے شعبے ہیں جن کے لیے ہم زیادہ تر ٹول کرتے ہیں:
| صنعت | مصنوعات |
|---|---|
| پیکجنگ | تیل اور صابن کی بوتلیں، جیری کین، کیمیائی ڈرم، IBC ٹینک |
| آٹوموٹو | ایندھن کے ٹینک، ہوا کی نالی، بگاڑنے والے |
| روڈ انتظامیہ | ٹریفک رکاوٹیں، شنک، تنہائی کے گھاٹ |
| تیرتا ہوا | بوائے، فلوٹس، پونٹون |
| لاجسٹک اور مزید | پیلیٹ، ٹول بکس، میزیں اور کرسیاں، کھلونے |
آؤٹ پٹ اور لاگت: وہ نمبر جو اہم ہیں۔
دو حسابات یہ فیصلہ کرتے ہیں کہ آیا کوئی مشین آپ کے کاروبار میں فٹ بیٹھتی ہے — اور آپ کے خریدنے سے پہلے دونوں کو چلانا آسان ہے۔
مثال — 7.2 سیکنڈ سائیکل پر 5 L کین، سنگل ہیڈ:
(3600 ÷ 7.2) × 0.8 =400 کین فی گھنٹہ· دو شفٹیں ≈6,400 فی دن
رال = حصہ وزن × رال کی قیمت → جیسے 0.20 کلوگرام × $1.30 =$0.26
توانائی = مشین kW × $/kWh ÷ حصے/h → جیسے 15 × 0.12 ÷ 400 =$0.0045
نوٹ کریں کہ رال توانائی اور محنت کو فی حصہ لاگت میں بونا کرتی ہے۔ یہ واحد حقیقت دیوار کی موٹائی کے عین مطابق کنٹرول کا پورا معاملہ ہے: ایک حصے سے 5% رال کو تراشنا جو ملین کے حساب سے بھیجتا ہے کسی بھی بجلی کے بل سے کہیں زیادہ بچاتا ہے - اور یہی وجہ ہے کہ کمزور دیوار کنٹرول والی سستی مشین عام طور پر مہنگی ثابت ہوتی ہے۔
ہم آپ کو منتخب کرنے میں کس طرح مدد کرتے ہیں۔
جب کوئی خریدار انکوائری بھیجتا ہے تو ہم اس حصے کے ذریعے کام کرتے ہیں، مشین سے نہیں۔ ان کا جواب دیں اور صحیح ترتیب عام طور پر واضح ہوتی ہے:
- سب سے بڑا حصہ اور شکل۔سائز اور آیا اس میں ہینڈل ہے یا نہیں یہ فیصلہ کریں کہ اخراج بمقابلہ انجیکشن، اور لگاتار بمقابلہ جمع کرنے والا۔
- رال اور دیوار کی تفصیلات۔رکاوٹ یا ریگرائنڈ تہوں کو ملٹی لیئر ہیڈ کی ضرورت ہوتی ہے۔ اقوام متحدہ کی درجہ بندی والے ڈرموں کو دیوار کی موٹائی کے مضبوط کنٹرول کی ضرورت ہوتی ہے۔
- روزانہ آؤٹ پٹ۔سنگل بمقابلہ ڈبل اسٹیشن کا انتخاب کرنے سے پہلے آؤٹ پٹ میتھ کو دو شفٹ گھنٹوں کے مقابلے میں چلائیں۔
- سرٹیفیکیشن.ڈراپ ٹیسٹ یا اقوام متحدہ کی ضروریات ٹولنگ اور توثیق کو تبدیل کرتی ہیں۔
- اسٹینڈ لون یا ٹرنکی۔اسکیلنگ لائنیں مرکزی خوراک، پانی اور ایک ساتھ فراہم کردہ کرشنگ سے فائدہ اٹھاتی ہیں۔
معیار، جانچ اور ہم کیا دیکھتے ہیں۔
مستقل مزاجی بلو مولڈنگ میں پورا کھیل ہے، اور یہ وہ جگہ ہے جہاں ایک ہی مشینوں کی تعمیر کی دو دہائیاں دکھائی دیتی ہیں۔ کچھ چیزیں جو ہم کرتے اور دیکھتے ہیں:
- دیوار کی موٹائی کی یکسانیت۔پوائنٹ بہ پوائنٹ پروفائل کیا گیا ہے تاکہ ہر حصہ کم سے کم رال کے ساتھ اپنے ڈراپ ٹیسٹ کی خصوصیت کو پورا کرے — شپمنٹ سے پہلے چیک کیا جائے۔
- ڈراپ ٹیسٹ اور اقوام متحدہ کی توثیق۔کیمیکل ڈرم ٹولنگ ہماری منزل سے نکلنے سے پہلے 3 میٹر کا ڈراپ ٹیسٹ اور اقوام متحدہ کا سرٹیفیکیشن پاس کرتی ہے۔
- جہاں گرتی ہوئی پیداوار عام طور پر شروع ہوتی ہے۔ایکسٹروڈر کے مقابلے میں آہستہ سائیکل زیادہ تر اسٹوریج اسٹروک یا کولنگ کا پتہ لگاتے ہیں — یہ دیکھنے کی پہلی جگہ ہے، آخری نہیں۔ (مزید میںسست مواد ذخیرہ کرنے کا سبب بنتا ہے.)
مشین کی قیمت کیا چلاتی ہے۔
"بلو مولڈنگ مشین" کے لیے کوئی ایک فہرست قیمت نہیں ہے کیونکہ قیاس لاگت کو بدل دیتا ہے۔ اہم ڈرائیورز:
- پارٹ سائز اور کلیمپنگ فورس۔بڑے حصوں کو بھاری فریم اور کہیں زیادہ ٹنیج کی ضرورت ہوتی ہے - سب سے زیادہ لاگت والا ڈرائیور۔
- مرنے والے سروں کی تعداد۔جڑواں/ملٹی ڈائی آؤٹ پٹ اور قیمت کو ضرب دیتا ہے۔
- سنگل بمقابلہ ملٹی لیئر۔ملٹی لیئر ہیڈ صلاحیت اور لاگت کا اضافہ کرتا ہے۔
- آٹومیشن اور کنٹرولز۔روبوٹ ٹیک آؤٹ، ڈیفلیشنگ اور پریمیم کنٹرول قیمت بڑھاتے ہیں لیکن چلانے کی لاگت کم کرتے ہیں۔
- ٹرنکی سسٹمز۔مرکزی خوراک، پانی اور کرشنگ اقتباس میں اضافہ کرتے ہیں لیکن فضلہ اور مزدوری کو کم کرتے ہیں۔
ایک صنعت کار سے خریدنا
مشین ایک دہائیوں پر مشتمل رشتہ ہے، اس لیے اس کے پیچھے کون کھڑا ہے اتنا ہی اہمیت رکھتا ہے جتنا کہ قیاس ہے۔ فیکٹری کے طور پر، ہم ہر مشین کو اس کے ساتھ واپس کرتے ہیں:
- وارنٹیاہم اجزاء میں 1-2 سال کی وارنٹی ہوتی ہے۔ پہنے ہوئے حصوں کو پہلے سال کے اندر مفت تبدیل کر دیا جاتا ہے۔
- انسٹال کریں اور تربیت دیں۔ہمارے انجینئرز آپ کے آپریٹرز کو انسٹال کرنے، کمیشن دینے اور تربیت دینے کے لیے آپ کی فیکٹری کا سفر کرتے ہیں۔
- ریموٹ سپورٹ۔آن بورڈ الارم سسٹم ہمیں دور سے مسائل کی تشخیص اور ان کا ازالہ کرنے دیتا ہے۔
- حسب ضرورت حل۔آپ کی ڈرائنگ اور کنفیگریشنز کے مولڈز آپ کے حصے، رال اور آؤٹ پٹ کے مطابق ہیں۔
ہمیں اپنا حصہ بتائیں - ہم مشین کی وضاحت کریں گے۔
اپنی پروڈکٹ، سائز، رال اور روزانہ آؤٹ پٹ بھیجیں۔ ہم سائیکل کے حقیقی اعداد و شمار کے ساتھ صحیح قسم، ترتیب اور کلیمپنگ فورس تجویز کریں گے۔
ایک اقتباس حاصل کریں۔ واٹس ایپ پر چیٹ کریں۔اکثر پوچھے گئے سوالات
بلو مولڈنگ مشین کیا ہے؟
یہ رال کو پگھلا کر کھوکھلی پلاسٹک کی مصنوعات بناتا ہے، اسے نرم شکل میں بناتا ہے، اور اسے ایک سانچے کے اندر ہوا کے ساتھ فلا کر دیتا ہے — جو بوتلوں، جیری کین، ڈرم، ٹینک، ایندھن کے ٹینک وغیرہ کے لیے استعمال ہوتا ہے۔
بلو مولڈنگ مشین کی اقسام کیا ہیں؟
عمل کے ذریعے: اخراج (EBM)، انجیکشن (IBM) اور انجیکشن اسٹریچ (ISBM)۔ ساخت کے لحاظ سے: مسلسل، جمع کرنے والا اور ملٹی لیئر۔ آپریشن کے ذریعہ: خودکار۔ صنعتی HDPE کنٹینرز کے لیے اخراج سب سے عام ہے۔
ایک بلو مولڈنگ مشین کی قیمت کتنی ہے؟
قیمت پارٹ سائز اور کلیمپنگ فورس، ڈائی ہیڈز کی تعداد، سنگل بمقابلہ ملٹی لیئر، اور آٹومیشن سے چلتی ہے۔ ایک چھوٹی سنگل سٹیشن مشین کی قیمت ایک بڑی جمع کرنے والے ڈرم لائن سے کہیں کم ہے — درست اقتباس کے لیے اپنا حصہ اور آؤٹ پٹ شیئر کریں۔
میں صحیح کا انتخاب کیسے کروں؟
حصے سے شروع کریں: سب سے بڑا سائز، ہینڈل یا نہیں، رال، وال اسپیک، سرٹیفیکیشن، پھر روزانہ آؤٹ پٹ۔ سنبھالے ہوئے اور بڑے حصے اخراج کا استعمال کرتے ہیں (چھوٹے درمیانے کے لیے مسلسل، بڑے کے لیے جمع کرنے والا)؛ عین مطابق چھوٹی بوتلیں انجکشن کا استعمال کرتی ہیں؛ صاف پیئٹی بوتلیں انجیکشن اسٹریچ کا استعمال کرتی ہیں۔
یہ کون سا مواد چلا سکتا ہے؟
اخراج مشینیں PE (HDPE اور HMW-HDPE)، PP، PVC اور PA کو سنگل یا ملٹی لیئر دیواروں میں چلاتی ہیں۔ انجیکشن اسٹریچ مشینیں صاف بوتلوں کے لیے پی ای ٹی چلاتی ہیں۔
آؤٹ پٹ کی پیمائش کیسے کی جاتی ہے؟
اسپیک شیٹس ڈرائی سائیکل (نظریاتی) آؤٹ پٹ دکھاتی ہیں۔ حقیقی پیداوار خشک سائیکل × تقریباً 0.75–0.85 ہے، کیونکہ ٹھنڈک کا وقت اور جزوی وزن حقیقی سائیکل کو لمبا کرتا ہے۔