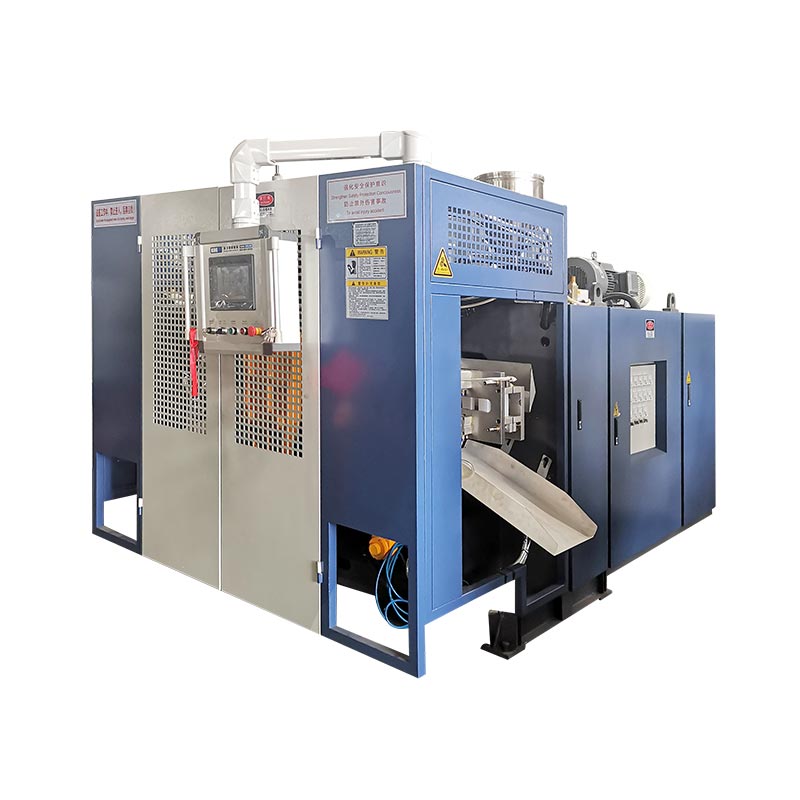
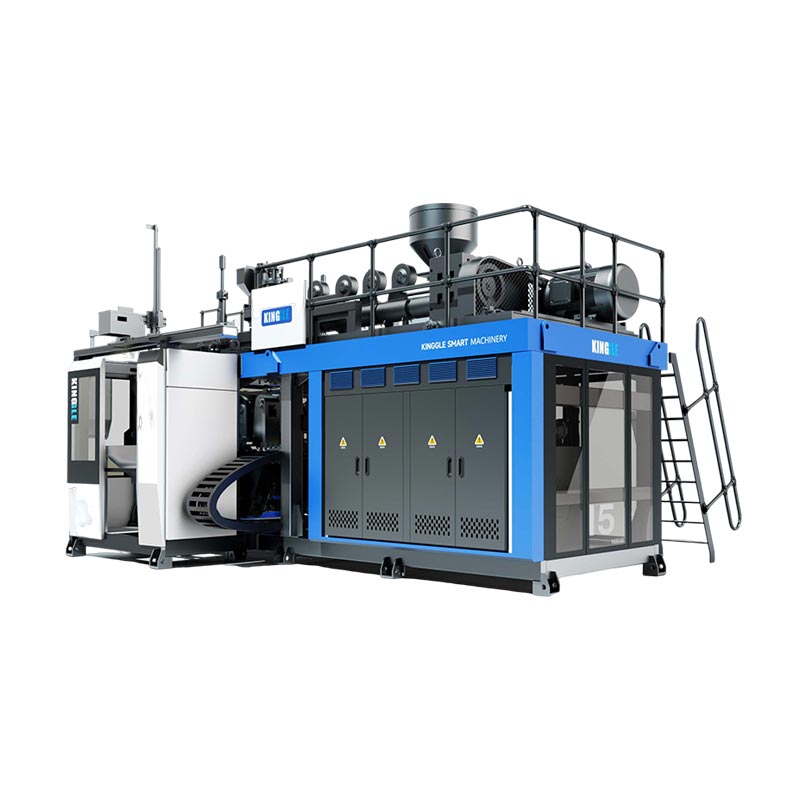
دو سر، دو پیرسنز اور دو گہا اکثر ایک ہی پیداواری تصور سے تعلق رکھتے ہیں — لیکن وہ قابل تبادلہ اصطلاحات نہیں ہیں۔ صحیح ترتیب بوتل، آؤٹ لیٹ پچ، مولڈ اسپیس اور مجموعی پگھلنے کی طلب سے شروع ہوتی ہے، ہدف کے سر کی گنتی سے نہیں۔

ایک خریدار جو "فور کیوٹی بوتل اڑانے والی مشین" مانگ رہا ہے اسے چار آؤٹ لیٹ ڈائی ہیڈ، چار کیویٹی مولڈ اور ایک یا دو مولڈ سٹیشن مل سکتے ہیں۔ ایک اور خریدار جو "ڈبل ہیڈ بلو مولڈنگ مشین" مانگ رہا ہے وہ صرف دو پیرسن کا حوالہ دے رہا ہے۔ جب تک کہ کوٹیشن میں ہر ایک عنصر کی فہرست نہ ہو، دونوں فریق مختلف آلات کا تصور کرتے ہوئے ایک ہی نمبر پر بات کر سکتے ہیں۔
یہ گائیڈ ان اصطلاحات کو الگ کرتا ہے، موجودہ Kinggle 2L، 5L اور 15L وضاحتیں استعمال کرتا ہے تاکہ سر کے انتخاب کے پیچھے جہتی حدود کو ظاہر کیا جا سکے، اور پیداوار کی پیداوار کو ایجاد کیے بغیر ایک-، دو-، تین- اور چار سر کے تصورات کا موازنہ کرنے کے لیے بڑے پیمانے پر توازن کا طریقہ فراہم کرتا ہے۔
سب سے پہلے، چار مختلف شماروں کو نام دیں۔
لفظسرمارکیٹ میں ڈھیلے طریقے سے استعمال ہوتا ہے۔ ایک اخراج دھچکا مولڈنگ ڈائی ہیڈ پگھل کو تقسیم کرتا ہے اور نلی نما پیرسن بناتا ہے۔ ایک ملٹی پیریسن ڈائی ہیڈ میں کئی آؤٹ لیٹس ہوتے ہیں۔ پھر سڑنا ان پیرسنز کے گرد بند ہو جاتا ہے، اور ہر سڑنا گہا ایک حصہ بناتا ہے۔ ایک اسٹیشن مکمل مولڈ اور کلیمپ پوزیشن ہے جو انہیں وصول کرتا ہے۔ ایک پرت ایک مادی پرت ہے جو اخراج اور ڈائی ہیڈ سسٹم کے ذریعہ بنائی گئی ہے۔
| شمار | جسمانی معنی | خریدار کے سوال کی مثال | فرض نہ کرو |
|---|---|---|---|
| ڈائی ہیڈ آؤٹ لیٹس | ایک مولڈنگ ایونٹ میں وہ سوراخ جن سے پیریسنز ابھرتے ہیں۔ | کیا تجویز سنگل، ڈبل، ٹرپل یا چار سر ہے؟ | کہ آؤٹ لیٹ کی گنتی قبول شدہ بوتلوں کی اتنی ہی تعداد کی ضمانت دیتی ہے۔ |
| پیریسنز | سڑنا کے ذریعہ پکڑی گئی نلی نما پگھلنے والی لمبائی | پیرسن کے درمیان وزن اور وقت کا توازن کیسے ہوگا؟ | وہ مساوی فاصلے والے آؤٹ لیٹس ہمیشہ مساوی پیرسن فراہم کرتے ہیں۔ |
| سڑنا cavities | حصے کی شکلیں ایک سانچے میں بند ہوتی ہیں۔ | کیا مولڈ فی واقعہ ایک، دو یا چار حصے بناتا ہے؟ | اس گہا کی گنتی مولڈ اسٹیشنوں کی تعداد کو بیان کرتی ہے۔ |
| اسٹیشنز | مشین کے ذریعے استعمال ہونے والی مولڈ اور کلیمپ پوزیشنز کو مکمل کریں۔ | کیا مشین سنگل اسٹیشن ہے یا ڈبل اسٹیشن؟ | کہ دوسرا اسٹیشن دوسرا ڈائی ہیڈ ہے۔ |
| تہیں | دیوار کے ڈھانچے میں مواد کی پرتیں۔ | حصہ monolayer یا multilayer ہے؟ | اس "ڈبل پرت" کا مطلب ہے ڈبل سر یا ڈبل گہا |
آزاد سازوسامان ادب ایک ہی فرق کرتا ہے۔ دیR&B مسلسل اخراج شٹل ڈیٹا شیٹمتعدد آؤٹ لیٹس کے ساتھ ڈائی ہیڈ کنفیگریشنز سے الگ الگ ایک یا دو سٹیشن کلیمپ کنفیگریشن کی فہرست دیتا ہے۔ یہ علیحدگی کسی بھی RFQ میں مفید ہے: اسٹیشنوں، ڈائی آؤٹ لیٹس، مولڈ کیویٹیز اور پرتوں کو مختلف خطوط پر بیان کریں۔
ڈائی ہیڈ گین آؤٹ لیٹس کے ساتھ کیا تبدیلیاں آتی ہیں؟
ایک ملٹی ہیڈ، ملٹی ڈائی یا ملٹی پیریسن بلو مولڈنگ مشین متوازی طور پر کئی پیرسن بناتی ہے۔ اگر مولڈ اور عمل کو ہر ایک پیریسن کو پکڑنے اور ایک بوتل بنانے کے لیے ڈیزائن کیا گیا ہے، تو فی مولڈنگ ایونٹ کے حصے بڑھ سکتے ہیں۔ فائدہ مشروط ہے۔ ہر آؤٹ لیٹ کو جگہ، پگھلنے کے بہاؤ، درجہ حرارت کو کنٹرول کرنے اور متعلقہ گہا کی پوزیشن کی ضرورت ہوتی ہے۔
یہ خاکہ تصوراتی ہے، کنگل ٹولنگ ڈرائنگ نہیں۔ اصلی آؤٹ لیٹ قطر، پچ، فلو چینلز اور کیویٹی لے آؤٹ بوتل اور مشین پر منحصر ہے۔ "دو سر،" "تین سر" اور "چار سر" اس لیے مکمل وضاحتوں کے بجائے ابتدائی وضاحتیں ہیں۔
مزید سر دستیاب مولڈنگ چوڑائی کو تقسیم کرتے ہیں۔
ایک واحد بڑی پیرسن مشین کی دستیاب مولڈ چوڑائی کا زیادہ استعمال کر سکتی ہے۔ جب کئی آؤٹ لیٹس اس جگہ کو شیئر کرتے ہیں، تو بوتل کی چوڑائی، کیویٹی پچ، گردن کی پوزیشن، فلیش پاکٹ اور کولنگ کنکشن کو ساتھ ساتھ فٹ کرنا ہوتا ہے۔ مولڈ کو گہاوں کے درمیان کافی سٹیل اور تراشنے اور کچھ حصہ ہٹانے کے لیے کافی جگہ کی بھی ضرورت ہوتی ہے۔
مزید ہیڈز فی ایونٹ کے لیے درکار کل پگھلنے میں اضافہ کرتے ہیں۔
اگر ایک مجموعی پیریسن کا وزن 0.10 کلوگرام ہے، تو چار مساوی پیریسن کو ان کے اصل وزن میں کسی فرق پر غور کرنے سے پہلے 0.40 کلوگرام فی مولڈنگ ایونٹ درکار ہوتا ہے۔ مثال صرف ریاضی کی وضاحت کرتی ہے۔ یہ کنگل بوتل کی تفصیلات نہیں ہے۔ واقعات کے درمیان وقفہ کو کم کرنے سے فی گھنٹہ پگھلنے کی طلب میں مزید اضافہ ہوتا ہے۔
زیادہ سر کنٹرول کرنے کے لیے مزید پوزیشنیں بناتے ہیں۔
مولڈ کھولنے کے بعد چار نظر آنے والی بوتلیں چار مساوی عمل کو ثابت نہیں کرتی ہیں۔ ایک آؤٹ لیٹ زیادہ گرم ہو سکتا ہے، ایک پیرسن مختلف طریقے سے جھک سکتا ہے، ایک گہا زیادہ آہستہ سے ٹھنڈا ہو سکتا ہے، یا ایک تراشنے والی پوزیشن اضافی فلیش چھوڑ سکتی ہے۔ اس لیے ملٹی کیویٹی آؤٹ پٹ کو شمار کیا جانا چاہیے اور پوزیشن کے لحاظ سے معائنہ کیا جانا چاہیے — نہ صرف مشترکہ کل کے طور پر۔
اصل موازنہ: مشین پلیٹ فارم کے ذریعہ شائع کردہ کنگل سر کی حدود
کنگل کے موجودہ مسلسل ایکسٹروشن بلو مولڈنگ پیجز کئی ماڈلز پر اختیاری دو، تین اور چار ڈائی ہیڈ کنفیگریشن کی وضاحت کرتے ہیں۔ تصریح کی میزیں سنگل اور ڈبل ہیڈ حوالہ جات کے لیے عین مطابق جہتیں شائع کرتی ہیں۔ وہ ان صفحات کے لیے ٹرپل- یا فور ہیڈ پچ شائع نہیں کرتے ہیں، اس لیے ان ترتیبوں کو ایکسٹراپولیشن کے بجائے پروجیکٹ انجینئرنگ کی ضرورت ہوتی ہے۔
| کنگل ماڈل | اسٹیشن | زیادہ سے زیادہ مصنوعات کی صلاحیت | زیادہ سے زیادہ مولڈ سائز (W×H) | ایچ ڈی پی ای پگھلنے کی صلاحیت | سنگل ہیڈ زیادہ سے زیادہ ڈائی پن قطر | شائع شدہ ڈبل ہیڈ سینٹر فاصلہ | ڈبل ہیڈ زیادہ سے زیادہ ڈائی پن قطر |
|---|---|---|---|---|---|---|---|
| KGB2L | سنگل | 2 ایل | 360 × 380 ملی میٹر | 30 کلوگرام فی گھنٹہ | 90 ملی میٹر | 130 ملی میٹر | 60 ملی میٹر |
| KGB2D | ڈبل | 2 ایل | 360 × 380 ملی میٹر | 55 کلوگرام فی گھنٹہ | 90 ملی میٹر | 130 ملی میٹر | 60 ملی میٹر |
| KGB5L | سنگل | 5 ایل | 410 × 450 ملی میٹر | 55 کلوگرام فی گھنٹہ | 150 ملی میٹر | 150-180 ملی میٹر | 80 ملی میٹر |
| KGB5D | ڈبل | 5 ایل | 410 × 450 ملی میٹر | 80 کلوگرام فی گھنٹہ | 150 ملی میٹر | 150-180 ملی میٹر | 80 ملی میٹر |
| KGB15L | سنگل | 15 ایل | 580 × 500 ملی میٹر | 100 کلوگرام فی گھنٹہ | 220 ملی میٹر | 240–280 ملی میٹر | 150 ملی میٹر |
| KGB15D | ڈبل | 15 ایل | 580 × 550 ملی میٹر | 120 کلوگرام فی گھنٹہ | 220 ملی میٹر | 240–280 ملی میٹر | 150 ملی میٹر |
کنگل کے 2L صفحات 50 ملی لیٹر سے 2 ایل تک کی ایپلی کیشنز کو بھی بیان کرتے ہیں۔ یہ رینج پروڈکٹ فیملی کی شناخت کرتی ہے۔ اس کا مطلب یہ نہیں ہے کہ رینج میں موجود ہر کنٹینر ہر سر کی گنتی پر فٹ بیٹھتا ہے۔ ایک چوڑی 2L بوتل کے لیے ایک آؤٹ لیٹ کی ضرورت ہو سکتی ہے جبکہ کئی تنگ بوتلیں ملٹی کیویٹی تصور کے لیے موزوں ہو سکتی ہیں۔ اکیلے زیادہ سے زیادہ حجم لے آؤٹ کا فیصلہ نہیں کر سکتا۔


کنگل ڈیٹا سر کے انتخاب کے بارے میں کیا ظاہر کرتا ہے۔
1. اسٹیشن کی گنتی اور ہیڈ جیومیٹری آزاد انتخاب ہیں۔
2L جوڑی کے اندر، دونوں سنگل اور ڈبل سٹیشن ماڈل یکساں 90 ملی میٹر سنگل ہیڈ کی حد، 130 ملی میٹر ڈبل ہیڈ سینٹر فاصلہ اور 60 ملی میٹر ڈبل ہیڈ ڈائی پن کی حد شائع کرتے ہیں۔ 5L اور 15L جوڑے اپنے متعلقہ پلیٹ فارم کے اندر ایک ہی پیٹرن کی پیروی کرتے ہیں۔ دوسرا اسٹیشن تبدیل کرتا ہے کہ سانچوں کے متبادل کیسے ہوتے ہیں۔ یہ خود بخود آؤٹ لیٹ کی گنتی یا آؤٹ لیٹ پچ کو تبدیل نہیں کرتا ہے۔
2. ایک ڈبل ہیڈ لے آؤٹ میں فی آؤٹ لیٹ کم قطر دستیاب ہوتا ہے۔
ہر پلیٹ فارم سنگل ہیڈ ریفرنس کے مقابلے میں ڈبل ہیڈ ریفرنس کے لیے ایک چھوٹا زیادہ سے زیادہ ڈائی پن قطر شائع کرتا ہے: 60 بمقابلہ 90 ملی میٹر 2L پر، 80 بمقابلہ 150 ملی میٹر 5L پر، اور 150 بمقابلہ 220 ملی میٹر 15L پر۔ یہ تیار شدہ بوتل کے قطر کی پیش گوئی نہیں کرتا ہے، لیکن یہ ظاہر کرتا ہے کہ "ایک اور سر شامل کریں" محض آؤٹ پٹ سیٹنگ کیوں نہیں ہے۔ ڈائی، پیریزن اور بوتل جیومیٹری ایک ساتھ تبدیل ہوتی ہیں۔
3. بڑے پلیٹ فارم وسیع مولڈ اور آؤٹ لیٹ اسپیسنگ حوالہ جات شائع کرتے ہیں۔
زیادہ سے زیادہ مولڈ کا حوالہ 2L جوڑے پر 360 × 380 mm سے 5L جوڑے پر 410 × 450 mm تک اور 15L جوڑے پر 580 mm چوڑائی تک بڑھتا ہے۔ شائع شدہ ڈبل ہیڈ سینٹر فاصلہ 130 ملی میٹر سے 150-180 ملی میٹر اور پھر 240-280 ملی میٹر تک بڑھتا ہے۔ یہ اعداد و شمار پلیٹ فارم کے انتخاب کو بوتل کے وقفے سے جوڑتے ہیں، نہ کہ صرف برائے نام لیٹر۔
4. جوڑی والے ڈبل اسٹیشن ماڈل زیادہ پگھلنے کی صلاحیت کو شائع کرتے ہیں۔
ڈبل سٹیشن کی مثالیں ان کے سنگل سٹیشن پارٹنرز سے زیادہ HDPE پگھلنے کی صلاحیت کو شائع کرتی ہیں: 2L پر 55 بمقابلہ 30 kg/h، 80 بمقابلہ 55 kg/h 5L پر، اور 120 بمقابلہ 100 kg/h 15L پر۔ اختلافات کا کوئی واحد تناسب نہیں ہے اور یہ آؤٹ پٹ ضرب ثابت نہیں کرتے ہیں۔ وہ بتاتے ہیں کہ اخراج کا نظام اسٹیشنوں اور ہیڈز کے حساب سے کیوں تعلق رکھتا ہے۔
5. تین اور چار سر کے دعووں کے لیے پروڈکٹ کے لیے مخصوص ڈرائنگ کی ضرورت ہوتی ہے۔
مصنوعات کی وضاحتیں لچکدار 2/3/4 ملٹی ڈائی ہیڈ کنفیگریشنز کی اجازت دیتی ہیں، لیکن ان کی میزیں عالمگیر ٹرپل یا فور ہیڈ سینٹر کا فاصلہ نہیں بتاتی ہیں۔ ڈبل ہیڈ قطار سے ان طول و عرض کو ایجاد کرنے سے بوتل کی چوڑائی، مولڈ اسٹیل، پچ، گردن کے مقام اور سروس تک رسائی کو نظر انداز کیا جائے گا۔ صحیح اگلی دستاویز خریدار کے حصے کی ڈرائنگ پر مبنی ایک مجوزہ ہیڈ اینڈ مولڈ لے آؤٹ ہے۔
بوتل سے سر کی گنتی منتخب کریں — مطلوبہ ضرب سے نہیں۔
جب خریدار سپلائر کو مصنوعات کی مکمل تعریف دیتا ہے تو فیکٹری کوٹیشن زیادہ قابل اعتماد ہو جاتا ہے۔ مجوزہ ٹولنگ فیملی کے لیے سب سے وسیع اور سب سے بھاری SKU کے ساتھ شروع کریں۔ پھر چیک کریں کہ آیا چھوٹی مصنوعات ایک ہی مشین کو غیر عملی سمجھوتہ کیے بغیر شیئر کر سکتی ہیں۔
بوتل کی چوڑائی اور درمیانی فاصلہ
مرکز کا فاصلہ ملحقہ آؤٹ لیٹ سینٹرلائنز کے درمیان ناپا جاتا ہے۔ اسے گہا کے انتظام سے کافی قریب سے میچ کرنا ہوگا تاکہ ہر پیریسن کو صحیح مولڈ پوزیشن میں داخل کیا جاسکے۔ بوتل کے جسم کی چوڑائی ضرورت کا صرف ایک حصہ ہے۔ گردن کی تکمیل، ہینڈل، فلیش پاکٹ، چٹکی بھرنے کا علاقہ اور گہاوں کے درمیان مولڈ وال بھی جگہ استعمال کرتے ہیں۔
حصہ وزن اور مجموعی پیرسن ماس
تیار شدہ بوتل کا وزن اتنا نہیں ہے جو ہر ایونٹ کے لیے ایکسٹروڈر کو فراہم کرنا چاہیے۔ مجموعی پیریزن میں بوتل کے علاوہ اوپر اور نیچے کی فلیش اور کوئی اور تراشیدہ مواد شامل ہے۔ ایک پوزیشن کے مجموعی ماس کو تمام فعال پوزیشنوں سے ضرب دیں، پھر منصوبہ بند ایونٹ کی شرح پر اخراج کے نظام کے ساتھ کل کا موازنہ کریں۔
ٹھنڈا کرنا اور ہٹانا
مزید گہا ہر سڑنا بند میں ہٹانے کے لیے زیادہ گرمی پیدا کر سکتی ہے۔ پانی کے غیر مساوی راستے ایک گہا کو سست پوزیشن بنا سکتے ہیں۔ مولڈ کھلنے کے بعد، سیل کو ہر حصے کو تصادم یا ضرورت سے زیادہ جمع کیے بغیر الگ، تراشنا، جانچنا اور پہنچانا چاہیے۔ ایک مولڈنگ مشین اپنی حرکت کو مکمل کر سکتی ہے جبکہ نیچے کی دھارے کا سامان پہلے سے ہی پیداواری رکاوٹ ہے۔
SKU حکمت عملی
ایک اعلی گہا والا سڑنا ایک مستحکم، تنگ بوتل والے خاندان کے مطابق ہو سکتا ہے۔ یہ کم پرکشش ہو سکتا ہے جب آرڈرز کم ہوں، ڈیزائن اکثر بدل جاتے ہیں یا SKUs کا ایک بڑا حصہ ایک ہی پچ کا استعمال نہیں کر سکتا۔ SKU کے ذریعہ سالانہ اچھے حصے کی طلب اور تبدیلی کے وقت کا موازنہ کریں۔ ہر مولڈ کو ایک موسمی چوٹی کے گرد سائز نہ کریں جب تک کہ باقی فیکٹری اس صلاحیت کو استعمال نہ کر سکے۔
واقعات، حصوں اور بڑے پیمانے پر توازن کے ساتھ حقیقت پسندانہ پیداوار کا حساب لگائیں۔
کیٹلاگ ڈرائی سائیکل اور سر کی گنتی فروخت کے قابل بوتلوں کی پیش گوئی کے لیے کافی نہیں ہے۔ دو مربوط حسابات کا استعمال کریں: ایک قبول شدہ حصوں کے لیے اور ایک مجموعی پگھلنے کی طلب کے لیے۔
اچھے حصے فی گھنٹہ = مستحکم مولڈنگ ایونٹس فی گھنٹہ × حصے فی ایونٹ بنائے × قبول شدہ حصہ
مجموعی پگھلنے کی طلب (کلوگرام/ہ) = مستحکم مولڈنگ واقعات فی گھنٹہ × کل مجموعی پیریسن ماس فی ایونٹ (کلوگرام)
قبول شدہ حصہ خریدار کی کوالٹی ڈیفینیشن اور ایک متفقہ ٹرائل یا دیانتدارانہ منصوبہ بندی کے مفروضے سے آنا چاہیے۔ کل مجموعی پیریسن ماس ایک ایونٹ میں استعمال ہونے والے تمام پیریسن کا مجموعہ ہے۔ اگر چار آؤٹ لیٹس یکساں ماس فراہم نہیں کرتے ہیں تو ان کو شامل کرنے سے پہلے چاروں پوزیشنوں کو الگ الگ ریکارڈ کریں۔
ایک شفاف فرضی مثال
فرض کریں کہ ایک مجوزہ چار آؤٹ لیٹ لے آؤٹ ہر ایونٹ میں چار بوتلیں بناتا ہے۔ ایک مستحکم آزمائش کے دوران - خشک سائیکل نہیں - سیل فی گھنٹہ 300 مولڈنگ ایونٹس مکمل کرتا ہے۔ اگر متفقہ قبول شدہ حصہ 0.97 ہے تو حساب سے اچھی پیداوار 300 × 4 × 0.97 = 1,164 بوتلیں فی گھنٹہ ہے۔ اگر کل مجموعی پیریسن ماس فی ایونٹ 0.44 کلوگرام ہے، تو مجموعی پگھلنے کی طلب 300 × 0.44 = 132 کلوگرام فی گھنٹہ ہے۔
وہ نمبر صرف ایک تدریسی مثال ہیں اور کنگل ماڈل کا نتیجہ نہیں ہیں۔ وہ یہ ظاہر کرتے ہیں کہ چار سر والی مشین خود بخود کیوں موزوں نہیں ہے: مجوزہ ایکسٹروڈر کو مواد اور حالات کے لیے تصدیق شدہ صلاحیت کی ضرورت ہوگی، جبکہ کولنگ اور تمام نیچے کی طرف قدموں کو ایونٹ کی شرح اور معیار کو برقرار رکھنے کی ضرورت ہوگی۔ خریداری کا فیصلہ کرنے سے پہلے ناپے ہوئے پروجیکٹ ڈیٹا کو تبدیل کریں۔
کنگل کامسلسل دھچکا مولڈنگ مشین گائیڈبتاتا ہے کہ اسٹیشن کی گنتی، ڈائی ہیڈ کیویٹیز اور سائیکل کا وقت کیسے یکجا ہوتا ہے۔ پلانٹ کی منصوبہ بندی کے لیے، برقی، کمپریسڈ ہوا اور ٹھنڈک کے حالات کی بھی تصدیق کریں۔بلو مولڈنگ مشین یوٹیلیٹی گائیڈ.
فیکٹری کمیشننگ: ہر آؤٹ لیٹ اور گہا کو پوزیشن کے طور پر اہل بنائیں
ایک مشترکہ اوسط کمزور پوزیشن کو چھپا سکتا ہے۔ اگر تین بوتلیں وزن کی جانچ سے گزرتی ہیں اور ایک ہلکی ہے، تو ان کی اوسط قابل قبول لگ سکتی ہے اگرچہ ایک گہا غیر مستحکم ہو۔ فیکٹری کی قبولیت اور آغاز کے دوران، ہر ڈائی آؤٹ لیٹ اور کیویٹی پوزیشن پر لیبل لگائیں اور اس شناخت کو تراشنے اور معائنہ کے ذریعے محفوظ رکھیں۔
پوزیشن بہ پوزیشن بیس لائن قائم کریں۔
- مشین، ڈائی ہیڈ، مولڈ، رال لاٹ، ترکیب اور افادیت کے حالات کی شناخت کریں۔
- ہر آؤٹ لیٹ/کیویٹی پوزیشن سے حصوں کو ترتیب سے جمع کریں۔
- مجموعی پیرسن ماس کو ریکارڈ کریں جہاں پر متفقہ محفوظ آزمائشی طریقہ اس کی اجازت دیتا ہے۔
- ہر پوزیشن کے لیے مکمل وزن اور دیوار کے ایک جیسے اہم مقامات کی پیمائش کریں۔
- چوٹکی بند، گردن ختم، فلیش، طول و عرض، ظاہری شکل اور لیک کی کارکردگی کا معائنہ کریں۔
- ایونٹ کا وقفہ، مسترد، الارم، دستی مداخلت اور ڈاؤن اسٹریم اسٹاپس ریکارڈ کریں۔
- کسی بھی منظور شدہ ایڈجسٹمنٹ کے بعد مستحکم حالات بحال ہونے کے بعد دہرائیں۔
ایک وقت میں ایک کنٹرول شدہ عنصر کو تبدیل کریں۔
اگر ایک پیریژن مختلف ہے، تو پہلے فیصلہ کریں کہ آیا پیٹرن ڈائی آؤٹ لیٹ، کیویٹی، کولنگ سرکٹ یا ڈاون اسٹریم پوزیشن کی پیروی کرتا ہے۔ ایک مربوط ریکارڈ ایک ساتھ کئی HMI اقدار کو ایڈجسٹ کرنے سے زیادہ مفید ہے۔ کنگل کاHMI سیٹنگز اور الارم گائیڈنسخہ تبدیل کرنے سے پہلے ثبوت ریکارڈ کرنے کی سفارش کرتا ہے۔
دیوار کی تقسیم کو چیک کریں، نہ صرف کل وزن
دو بوتلوں کا وزن ایک جیسا ہو سکتا ہے اور پھر بھی مواد کو مختلف طریقے سے تقسیم کیا جا سکتا ہے۔ متعین کندھے، جسم، ہینڈل، بیس اور چٹکی بھری جگہوں کا موازنہ کریں جہاں اس حصے سے متعلق ہو۔ اگر پروجیکٹ پروگرام شدہ وال کنٹرول کا استعمال کرتا ہے،پیرسن پروگرامنگ گائیڈپروگرام پوائنٹس کو ناپے ہوئے علاقوں سے جوڑنے کے لیے ایک منظم طریقہ فراہم کرتا ہے۔
قبول شدہ ٹرائل کو مینٹیننس ریفرنس میں تبدیل کریں۔
منظور شدہ پوزیشن کا ڈیٹا، درجہ حرارت کے حالات، صفائی کی حالت، پانی کی حالت اور ٹولنگ کی شناخت رکھیں۔ جب ایک پوزیشن بعد میں بڑھ جاتی ہے، تو دیکھ بھال اس کا اصل بیس لائن سے موازنہ کر سکتی ہے۔ دیاحتیاطی دیکھ بھال کی چیک لسٹان مشاہدات کو معمول کے معائنے میں لے جا سکتا ہے۔
عام مجموعے — اور ہر ایک تفصیل اب بھی کھلا چھوڑ دیتی ہے۔
| مختصر تفصیل | اس کا شاید کیا مطلب ہے۔ | RFQ کو اب بھی کس چیز کی تصدیق کرنی ہوگی۔ |
|---|---|---|
| ڈبل سر، دو گہا والی مشین | دو پیرسن فی مولڈنگ ایونٹ میں دو مولڈ گہاوں کو کھانا کھلاتے ہیں۔ | اسٹیشن کی گنتی، آؤٹ لیٹ پچ، مولڈ کا سائز، حصہ وزن، اخراج کی گنجائش اور بہاو کا دائرہ |
| چار سر والی بوتل اڑانے والی مشین | چار ڈائی آؤٹ لیٹس متوازی طور پر چار پیرسن بناتے ہیں۔ | آیا مولڈ میں چار متعلقہ گہا ہیں، درست پچ اور کیا تمام SKU فٹ ہیں |
| ڈبل سٹیشن، ڈبل سر مشین | دو مولڈ اسٹیشن دو آؤٹ لیٹ ڈائی سسٹم کے ارد گرد متبادل ہیں۔ | مولڈ سیٹ کی تعداد، ایونٹ کی ترتیب، پگھلنے کی مانگ، ہٹانے کا طریقہ اور ضمانت شدہ آزمائشی حالات |
| چار گہا بلو مولڈنگ مشین | ایک سڑنا بند چار حصے بنا سکتا ہے۔ | ڈائی آؤٹ لیٹ کا انتظام، اسٹیشن کی گنتی، کیویٹی بیلنس، کولنگ اور قبول شدہ آؤٹ پٹ |
| ڈبل پرت، ڈبل سر مشین | ایک ملٹی لیئر سسٹم دو آؤٹ لیٹس کو کھلا سکتا ہے۔ | ایکسٹروڈر کاؤنٹ، میٹریل ڈھانچہ، پرت کا تناسب، سکریپ روٹ، آؤٹ لیٹس، گہا اور اسٹیشن |
"پلاسٹک کی بوتل بنانے والی مشین،" "HDPE بوتل اڑانے والی مشین،" "ایکسٹروژن بوتل مشین،" "ملٹی ڈائی ہیڈ بلو مولڈر" اور "ملٹی پیریسن ایکسٹروژن بلو مولڈنگ مشین" سبھی متعلقہ آلات کی تلاش میں ظاہر ہو سکتی ہیں۔ تکنیکی طور پر مکمل تفصیلات قابل فہم رہیں چاہے وہ مارکیٹنگ کے نام بدل جائیں۔
ملٹی ہیڈ بلو مولڈنگ پروجیکٹ کے لیے RFQ چیک لسٹ
ہر سپلائر کو ایک ہی پروڈکٹ اور فیکٹری ان پٹ بھیجیں۔ پراجیکٹ کی ضمانتوں سے الگ کیٹلاگ حوالوں کے ساتھ، ہر کوٹیشن سے اسی ترتیب میں جواب دینے کو کہیں۔
| آر ایف کیو گروپ | فراہم کرنے کے لیے معلومات | مطلوبہ سپلائر جواب |
|---|---|---|
| پروڈکٹ | 2D/3D ڈرائنگ یا نمونے، صلاحیت، زیادہ سے زیادہ طول و عرض، گردن، ہینڈل، الگ کرنے والی لائن اور ٹرم جیومیٹری | ہم آہنگ مشین پلیٹ فارم، واقفیت، گہا لے آؤٹ اور کسی بھی ڈیزائن کے خدشات |
| مواد | عین مطابق رال گریڈ، رنگ/اضافے، ریگرائنڈ یا پی سی آر پلان اور سپلائر ڈیٹا | مجوزہ اسکرو/ایکسٹروژن اسکوپ، پروسیسنگ مفروضے اور آزمائشی مواد کی ضرورت |
| بڑے پیمانے پر اور معیار | مکمل وزن، تخمینہ شدہ مجموعی پیریسن/فلیش، اہم دیواریں، طول و عرض اور فنکشنل ٹیسٹ | آزمائشی طریقہ، پوزیشن اور قبولیت کی تعریف کے لحاظ سے نمونے لینا |
| آؤٹ پٹ | مطلوبہ اچھے حصے فی گھنٹہ، شفٹ/سال والیوم، SKU مکس اور تبدیلی کی فریکوئنسی | ایونٹس فی گھنٹہ، فی ایونٹ کے حصے، فرض شدہ حصہ اور مجموعی پگھلنے کا حساب |
| ٹولنگ | موجودہ سانچوں یا ترجیحی گہا کا تصور | آؤٹ لیٹ کاؤنٹ، سینٹر کا فاصلہ، ڈائی پن رینج، مولڈ سائز، کیویٹی پچ، مولڈ سیٹ اور کولنگ ڈیزائن |
| مشین | ترجیحی آٹومیشن لیول اور فیکٹری کی رکاوٹیں۔ | اسٹیشن کاؤنٹ، کلیمپ، ایکسٹروڈر، کنٹرولز، ٹیک آؤٹ اور شامل اختیارات |
| فیکٹری | پاور اسٹینڈرڈ، ہوا/پانی کے حالات، محیطی حدود، فرش، اونچائی اور اٹھانے کا راستہ | پروجیکٹ یوٹیلیٹی شیٹ، عمومی انتظام، فاؤنڈیشن/لوڈنگ اور سروس کلیئرنس کی ضروریات |
| بہاو | تراشنا، لیک ٹیسٹنگ، پہنچانا، لیبل لگانا، پیکنگ اور سکریپ ہینڈلنگ پلان | ہر ایک شامل اور خریدار کی طرف سے فراہم کردہ مرحلے کے لیے صلاحیت اور انٹرفیس کی حد |
کسی آؤٹ پٹ لائن کو اس کی جانچ کی شرائط کے بغیر قبول نہ کریں۔
ایک مفید قبولیت دستاویز میں بوتل کی ڈرائنگ، میٹریل گریڈ، مکمل اور مجموعی وزن، ایکٹو آؤٹ لیٹس اور کیویٹیز، مولڈ کولنگ کنڈیشنز، سٹیبل رن ونڈو، کوالٹی ٹیسٹ، سیمپلنگ پلان اور اس میں شامل ڈاون اسٹریم آلات کا نام ہے۔ یہ پوزیشن کے لحاظ سے قبول شدہ حصوں کو ریکارڈ کرتا ہے۔ ان شرائط کے بغیر، "pcs/h" مشین کی حرکت، معائنے سے پہلے بننے والے پرزوں یا اچھی پیک شدہ بوتلیں—تین مختلف نتائج کو بیان کر سکتا ہے۔
خریداری کے آرڈر کو منجمد کرنے سے پہلے لے آؤٹ کے بارے میں پوچھیں۔
فائنل ڈرائنگ میں مولڈ کیویٹیز، مولڈ اور پلاٹین باؤنڈریز، بلو پن، تراشنے یا صاف کرنے کا طریقہ، ٹیک آؤٹ پاتھ اور سروس کلیئرنس کے خلاف ڈائی آؤٹ لیٹ سینٹرلائنز دکھائے جائیں۔ ٹرپل یا فور ہیڈ کنگل کی درخواست کے لیے، یہ ڈرائنگ وہ جگہ ہے جہاں پراجیکٹ کے لیے مخصوص پچ کی تصدیق ہوتی ہے۔ شائع شدہ ڈبل ہیڈ ٹیبل سے اس کا اندازہ نہیں لگایا جانا چاہئے۔
اکثر پوچھے گئے سوالات
ملٹی ہیڈ بلو مولڈنگ مشین کیا ہے؟
ایک ملٹی ہیڈ بلو مولڈنگ مشین متعدد آؤٹ لیٹس کے ساتھ ڈائی ہیڈ ارینجمنٹ کا استعمال کرتی ہے تاکہ ایک مولڈنگ ایونٹ میں کئی پیریسنز بن سکیں۔ آؤٹ لیٹ کی گنتی، درمیانی فاصلہ اور ڈائی کا سائز بوتل اور مولڈ کیویٹی لے آؤٹ سے مماثل ہونا چاہیے۔
کیا ایک ڈبل ہیڈ مشین دو کیویٹی مشین جیسی ہے؟
نمبر۔ ڈبل ہیڈ دو ڈائی آؤٹ لیٹس یا پیرسنز کو بیان کرتا ہے۔ دو گہا سڑنا میں دو حصوں کی شکلوں کو بیان کرتا ہے۔ وہ عام طور پر مماثل دو حصوں کی ترتیب کے طور پر ڈیزائن کیے جاتے ہیں، لیکن کوٹیشن میں دونوں کو الگ الگ بیان کرنا چاہیے۔
کیا چار سر والی بلو مولڈنگ مشین چار گنا زیادہ بوتلیں بناتی ہے؟
خود بخود نہیں۔ یہ فی مولڈنگ ایونٹ میں مزید حصے بنا سکتا ہے، لیکن اصل اچھی پیداوار کا انحصار ایونٹ کی مستحکم شرح، مجموعی پگھلنے کی طلب، آؤٹ لیٹ اور کیویٹی بیلنس، کولنگ، تراشنا، ٹیسٹنگ اور قبول شدہ معیار پر ہوتا ہے۔
ڈائی ہیڈ سینٹر کا فاصلہ کیسے منتخب کیا جاتا ہے؟
مرکز کا فاصلہ مجوزہ کیویٹی پچ اور پروڈکٹ لے آؤٹ سے منتخب کیا جاتا ہے۔ بوتل کی چوڑائی، گردن کی پوزیشن، فلیش جیبیں، مولڈ اسٹیل، کولنگ، بلو پن، تراشنا اور ہٹانے کی جگہ سبھی حتمی جہت کو متاثر کرتے ہیں۔
کیا ایک مشین سنگل اور ملٹی ہیڈ پروڈکشن کے درمیان سوئچ کر سکتی ہے؟
مناسب انجنیئر پلیٹ فارم پر مختلف ڈائی ہیڈ یا ٹولنگ کا انتظام ممکن ہو سکتا ہے، لیکن اسے فرض نہیں کیا جانا چاہیے۔ سپلائر کے ساتھ مکینیکل فٹ، اخراج کا دائرہ، کنٹرول، تبدیلی کا کام، مولڈ کی مطابقت اور کمیشن کی ضروریات کی تصدیق کریں۔
اخراج بلو مولڈنگ میں گہاوں کی تعداد کو کیا محدود کرتا ہے؟
حدود میں پروڈکٹ کے طول و عرض، دستیاب مولڈ اور پلیٹن کی جگہ، آؤٹ لیٹ پچ، ڈائی اور پیریسن جیومیٹری، کلیمپ کی ضروریات، اخراج کی صلاحیت، کولنگ بیلنس، حصہ ہٹانا اور نیچے کی دھار کی گنجائش شامل ہیں۔
ملٹی کیویٹی مشین کوٹیشن کے لیے مجھے کون سا ڈیٹا بھیجنا چاہیے؟
پارٹ ڈرائنگ یا نمونے، میٹریل گریڈ، مکمل اور مجموعی وزن، اہم دیواریں اور ٹیسٹ، مطلوبہ اچھا آؤٹ پٹ، SKU پلان، فیکٹری یوٹیلیٹیز، ترتیب کی حدیں اور بہاو کی ضروریات بھیجیں۔