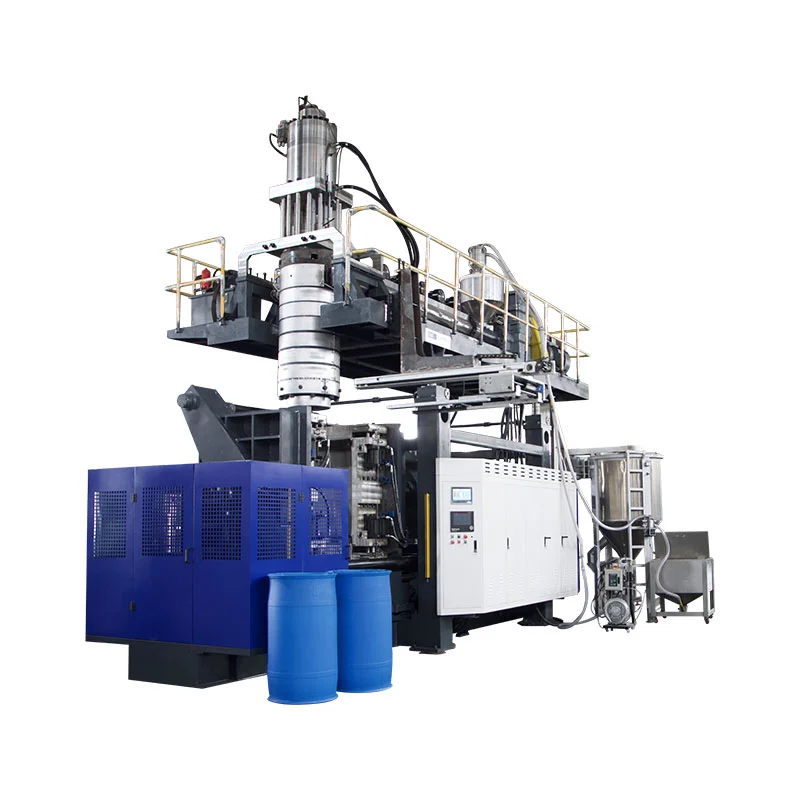
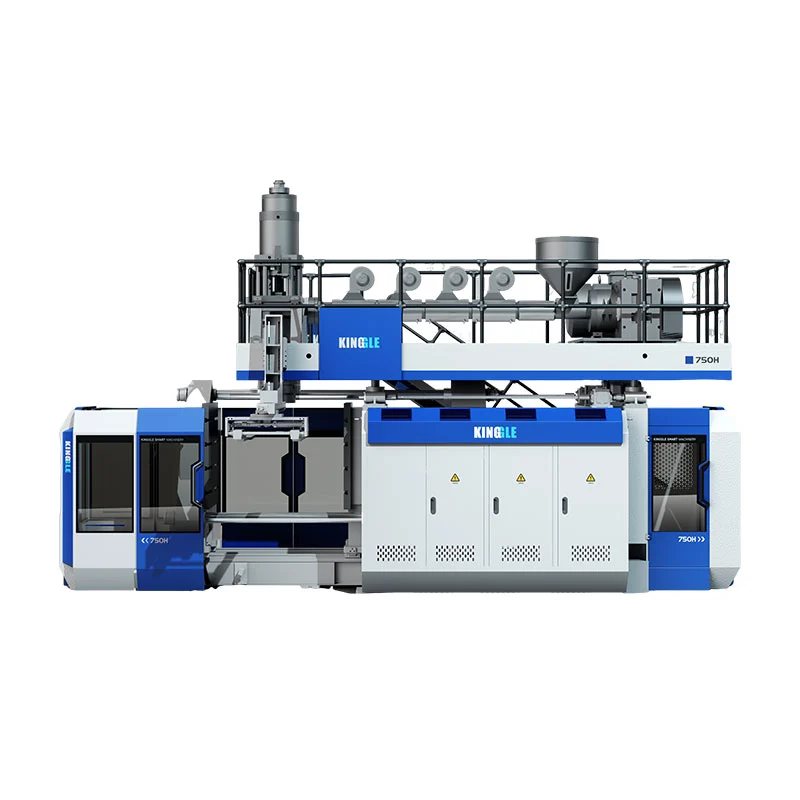
دوسرا اسٹیشن تبدیل کرتا ہے کہ مشین کس طرح اخراج، کولنگ اور مولڈ سے نمٹنے کے وقت کو استعمال کرتی ہے۔ یہ خود بخود فروخت کے قابل پیداوار کو دوگنا نہیں کرتا، فی بوتل کم توانائی یا بڑی مصنوعات نہیں بناتا۔ تین جوڑی والی Kinggle مشین کے سائز ظاہر کرتے ہیں کہ اصل فرق کہاں ظاہر ہوتا ہے۔

اصلیسنگل بمقابلہ ڈبل اسٹیشن بلو مولڈنگ مشیناس لیے موازنہ ایک مکمل سیل اسٹڈی ہے نہ کہ کیریج گنتی۔ فیصلے کو بوتل، پروڈکشن شیڈول، مجموعی پگھلنے کی طلب، دو سٹیشن کی ترتیب اور منظور شدہ حصے کی ضرورت کو جوڑنا چاہیے۔
ایک اسٹیشن اور دو کے درمیان کیا تبدیلیاں آتی ہیں؟
سنگل سٹیشن مسلسل ایکسٹروشن بلو مولڈنگ مشین میں، ایک مولڈ اور کلیمپ پوزیشن پیریسن کو پکڑتی ہے، اس حصے کو بناتی ہے، اسے ٹھنڈا کرتی ہے اور اسے چھوڑ دیتی ہے۔ اگلا مولڈنگ ایونٹ اس اسٹیشن کی ترتیب کے ارد گرد فٹ ہونا چاہئے۔
ایک ڈبل اسٹیشن—یا ٹوئن-اسٹیشن—ایکسٹروژن بلو مولڈنگ مشین مشترکہ اخراج کے نظام کے گرد دو مولڈ پوزیشنز کو تبدیل کرتی ہے۔ ایک سٹیشن اڑانے، ٹھنڈک یا جزوی ہٹانے کے مرحلے میں ہو سکتا ہے جبکہ دوسرا اگلے پیریسن کو پکڑنے کی تیاری کر رہا ہے۔ یہی وجہ ہے کہ کچھ بازاروں میں ڈبل اسٹیشن کے سامان کو ڈبل رخا یا شٹل بلو مولڈنگ مشین کے طور پر بھی بیان کیا جاتا ہے۔
یہ آسان ترتیب موقع کی وضاحت کرتی ہے، حتمی پیداوار کی شرح نہیں۔ اسٹیشن کا سفر، پیریزن کی تشکیل، مولڈ کلوز، اڑانا، ایگزاسٹ، کولنگ، ایجیکشن، تراشنا اور نیچے کی طرف منتقلی کو ابھی بھی ایک ساتھ فٹ ہونا ہے۔ آزاد شٹل مشین لٹریچر سنگل اور ملٹی پیریسن ڈائی ہیڈز سے الگ الگ سنگل اور دو طرفہ کنفیگریشنز کی فہرست بھی دیتا ہے، اس بات کو تقویت دیتا ہے کہ یہ مختلف آلات کے انتخاب ہیں۔
اسٹیشن کی گنتی، سر کی گنتی، گہا کی گنتی اور پرت کی گنتی کو الجھانے میں نہ پڑیں۔
کوٹیشن کی بہت سی غلطیاں شروع ہو جاتی ہیں کیونکہ "ڈبل" یہ کہے بغیر استعمال کیا جاتا ہے کہ کیا دوگنا ہے۔ ایک ڈبل سٹیشن مشین ضروری نہیں کہ ایک ڈبل ہیڈ مشین، دو گہا مولڈ یا دو پرتوں والی لائن ہو۔
| مدت | یہ کیا شمار کرتا ہے | یہ کیا بدلتا ہے۔ | سپلائر کے لیے سوال |
|---|---|---|---|
| سنگل یا ڈبل اسٹیشن | مولڈ اور کلیمپ کی پوزیشنیں جو ترتیب میں کام کرتی ہیں۔ | مشین کی ترتیب، مولڈ سیٹ کی ضرورت، آؤٹ پٹ پوٹینشل، فٹ پرنٹ اور ہینڈلنگ | اس مشین پر کتنے مکمل مولڈ اسٹیشن متبادل ہیں؟ |
| سنگل یا ملٹی ہیڈ مرنا | ایک مولڈنگ ایونٹ میں پیریسنز کو نکالا گیا۔ | کتنی سڑنا cavities ایک بار میں کھلایا جا سکتا ہے اور مطلوبہ آؤٹ لیٹ پچ | کتنے آؤٹ لیٹس شامل ہیں، اور ان کا مرکز کا فاصلہ کیا ہے؟ |
| سنگل یا ملٹی کیوٹی مولڈ | حصے ایک سانچے میں بند ہوتے ہیں۔ | حصے فی مولڈنگ ایونٹ، مولڈ سائز، کولنگ بیلنس اور تراشنا | ایک مولڈ ایونٹ میں کتنے قابل فروخت حصے تیار کرنے چاہئیں؟ |
| سنگل یا ملٹی لیئر | حصہ دیوار میں مواد کی تہوں | ایکسٹروڈرز، ڈائی ہیڈ آرکیٹیکچر، میٹریل ہینڈلنگ اور پروسیس کنٹرول | کوٹیشن میں کون سے مواد اور پرت کی ساخت شامل ہیں؟ |
دیR&B مسلسل اخراج شٹل ڈیٹا شیٹمثال کے طور پر، سنگل اور ملٹی پیریسن ڈائی ہیڈز کو ایک یا دو سٹیشن کلیمپ کنفیگریشنز سے الگ کرتا ہے۔ ملٹی پیریسن ٹولنگ ایک آؤٹ پٹ لیور ہے۔ دوسرا مولڈ اسٹیشن ایک اور ہے۔ ایک تجویز یا تو لیور کا استعمال کر سکتی ہے یا دونوں کو یکجا کر سکتی ہے، لہذا کوٹیشن کو ہر ایک کی الگ الگ شناخت کرنی چاہیے۔
اصطلاحات بھی خطے کے لحاظ سے بدلتی ہیں۔ خریدار ایک کے لئے تلاش کر سکتے ہیںڈبل اسٹیشن بلو مولڈنگ مشین, جڑواں اسٹیشن بلو مولڈنگ مشین, دو اسٹیشن بوتل اڑانے والی مشینیاڈبل رخا شٹل بلو مولڈر. صرف نام سے منتخب کرنے کے بجائے جسمانی ترتیب کی تصدیق کریں۔
اصل موازنہ: تین جوڑا کنگل مشین سائز
مندرجہ ذیل تجزیہ چھ موجودہ Kinggle مصنوعات کے صفحات پر شائع وضاحتیں استعمال کرتا ہے. ہر جوڑے میں ایک ہی برائے نام زیادہ سے زیادہ کنٹینر کی گنجائش ہوتی ہے، جس سے اسٹیشن کے فرق کو دیکھنے میں آسانی ہوتی ہے۔ اعداد و شمار کیٹلاگ حوالہ جات ہیں، ہر بوتل، رال، ڈائی ہیڈ یا آپشن پیکج کے لیے پیداوار کی ضمانت نہیں۔
| صلاحیت اور ماڈل | اسٹیشنز | شائع شدہ آؤٹ پٹ لیبل | ایچ ڈی پی ای پگھلنے کی صلاحیت | مشین کے طول و عرض (L×W×H) | سادہ L×W لفافہ* | وزن | کلیمپنگ فورس |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | سنگل | 600 پی سیز فی گھنٹہ خشک سائیکل | 30 کلوگرام فی گھنٹہ | 3.1 × 1.7 × 2.5 میٹر | 5.3 m² | 2.5 ٹی | 40 kN |
| 2LKGB2D | ڈبل | 600 × 2 پی سیز فی گھنٹہ خشک سائیکل | 55 کلوگرام فی گھنٹہ | 3.1 × 2.2 × 2.5 میٹر | 6.8 m² | 4.5 ٹی | 40 kN |
| 5LKGB5L | سنگل | 500 پی سیز فی گھنٹہ خشک سائیکل | 55 کلوگرام فی گھنٹہ | 3.1 × 2.2 × 2.5 میٹر | 6.8 m² | 3.0 ٹی | 65 kN |
| 5LKGB5D | ڈبل | 500 × 2 پی سیز فی گھنٹہ خشک سائیکل | 80 کلوگرام فی گھنٹہ | 3.2 × 2.2 × 2.5 میٹر | 7.0 m² | 5.2 ٹی | 65 kN |
| 15LKGB15L | سنگل | 450 پی سیز فی گھنٹہ خشک سائیکل | 100 کلوگرام فی گھنٹہ | 4.5 × 2.2 × 2.8 میٹر | 9.9 m² | 7.5 ٹی | 165 kN |
| 15LKGB15D | ڈبل | 450 × 2 پی سیز فی گھنٹہ خشک سائیکل | 120 کلوگرام فی گھنٹہ | 4.8 × 2.9 × 2.8 میٹر | 13.9 m² | 12.5 ٹی | 165 kN |

جوڑا ڈیٹا کیا ظاہر کرتا ہے۔
1. اسٹیشن کی تعداد زیادہ سے زیادہ حصے کے سائز کی وضاحت نہیں کرتی ہے۔
ہر کنگگل جوڑے کے اندر، کنٹینر کی برائے نام گنجائش اور شائع شدہ کلیمپنگ فورس ایک جیسی رہتی ہے: 2L اور 40 kN، 5L اور 65 kN، یا 15L اور 165 kN۔ دوسرا اسٹیشن پیداوار کی ترتیب کو تبدیل کرتا ہے۔ یہ 5L پلیٹ فارم کو 15L پلیٹ فارم میں تبدیل نہیں کرتا ہے۔
مشین کے انتخاب کے دوران یہ فرق اہمیت رکھتا ہے۔ حصہ کا حجم، تخمینہ شدہ علاقہ، مولڈ کے طول و عرض اور مطلوبہ کلیمپ کو ابھی بھی پلیٹ فارم پر فٹ ہونا ہے۔ کنگل کابلو مولڈنگ مشین سلیکشن گائیڈاسٹیشن کی گنتی کا انتخاب کرنے سے پہلے کنٹینر سے شروع ہوتا ہے۔
2. ڈبل اسٹیشن کے جوڑے پگھلنے کی صلاحیت میں اضافہ کرتے ہیں، لیکن ایک مقررہ تناسب سے نہیں۔
شائع شدہ HDPE پگھلنے کی صلاحیت 2L جوڑے میں 30 سے 55 kg/h تک، 5L جوڑے میں 55 سے 80 kg/h، اور 15L جوڑے میں 100 سے 120 kg/h تک بڑھ جاتی ہے۔ یہ اضافہ یکساں نہیں ہیں اور انہیں عالمگیر "ڈبل اسٹیشن ضرب" میں تبدیل نہیں کیا جانا چاہیے۔
یہ ڈیٹا میں صلاحیت کا سب سے اہم سبق ہے۔ دو سٹیشنز مولڈنگ کے مزید مواقع پیدا کر سکتے ہیں، لیکن ایکسٹروڈر کو اب بھی مجموعی پیرسن ماس فراہم کرنا ہے۔ ایک بھاری بوتل، زیادہ فلیش، زیادہ ڈائی آؤٹ لیٹس یا ایونٹ کا چھوٹا وقفہ پگھلنے کی مانگ کو بڑھاتا ہے۔ جب اخراج رکاوٹ بن جاتا ہے، تو اسٹیشن کی دستیابی کو شامل کرنے سے اسے حل نہیں کیا جا سکتا۔
3. وزن اور تنصیب کا لفافہ سائز کے لحاظ سے مختلف طریقے سے بڑھتا ہے۔
سنگل سے ڈبل ماڈل کی طرف جانے سے شائع شدہ مشین کا وزن 2L پر 2.5 سے 4.5 ٹن، 5L پر 3.0 سے 5.2 ٹن، اور 15L پر 7.5 سے 12.5 ٹن تک بڑھ جاتا ہے۔ حسابی L×W مشین کا لفافہ بالترتیب 5.3 سے 6.8 m²، 6.8 سے 7.0 m²، اور 9.9 سے 13.9 m² تک تبدیل ہوتا ہے۔
لہذا فرش کے رقبے کو "تقریبا ایک جیسا" یا "دوگنا بڑا" کے طور پر محفوظ طریقے سے بیان نہیں کیا گیا ہے۔ نتیجہ پلیٹ فارم پر منحصر ہے۔ نہ ہی مشین-لفافے کا حساب کتاب فیکٹری لے آؤٹ ہے: سروس تک رسائی، مواد کی فراہمی، کولنگ کئی گنا، کنٹرول کیبینٹ، پارٹ ڈسچارج اور مولڈ ہینڈلنگ کے لیے ابھی بھی جگہ کی ضرورت ہے۔ کنگل کا استعمال کریں۔بجلی، ہوا، پانی اور لے آؤٹ گائیڈسائٹ پلان کو منجمد کرنے سے پہلے۔
4. ڈرائی سائیکل لیبل ایک موازنہ سگنل ہے، ترسیل کا وعدہ نہیں۔
ایک خشک سائیکل تیار شدہ حصے کی پیداواری شرائط کو ثابت کیے بغیر مشین کی نقل و حرکت کو ریکارڈ کرتا ہے۔ اصل آؤٹ پٹ میں پیریسن کی تشکیل، بلو اور ایگزاسٹ ٹائم، کولنگ، انجیکشن، تراشنا، کوالٹی نقصان اور منصوبہ بند اسٹاپس کو شامل کرنا ہوتا ہے۔ ایک موٹی 15L جیری کین اور ایک ہلکی 500 ملی لیٹر کی بوتل کو ایک ہی پیداوار تفویض نہیں کی جاسکتی ہے کیونکہ وہ ایک ہی اسٹیشن کی گنتی والی مشین پر چلتی ہیں۔
مولڈنگ واقعات اور بڑے پیمانے پر توازن سے آؤٹ پٹ کا حساب لگائیں۔
مصنوعات کے ساتھ شروع کریں اور پیچھے کام کریں۔ کیٹلاگ نمبر کو شفٹ اوقات سے ضرب دے کر شروع نہ کریں۔
مرحلہ 1: مطلوبہ اچھی پیداوار کی وضاحت کریں۔
طے شدہ پیداوار کے اوقات، منصوبہ بند تبدیلیوں اور پلانٹ کی اپنی دستیابی کے مفروضوں کا استعمال کرتے ہوئے تصدیق شدہ طلب کو فی گھنٹہ اچھے حصوں میں تبدیل کریں۔ طلب کے منظرناموں کو الگ رکھیں—بیس، موسمی چوٹی اور مستقبل کی نمو—تاکہ ایک پرامید ہدف کے اندر چھپنے کی بجائے اضافی صلاحیت نظر آئے۔
مرحلہ 2: ایک مکمل مولڈنگ ایونٹ کی پیمائش کریں۔
مجوزہ مولڈ کے لیے، پیریسنز کی تعداد، تشکیل شدہ حصے، مجموعی پیریسن ماس، تیار شدہ حصہ ماس، فلیش/ریگرائنڈ روٹ، مستحکم ایونٹ وقفہ اور قبول شدہ معیار کا نتیجہ ریکارڈ کریں۔ مولڈنگ ایونٹ کا مطلب ہے کہ ایک مولڈ پیریسن مواد کو پکڑتا ہے اور اپنے حصوں کا سیٹ تیار کرتا ہے۔
اچھے حصے/h = مولڈنگ ایونٹس/h × حصے فی ایونٹ × قبول شدہ حصہ
مجموعی پگھلنے کی طلب (kg/h) = مولڈنگ کے واقعات/h × مجموعی پیریسن ماس فی ایونٹ (کلوگرام)
قبول شدہ حصہ ایک متفقہ ٹرائل یا ایک ایماندار پلانٹ کے مفروضے سے آنا چاہیے۔ مجموعی پیرسن ماس میں وہ مواد شامل ہوتا ہے جو مولڈنگ ایونٹ میں داخل ہوتا ہے، نہ صرف تیار شدہ بوتل۔ اگر فلیش ری گراؤنڈ ہے، تو اس کا ہینڈلنگ اور دوبارہ تعارف لائن کو متاثر کرتا ہے۔
مرحلہ 3: رکاوٹوں کو ایک لائن کے طور پر جانچیں۔
اصل مواد کے تحت مجوزہ ایکسٹروڈر کے ساتھ مجموعی پگھلنے کی طلب کا موازنہ کریں۔ پھر مولڈ کولنگ، اڑا ہوا، حصہ ہٹانا، تراشنا، لیک ٹیسٹنگ، پہنچانے، پیکنگ اور گرائنڈر کی صلاحیت کی تصدیق کریں۔ سب سے کم پائیدار مرحلہ لائن آؤٹ پٹ کا تعین کرتا ہے۔
وسیع تر مسلسل مشین آؤٹ پٹ منطق کے لیے، Kinggle's دیکھیںمسلسل دھچکا مولڈنگ مشین گائیڈ. اگر سپیڈ ٹرائلز کے دوران جزوی وزن یا دیوار کی تقسیم بدل جاتی ہے، تو استعمال کریں۔پیرسن پروگرامنگ گائیڈاور ہر حالت میں ایک ہی دیوار کے مقامات کی تصدیق کریں۔
کون سی ترتیب پروڈکشن پلان میں فٹ بیٹھتی ہے؟
سنگل اسٹیشن عام طور پر کلینر شارٹ لسٹ ہوتا ہے جب…
- تصدیق شدہ مطالبہ قابل قبول آپریٹنگ مارجن کے ساتھ ایک مولڈ اسٹیشن پر فٹ بیٹھتا ہے۔
- مصنوعات کی تبدیلیاں اکثر ہوتی ہیں یا پیداوار کی رفتار کم ہوتی ہے۔
- بجٹ، دیکھ بھال یا توثیق کی وجوہات کے لیے ایک مولڈ سیٹ کو ترجیح دی جاتی ہے۔
- حصہ، مولڈ یا ہٹانے کا طریقہ متبادل ترتیب کو کم عملی بناتا ہے۔
- فیکٹری کی جگہ، اٹھانے تک رسائی یا نیچے کی طرف آٹومیشن محدود ہے۔
- پروجیکٹ ایک ایسی مارکیٹ میں داخل ہو رہا ہے جہاں کی مانگ ابھی تک ثابت نہیں ہوئی ہے۔
ڈبل اسٹیشن مکمل لائن مطالعہ کا مستحق ہے جب…
- مستحکم دوبارہ مانگ حقیقت پسندانہ سنگل سٹیشن آؤٹ پٹ سے زیادہ ہے۔
- دو مماثل مولڈ اسٹیشن دوبارہ قابل عمل عمل چلا سکتے ہیں۔
- ایکسٹروڈر اور ڈائی ہیڈ مطلوبہ مجموعی پگھلنے کی شرح فراہم کر سکتے ہیں۔
- ٹھنڈک مولڈ کے کام کے لیے مفید وقت چھوڑ دیتی ہے۔
- ٹرمنگ، ٹیسٹنگ اور میٹریل ہینڈلنگ بڑھے ہوئے بہاؤ کو قبول کر سکتی ہے۔
- اضافی مولڈ، مشین اور یوٹیلیٹی اسکوپ میں ایک قابل دفاع کاروباری معاملہ ہے۔
کوئی بھی فہرست پروڈکٹ ٹرائل کی جگہ نہیں لیتی ہے۔ یہ خریداری کی ایک عام غلطی کو روکتا ہے: دوسرے اسٹیشن کو اسٹینڈ لون آؤٹ پٹ لوازمات کے طور پر علاج کرنا۔ یہ ایک نظام کا فیصلہ ہے جو ٹولنگ، کنٹرول، کمیشننگ اور فیکٹری کے ذریعے حصوں کے بہاؤ کو تبدیل کرتا ہے۔
افادیت اور نیچے کی دھارے کا سامان اسٹیشن کے فائدہ کو مٹا سکتا ہے۔
ایک ڈبل سٹیشن لائن مولڈ کولنگ سسٹم میں زیادہ گرمی بھیج سکتی ہے اور مولڈنگ کے واقعات کو ایک دوسرے کے قریب بنا سکتی ہے۔ کمپریسڈ ہوا کو دباؤ کو روکنا ہوتا ہے اور جب لائن اس کا مطالبہ کرتی ہے تو اسے بہاؤ فراہم کرنا ہوتا ہے، نہ صرف بیکار پر۔ ٹھنڈے پانی کو مستحکم حالات کے ساتھ دونوں مولڈ سرکٹس تک پہنچنا پڑتا ہے۔ بجلی کی تقسیم، ہائیڈرولک کولنگ اور کابینہ کا ماحول حتمی تعمیر سے مماثل ہونا چاہیے۔
موازنہ کی میز سے پودوں کی خدمات کا حساب نہ لگائیں۔ کچھ موجودہ کنگل ویب کی وضاحتیں متضاد یونٹ ٹائپوگرافی کا استعمال کرتی ہیں، اور اوسط توانائی کے اعداد و شمار ایک جیسی مصنوعات کی جانچ کو بیان نہیں کرتے ہیں۔ آرڈر کی گئی ترتیب کے لیے پروجیکٹ کے لیے مخصوص یوٹیلیٹی شیٹ، الیکٹریکل ڈرائنگ اور عمومی انتظامی ڈرائنگ کی درخواست کریں۔
سڑنا کھولنے کے بعد ہر عمل کو چیک کریں۔
- کیا ٹیک آؤٹ آلات متبادل اسٹیشنوں سے پرزے وصول کرسکتے ہیں؟
- کیا تراشنا اصل فلیش اور گردن/نیچے جیومیٹری کو سنبھال سکتا ہے؟
- کیا لیک ٹیسٹر مطلوبہ لائن ریٹ پر ہر گہا کا معائنہ کر سکتا ہے؟
- کیا کنویرز تصادم، جمع اور جزوی اخترتی کو روک سکتے ہیں؟
- کیا گرائنڈر اور بلینڈر ریگرائنڈ تناسب کو غیر مستحکم کیے بغیر فلیش کو سنبھال سکتے ہیں؟
- کیا آپریٹرز منظور شدہ معائنہ اور تبدیلی کے کام کے لیے دونوں اسٹیشنوں تک محفوظ طریقے سے پہنچ سکتے ہیں؟
اگر تیز دوڑنا دیوار کی غیر مستحکم موٹائی، فلیش، کولنگ ڈسٹورشن یا دوبارہ الارم پیدا کرتا ہے، تو رابطہ کریںبچاؤ کی بحالی کا ریکارڈکنگل کے ساتھHMI خرابیوں کا سراغ لگانے کا طریقہہدایت کی تبدیلیوں کے ساتھ جسمانی رکاوٹ کو چھپانے سے پہلے۔

اکیلے مشین کی قیمت کا نہیں، کل نصب شدہ لاگت کا موازنہ کریں۔
پلاسٹک کی بوتل بنانے والی مشین کی قیمت تلاش کرنے والے خریدار کو دو کوٹیشن مل سکتے ہیں جو مساوی نہیں ہیں۔ ایک میں دوسرا مولڈ سیٹ، ٹیک آؤٹ اور لیک ٹیسٹنگ شامل ہو سکتی ہے۔ دوسرا صرف بیس مولڈنگ مشین دکھا سکتا ہے۔ اس لیے کم سرخی کی قیمت کم مکمل پروڈکشن سیل کی وضاحت کر سکتی ہے۔
| لاگت کی پرت | سنگل اسٹیشن کا سوال | ڈبل اسٹیشن کا سوال |
|---|---|---|
| مشین پلیٹ فارم | کون سے ایکسٹروڈر، کلیمپ، کنٹرولز اور معیاری معاون شامل ہیں؟ | کون سا اضافی کیریج، کلیمپ، بلو اور کنٹرول کا سامان شامل ہے؟ |
| سانچوں اور ڈائی سر | کیا ایک مکمل مولڈ اور صحیح ڈائی آؤٹ لیٹ پیکیج شامل ہے؟ | کیا دو مماثل مولڈ اسٹیشن شامل ہیں، اور کیا ہیڈ کاؤنٹ اور آؤٹ لیٹ پچ ٹول پلان سے یکساں ہیں؟ |
| فیکٹری کی خدمات | بجلی، ہوا، پانی اور فرش/لوڈنگ کے کام کی کیا ضرورت ہے؟ | کیا موجودہ خدمات بیک وقت فیکٹری ڈیمانڈ کے تحت ایونٹ کی تیز تر ترتیب کو سپورٹ کر سکتی ہیں؟ |
| ڈاؤن اسٹریم سیل | کون سے ٹیک آؤٹ، تراشنا، ٹیسٹنگ، پہنچانے اور پیسنے کے مراحل دستی ہیں یا خودکار؟ | کیا ہر بہاو والا مرحلہ متبادل اسٹیشنوں کے پرزے جمع کیے بغیر قبول کرسکتا ہے؟ |
| تبدیلی اور توثیق | خریدار کے طریقہ کار کے تحت ایک سانچہ اور ترکیب کی تبدیلی میں کتنا وقت لگتا ہے؟ | پروڈکٹ کی تبدیلی کے بعد دو سٹیشنوں کو کیسے منسلک، اہل اور بحال کیا جاتا ہے؟ |
| آپریٹنگ خطرہ | اگر سنگل مولڈ سٹیشن رک جاتا ہے تو کون سا آؤٹ پٹ ضائع ہو جاتا ہے؟ | کیا کسی بھی اسٹیشن کو محفوظ طریقے سے الگ تھلگ کیا جاسکتا ہے، اور مشترکہ اخراج ترتیب کا کیا ہوتا ہے؟ |
ایک مفید اقتصادی موازنہ دونوں اطراف پر ایک ہی پروجیکٹ کی حد کا استعمال کرتا ہے۔ مولڈنگ مشین، سانچوں، ڈائی ہیڈ، معاون، تنصیب، کمیشننگ، تربیت اور فیکٹری میں ترمیم شامل کریں۔ پھر خریدار کے اپنے آپریٹنگ مفروضوں کا استعمال کرتے ہوئے لیبر، افادیت، منصوبہ بند دیکھ بھال، تبدیلی کے نقصان، معیار کے نقصان اور ڈاؤن ٹائم کا تخمینہ لگائیں۔
قیمت فی اچھا حصہ = موازنہ کی مدت میں کل لاگت ÷ اسی مدت میں تیار کردہ قبول شدہ حصے
عدد اور ڈینومینیٹر کو ایک ہی ٹائم ونڈو اور گنجائش کا استعمال کرنا چاہیے۔ ڈبل سٹیشن کیپٹل فگر کو سنگل سٹیشن ڈرائی سائیکل آؤٹ پٹ کے اوپر نہ رکھیں، یا خودکار ڈبل لائن کا موازنہ بیس سنگل مشین سے نہ کریں جس میں تراشنا اور ٹیسٹنگ شامل نہ ہو۔ اگر ڈیمانڈ اضافی پیداوار کو استعمال نہیں کرسکتی ہے، تو بیکار صلاحیت ایک قیمت بنی رہتی ہے۔ اگر مانگ سنگل اسٹیشن کی صلاحیت سے زیادہ ہے تو پیداوار میں کمی اور اوور ٹائم بھی اخراجات ہیں۔
قیمت اب بھی ایک درست خریداری کی رکاوٹ ہے، لیکن اس کا تعلق تکنیکی فٹ ہونے کے بعد ہے۔ Kinggle سے ہر شامل جزو اور ہر خریدار کی طرف سے فراہم کردہ شے کی شناخت کرنے کو کہے تاکہ کوٹیشن کا لائن بہ لائن موازنہ کیا جا سکے۔
ایک بہتر آر ایف کیو ضمانت شدہ شرائط کو کیٹلاگ حوالوں سے الگ کرتا ہے۔
ہر سپلائر کو ایک ہی ان پٹ شیٹ بھیجیں۔ بصورت دیگر، دو اقتباسات مختلف مفروضوں کا استعمال کر سکتے ہیں اور پھر بھی موازنہ دکھائی دیتے ہیں۔
| آر ایف کیو فیلڈ | مطلوبہ ان پٹ | یہ اسٹیشن کا فیصلہ کیوں بدلتا ہے۔ |
|---|---|---|
| حصہ | ڈرائنگ یا نمونہ، زیادہ سے زیادہ طول و عرض، گردن/ختم، ہینڈل، پارٹنگ لائن اور تراشنے کی ضرورت | مولڈ فٹ، حرکت اور بہاو کام کی وضاحت کرتا ہے۔ |
| مواد | عین مطابق رال گریڈ، رنگ، additives، regrind/PCR پلان اور سپلائر ڈیٹا | پگھلنے کے رویے، مجموعی تھرو پٹ اور کولنگ میں تبدیلیاں |
| ماس اور دیوار | مکمل وزن، مجموعی پیریسن/فلیش تخمینہ، دیوار کے اہم مقامات اور رواداری | سائیکل اہداف کو پگھل طلب اور معیار کے ثبوت میں بدل دیتا ہے۔ |
| مطالبہ | اچھے حصے فی گھنٹہ، شفٹ، سال اور چوٹی کا موسم؛ SKU/ چینج اوور پلان | دکھاتا ہے کہ آیا دوسرے اسٹیشن کو پیداواری طور پر لوڈ کیا جا سکتا ہے۔ |
| ٹولنگ | اسٹیشن کی گنتی، ڈائی آؤٹ لیٹس، گہا، مرکز کا فاصلہ، مولڈ سیٹ اور کولنگ لے آؤٹ | "ڈبل اسٹیشن" کو مختلف سر یا گہا کے مفروضے کو چھپانے سے روکتا ہے۔ |
| معیار | وزن، جہتی، دیوار، لیک، ڈراپ، ٹاپ لوڈ یا دیگر متفقہ ٹیسٹ | نقل و حرکت کی رفتار کے بجائے اچھی پیداوار کی وضاحت کرتا ہے۔ |
| فیکٹری | پاور اسٹینڈرڈ، ہوا/پانی کے حالات، فرش اور چھت کی حدیں، اٹھانے کا راستہ اور نیچے کا سامان | ٹیسٹ کرتا ہے کہ آیا مکمل ڈبل سٹیشن سیل انسٹال اور سپورٹ کیا جا سکتا ہے۔ |
قبولیت کے مقدمے کی سماعت کے دوران ان اشیاء کو ریکارڈ کریں۔
- مشین، مولڈ، ڈائی ہیڈ، رال اور ترکیب کی شناخت۔
- ہر اسٹیشن کے لیے مستحکم مولڈنگ-ایونٹ کا وقفہ—ایک تیز ترین واقعہ نہیں۔
- مجموعی پیرسن ماس، مکمل حصہ کا وزن اور فلیش روٹ۔
- منظور شدہ ٹیسٹ ونڈو کے اوپر گہا اور اسٹیشن کے ذریعہ منظور شدہ حصے۔
- اہم دیوار، جہتی اور فعال نتائج۔
- ظاہر شدہ بوجھ کے تحت ہوا، پانی اور برقی حالات۔
- مقدمے کی سماعت کے دوران الارم، سٹاپ اور دستی مداخلت کا ریکارڈ۔
یہ ریکارڈ "سنگل بمقابلہ ڈبل اسٹیشن" کو خریدار کی مصنوعات کی بنیاد پر فیصلے میں بدل دیتا ہے۔ یہ مستقبل کے ٹربل شوٹنگ اور احتیاطی دیکھ بھال کے لیے کمیشننگ کی بنیاد بھی فراہم کرتا ہے۔
اکثر پوچھے گئے سوالات
کون سا تیز ہے: سنگل سٹیشن یا ڈبل سٹیشن بلو مولڈنگ مشین؟
ایک ڈبل اسٹیشن مشین میں زیادہ پیداوار کی صلاحیت ہوتی ہے کیونکہ مشترکہ اخراج کے نظام کے ارد گرد دو مولڈ اسٹیشن متبادل ہوتے ہیں۔ اصل اچھی پیداوار اب بھی پگھلنے کی صلاحیت، پیریژن کی گنتی، ٹھنڈک، حصہ ہٹانے، نیچے کی طرف سے چلنے والے آلات اور قبول شدہ معیار پر منحصر ہے۔
کیا ایک ڈبل سٹیشن اڑا مولڈنگ مشین ڈبل پیداوار؟
خود بخود نہیں۔ شائع شدہ خشک سائیکل کے اعداد و شمار دو متبادل اسٹیشن دکھا سکتے ہیں، لیکن فروخت کے قابل پیداوار مجموعی پگھلنے کی طلب، کولنگ، ٹرمنگ، ٹیسٹنگ، رکنے یا مسترد ہونے سے محدود ہو سکتی ہے۔ اصل پروڈکٹ اور مواد کے ساتھ مشین کی تصدیق کریں۔
کیا ڈبل سٹیشن مشین ڈبل ہیڈ مشین جیسی ہے؟
نمبر۔ اسٹیشن کی گنتی مولڈ اور کلیمپ پوزیشنز کو بیان کرتی ہے۔ سر کی گنتی یہ بتاتی ہے کہ مولڈنگ ایونٹ کے لیے کتنے پیرسن نکالے جاتے ہیں۔ ایک مشین دو اسٹیشنوں کو ایک یا کئی ڈائی آؤٹ لیٹس کے ساتھ جوڑ سکتی ہے۔
کیا دونوں اسٹیشن مختلف سانچوں کو چلا سکتے ہیں؟
یہ مت سمجھو کہ وہ غیر متعلقہ مصنوعات کو مؤثر طریقے سے چلا سکتے ہیں۔ اسٹیشنز اخراج اور عمل کے حالات کا اشتراک کرتے ہیں، اس لیے پروڈکٹ ماس، پیریسن ٹائمنگ، کولنگ اور ڈاون اسٹریم کا کام ہم آہنگ ہونا چاہیے۔ انجینئرنگ کے دوران عین ترتیب کی تصدیق کریں۔
کیا مجھے 5L کنٹینرز کے لیے سنگل یا ڈبل اسٹیشن کا انتخاب کرنا چاہیے؟
کنٹینر والیوم صرف پلیٹ فارم کی شناخت کرتا ہے۔ تصدیق شدہ گڈ پارٹس کی مانگ، پروڈکٹ کا وزن، رن کی لمبائی، مولڈ اور ڈائی ہیڈ پلان، دستیاب یوٹیلیٹیز، فیکٹری لے آؤٹ اور ڈاون اسٹریم کی گنجائش سے اسٹیشن کی گنتی کا انتخاب کریں۔
بلو مولڈنگ مشین کی پیداوار کا حساب کیسے لگایا جانا چاہئے؟
مولڈنگ ایونٹس کو فی گھنٹہ پرزہ فی ایونٹ اور قبول شدہ حصہ سے ضرب کر کے استعمال کریں۔ مجموعی پگھلنے کی طلب، کولنگ اور ہر نیچے کی طرف قدم کے خلاف نتیجہ چیک کریں۔ پیداوار کی پیداوار کے طور پر اکیلے خشک سائیکل کا استعمال نہ کریں.
سنگل بمقابلہ ڈبل اسٹیشن کوٹیشن کے لیے کونسی معلومات کی ضرورت ہے؟
پارٹ ڈرائنگ، میٹریل گریڈ، تیار شدہ اور مجموعی پیرسن ماس، دیوار اور معیار کے تقاضے، گڈ پارٹس کا ہدف، SKU پلان، مولڈ اور کیویٹی کا تصور، یوٹیلیٹیز، لے آؤٹ اور ڈاؤن اسٹریم کا سامان فراہم کریں۔