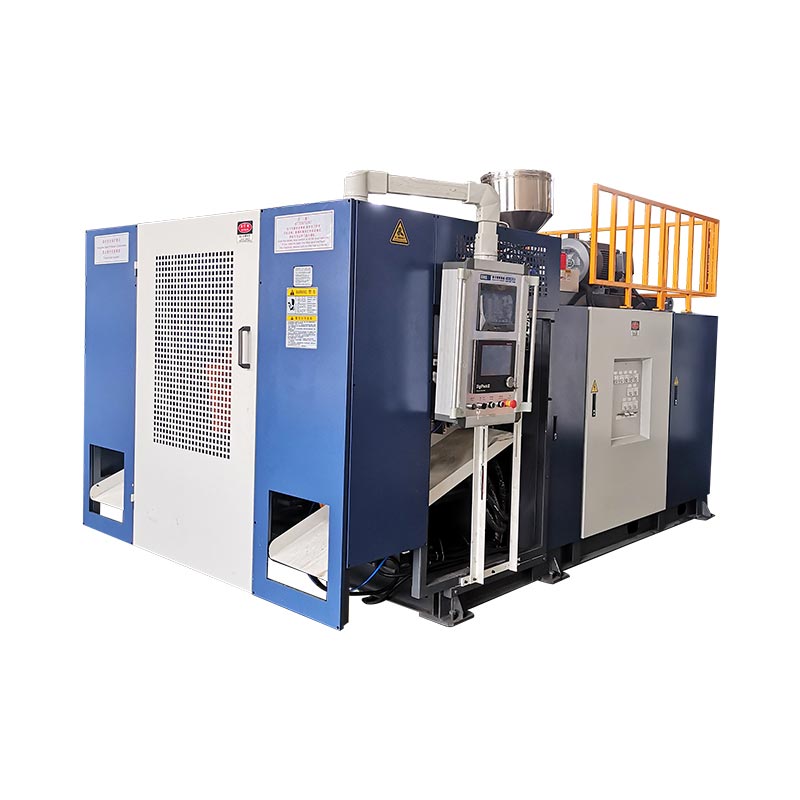
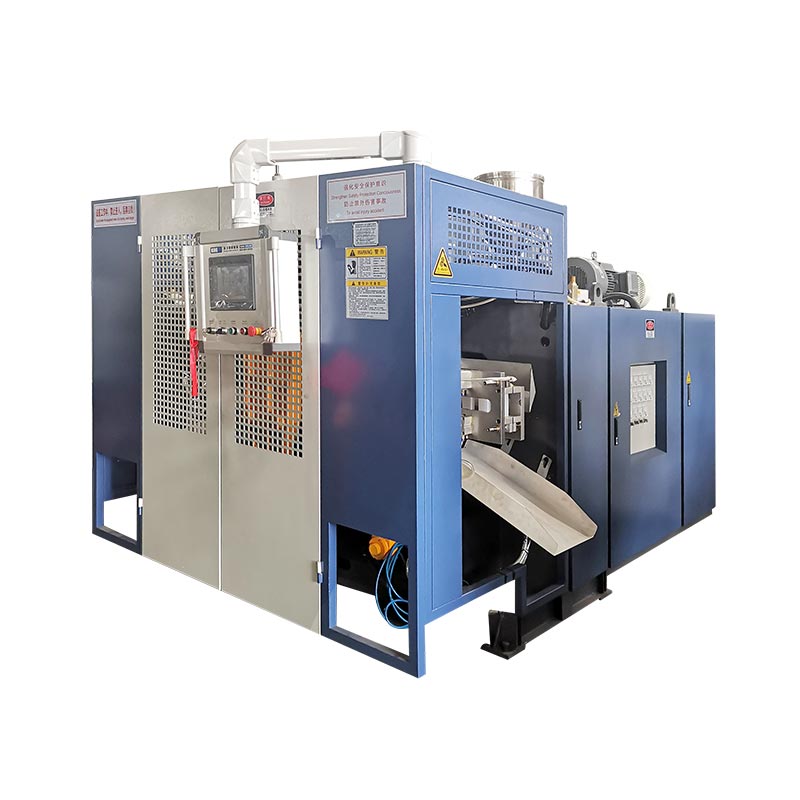
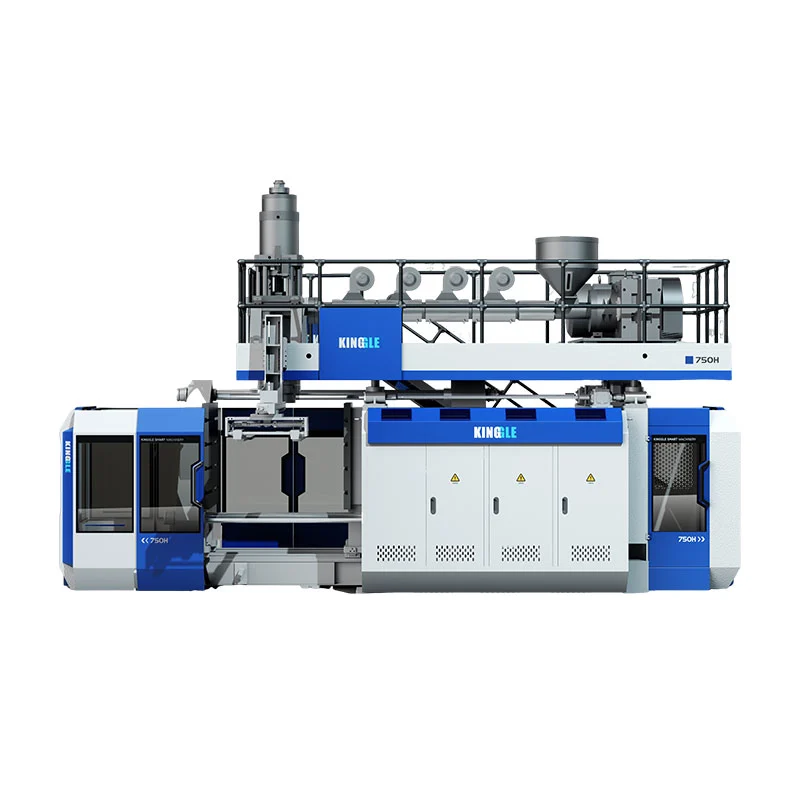
KGB110A کو ماپا پروڈکٹ کے نمونے سے ترتیب دیں، نہ کہ صرف 160L نام سے۔ حصہ جیومیٹری، خالص وزن، دیوار کا نقشہ، رال، ٹرم اور پیداوار کا ہدف ریکارڈ کریں۔ پھر ان ان پٹس کو مولڈ لفافے، مجموعی پیریسن ڈیمانڈ، ایکسٹروشن ریکوری، کلیمپ کی ضرورت اور فیکٹری یوٹیلیٹیز کو چیک کرنے کے لیے استعمال کریں۔
ایک 160 لیٹر بلو مولڈنگ مشین بہت مختلف مصنوعات بنا سکتی ہے۔ ایک کھوکھلی سڑک کی رکاوٹ کا ایک وسیع متوقع علاقہ ہے۔ ایک پونٹون میں طویل ڈرا زون اور سگ ماہی کی ضروریات ہوسکتی ہیں۔ ایک ٹیبل پینل چوڑا لیکن نسبتاً کم ہو سکتا ہے۔ ایک ماڈل کا نام ان اختلافات کو دور نہیں کرتا ہے۔
سب سے مفید نقطہ آغاز اکثر وہ چیز ہوتی ہے جو خریدار کی میز پر پہلے سے موجود ہوتی ہے۔ اس کی پیمائش کریں، اس کا وزن کریں اور ان علاقوں کو نشان زد کریں جو اہم ہیں۔ یہ نمونہ پروڈکٹ ڈیزائن، ٹولنگ، مشین کنفیگریشن اور قبولیت ٹیسٹ کے درمیان ربط بن جاتا ہے۔

چھ صفحات پر مشتمل نمونہ فائل جو پروجیکٹ کو چلائے گی۔
جہتی حصہ ڈرائنگ، مجموعی سائز، سوراخ، داخل اور اسمبلی انٹرفیس.
خالص حصہ وزن، مواد گریڈ، رنگ، additives اور اجازت دی regrind.
اہم مقامات اور مصنوعات کی جانچ کی ضروریات کے ساتھ دیوار کی موٹائی کا نقشہ۔
ٹرم نقشہ اوپر فلیش، نیچے کی دم، ہینڈل سکریپ اور دیگر نقصانات دکھا رہا ہے۔
قبول شدہ آؤٹ پٹ ٹارگٹ، شفٹ پیٹرن، آٹومیشن اور ڈاون اسٹریم ورک۔
فیکٹری پاور، ہوا، پانی، رسائی، لفٹنگ اور دستیاب سیل کی جگہ۔
شائع شدہ ڈیٹا نوٹ:Kinggle کے موجودہ صفحہ کا عنوان اور درخواست کا متن KGB110A کو 160L کلاس میں رکھتا ہے۔ وہی صفحہ فی الحال خلاصہ اور زیادہ سے زیادہ صلاحیت والے جدول میں 120 L دکھاتا ہے۔ یہ مضمون شائع شدہ 160L مصنوعات کی پوزیشننگ کی پیروی کرتا ہے، لیکن کوٹیشن اور تکنیکی معاہدے میں عین مطابق ترتیب شدہ صلاحیت کی تصدیق ہونی چاہیے۔
مصنوعات کے نمونے سے شروع کریں، کیٹلاگ کے لیبل سے نہیں۔
نمونہ آپ کو بتاتا ہے کہ مشین کا فیصلہ کہاں ناکام ہو سکتا ہے۔ اس کے بیرونی طول و عرض سڑنا کو متاثر کرتے ہیں۔ اس کا وزن اور تراش جمع کرنے والے کو متاثر کرتی ہے۔ اس کی وسیع سطحیں متوقع علاقے کو متاثر کرتی ہیں۔ گہرے کونے اور ہینڈل دیوار کی تقسیم کو متاثر کرتے ہیں۔ ٹھنڈک کا رویہ سائیکل کے وقت اور ہٹانے کو متاثر کرتا ہے۔
حجم اب بھی مفید ہے۔ یہ پروجیکٹ کو ایک عام مشین رینج میں رکھنے میں مدد کرتا ہے۔ پھر بھی ایک ہی منسلک حجم والی دو مصنوعات کو مختلف سروں، کلیمپس یا مولڈ کے سوراخوں کی ضرورت ہو سکتی ہے۔ مقامی پسلیاں اور موٹے بڑھتے ہوئے زون والے گھنے تکنیکی پینل سے کم رال استعمال کرتے ہوئے ایک بڑا فلوٹ زیادہ ہوا پر مشتمل ہوسکتا ہے۔
واحد ذریعہ کے طور پر کسی مدمقابل کے تیار شدہ حصے پر انحصار نہ کریں۔ اگر ممکن ہو تو، اصل ڈیزائن فائل اور مطلوبہ کارکردگی کی ضرورت شامل کریں۔ کاپی شدہ نمونے میں دیوار کی موٹائی شامل ہوسکتی ہے جو پرانے سانچے یا عمل کی تلافی کرتی ہے۔ اس دیوار کو اس کے کام کو سمجھے بغیر دہرانا کارکردگی کو بہتر بنائے بغیر وزن بڑھا سکتا ہے۔
Kinggle کی دستاویزیفروخت کے عملمصنوعات کی تصاویر، ڈرائنگ، وزن، سائز اور مواد سے شروع ہوتا ہے۔ یہ موٹائی، پیداوار اور کیمیائی مزاحمت کی ضروریات کے بارے میں بھی پوچھتا ہے۔ یہ آرڈر عملی ہے کیونکہ مشین کی سفارش پروڈکٹ کے ثبوت کی پیروی کرتی ہے۔
نمونہ فائل میں ایک نظرثانی نمبر ہونا چاہیے۔ اگر گردن، ہینڈل، داخل یا مجموعی لمبائی میں تبدیلی آتی ہے، تو مشین اور مولڈ کے منجمد ہونے سے پہلے فائل کو اپ ڈیٹ کریں۔ یہ ایک ایسے پروجیکٹ سے گریز کرتا ہے جہاں کوٹیشن ابتدائی نمونے پر فٹ بیٹھتا ہے لیکن پروڈکشن ڈرائنگ اب حوالہ کردہ سیل پر فٹ نہیں بیٹھتی ہے۔
ایک نمونہ ڈوزیئر بنائیں جو انجینئرنگ کے جائزے سے بچ سکے۔
بنیادی پیمائش کے ساتھ شروع کریں۔ مجموعی لمبائی، چوڑائی اور اونچائی ریکارڈ کریں۔ افتتاحی قطر، گردن کی تکمیل، فلینج کا سائز، ہینڈل کلیئرنس اور کسی بھی داخل کی پوزیشن شامل کریں۔ اگر نمونہ ان کو ظاہر کرتا ہے تو الگ ہونے والی لائن اور مرئی چوٹکی والے علاقوں کو نشان زد کریں۔
مکمل پروڈکٹ کو کیلیبریٹڈ پیمانے پر وزن کریں۔ پھر کسی بھی ہٹنے کے قابل اجزاء کو الگ کریں جو بلو مولڈ نہ ہوں۔ ٹوپی، پلگ، دھاتی داخل یا فوم بھرنے کو مولڈ پلاسٹک کے طور پر شمار نہیں کیا جانا چاہئے۔ ظاہری شکل سے پولیمر فرض کرنے کے بجائے مواد کی شناخت کا طریقہ ریکارڈ کریں۔
دیوار کی موٹائی کو مقام کے نقشے کی ضرورت ہے۔ کسی ڈرائنگ یا تصویر پر پوائنٹس کو شمار کریں۔ کونے، کندھے کی منتقلی، ہینڈلز، بیس رابطے، بڑھتے ہوئے زون اور وسیع پینل شامل کریں۔ ایک اوسط موٹائی اس پتلے حصے کو چھپا دیتی ہے جو کارکردگی کو کنٹرول کر سکتی ہے۔
اگلا، پروڈکٹ ٹیسٹ لکھیں۔ فلوٹ، ٹریفک بیریئر، فرنیچر پینل اور صنعتی کنٹینر کے پاس ایک جیسا معیار نہیں ہے۔ خریدار کی اصل ڈرائنگ، ریگولیٹری ضرورت یا اندرونی ٹیسٹ استعمال کریں۔ کسی غیر متعلقہ پروڈکٹ سے ڈراپ اونچائی، بوجھ یا لیک ٹیسٹ نہ لیں۔
| نمونہ ثبوت | اسے کیسے ریکارڈ کرنا ہے۔ | مشین کا فیصلہ متاثر ہوا۔ |
|---|---|---|
| مجموعی جیومیٹری | طول و عرض کی ڈرائنگ یا چیک شدہ 3D فائل | مولڈ لفافہ، سینٹر لائن، سر کی پوزیشن اور ہٹانے کا راستہ |
| خالص مولڈ وزن | الگ الگ جمع حصوں کے بغیر وزن | مجموعی پیرسن ماس کے لیے نقطہ آغاز |
| دیوار کی تقسیم | منتخب کردہ پیمائش کے طریقے کے ساتھ نمبر والے مقامات | پیرسن پروفائل، شاٹ کی تقسیم اور آزمائشی معیار |
| رال نظام | گریڈ، سپلائر، رنگ، additives اور ریگرینڈ رول | سکرو کی مناسبیت، پگھلنے کی شرح اور پروسیسنگ ونڈو |
| ٹرم اور فلیش | متوقع اوپر، نیچے، ہینڈل اور سائیڈ سکریپ | جمع کرنے والا ڈیمانڈ اور ری گرائنڈ لوڈ |
| فنکشنل ٹیسٹ | نامزد طریقہ، حالت، نمونہ کا سائز اور پاس کی حد | مولڈ ڈیزائن، کولنگ، دیوار کے اہداف اور FAT گنجائش |
| قبول شدہ آؤٹ پٹ | فی گھنٹہ اچھے حصے یا معائنہ کے بعد شفٹ | بحالی کی شرح، کولنگ، آٹومیشن اور بہاو کی صلاحیت |
نمونہ ثبوت ہے، مکمل تفصیلات نہیں۔ ہو سکتا ہے اس میں بوڑھا، خراب یا جذب شدہ کیمیکل ہو۔ بہتر سوالات پوچھنے کے لیے اس کا استعمال کریں، پھر دستاویز کے درجہ بندی میں منظور شدہ ڈرائنگ اور ٹیسٹ کے معیار کو جسمانی نمونے کے اوپر رکھیں۔
چیک کے ایک سیٹ کے طور پر KGB110A تفصیلات پڑھیں
دیKGB110A پروڈکٹ کا صفحہ6.6 x 4.2 x 5.2 میٹر مشین سائز اور 22 t مشین کا وزن شائع کرتا ہے۔ اس کے کلیمپنگ سیکشن میں 760 kN، ایک 1100 x 1400 mm پلیٹین اور 1000 x 1400 mm زیادہ سے زیادہ مولڈ درج ہے۔ صفحہ 610 سے 750 ملی میٹر مولڈ موٹائی کی حد بھی دیتا ہے۔
کھلنے اور حرکت کے لیے، صفحہ 600 سے 1600 ملی میٹر اور 600 ملی میٹر حرکت پذیر اسٹروک دکھاتا ہے۔ ان نمبروں کو ان کے ساتھ مولڈ اسمبلی کی ضرورت ہے۔ مفید سوال یہ ہے کہ کیا مکمل ٹھنڈا ہوا حصہ مطلوبہ روبوٹ کے ساتھ مولڈ کو چھوڑ سکتا ہے، انسرٹس اور ٹرم ابھی بھی منسلک ہے۔
اخراج کے حصے میں 110 ملی میٹر اسکرو، 25 L/D تناسب، 75 کلو واٹ ایکسٹروڈر موٹر اور چار ہیٹنگ زونز شامل ہیں۔ شائع شدہ HDPE پگھلنے کی صلاحیت 160 سے 200 کلوگرام فی گھنٹہ ہے۔ اس حد کا تعلق صفحہ کے HDPE الفاظ سے ہے۔ یہ کسی دوسرے مواد یا تشکیل کے لیے ایک ہی شرح کو ثابت نہیں کرتا ہے۔
ہیڈ سیکشن 12 (20) ایل ایکومولیٹر کی گنجائش اور 9 (15) کلو پی ای ایکومولیٹر وزن شائع کرتا ہے۔ اس میں 450 (600) ملی میٹر زیادہ سے زیادہ ڈائی پن قطر بھی درج ہے۔ قوسین کی قدریں ترتیب کے انتخاب کی عکاسی کر سکتی ہیں، لیکن صفحہ اصول کی وضاحت نہیں کرتا ہے۔ تجویز میں منتخب سر، ڈائی ٹولنگ اور رال کی بنیاد کو بیان کرنا ضروری ہے۔
صفحہ MOOG 100 موٹائی کنٹرولر، روبوٹ بازو اور نیچے اڑانے والے نظام کے ساتھ معیاری ماڈل کی وضاحت کرتا ہے۔ یہ فریق اول کے شائع کردہ بیانات ہیں۔ کوٹیشن میں اب بھی ہر سپلائی کردہ شے، اس کے انٹرفیس اور کسی بھی پروجیکٹ کے ساتھ مخصوص تبدیلی کا نام ہونا چاہیے۔
فیکٹری ریڈنگ:اس کے سوالات کے بغیر ٹیبل کو خریداری کے آرڈر میں کاپی نہ کریں۔ نمونے کی پیمائش، مولڈ ڈرائنگ یا یوٹیلیٹی کیلکولیشن کو ہر اس تصریح کے ساتھ رکھیں جس کا مقصد پورا کرنا ہے۔
مصنوعات کی شکل کو مولڈ فٹ اور ہٹانے کی جگہ میں ترجمہ کریں۔
پروڈکٹ ڈرائنگ صرف سکڑنے کی حکمت عملی، کیویٹی اسٹیل، کولنگ، پنچ آف، وینٹ، گردن ٹولنگ اور ماونٹنگ شامل کرنے کے بعد ایک سانچہ بن جاتی ہے۔ نتیجے میں اسمبلی مصنوعات سے کہیں زیادہ بڑی ہوسکتی ہے۔ ایک حصہ جو 1000 x 1400 ملی میٹر کی حد کے اندر آرام دہ نظر آتا ہے ایک بار کنکشن اور حرکت پذیر آلات شامل ہونے کے بعد تنگ ہو سکتا ہے۔
چوڑائی، اونچائی اور نصب موٹائی کو الگ الگ چیک کریں۔ بیکنگ پلیٹس اور اڈاپٹر سمیت مکمل اسمبلی کا استعمال کریں۔ 1100 x 1400 ملی میٹر پلیٹین ریفرنس کے خلاف بڑھتے ہوئے پیٹرن کی تصدیق کریں۔ پانی، ہائیڈرولک، نیومیٹک اور برقی کنکشن ان کی نصب شدہ پوزیشنوں میں دکھائیں۔
کھلنے کی جگہ حرکت کا مسئلہ ہے۔ ایک ٹیبل پینل کو گہری پسلیاں صاف کرنے کی ضرورت پڑ سکتی ہے۔ ایک رکاوٹ گہا کو ایک زاویہ پر چھوڑ سکتی ہے۔ ایک پونٹون گرم رہنے کے دوران لچکدار رہ سکتا ہے اور اسے ٹیک آؤٹ کے دوران مدد کی ضرورت پڑ سکتی ہے۔ روبوٹ کی گرفت اور حصے کی گردش کو ان کے اپنے لفافے کی ضرورت ہوتی ہے۔
ایک ہی وقت میں مولڈ کو تبدیل کرنے کے راستے کی منصوبہ بندی کریں۔ KGB110A صفحہ 22 t مشین کا وزن دیتا ہے لیکن قابل اجازت مولڈ وزن کو شائع نہیں کرتا ہے۔ کنگل سے مولڈ ویٹ کی حتمی حد، لفٹنگ پوائنٹس اور عمومی ترتیب کی ڈرائنگ کے لیے پوچھیں۔ پھر پلانٹ کرین، ہک کی اونچائی اور نقطہ نظر کی تصدیق کریں.
مولڈ کولنگ پورے چکر کو کنٹرول کر سکتی ہے۔ بڑی سطحوں کو متوازن سرکٹس کی ضرورت ہوتی ہے، جبکہ موٹی خصوصیات کو مرکوز ٹھنڈک کی ضرورت ہوتی ہے۔ دیاخراج دھچکا مولڈنگ سڑنا گائیڈمزید تفصیل سے پنچ آف، وینٹنگ اور سرکٹ پلاننگ کا احاطہ کرتا ہے۔
سر کا انتخاب کرنے سے پہلے مجموعی پیریسن کی طلب کا حساب لگائیں۔
جمع کرنے والے کو تمام مواد ڈیلیور کرنا چاہیے جو ایک مولڈنگ ایونٹ کے دوران ڈائی چھوڑ دیتا ہے۔ تیار شدہ مصنوعات کا وزن صرف ایک حصہ ہے۔ سر فلیش، ٹیل، ہینڈل سکریپ اور کسی بھی مواد کو بھی کھلاتا ہے جسے تراشنے کا عمل ہٹاتا ہے۔
مجموعی پیرسن ماس = نیٹ مولڈ پروڈکٹ + فلیش اور ٹرم + دستاویزی عمل الاؤنس
ماپا یا مولڈ سے ماخوذ اقدار کا استعمال کریں۔ فلوٹس، رکاوٹوں، فرنیچر اور تکنیکی حصوں کے لیے کوئی آفاقی سکریپ فیصد نہیں ہے۔
Kinggle KGB110A کے لیے PE جمع کرنے والے-وزن لائن کے طور پر 9(15) kg شائع کرتا ہے۔ اسے ایک سر اور مادی حوالہ کے طور پر سمجھیں، نہ کہ تیار شدہ مصنوعات کی صلاحیت۔ PE گریڈ، پگھلا ہوا درجہ حرارت، ری سائیکل مواد اور ڈائی سیٹنگ قابل استعمال رویے کو تبدیل کر سکتی ہے۔ ایک اور رال کو اپنا جائزہ لینے کی ضرورت ہے۔
پیریسن کی لمبائی بڑے پیمانے پر اہمیت رکھتی ہے۔ سڑنا بند ہونے سے پہلے ایک لمبا پیرسن جھک سکتا ہے یا کھینچ سکتا ہے۔ ایک وسیع ڈائی پروڈکٹ کے ارد گرد درکار قرعہ اندازی کو کم کر سکتا ہے لیکن سر اور ٹولنگ کی ضروریات کو تبدیل کر سکتا ہے۔ مقدمے کی سماعت کے دوران ڈائی سائز، پروگرامڈ گیپ، اخراج کا وقت اور پیریژن پوزیشن ریکارڈ کریں۔
مجموعی طلب بھی ریگرائنڈ کو متاثر کرتی ہے۔ بھاری فلیش ایک بڑی سکریپ سٹریم بناتے وقت جمع کرنے والے کو فٹ کر سکتی ہے۔ گرانولیٹر، پہنچانے اور ملاوٹ کے نظام کو برقرار رکھنا چاہیے۔ اگر ریگرینڈ پروڈکٹ پر واپس آتا ہے، تو اس کی فیصد اور آلودگی کے کنٹرول منظور شدہ فارمولیشن میں ہیں۔
پروفائل کی اصلاح کے لیے کنٹرول رینج چھوڑ دیں۔ اپنے عملی کنارے پر چلنے والے سر میں موٹے کونوں یا لمبے پیرسن کے لئے بہت کم گنجائش ہوسکتی ہے۔ ٹرائل کو ایک متعین نمونہ ونڈو پر مستحکم مجموعی ماس، قابل قبول کشن اور دوبارہ قابل پیریسن پلیسمنٹ دکھانا چاہیے۔
دیوار کے نقشے کو ایک کنٹرول شدہ پیریسن پروفائل میں تبدیل کریں۔
دیوار کا نقشہ بتاتا ہے کہ پروڈکٹ کو کہاں مواد کی ضرورت ہے۔ پیریسن پروفائل کہتی ہے کہ جب پیریسن سر سے نکلتا ہے تو ڈائی گیپ کو تبدیل ہونا چاہیے۔ ان دو ریکارڈز کو جوڑنا کسی دوسرے حصے سے پروفائل کاپی کرنے سے زیادہ مفید ہے۔
نمونہ ڈرائنگ پر دیوار کے مقامات کو نمبر دیں۔ ہر آزمائش کے بعد، ایک ہی ترتیب میں ایک ہی جگہ کو کاٹیں یا ان کی پیمائش کریں۔ ہر گروپ کے ساتھ حصہ کا وزن اور پروفائل پر نظرثانی ریکارڈ کریں۔ اگر ایک ساتھ کئی سیٹنگز بدل جاتی ہیں تو ٹیم نتیجہ کی وجہ کھو دیتی ہے۔
KGB110A صفحہ MOOG 100 موٹائی کنٹرولر کا نام دیتا ہے۔ اےMoog DigiPack III دستی جس کی میزبانی Kinggle نے کی ہے۔ایک کنٹرولر طریقہ کی وضاحت کرتا ہے جو پروڈکٹ فائلوں کو اسٹور کرتا ہے اور پروگرام شدہ دیوار کی موٹائی کو مشین کی پوزیشن سے جوڑتا ہے۔ یہ مفید عمل کا ثبوت ہے، لیکن یہ ہر KGB110A پر فراہم کردہ درست کنٹرولر انٹرفیس کی شناخت نہیں کرتا ہے۔
پروفائل ہر خرابی کو ٹھیک نہیں کر سکتا۔ ڈائی اور مینڈریل جیومیٹری، ہیڈ سینٹرنگ، پگھلنے کا درجہ حرارت، پیرسن سوول اور مولڈ ٹائمنگ اب بھی اہم ہے۔ اگر پیریسن مولڈ آف سینٹر میں داخل ہوتا ہے تو وزن میں اضافہ کرتے ہوئے مواد شامل کرنے سے علامت چھپ سکتی ہے۔
ایک بار جب حصہ گزر جائے تو مکمل نسخہ محفوظ کر لیں۔ مواد، رنگ، درجہ حرارت، شاٹ سیٹنگ، پروفائل فائل، اڑانا، کولنگ اور مولڈ ریویژن شامل کریں۔ دیپیرسن پروگرامنگ گائیڈایک مکمل ٹیوننگ ترتیب فراہم کرتا ہے۔
اخراج کی وصولی کو کولنگ اور قبول شدہ آؤٹ پٹ سے میچ کریں۔
پبلک ٹیبل KGB110A HDPE پگھلنے کی صلاحیت کی حد کے طور پر 160 سے 200 کلوگرام فی گھنٹہ درج کرتا ہے۔ پیداوار کا سوال یہ ہے کہ آیا منتخب کردہ اسکرو مستحکم پگھلنے والے معیار کو برقرار رکھتے ہوئے اگلے شاٹ سے پہلے جمع کرنے والے کو دوبارہ بھر سکتا ہے۔ زیادہ سے زیادہ بروشر کی شرح خود اس کا جواب نہیں دے سکتی۔
مکمل پیریزن سے مجموعی گھنٹہ کی طلب کا حساب لگائیں۔ منصوبہ بند مولڈنگ ایونٹس فی گھنٹہ اور فعال آؤٹ لیٹس استعمال کریں۔ پھر اصل رال، رنگ اور ریگرینڈ کی حالت کے لیے ٹیسٹ شدہ پگھلنے کی شرح سے نتیجہ کا موازنہ کریں۔
مجموعی مواد کی طلب، کلوگرام/h = مجموعی پیرسن ماس x مولڈنگ ایونٹس فی گھنٹہ x فعال پیریسن فی ایونٹ
KGB110A صفحہ 320 پی سیز فی گھنٹہ درج کرتا ہے، لیکن اسے خشک سائیکل کا لیبل لگاتا ہے۔ خشک سائیکل ایک مشین موشن حوالہ ہے۔ پروڈکٹ آؤٹ پٹ میں ایکومولیٹر ریکوری، پیریژن فارمیشن، بلونگ، کولنگ، ایگزاسٹ، اوپننگ، ٹیک آؤٹ، تراشنا اور معیار کے نقصانات شامل ہیں۔
بڑے حصے اکثر سائیکل کو ٹھنڈا کرنے میں زیادہ خرچ کرتے ہیں۔ وہ وقت extruder کو سر کو دوبارہ بھرنے کی اجازت دے سکتا ہے۔ اگر بہتر مولڈ کولنگ سائیکل کو مختصر کرتا ہے، تو مطلوبہ پگھلنے کی شرح بڑھ جاتی ہے۔ اس لیے سائیکل کی اصلاح کو نہ صرف سڑنا کا درجہ حرارت بلکہ بحالی اور دیوار کے معیار کو بھی چیک کرنا چاہیے۔
متفقہ چیک کے بعد فی گھنٹہ قبول شدہ حصوں کی اطلاع دیں۔ ڈرائی سائیکل، گراس سائیکل، مسترد اور اسٹاپس کو الگ الگ کالموں میں رکھیں۔ دیسائیکل ٹائم آپٹیمائزیشن گائیڈدکھاتا ہے کہ مرحلہ وار ٹائم بجٹ کیسے بنایا جائے۔
متوقع علاقے اور عمل کے دباؤ کے خلاف 760 kN چیک کریں۔
Kinggle KGB110A کے لیے 760 kN کلیمپنگ فورس شائع کرتا ہے۔ یہ نمبر صرف گہا کے متوقع علاقے اور متفقہ اندرونی دباؤ کے ساتھ ہی کارآمد ہوتا ہے۔ متوقع علاقہ الگ ہونے والے ہوائی جہاز پر گہا کا سیلوٹ ہے۔ یہ کنٹینر کا حجم یا سطح کا رقبہ نہیں ہے۔
ایک وسیع رکاوٹ یا ٹیبل ٹاپ اتھلی ہونے پر بھی اہم الگ کرنے والا بوجھ بنا سکتا ہے۔ ایک گہرا لیکن تنگ فلوٹ مختلف طریقے سے برتاؤ کر سکتا ہے۔ ملٹی کیویٹی یا ملٹی پارٹ لے آؤٹ کلمپ کے ذریعے دیکھے جانے والے کل متوقع علاقے کو بڑھاتے ہیں۔
پروڈکٹ پیج 0.8 ایم پی اے بلو پریشر کی فہرست دیتا ہے۔ حساب کتاب میں اصل پروڈکشن ونڈو کا استعمال کریں۔ مولڈ وینٹنگ، پگھل درجہ حرارت، سطح کی تفصیل اور دیوار کی موٹائی ضروری دباؤ کو تبدیل کر سکتی ہے۔ فیکٹری ٹیسٹ میں سیٹ پریشر اور دستیاب مشین انلیٹ پریشر کو ریکارڈ کرنا چاہیے۔
فلیش کنڈیشن مفید ثبوت ہے۔ بڑھتی ہوئی فلیش ضرورت سے زیادہ الگ کرنے والی قوت، پہنی ہوئی چوٹکی والی جگہوں، صف بندی کے مسائل یا اضافی مواد کی طرف اشارہ کر سکتی ہے۔ کلیمپ فورس میں اضافہ کرکے ہر فلیش مسئلہ کو درست نہ کریں۔ ایک ساتھ مل کر سڑنا اور عمل کا معائنہ کریں۔
مشین فراہم کرنے والے اور مولڈ فراہم کرنے والے کو ایک حساب کی منظوری دینی چاہیے۔ تکنیکی فائل میں متوقع علاقہ، عمل کا دباؤ، کلیمپ کی ضرورت اور فرض شدہ عنصر ڈالیں۔ یہ دو الگ الگ منظوریوں کو روکتا ہے جو مختلف مفروضوں پر انحصار کرتے ہیں۔
اگر گہا کی ترتیب میں تبدیلی آتی ہے تو حساب کو دوبارہ چیک کریں۔ دوسرا حصہ شامل کرنا، علیحدگی کی لکیر کو منتقل کرنا یا پینل کو بڑا کرنا متوقع علاقے کو تبدیل کر سکتا ہے۔ داخل اور سائیڈ ایکشن بھی بدل سکتے ہیں کہ سڑنا کیسے رد عمل ظاہر کرتا ہے۔ حتمی مولڈ ڈرائنگ، ابتدائی پروڈکٹ کے خاکے کے بجائے، اس چیک کو بند کر دینا چاہیے۔
کسی خصوصیت کے فقرے پر انحصار کرنے کے بجائے مادی تہوں کی وضاحت کریں۔
KGB110A صفحہ کہتا ہے کہ یہ پلیٹ فارم سنگل لیئر پروڈکٹس فراہم کر سکتا ہے اور ڈبل لیئر یا ملٹی لیئر ڈھانچے بھی بنا سکتا ہے۔ اسی عوامی وضاحتی جدول میں ایک 110 ملی میٹر اسکرو اور ایک 75 کلو واٹ ایکسٹروڈر موٹر درج ہے۔ ایک ملٹی لیئر پروجیکٹ کو اس لیے معیاری ٹیبل سے آگے کنفیگریشن ڈرائنگ کی ضرورت ہوتی ہے۔
ایک اور پرت کی مصنوعات کی وجہ سے شروع کریں۔ یہ رنگ کی جگہ، ری سائیکل بنیادی مواد یا ایک فعال رکاوٹ ہو سکتا ہے. ہر پرت میں مواد اور ہدف کا تناسب بیان کریں۔ مطابقت، پروسیسنگ درجہ حرارت اور اجازت شدہ تغیرات کو چیک کریں۔
پھر پگھلنے والے راستے کے خاکے کی درخواست کریں۔ اسے ہر ایکسٹروڈر، اڈاپٹر، ہیڈ چینل اور کنٹرول پوائنٹ کی شناخت کرنی چاہیے۔ تجویز میں موٹر سائز، حرارتی بوجھ، میٹریل ہینڈلنگ اور نظرثانی شدہ یوٹیلیٹی ٹوٹل بھی دکھانا چاہیے۔ ایک عام "ملٹی لیئر" لیبل اس سامان کی وضاحت نہیں کرتا ہے۔
تبدیلی کا کام ہر مادی راستے کے ساتھ بڑھتا ہے۔ صاف کرنے کا حجم، صفائی تک رسائی، رنگ کی ترتیب اور سکریپ کی علیحدگی آپریٹنگ وقت کو متاثر کرتی ہے۔ اگر پروڈکٹ کو متعدد پرتوں کی ضرورت نہیں ہے، تو اضافی نظام خریدار کی قدر پیدا کیے بغیر کام کو شامل کر سکتا ہے۔
سنگل پرت کی سمت
جب پروڈکٹ کی کارکردگی، رنگ اور ری سائیکلنگ پلان کو ایک دیوار کے ڈھانچے کے ساتھ پورا کیا جا سکتا ہے تو ایک متعین رال سٹریم کا استعمال کریں۔
کثیر پرت کی سمت
جب ہر پرت میں دستاویزی فنکشن اور قبولیت کی حد ہوتی ہے تو پروجیکٹ کے لیے مخصوص شریک اخراج کنفیگریشن کی درخواست کریں۔
کنگل کاکثیر پرت شریک اخراج گائیڈپرت کے کردار اور آر ایف کیو میں تعلق رکھنے والے سوالات کی وضاحت کرتا ہے۔
22 ٹی مشین کے ارد گرد مکمل سیل کی منصوبہ بندی کریں۔
شائع شدہ مشین کے طول و عرض 6.6 x 4.2 x 5.2 میٹر ہیں۔ مشین کا وزن 22 ٹن ہے۔ یہ اقدار پلانٹ کی ترتیب کو شروع کرتی ہیں۔ ان میں سروس کلیئرنس، سیڑھیاں، مولڈ ہینڈلنگ، رال کا سامان، کمپریسر، کولنگ سسٹم، ٹیک آؤٹ یا ڈاؤن اسٹریم فنشنگ شامل نہیں ہے۔
پہلے عمودی راستے کو چیک کریں۔ عمارت کو مشین، پلیٹ فارم تک رسائی اور منصوبہ بند اٹھانے کے لیے کافی اونچائی کی ضرورت ہے۔ اگر دیکھ بھال کے لیے اوور ہیڈ ہٹانے کی ضرورت ہو تو ڈائی ہیڈ اور ایکسٹروڈر اجزاء کے لیے راستے کو نشان زد کریں۔ حتمی ڈرائنگ سے کرین کی صلاحیت اور ہک تک پہنچنے کی تصدیق کریں۔
KGB110A صفحہ ٹھنڈے پانی کے لیے 0.3 MPa اور 120 L/min شائع کرتا ہے۔ پروجیکٹ شیٹ میں داخلی درجہ حرارت، واپسی کی حد، پانی کے معیار، فلٹریشن اور سرکٹ کی گنجائش بھی درکار ہے۔ درجہ حرارت کے بغیر بہاؤ نمبر کولنگ سسٹم کو سائز نہیں دے سکتا۔
کمپریسڈ ہوا کے لیے، صفحہ 0.8 MPa اور 1.8 m³/منٹ درج کرتا ہے۔ چوٹی اور اوسط مانگ، رسیور کا سائز، اوس پوائنٹ، فلٹریشن اور کنکشن سائز کی تصدیق کریں۔ جب ہیڈر کو چھوٹا کیا جاتا ہے تو بڑے اڑانے والے واقعات دباؤ کو کم کر سکتے ہیں۔
صفحہ اوسط توانائی کی کھپت کے طور پر 52 سے 60 کلو واٹ لیبل کرتا ہے۔ چونکہ کلو واٹ پاور ہے، اس لیے اسے ایک شائع شدہ آپریٹنگ پاور حوالہ سمجھیں۔ اسے فی حصہ kWh میں تبدیل نہ کریں۔EUROMAP 46.2مصنوعات سے متعلق توانائی کی پیمائش کو کسی مشین، مولڈ اور مصنوعات سے مستحکم حالات میں جوڑتا ہے۔
دیفیکٹری یوٹیلیٹی گائیڈبجلی کی حدود، ہوا، پانی، سول کام اور رسائی کا احاطہ کرتا ہے۔ تنصیب کی منظوری کے لیے عوامی لفافے کے بجائے حتمی عمومی ترتیب والی ڈرائنگ کا استعمال کریں۔

ٹریس ایبل پروڈکٹ ٹرائل کے ساتھ کنفیگریشن کو ثابت کریں۔
فیکٹری ٹرائل کو نمونہ فائل میں بیان کردہ پروڈکٹ کے کام کو دوبارہ بنانا چاہیے۔ منظور شدہ سڑنا، رال اور بڑے اختیارات موجود ہونے کی ضرورت ہے۔ اگر کوئی متبادل استعمال کیا جاتا ہے تو، فرق کو ریکارڈ کریں اور اس کے مطابق نتائج کو محدود کریں۔
چلانے سے پہلے نمونے کی ترتیب کی منصوبہ بندی کریں۔ مولڈنگ آرڈر میں نمبر حصے۔ وضاحت کریں کہ مستحکم پیداوار کب شروع ہوتی ہے اور پیمائش کی کھڑکی کتنی دیر تک رہتی ہے۔ EUROMAP 46.2 کو اس کی مصنوعات سے متعلقہ توانائی کے طریقہ کار کے لیے مشین کے مستحکم حالات کی ضرورت ہوتی ہے اور ٹیسٹ سیاق و سباق کے حصے کے طور پر مصنوعات کے معیار کو دستاویز کرتا ہے۔
- ترتیب کی شناخت کریں۔مشین کا سیریل نمبر، ہیڈ آپشن، ڈائی ٹولنگ، مولڈ ریویژن، کنٹرولر اور انسٹال آٹومیشن ریکارڈ کریں۔
- تشکیل کی تصدیق کریں۔اصل آزمائشی مواد سے رال گریڈ، سپلائر، رنگ، اضافی چیزیں اور ریگرائنڈ مواد کو ریکارڈ کریں۔
- ہدایت پر قبضہ.درجہ حرارت، شاٹ سیٹنگز، وال پروفائل، بلو سیٹنگز، کولنگ کنڈیشنز اور آٹومیشن ٹائمنگ محفوظ کریں۔
- بڑے پیمانے پر توازن بند کریں۔پروڈکٹ، ہر ٹرم اسٹریم اور مکمل مجموعی شاٹ کا وزن کریں۔ اس کا موازنہ سر کی بنیاد کے ساتھ کریں۔
- دیوار کے نقشے کی پیمائش کریں۔نمبر والے مقامات اور متفقہ طریقہ استعمال کریں۔ ریڈنگز کو ہر نمونہ نمبر سے منسلک رکھیں۔
- فنکشنل چیکس چلائیں۔صرف پروڈکٹ کے مخصوص ٹیسٹ اور منظور شدہ ضرورت میں لکھی گئی حدوں کا اطلاق کریں۔
- ایمانداری سے آؤٹ پٹ شمار کریں۔الگ الگ خشک سائیکل، مجموعی سائیکل، منظور شدہ حصے، متفقہ مدت کے دوران مسترد اور رک جاتے ہیں۔
- افادیت کو ریکارڈ کریں۔بجلی، ہوا اور پانی کو متعین حدود میں پیمائش کریں جب کہ قبول شدہ پروڈکٹ بنائی جا رہی ہو۔
- کھلی اشیاء کو بند کریں۔ہر انحراف کو ایک مالک، اصلاحی کارروائی، ثبوت کی ضرورت اور مقررہ تاریخ دیں۔
رپورٹ کے لیے صرف بہترین حصہ کا انتخاب نہ کریں۔ ایک ترتیب رکھیں جو تغیر کو ظاہر کرے۔ اگر ترکیب بدل جاتی ہے تو ایک نیا نمونہ گروپ شروع کریں۔ یہ عمل کی ترقی کو قبولیت کے ثبوت سے الگ کرتا ہے۔
ٹیسٹ سے پہلے پیمائش کرنے والے آلات پر اتفاق کریں۔ ریکارڈ پیمانے کی قرارداد، موٹائی کا طریقہ اور انشانکن کی حیثیت جہاں وہ نتیجہ کو متاثر کرتے ہیں۔ نمونے کی ترتیب کے لیے وہی ٹولز استعمال کریں۔ اگر خریدار اور سپلائر مختلف طریقوں سے پیمائش کرتے ہیں، تو یہ فیصلہ کرنے سے پہلے کہ پرزے متفق نہیں ہیں ان طریقوں کا موازنہ کریں۔
ایک ناکام نتیجہ سیاق و سباق کی ضرورت ہے. متعلقہ ترتیبات، الارم کی تاریخ، نمونہ نمبر اور معائنہ کا ریکارڈ رکھیں۔ ایک درست حصہ مرمت کو ثابت کر سکتا ہے، لیکن اسے پہلے کے انحراف کو نہیں مٹانا چاہیے۔ یہ تاریخ ٹیم کو یہ فیصلہ کرنے میں مدد کرتی ہے کہ فکس مستحکم ہے یا عارضی۔
خام ڈیٹا، تصاویر، نسخہ کی برآمدات اور دستخط شدہ خلاصے ایک ساتھ اسٹور کریں۔ دیفیکٹری قبولیت ٹیسٹ گائیڈمشین، مصنوعات اور دستاویز کی جانچ کے لیے ایک وسیع تر پروٹوکول فراہم کرتا ہے۔
یہ فیصلہ کرنے کے لیے چار دروازے استعمال کریں کہ آیا KGB110A فٹ بیٹھتا ہے۔
جب ثبوت کے چار دروازے بند ہوتے ہیں تو KGB110A شارٹ لسٹ میں شامل ہوتا ہے۔ سب سے پہلے، سڑنا پلیٹین، لفافے، موٹائی کی حد اور نقل و حرکت پر فٹ بیٹھتا ہے۔ دوسرا، منتخب کردہ سر مفید کنٹرول رینج کے ساتھ مجموعی پیریزن فراہم کر سکتا ہے۔ تیسرا، اخراج کی بازیابی اصل مواد کے ساتھ ہدف کے چکر کی حمایت کرتی ہے۔ چوتھا، فیکٹری مطلوبہ افادیت اور ہینڈلنگ فراہم کر سکتی ہے۔
160L لیبل کسی بھی گیٹ کی جگہ نہیں لے سکتا۔ ایک لمبا حصہ سڑنا کی جانچ میں ناکام ہوسکتا ہے۔ ایک بھاری حصہ شاٹ چیک میں ناکام ہو سکتا ہے۔ ایک مختصر چکر بازیابی کی جانچ میں ناکام ہو سکتا ہے۔ محدود اونچائی والی فیکٹری انسٹالیشن چیک میں ناکام ہو سکتی ہے۔
جب پروڈکٹ اور مولڈ بہت چھوٹے ہوں اور بڑے پلیٹ فارم میں کوئی کارآمد صلاحیت شامل نہ ہو تو مشین رینج کو نیچے لے جائیں۔ جب مجموعی شاٹ، مولڈ اسپیس یا کلیمپ ڈیمانڈ ثابت شدہ حد سے تجاوز کر جائے تو اوپر جائیں یا کسی اور کنفیگریشن کی درخواست کریں۔ دیKGB100B 120L گائیڈملحقہ لوئر رینج انجینئرنگ چیک فراہم کرتا ہے۔
ایک دستخط شدہ ضرورت کے میٹرکس کے ساتھ انتخاب کو ختم کریں۔ ہر سطر میں خریدار کے ان پٹ، مجوزہ کنفیگریشن اور ثبوت کا نام ہونا چاہیے جو تعمیل کو ثابت کرے گا۔ نامعلوم اشیاء کو بروشر مفروضے کے ساتھ تبدیل کرنے کے بجائے کھلا رہنا چاہئے۔
مشین کا ماڈل پھر پروڈکٹ فائل کا نتیجہ ہے۔ یہ آرڈر مولڈ ڈیزائنر، مشین بنانے والے اور خریدار کو کام کرنے کے لیے حقائق کا ایک سیٹ فراہم کرتا ہے۔
اکثر پوچھے گئے سوالات
KGB110A 160L بلو مولڈنگ مشین کن مصنوعات کے لیے ہے؟
کنگل کے پروڈکٹ پیج پر بیرل، فرنیچر، فلوٹس، پونٹون، کھلونے، آٹو پارٹس اور ٹریفک کی رکاوٹوں کی فہرست ہے۔ یہ ایپلیکیشن فیملیز ہیں۔ مخصوص پروڈکٹ کو ابھی بھی مولڈ فٹ، گراس پیرسن ماس، کلیمپ ڈیمانڈ، میٹریل، کولنگ اور ہٹانے کے لیے چیک کی ضرورت ہے۔
مجھے جسمانی نمونہ کے ساتھ ساتھ ڈرائنگ کیوں بھیجنا چاہئے؟
ڈرائنگ منظور شدہ جیومیٹری کی وضاحت کرتی ہے، جبکہ نمونہ انجینئرنگ ٹیم کو وزن، الگ کرنے والی لائن، تراشنے، دیوار کی تقسیم اور ہینڈلنگ کا معائنہ کرنے میں مدد کرتا ہے۔ جب ممکن ہو دونوں کا استعمال کریں۔ اگر نمونہ موجودہ ڈیزائن سے مختلف ہے تو ڈرائنگ اور تحریری ٹیسٹ کو کنٹرول کرنا چاہیے۔
کیا 320 پی سیز فی گھنٹہ KGB110A کی پیداواری پیداوار ہے؟
نمبر KGB110A صفحہ 320 pcs/h کو خشک سائیکل کے طور پر لیبل کرتا ہے۔ قبول شدہ آؤٹ پٹ میں پروڈکشن مولڈ اور رال کے ساتھ ایکسٹروشن ریکوری، پیریزن فارمیشن، بلونگ، کولنگ، ٹیک آؤٹ، تراشنا، مسترد اور شمار شدہ اسٹاپس شامل ہونا چاہیے۔
کیا KGB110A پر 15 کلو کا تیار شدہ PE حصہ چل سکتا ہے؟
عوامی جدول 9(15) کلوگرام کو PE جمع کرنے والے وزن کے حوالہ کے طور پر دکھاتا ہے، تیار شدہ مصنوعات کی گنجائش نہیں۔ مجموعی پیرسن ماس میں پروڈکٹ اور تمام فلیش یا ٹرم شامل ہیں۔ منتخب کردہ سر، رال کی بنیاد اور آپریٹنگ مارجن کی تصدیق کریں، پھر پروڈکٹ ٹرائل میں نتیجہ ثابت کریں۔
کیا معیاری KGB110A ملٹی لیئر پروڈکٹس بناتا ہے؟
پروڈکٹ کی تفصیل میں سنگل لیئر اور ملٹی لیئر سلوشنز کا ذکر ہے، جبکہ پبلک ٹیبل میں ایک اسکرو اور ایک ایکسٹروڈر موٹر کی فہرست ہے۔ ایک ملٹی لیئر پروجیکٹ کے لیے علیحدہ پگھلنے والے راستے کی ڈرائنگ، ایکسٹروڈر لسٹ، ہیڈ کنفیگریشن، پرت کے تناسب کی حد اور نظر ثانی شدہ یوٹیلیٹی شیٹ کی ضرورت ہوتی ہے۔
KGB110A انکوائری میں کیا شامل ہونا چاہیے؟
مصنوعات کی ڈرائنگ، نمونے کی تصاویر، طول و عرض، خالص وزن، دیوار کا نقشہ، رال، ٹرم تخمینہ، معیار کے ٹیسٹ، قبول شدہ آؤٹ پٹ ہدف، مولڈ ڈیٹا اور فیکٹری یوٹیلیٹیز بھیجیں۔ کنگل پھر سر، مولڈ کی جگہ، اخراج کے انتظام اور قبولیت کے منصوبے کی تصدیق کر سکتا ہے۔
پروڈکٹ ثبوت بھیجیں، نہ صرف ایک حجم
کنگل کے ساتھ نمونے کی فائل، مولڈ کی معلومات، آؤٹ پٹ ٹارگٹ اور پودوں کے حالات کا اشتراک کریں۔ پروجیکٹ ٹیم ان حقائق کو KGB110A کنفیگریشن کی تصدیق اور پروڈکٹ پر مبنی ٹرائل کی وضاحت کے لیے استعمال کر سکتی ہے۔
KGB110A کنفیگریشن ریویو کی درخواست کریں۔ذرائع اور جائزہ کی بنیاد
- کنگل، 160L جمع بلو مولڈنگ مشین، ماڈل KGB110A. پروڈکٹ کی پوزیشننگ، وضاحتیں اور بیان کردہ ایپلیکیشنز، 15 ستمبر 2026 کو چیک کی گئیں۔
- Kinggle سیلز عمل. پروڈکٹ کی معلومات کی درخواست اور بیان کردہ معائنہ ورک فلو، 15 ستمبر 2026 کو چیک کیا گیا۔
- Moog DigiPack III ہدایت نامہ کنگل کے زیر اہتمام. ذخیرہ شدہ مصنوعات کی فائلیں اور جمع کرنے والے یا مسلسل مشینوں کے لیے پروگرام شدہ دیوار کی موٹائی کا کنٹرول۔
- EUROMAP 46.2، ایکسٹروژن بلو مولڈنگ مشینیں، مصنوعات سے متعلقہ توانائی کی کھپت کا تعین. ورژن 1.0، جنوری 2014۔
ادارتی نوٹ:Kinggle اس گائیڈ کا کارخانہ دار اور پبلشر ہے۔ پروڈکٹ ڈیٹا کو فریق اول کی شائع شدہ معلومات کے طور پر پیش کیا جاتا ہے۔ دستخط شدہ پراجیکٹ کی تفصیلات اور مشاہدہ شدہ ٹرائل کو آرڈر شدہ مشین کو کنٹرول کرنا چاہئے۔