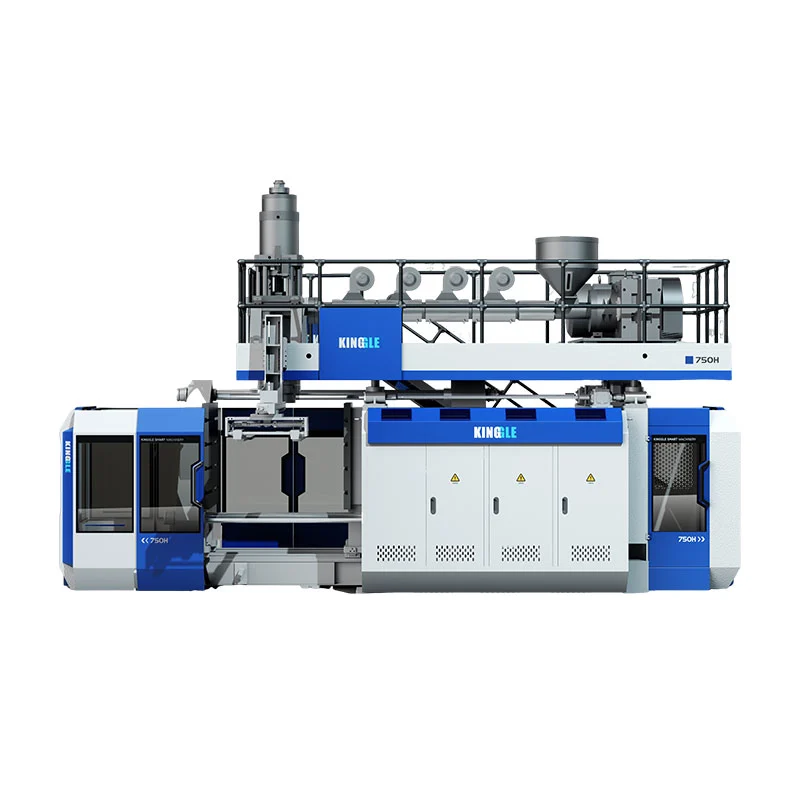
KGB100B بڑی کھوکھلی مصنوعات کے لیے امیدوار صرف اس صورت میں ہے جب حصہ، مولڈ، گراس پیرسن اور فیکٹری سبھی اس کی شائع شدہ حدود کے مطابق ہوں۔ Kinggle ایک 120 L زیادہ سے زیادہ کنٹینر کی گنجائش، 920 x 1200 mm زیادہ سے زیادہ مولڈ سائز، ایک 12(20) L جمع کرنے والا حوالہ اور 9(15) kg PE جمع کرنے والے وزن کا حوالہ دیتا ہے۔ ان اعداد و شمار سے انجینئرنگ کا جائزہ شروع ہوتا ہے، لیکن پروڈکٹ ڈرائنگ اور ٹرائل پلان کو حتمی انتخاب طے کرنا چاہیے۔
120L بلو مولڈنگ مشین کی تلاش کرنے والے خریدار کے ذہن میں عام طور پر ایک حقیقی حصہ ہوتا ہے۔ یہ کیمیائی ڈرم، ٹریفک رکاوٹ، فلوٹ، ٹینک، کھلونا یا بڑا تکنیکی جزو ہو سکتا ہے۔ حجم کا لیبل مفید ہے، لیکن یہ مشکل ترین علاقوں، مولڈ کی حرکت، دیوار کی تقسیم یا کولنگ کی طلب کو بیان نہیں کرتا ہے۔
یہ گائیڈ KGB100B کو بطور پروڈکشن سسٹم پڑھتا ہے۔ یہ بتاتا ہے کہ ہر شائع شدہ نمبر آپ کو کیا بتا سکتا ہے اور کیا نہیں بتا سکتا۔ یہ یہ بھی دکھاتا ہے کہ RFQ کے ساتھ کیا بھیجنا ہے، لہذا بحث عام مشین کے نام سے قابل آزمائش حل کی طرف بڑھ سکتی ہے۔

تیز رفتار پروڈکٹ فٹ چیک کے لیے چھ سوالات
- کیا مکمل مولڈ پلیٹن، مولڈ لفافے اور موٹائی کی حد کے مطابق ہے؟
- کیا ٹھنڈا حصہ دستیاب سوراخ کے ذریعے سڑنا چھوڑ سکتا ہے؟
- کیا مجموعی پیرسن ماس منتخب جمع کنفیگریشن کے اندر ہے؟
- کیا ایکسٹروڈر ٹارگٹ سائیکل کے لیے کافی مواد بازیافت کرسکتا ہے؟
- کیا کلیمپ فورس متفقہ تخمینہ شدہ علاقے اور بلو پریشر پر مشتمل ہوسکتی ہے؟
- کیا پلانٹ مستحکم بجلی، ٹھنڈا پانی اور کمپریسڈ ہوا فراہم کر سکتا ہے؟
تفصیلات کی حد:اس گائیڈ میں اعداد و شمار موجودہ سے آتے ہیں۔Kinggle KGB100B پروڈکٹ کا صفحہ. 15 ستمبر 2026 کو ان کی جانچ پڑتال کی گئی۔ انہیں شائع شدہ اسکریننگ حوالہ جات کے طور پر دیکھیں منظور شدہ کوٹیشن، ترتیب، مشین ڈرائنگ اور تکنیکی معاہدے کو آرڈر شدہ مشین کی وضاحت کرنی چاہیے۔
120L لیبل ایک نقطہ آغاز ہے، مصنوعات کی منظوری نہیں۔
Kinggle 120 L کو KGB100B زیادہ سے زیادہ کنٹینر کی گنجائش کے طور پر شائع کرتا ہے۔ اس سے خریداروں کو ایک فوری رینج مارکر ملتا ہے۔ یہ نہیں کہتا کہ 120 L سے نیچے کا ہر حصہ مشین پر چلے گا۔ ایک کمپیکٹ ڈرم اور ایک طویل ٹریفک رکاوٹ میں بہت مختلف مولڈ چوڑائی، متوقع علاقے، پیریسن کی لمبائی اور ہٹانے کے راستے ہوسکتے ہیں۔
برائے نام حجم مواد کی طلب کو بھی چھپا سکتا ہے۔ ایک بڑی پتلی دیوار والے فلوٹ میں ہوا زیادہ ہو سکتی ہے لیکن موٹی پسلیاں، ہینڈلز اور چٹکی والے زون والے چھوٹے تکنیکی حصے سے کم رال ہو سکتی ہے۔ مشین کو مکمل گرم پیریزن بنانا چاہیے، بشمول مواد جو بعد میں فلیش یا ٹرم بن جاتا ہے۔ اس لیے تیار شدہ پروڈکٹ کا وزن ہی اس شاٹ کو کم کرتا ہے جو سر کو پہنچانا چاہیے۔
جیومیٹری پھر فیصلہ بدل دیتی ہے۔ گہرے قرعہ اندازی والے علاقے پیرسن کو بہت زیادہ کھینچ سکتے ہیں۔ وسیع پینلز کو زیادہ کلیمپ فورس کی ضرورت ہو سکتی ہے۔ کنٹینر کا حجم متعلقہ ہونے سے پہلے لمبے حصوں کو ڈائی ٹو مولڈ فاصلہ یا باہر نکالنے کی جگہ کے ذریعے محدود کیا جا سکتا ہے۔ گردن داخل کرنا، اندرونی دھاگوں اور نیچے سے اڑانا سائیکل میں مزید حرکت پیدا کر سکتا ہے۔
شارٹ لسٹ بنانے کے لیے 120L تفصیل استعمال کریں۔ پھر مشین کے ساتھ اصلی حصے اور مولڈ کا موازنہ کریں۔ یہی وجہ ہے کہ کنگل کا اپنافروخت کے عملماڈل کی سفارش سے پہلے مصنوعات کی تصاویر، ڈرائنگ، وزن، سائز، مواد، موٹائی اور آؤٹ پٹ کے تقاضے پوچھتا ہے۔
یہ ترتیب صلاحیت کے لیبل کو اپنے مناسب کردار میں رکھتی ہے: پہلے فوری اسکریننگ، دوسری انجینئرنگ کی تصدیق۔
KGB100B تفصیلات کو خریدار کے سوالات میں تبدیل کریں۔
تصریح کی میز اس وقت سب سے زیادہ مفید ہوتی ہے جب ہر نمبر چیک کی طرف جاتا ہے۔ KGB100B صفحہ مشین کے سائز، کلیمپنگ، اخراج، جمع کرنے والے ہیڈ اور یوٹیلیٹی حوالوں کا احاطہ کرتا ہے۔ کچھ اقدار واضح حدود ہیں۔ دوسرے شائع شدہ ترتیب یا بغیر لوڈ مشین کی حالت کی وضاحت کرتے ہیں۔
صفحہ جمع کرنے والے کو 12 (20) L اور PE جمع کرنے والے کا وزن 9 (15) کلوگرام کے طور پر درج کرتا ہے۔ قوسین درج کردہ متبادلات کی نشاندہی کرتے دکھائی دیتے ہیں، لیکن صفحہ انتخاب کے اصول کی وضاحت نہیں کرتا ہے۔ اس لیے اقتباس کو ایک سر ترتیب اور اس کے مادی دائرہ کار کا نام دینا چاہیے۔ بڑے اعداد و شمار کو معیاری مشین کے مفروضے کے ساتھ نہ جوڑیں جب تک کہ کنگل پروجیکٹ کے لیے اس کی تصدیق نہ کرے۔
| شائع شدہ فیلڈ | KGB100B حوالہ | سوال یہ متحرک ہونا چاہئے |
|---|---|---|
| زیادہ سے زیادہ کنٹینر کی گنجائش | 120 ایل | کیا اصل پروڈکٹ جیومیٹری اور مجموعی پیرسن فٹ ہے، نہ صرف اس کا برائے نام حجم؟ |
| آؤٹ پٹ | 320 پی سیز فی گھنٹہ، خشک سائیکل | پروڈکشن مولڈ، رال، کولنگ اور کوالٹی رولز کے ساتھ مشین کس آؤٹ پٹ کو روک سکتی ہے؟ |
| مشین کا سائز | 5.9 x 3.8 x 4.6 میٹر | کیا رسائی، پلیٹ فارم، ہوزز، ہینڈلنگ اور دیکھ بھال کے لیے کافی جگہ نصب ہے؟ |
| مشین کا وزن | 18 ٹی | کون سی بنیاد اور دھاندلی کا منصوبہ حتمی عمومی انتظامات کی ڈرائنگ کی پیروی کرتا ہے؟ |
| کلیمپنگ فورس | 440 kN | کیا یہ متفقہ عمل کے دباؤ پر پروڈکٹ کے متوقع علاقے کے لیے کافی ہے؟ |
| پلیٹین اور مولڈ حوالہ جات | 1200 x 1200 ملی میٹر پلیٹ؛ 920 x 1200 ملی میٹر زیادہ سے زیادہ سڑنا | کیا مولڈ باڈی، بڑھتے ہوئے پیٹرن، خدمات اور کنکشن ایک ساتھ فٹ ہوتے ہیں؟ |
| کھلنا اور حرکت کرنا | 500 سے 1400 ملی میٹر کھلنا؛ 600 ملی میٹر حرکت پذیر اسٹروک | کیا یہ حصہ بغیر ٹکرائے یا گرم سطحوں کو نقصان پہنچائے چھوڑ سکتا ہے اور باہر نکل سکتا ہے؟ |
| سڑنا کی موٹائی | 510 سے 600 ملی میٹر | کیا نصب موٹائی میں بیکنگ پلیٹس، اڈاپٹر اور مطلوبہ ٹولنگ شامل ہیں؟ |
| Extruder | 100 ملی میٹر سکرو؛ 24 L/D؛ 55 کلو واٹ موٹر | کیا منتخب کردہ سکرو اور پروسیس ونڈو بیان کردہ رال کے مطابق ہے؟ |
| شائع شدہ HDPE پگھلنے کی صلاحیت | 160 سے 200 کلوگرام فی گھنٹہ | کیا اصل تشکیل کے لیے مجموعی مادی طلب ثابت شدہ مستحکم پیداوار سے کم ہے؟ |
| جمع کرنے والا سر | 12(20) L؛ 9(15) kg PE حوالہ | کس اختیار کا حوالہ دیا گیا ہے، اور کیا یہ قابل استعمال عمل مارجن کے ساتھ مجموعی پیریسن ماس کا احاطہ کرتا ہے؟ |
| ڈائی پن کا قطر | زیادہ سے زیادہ 450 ملی میٹر | پیریسن قطر اور مصنوعات کی ترتیب کے لیے کس ڈائی اور ٹولنگ پیکیج کی ضرورت ہے؟ |
| کولنگ پانی کا حوالہ | 0.3 ایم پی اے؛ 120 L/منٹ | یہ کس داخلی درجہ حرارت، پانی کے معیار اور سرکٹ کے دائرہ کار پر لاگو ہوتا ہے؟ |
| شائع اوسط توانائی لائن | 52 سے 60 کلو واٹ | ایک مستحکم ٹرائل کے دوران کون سے پروڈکٹ سے متعلق kWh/kg اور kWh فی قبول شدہ حصے کی پیمائش کی جاتی ہے؟ |
پروڈکٹ کا صفحہ 0.8 MPa بلو پریشر اور 1.8 کا ہوا کا بہاؤ بھی شائع کرتا ہے، لیکن اس کی نظر آنے والی اکائی کو M2/MIN کے طور پر پیش کیا گیا ہے۔ اس یونٹ کو سہولت کی تفصیلات میں داخل ہونے سے پہلے اسے درست کرنے یا تصدیق کی ضرورت ہے۔ ایک ذمہ دار RFQ کو یونٹ کو خاموشی سے تبدیل کرنے کی بجائے غیر یقینی صورتحال کو جھنڈا لگانا چاہیے۔
متعلقہ قطاریں ایک ساتھ پڑھیں۔ سڑنا سائز افتتاحی اور موٹائی کے ساتھ تعلق رکھتا ہے. جمع کرنے والا ماس منتخب رال اور مجموعی شاٹ سے تعلق رکھتا ہے۔ پگھلنے کی صلاحیت بحالی کے وقت اور مستحکم پگھلنے کے معیار کے ساتھ تعلق رکھتی ہے۔ مشین کے طول و عرض کا تعلق دیکھ بھال تک رسائی اور معاون آلات سے ہے۔ یہ منسلک پڑھنا ایک سازگار نمبر کو مختلف پروجیکٹ کی رکاوٹ کو چھپانے سے روکتا ہے۔
مولڈ لفافے اور حصے کو ہٹانے کا راستہ چیک کریں۔
شائع شدہ زیادہ سے زیادہ سڑنا سائز 920 x 1200 ملی میٹر ہے۔ پلاٹین 1200 x 1200 ملی میٹر ہے، اور مولڈ موٹائی کی حد 510 سے 600 ملی میٹر ہے۔ یہ اقدار متعلقہ طول و عرض کو بیان کرتی ہیں، لیکن یہ قابل تبادلہ نہیں ہیں۔ ایک سانچہ بیان کردہ چہرے کے طول و عرض میں فٹ ہو سکتا ہے اور پھر بھی ٹائی راڈز، پائپوں، بڑھتے ہوئے سوراخوں یا حرکت پذیر آلات سے متصادم ہو سکتا ہے۔
اسمبلی ڈرائنگ سے شروع کریں، پروڈکٹ کے خاکے سے نہیں۔ دونوں مولڈ ہاف، بیکنگ پلیٹس، واٹر مین فولڈز، بلو پن، گردن یا نیچے والے ٹولنگ، ہائیڈرولک ڈیوائسز، سینسرز اور الیکٹریکل بکس دکھائیں۔ سینٹر لائن اور بڑھتے ہوئے پیٹرن کی شناخت کریں۔ ہر اس شے کو نشان زد کریں جو کھلنے کے دوران مولڈ باڈی سے باہر حرکت کرتی ہے۔
اگلا، ہٹانے کی نقل کریں۔ KGB100B صفحہ 500 سے 1400 ملی میٹر پلیٹ اوپننگ حوالہ اور 600 ملی میٹر پلیٹین موونگ اسٹروک شائع کرتا ہے۔ تیار شدہ حصے کو جاری کرنے کے لئے واضح جگہ کی ضرورت ہے، اگر ضروری ہو تو گھمائیں اور مشین کو چھوڑ دیں۔ فلیش، ٹیل، ہینڈلز اور گرم لچکدار دیواریں اصلی ہٹانے والے لفافے کو بڑھا سکتی ہیں۔
جزوی سختی بھی اہمیت رکھتی ہے۔ ایک بڑا کھوکھلا حصہ بگڑ سکتا ہے اگر کوئی روبوٹ دیوار کے تیار ہونے سے پہلے اسے پکڑ لے۔ ایک سادہ قطرہ گردن کو نقصان پہنچا سکتا ہے یا گرم پینل پر نشان چھوڑ سکتا ہے۔ مولڈ کے اندر ٹھنڈک کا وقت اور انجیکشن کے بعد سپورٹ لے آؤٹ کے جائزے میں ہے۔
فیکٹری کا نظارہ:مولڈ ڈرائنگ کو مشین کے عمومی انتظام کے ساتھ رکھیں۔ کرین ہک پاتھ، مولڈ کارٹ روٹ، سروس سائیڈ کلیئرنس اور آپریٹر کی محفوظ رسائی شامل کریں۔ شائع شدہ 5.9 x 3.8 x 4.6 m مشین کے طول و عرض مکمل سیل فوٹ پرنٹ نہیں ہیں۔
ایک مناسب جائزے میں مولڈ ویٹ اور لفٹنگ پوائنٹس بھی شامل ہیں، حالانکہ پبلک پروڈکٹ کا صفحہ مولڈ ویٹ کی حد شائع نہیں کرتا ہے۔ کنگل سے مولڈ کے قابل اجازت وزن اور درست کنفیگریشن کے لیے تجویز کردہ ہینڈلنگ طریقہ کی تصدیق کرنے کو کہیں۔ دیاخراج دھچکا مولڈنگ سڑنا ڈیزائن گائیڈٹھنڈک، چٹکی بھرنے اور نکالنے کے لیے مکمل چیک لسٹ فراہم کرتا ہے۔
مجموعی پیرسن ماس سے جمع کرنے والے کا سائز بنائیں
ایک جمع کرنے والا ہیڈ سٹور پگھلتا ہے اور مانگ کے مطابق ایک بڑی پاریسن کو باہر نکال دیتا ہے۔ متعلقہ مواد کی مقدار سر کو چھوڑنے والا مکمل شاٹ ہے۔ اس میں قابل فروخت حصہ، اوپر اور نیچے کا فلیش، ہینڈل یا گردن کا سکریپ، اور منتخب کردہ ٹولنگ کے ذریعے تیار کردہ کوئی اور تراشیدہ مواد شامل ہے۔
مجموعی پیرسن ماس = تیار حصہ ماس + فلیش اور ٹرم ماس + کنٹرول شدہ عمل الاؤنس
الاؤنس ایک عالمی فیصد نہیں ہے۔ اسے منظور شدہ حصے، مولڈ تصور، مادی رویے اور آزمائشی نتیجہ سے آنا چاہیے۔
Kinggle KGB100B کے لیے PE جمع کرنے والے وزن کے حوالے کے طور پر 9(15) کلوگرام شائع کرتا ہے۔ یہ وعدہ نہیں ہے کہ تیار شدہ مصنوعات کا وزن 9 یا 15 کلوگرام ہو سکتا ہے۔ یہ خود بخود پی پی، اے بی ایس یا بھری ہوئی فارمولیشن میں منتقلی کے قابل نہیں ہے۔ رال کی کثافت، پگھلنے کی طاقت، درجہ حرارت اور سر کی حالت قابل استعمال عمل ونڈو کو متاثر کرتی ہے۔
12(20) L جمع کرنے والی صلاحیت کی لائن کو اسی دیکھ بھال کی ضرورت ہے۔ لیٹر کی گنجائش سسٹم کے اندر حجم کو بیان کرتی ہے، جبکہ پروڈکٹ ڈرائنگ اور میٹریل پلان کو عام طور پر بڑے پیمانے پر منظم کیا جاتا ہے۔ پوچھیں کہ کون سا ہیڈ آپشن شامل ہے، کون سا رال شائع شدہ ماس کو سپورٹ کرتا ہے، اور متفقہ آپریٹنگ پوائنٹ پر سر میں کتنا مواد باقی ہے۔
پہلے سے طے شدہ نظریاتی حد پر نہ چلیں۔ ایک پروجیکٹ کو دیوار کی تقسیم اور شاٹ ٹو شاٹ تغیر کو درست کرنے کے لیے کافی کنٹرول رینج کی ضرورت ہوتی ہے۔ اگر مجموعی پیریزن تقریباً تمام دستیاب صلاحیتوں پر قبضہ کر لیتا ہے، تو بعد میں مادی تبدیلی یا مقامی موٹائی کی اصلاح اس کمرے کو ہٹا سکتی ہے۔ مقدمے کی سماعت میں مستحکم شاٹ ماس، دوبارہ قابل پیرسن کی لمبائی اور منتخب سر کے لیے قابل قبول کشن دکھانا چاہیے۔
ملٹی پارٹ مولڈ کے لیے، فی سائیکل جاری ہونے والے ہر پیریسن کو شمار کریں۔ مکمل شاٹ میں ہر ایکٹو آؤٹ لیٹ اور اس کی تراشوں کا احاطہ کرنا چاہیے۔ سر کی گنتی اور گہا کی گنتی ریاضی کو بدل سکتی ہے، لہذا RFQ میں انہیں الگ سے بتائیں۔ دیسر اور گہا گائیڈاس فرق کی وضاحت کرتا ہے۔
ایکسٹروڈر کو مادی طلب اور بحالی کے وقت سے ملا دیں۔
KGB100B صفحہ 100 ملی میٹر اسکرو، 24 L/D تناسب، 55 kW ایکسٹروڈر موٹر اور چار ہیٹنگ زونز کی فہرست دیتا ہے۔ یہ 160 سے 200 کلوگرام فی گھنٹہ کی HDPE پگھلنے کی صلاحیت کی حد شائع کرتا ہے۔ وہ رینج ایک مادی دائرہ کار کا حوالہ ہے۔ اسے ہر گریڈ، ماسٹر بیچ، ریگرینڈ ریشو یا درجہ حرارت کی کھڑکی کے لیے گارنٹی شدہ آؤٹ پٹ کے طور پر نہیں سمجھا جانا چاہیے۔
پیداواری ہدف کو مجموعی گھنٹہ کی طلب میں تبدیل کریں۔ مجموعی پیرسن ماس کا استعمال کریں، مکمل پارٹ ماس کا نہیں۔ تمام فعال پوزیشنیں شامل کریں اور فی گھنٹہ منصوبہ بند واقعات کا استعمال کریں۔ اس سے مادی شرح ملتی ہے جسے مشین کے قابل قبول پرزے بنانے کے دوران ایکسٹروڈر اور سر کو برقرار رکھنا چاہیے۔
مجموعی مواد کی طلب، کلوگرام/h = مجموعی پیریسن ماس فی ایونٹ، کلوگرام x مولڈنگ ایونٹس فی گھنٹہ x فعال پیریسن فی ایونٹ
اصل فارمولیشن پر آزمائش کے ساتھ نتیجہ کا موازنہ کریں۔ اکیلے بروشر کی حد ہی پگھلنے کے معیار یا ریکوری مارجن کو قائم نہیں کر سکتی۔
بحالی کا وقت مشین سائیکل کے اندر فٹ ہونا چاہئے۔ اگر مولڈ ٹھنڈا ہونے کے لیے بند رہتا ہے، تو ایکسٹروڈر اکثر اس وقت کو جمع کرنے والے کو ری چارج کرنے کے لیے استعمال کرتا ہے۔ اس لیے ایک چھوٹا کولنگ سائیکل مطلوبہ پگھلنے کی شرح کو بڑھا سکتا ہے۔ اگر سر اگلی شاٹ کے لیے تیار نہیں ہے تو تیز مولڈ موشن کی کوئی اہمیت نہیں ہے۔
مواد کو سنبھالنا پوشیدہ رکاوٹ بن سکتا ہے۔ بڑے حصے رال کو تیزی سے استعمال کرتے ہیں۔ پلانٹ کو قابل اعتماد پہنچانے، مواد کی ضرورت پڑنے پر خشک کرنے، ملاوٹ اور آلودگی پر قابو پانے کی ضرورت ہے۔ ریگرینڈ بلک کثافت اور فیڈ کے رویے کو تبدیل کر سکتا ہے۔ ایک تحریری فارمولیشن ایک وسیع لیبل جیسے "HDPE پلس ریگرائنڈ" سے زیادہ مفید ہے۔
ٹرائل ریکارڈ سے رال گریڈ، سپلائر، کلر پیکج، ری گرائنڈ فیصد، درجہ حرارت کی ترتیبات، سکرو کی رفتار اور اصل مجموعی ماس شامل کرنے کے لیے کہیں۔ اگر کسی اور مواد کی منصوبہ بندی کی گئی ہے، تو مادی مخصوص ثبوت کی درخواست کریں۔ کنگل کاایچ ڈی پی ای اور پی پی پروسیسنگ گائیڈوضاحت کرتا ہے کہ پولیمر لیبل اکیلے مشین کے سیٹ اپ کو کیوں نہیں طے کرتا ہے۔
کلیمپ فورس، متوقع علاقے اور بلو کنڈیشنز کو جوڑیں۔
KGB100B صفحہ 440 kN کلیمپنگ فورس شائع کرتا ہے۔ ایک بڑی تعداد خود بخود بہتر نہیں ہے، اور حجم کا لیبل کلیمپ کی توثیق نہیں کر سکتا۔ مولڈ اندرونی دباؤ کے سامنے آنے والے متوقع علاقے میں الگ کرنے والی قوت کو دیکھتا ہے۔ پروڈکٹ کی شکل، فلیش لینڈ، چٹکی بھر ڈیزائن اور عمل کا دباؤ سب حقیقی ضرورت کو متاثر کرتے ہیں۔
تخمینہ شدہ علاقہ مولڈ الگ کرنے والے جہاز پر دباؤ والے گہا کا سلیویٹ ہے۔ ایک وسیع فلیٹ جزو ایک گہرے لیکن تنگ کنٹینر سے زیادہ الگ کرنے والا بوجھ بنا سکتا ہے۔ جائزے میں اصل گہا ڈرائنگ کا استعمال کرنا چاہیے۔ اس میں منتخب بلو پریشر اور کوئی متفقہ حفاظتی عنصر بھی شامل ہونا چاہیے۔
عوامی صفحہ 0.8 ایم پی اے کو بلو پریشر حوالہ کے طور پر درج کرتا ہے۔ اس کا مطلب یہ نہیں ہے کہ ہر پروڈکٹ کو ایک ہی ترتیب پر چلنا چاہیے۔ رال کا درجہ حرارت، وینٹنگ، دیوار کی موٹائی، سطح کی تفصیل اور ٹھنڈک کی حکمت عملی اس عمل کو متاثر کرتی ہے۔ فیکٹری ٹرائل میں ایک دستاویزی پروڈکشن ونڈو کا استعمال کرنا چاہئے جو فلیش نمو یا غیر مستحکم مولڈ رویے کے بغیر قابل قبول حصے تیار کرے۔
پنچ آف ڈیزائن اسی نظام کا حصہ ہے۔ کمزور سگ ماہی رساو یا نازک ویلڈ بنا سکتی ہے۔ ضرورت سے زیادہ مواد فلیش کو بڑا کر سکتا ہے اور تراشنا مشکل بنا سکتا ہے۔ مولڈ الائنمنٹ، کلیمپ موشن اور پیریزن پلیسمنٹ کو ٹولنگ کو سپورٹ کرنا چاہیے نہ کہ اس کی تلافی کریں۔
مولڈ فراہم کرنے والے اور مشین فراہم کرنے والے سے ایک ہی ڈرائنگ کا جائزہ لینے کو کہیں۔ یہ ایک عام خلا کو روکتا ہے جہاں ہر پارٹی صرف اپنے آلات کی منظوری دیتی ہے۔ حتمی تکنیکی معاہدے میں متوقع علاقے، عمل کے دباؤ، کلیمپ کی ضرورت، مولڈ کی موٹائی، بڑھتے ہوئے اور کنکشن کی تفصیلات کا نام ہونا چاہیے۔
مکمل مولڈنگ سیل کے ارد گرد فیکٹری کا منصوبہ بنائیں
KGB100B صفحہ 5.9 x 3.8 x 4.6 میٹر کی مشین کا سائز اور 18 t کا وزن شائع کرتا ہے۔ یہ ترتیب اور دھاندلی کے لیے قیمتی نقطہ آغاز ہیں۔ ان میں ہر پلیٹ فارم، رال سسٹم، چلر، کمپریسر، ٹیک آؤٹ ڈیوائس، کنویئر، ٹرمر یا حفاظتی باؤنڈری شامل نہیں ہے۔
مشین کے اوپر شروع کریں۔ واضح عمارت کی اونچائی، کرین کی گنجائش، سر ہٹانے کا راستہ اور ہیٹر اور ہائیڈرولک اجزاء تک رسائی کی تصدیق کریں۔ پھر باہر کی طرف کام کریں۔ آپریٹرز کو مولڈ کا معائنہ کرنے، پھنسے ہوئے حصے کو ہٹانے اور عام سروس پوائنٹس تک پہنچنے کے لیے جگہ کی ضرورت ہوتی ہے۔ مواد کی ترسیل اور مکمل حصے کی ہینڈلنگ کے لیے ایسے راستوں کی ضرورت ہوتی ہے جو غیر محفوظ زون کو عبور نہ کریں۔
ٹھنڈا پانی پائپ سائز کے اندازے سے زیادہ کا مستحق ہے۔ صفحہ 0.3 MPa اور 120 L/min درج کرتا ہے، لیکن پلانٹ کو مطلوبہ داخلی درجہ حرارت، قابل قبول درجہ حرارت میں اضافہ، پانی کے معیار، فلٹریشن اور واپسی کی حالت کی بھی ضرورت ہے۔ مولڈ سرکٹس اور آئل کولنگ کو الگ کنٹرول کی ضرورت ہو سکتی ہے۔ حتمی یوٹیلیٹی شیٹ میں یہ بتانا چاہیے کہ شائع شدہ بہاؤ میں کیا شامل ہے۔
کمپریسڈ ہوا کو اسی علاج کی ضرورت ہے۔ ویب سائٹ 0.8 MPa پریشر کا حوالہ دیتی ہے، پھر بھی اس کا دکھائی دینے والا ہوا کا بہاؤ یونٹ متضاد ہے۔ درست مشین انلیٹ ڈیمانڈ، چوٹی کی طلب، ہوا کا معیار، اوس پوائنٹ اور کنکشن سائز کی درخواست کریں۔ بڑے اڑانے والے واقعات کے دوران دباؤ کو مستحکم رکھنے کے لیے ریسیور کی ضرورت پڑ سکتی ہے۔
پروڈکٹ کا صفحہ 52 سے 60 کلو واٹ کو "اوسط توانائی کی کھپت" کے طور پر لیبل کرتا ہے۔ چونکہ kW ایک پاور یونٹ ہے، اس لیے اعداد کو صرف شائع شدہ پاور ریفرنس کے طور پر استعمال کریں۔ اسے فی حصہ kWh میں تبدیل نہ کریں۔ مصنوعات سے متعلق توانائی کا انحصار مولڈ، رال، سائیکل، معاون اور قبول شدہ آؤٹ پٹ پر ہوتا ہے۔
EUROMAP 46.2دی گئی اخراج بلو مولڈنگ مشین، مولڈ اور مخصوص مصنوعات کے لیے پروڈکٹ سے متعلقہ پیمائش کی وضاحت کرتا ہے۔ اسے مستحکم آپریشن اور مصنوعات کے معیار کی ضرورت ہے جو گاہک کی ضروریات کو پورا کرے۔ یہ قبولیت کے امتحان کے لیے ایک ٹھوس بنیاد ہے۔ کنگل کاافادیت کی ضروریات گائیڈپلانٹ ڈیٹا شیٹ کی ساخت میں مدد کر سکتے ہیں.

320 پی سیز فی گھنٹہ خشک سائیکل پیداوار کی پیداوار نہیں ہے۔
Kinggle KGB100B ڈرائی سائیکل آؤٹ پٹ کے طور پر 320 پی سیز فی گھنٹہ لیبل کرتا ہے۔ ایک خشک سائیکل مکمل پیداواری عمل کو ثابت کیے بغیر مشین کی نقل و حرکت کی پیمائش کرتا ہے۔ اس میں مطلوبہ پیداواری شرائط کے تحت رال کی وصولی، پیریسن ڈراپ، اڑانا، ٹھنڈا کرنا، حصہ ہٹانا، تراشنا یا معیار کا معائنہ شامل نہیں ہے۔
بڑے حصے اکثر کولنگ محدود ہوتے ہیں۔ موٹے ہینڈلز، کونوں اور چوٹکی والے علاقوں کو دیوار کے چوڑے علاقوں سے زیادہ وقت درکار ہو سکتا ہے۔ ایک تیز کھلنے والی حرکت اس حصے کو جاری نہیں کر سکتی جو اب بھی شکل کو برقرار رکھنے کے لئے بہت نرم ہے۔ اگر روبوٹ، ٹرمر یا کنویئر مولڈنگ مشین سے سست ہو تو آٹومیشن رفتار بھی طے کر سکتی ہے۔
تین الگ آؤٹ پٹ ویلیوز استعمال کریں۔ سب سے پہلے، صرف ایک تحریک حوالہ کے طور پر خشک سائیکل ریکارڈ کریں. دوسرا، پروڈکشن ٹرائل کے دوران فی گھنٹہ مجموعی مولڈ پارٹس کی پیمائش کریں۔ تیسرا، منظور شدہ پرزہ جات فی گھنٹہ منظور شدہ معیار کی جانچ پڑتال اور شمار شدہ اسٹاپس کے بعد رپورٹ کریں۔
قبول شدہ آؤٹ پٹ = مجموعی طور پر ڈھالے ہوئے حصے - مسترد شدہ حصے - گنتی کے اسٹاپ کے دوران ضائع ہونے والے حصے
شفٹ پلاننگ کے لیے، پیمائش کی مدت کو دستاویز کریں اور زمرے بند کریں۔ ایک مختصر بہترین سائیکل کا مشاہدہ مستحکم پیداوار کی شرح نہیں ہے۔
قبولیت کے منصوبے میں حصہ، مولڈ، رال، رنگ، ریگرینڈ رول، آپریٹر کے اعمال اور معاون آلات کا نام ہونا چاہیے۔ اسے معیار کے معیار کی بھی وضاحت کرنی چاہئے۔ وزن، طول و عرض، رساو کی کارکردگی، فلیش کنڈیشن، ظاہری شکل اور دیوار کی موٹائی کے مقامات عام زمرے ہیں، لیکن پروجیکٹ کو ان کا انتخاب کرنا چاہیے جو اہم ہیں۔
ہدف سائیکل کو بطور بجٹ استعمال کریں۔ اسے جمع کرنے والے ڈسچارج، مولڈ موومنٹ، اڑانے، کولنگ، ایگزاسٹ، اوپننگ، ٹیک آؤٹ اور ریکوری میں توڑ دیں۔ اس سے پتہ چلتا ہے کہ آیا یہ حد مشین، مولڈ، مواد یا بہاو کے کام سے آتی ہے۔ دیسائیکل ٹائم آپٹیمائزیشن گائیڈخرابی کو کسی اور جگہ منتقل کیے بغیر ایک مرحلے کو بہتر بنانے کا طریقہ بتاتا ہے۔
وال پروگرامنگ کو پروڈکٹ کی پیروی کرنی چاہیے، کاپی شدہ وکر کی نہیں۔
بڑے اخراج دھچکا مولڈ حصے غیر مساوی طور پر پھیلا ہوا ہے۔ کندھے، کونے، ہینڈل یا گہری ڈرا کے قریب موجود مواد ایک وسیع پینل پر موجود مواد سے کہیں زیادہ سفر کر سکتا ہے۔ یکساں ڈائی گیپ ایک علاقے کو بہت پتلا چھوڑ سکتا ہے جبکہ دوسرا غیر ضروری وزن رکھتا ہے۔
KGB100B صفحہ کہتا ہے کہ معیاری ماڈل میں MOOG 100 موٹائی کنٹرولر شامل ہے۔ کوٹیشن میں عین انسٹال کنٹرولر، پروفائل ریزولوشن اور آپشن پیکج کا نام ہونا چاہیے۔ اےKinggle کی میزبانی کردہ Moog DigiPack III دستیدکھاتا ہے کہ کس طرح ایک جمع کرنے والا مشین کنٹرولر ٹولنگ پوزیشن کو پروگرام شدہ پروفائل سے جوڑ سکتا ہے۔ یہ شاٹ سائز، کشن اور جمع کرنے والے پوزیشن کے افعال کی بھی فہرست دیتا ہے۔ وہ دستی کنٹرول منطق کی وضاحت کرتا ہے، لیکن اسے بالکل KGB100B انٹرفیس کو فرض کرنے کے لیے استعمال نہیں کیا جانا چاہیے۔
معلوم جیومیٹری اور مولڈ ٹائمنگ سے پہلا پروفائل بنائیں۔ پھر مخصوص جگہوں پر حصوں کو کاٹیں یا پیمائش کریں۔ ایک وقت میں ایک خطہ تبدیل کریں اور نظرثانی ریکارڈ کریں۔ ایک بھاری حصہ خود بخود بہتر حصہ نہیں ہے۔ مقصد کافی مواد ہے جہاں کارکردگی کی ضرورت ہوتی ہے اور جہاں ضرورت نہیں ہوتی ہے وہاں کم ضرورت ہوتی ہے۔
پروفائل کا کام شاٹ ماس اور پیریسن کی لمبائی سے جڑا رہنا چاہیے۔ ایک پروفائل کے علاقے کو بڑا کرنے سے کہیں اور دستیاب مواد میں تبدیلی آتی ہے۔ درجہ حرارت اور سوجن بھی نتیجہ کو بدل سکتا ہے۔ منظور شدہ نسخہ کو میٹریل گریڈ، رنگ، سر کا درجہ حرارت، شاٹ سیٹنگز اور مولڈ ورژن کے ساتھ محفوظ کریں۔
دیپیرسن پروگرامنگ گائیڈمرحلہ وار ٹیوننگ کا طریقہ فراہم کرتا ہے۔ اس پروجیکٹ کے لیے، FAT کو آخری محفوظ شدہ پروفائل کا موازنہ دیوار کے نقشے اور جزوی وزن کی حد سے کرنا چاہیے۔
ایک فیکٹری ٹرائل چلائیں جو خریدنے کے فیصلے کا جواب دے۔
ایک کارآمد فیکٹری قبولیت ٹیسٹ مشین کا مظاہرہ نہیں ہے۔ یہ دستاویزی شرائط کے تحت متفقہ پروڈکٹ بنانے کی ایک کنٹرولڈ کوشش ہے۔ نتیجہ یہ ظاہر کرے گا کہ کیا ٹیسٹ کیا گیا، اس کی پیمائش کیسے کی گئی اور ٹیسٹ کے دائرہ سے باہر کیا رہا۔
EUROMAP 46.2 مددگار پیمائش کا نظم و ضبط پیش کرتا ہے۔ یہ مشین کو مستحکم حالت میں رکھنے، کسٹمر کی ضروریات کو پورا کرنے کے لیے پروڈکٹ کوالٹی، اور کلیدی عمل کے ڈیٹا کو دستاویزی شکل دینے کا مطالبہ کرتا ہے۔ کنگل کی فروخت کا عمل یہ بھی کہتا ہے کہ صارفین کو ٹیسٹ میں شامل ہونے کے لیے مدعو کیا جا سکتا ہے۔ مقدمے کی سماعت شروع ہونے سے پہلے اس موقع کو تحریری پروٹوکول میں بدل دیں۔
- امتحانی مضمون کو منجمد کریں۔حصے پر نظرثانی، مولڈ، سر کی ترتیب، گہا یا آؤٹ لیٹ کی گنتی، اور ہر نصب شدہ آپشن کی شناخت کریں۔
- فارمولیشن کو ریکارڈ کریں۔رال گریڈ، سپلائر، کلر پیکج، ایڈیٹوز اور ریگرینڈ رول کی فہرست بنائیں۔ اگر ممکن ہو تو ایک معروف لاٹ سے کافی مواد رکھیں۔
- سیٹ اپ کی تصدیق کریں۔ریکارڈ بیرل اور سر کے درجہ حرارت، شاٹ کی ترتیبات، پروفائل فائل، اڑانے کے حالات، ٹھنڈا کرنے والے پانی کے حالات اور آٹومیشن کی حیثیت۔
- مستحکم آپریشن تک پہنچیں۔پہلا قابل قبول حصہ منتخب نہ کریں۔ کارکردگی کی پیمائش کرنے سے پہلے استحکام کے اصولوں اور نمونہ ونڈو پر اتفاق کریں۔
- بڑے پیمانے پر توازن کی پیمائش کریں۔تیار حصہ، فلیش اور دیگر ٹرم وزن. حوالہ جمع کرنے والے انتظامات کے خلاف مجموعی پیرسن ماس کی تصدیق کریں۔
- مصنوعات کے معیار کا معائنہ کریں۔دیوار کی موٹائی، طول و عرض، وزن، لیک کی کارکردگی اور نظر آنے والے نقائص کے لیے منظور شدہ مقامات اور طریقے استعمال کریں۔
- قبول شدہ آؤٹ پٹ شمار کریں۔متفقہ مدت کے دوران کل سائیکل، مجموعی حصوں، مسترد اور رک جانے کی اطلاع دیں۔ خشک سائیکل کو الگ ریکارڈ کے طور پر رکھیں۔
- افادیت کی پیمائش کریں۔وولٹیج، پاور، کمپریسڈ ہوا کا دباؤ اور بہاؤ، ٹھنڈک پانی کا درجہ حرارت، دباؤ اور بہاؤ کو مقررہ حدود پر ریکارڈ کریں۔
- دہرانے کی صلاحیت کو چیلنج کریں۔نمونے کی کھڑکی میں شاٹ ماس، پیریسن پوزیشن اور مصنوعات کی پیمائش چیک کریں، نہ صرف ایک منتخب ٹکڑے پر۔
- انحرافات کو بند کریں۔کھیپ کی منظوری سے پہلے ہر ناکام شے کو مالک، کارروائی، ثبوت کی ضرورت اور مقررہ تاریخ دیں۔
دستخط شدہ خلاصے کے ساتھ خام ریڈنگ رکھیں۔ تصاویر میں نمونہ کی شناخت اور پیمائش کا مقام ہونا چاہیے۔ ہدایت کی فائلیں، الارم اور انحراف کے نوٹس ثبوت کا حصہ ہیں۔ دیبلو مولڈنگ مشین FAT گائیڈایک مکمل قبولیت کے فریم ورک پر مشتمل ہے۔
نمونے کا انتخاب بھی ایک اصول کی ضرورت ہے۔ حصوں کو ترتیب میں نمبر دیں اور ناکام نمونے کو بہتر سے تبدیل نہ کریں۔ اگر سیٹنگز تبدیل ہوتی ہیں تو ایک نیا نمونہ گروپ شروع کریں اور تبدیلی کا وقت ریکارڈ کریں۔ یہ نتیجہ ٹریس ایبل رکھتا ہے۔ یہ جان بوجھ کر عمل کی ترقی سے عام تغیر کو بھی الگ کرتا ہے۔
شپمنٹ کی منظوری سے پہلے، دستخط شدہ ضرورت کے میٹرکس کے ساتھ ٹیسٹ ریکارڈ کا موازنہ کریں۔ پاس شدہ مشین موشن چیک کسی کھلی پروڈکٹ کوالٹی آئٹم کو بند نہیں کر سکتا۔ کوئی بھی ٹیسٹ جو مکمل نہیں ہو سکا وہ وجہ اور متفقہ فالو اپ طریقہ کے ساتھ نظر آنا چاہیے۔
ایک RFQ تیار کریں جسے ایک مشین بنانے والا انجینئر بنا سکتا ہے۔
"ایک 120 لیٹر بلو مولڈنگ مشین" کے لئے ایک مبہم درخواست ایک مبہم تجویز کو مدعو کرتی ہے۔ اس کے بجائے ایک کمپیکٹ تکنیکی پیکج بھیجیں۔ اسے کامل ہونے کی ضرورت نہیں ہے، لیکن اسے معلوم تقاضوں کو کھلے فیصلوں سے الگ کرنا چاہیے۔
ایک جہتی پروڈکٹ ڈرائنگ یا 3D فائل کے ساتھ شروع کریں۔ تصاویر شامل کریں جب وہ گردن، داخل، ہینڈل یا ٹرم کی وضاحت کریں. ہدف کا مکمل وزن بیان کریں اور دیوار کے اہم علاقوں کی نشاندہی کریں۔ میٹریل گریڈ اور کسی بھی اجازت شدہ ریگرینڈ کو نام دیں۔ اگر کیمیائی مزاحمت یا ریگولیٹری ٹیسٹ اہمیت رکھتا ہے، تو درست معیار اور مصنوعات کی حالت بیان کریں۔
پھر پیداوار کی وضاحت کریں۔ قبول شدہ حصے فی گھنٹہ یا فی دن، دستیاب شفٹیں، منصوبہ بند آٹومیشن اور بہاو کے مراحل دیں۔ بتائیں کہ آیا اس منصوبے میں نیا سانچہ شامل ہے۔ اگر مولڈ پہلے سے موجود ہے تو اس کی اسمبلی ڈرائنگ، وزن، موٹائی، بڑھتے ہوئے اور سروس کنکشن فراہم کریں۔
سہولت کی معلومات میں برقی سپلائی، فریکوئنسی، کمپریسڈ ہوا کی گنجائش، ٹھنڈک کے پانی کے حالات، واضح اونچائی، دروازے تک رسائی، کرین اور فرش کا ڈیٹا شامل ہونا چاہیے۔ ان اشیاء کا مشین سے موازنہ کرنے کے لیے انسٹالیشن تک انتظار نہ کریں۔ بڑے حصے کے منصوبوں کو دھاندلی اور مصنوعات کی ہینڈلنگ کے ذریعے اتنی ہی آسانی سے روکا جا سکتا ہے جتنی آسانی سے اخراج کے ذریعے۔
انکوائری کے ساتھ منسلک کریں۔
پروڈکٹ اور مولڈ ڈرائنگ، رال کی تفصیلات، آؤٹ پٹ ٹارگٹ، کوالٹی کے معیار، افادیت کے حالات، ترتیب کی حدیں اور مطلوبہ آٹومیشن اسکوپ۔
تجویز میں درخواست
فائنل ہیڈ آپشن، سکرو اینڈ ڈرائیو، مولڈ فٹ سٹیٹمنٹ، یوٹیلیٹی باؤنڈریز، لے آؤٹ، قبولیت پروٹوکول، سپلائی کردہ آپشنز اور تکنیکی اخراج۔
ایک مکمل ضرورت میٹرکس کے لئے پوچھیں. ہر قطار کو "تعمیل کرتا ہے"، "تبدیلی کی ضرورت ہے" یا "شامل نہیں" کہنا چاہیے، اس کے بعد تجویز کا حوالہ دینا چاہیے۔ ای میل میں بکھرے ہوئے بیانات سے آڈٹ کرنا آسان ہے۔ Kinggle فراہم کرتا ہے aڈاؤن لوڈ کا علاقہتکنیکی دستاویزات اور aپروجیکٹ انکوائری فارمابتدائی رابطے کے لیے۔
جب KGB100B شارٹ لسٹ میں شامل ہے۔
KGB100B قریب سے جائزے کا مستحق ہے جب پروڈکٹ اس کے بڑے حصے کی ایپلی کیشن رینج کے قریب آجائے اور انجینئرنگ چیک سیدھ میں آجائے۔ پروڈکٹ کا صفحہ کیمیکل بیرل، آٹو پارٹس، ٹریفک رکاوٹیں، فلوٹس، کھلونے اور فرنیچر کو ایپلی کیشنز کے طور پر نام دیتا ہے۔ وہ فہرست مطلوبہ فیلڈ کو دکھاتی ہے، لیکن یہ اس بات کا ثبوت نہیں ہے کہ کوئی مخصوص حصہ چلے گا۔
ایک مضبوط شارٹ لسٹ کیس میں چار خصوصیات ہوتی ہیں۔ سڑنا نقل و حرکت اور خدمات کے لئے کمرے کے ساتھ فٹ بیٹھتا ہے۔ مجموعی پیرسن ماس تصدیق شدہ ہیڈ آپشن میں فٹ بیٹھتا ہے۔ اخراج کی وصولی مطلوبہ مواد کے ساتھ مطلوبہ سائیکل کی حمایت کرتی ہے۔ فیکٹری متفقہ حدود میں یوٹیلیٹیز اور ہینڈلنگ فراہم کر سکتی ہے۔
جب ان شرائط میں سے کوئی ایک ناکام ہو جائے تو دوسری ترتیب میں جائیں۔ ایک بڑا جمع کرنے والا شاٹ ماس کو حل کر سکتا ہے لیکن مولڈ کی چوڑائی کو نہیں۔ ایک بڑا پلیٹین مولڈ لفافے کو حل کر سکتا ہے لیکن اخراج کی بحالی نہیں۔ ایک مختلف مشین کا سائز زیادہ کفایتی ہو سکتا ہے جب حصہ پلیٹ فارم کی ورکنگ رینج سے بہت چھوٹا ہو۔
ڈیٹا نامکمل ہونے پر بھی روک دیں۔ ویب سائٹ کے قوسین سر کے اعداد و شمار اور ہوا کے متضاد یونٹ کو تحریری وضاحت کی ضرورت ہے۔ ڈرائی سائیکل نمبر آؤٹ پٹ گارنٹی کو بند نہیں کر سکتا۔ یہ تکنیکی معاہدے کے لیے عام اشیاء ہیں، اندازہ لگانے کی وجوہات نہیں۔
خریداری کا فیصلہ جزوی بنیاد پر ٹرائل پلان کے ساتھ ختم ہونا چاہیے۔ اگر مشین متفقہ شرح اور یوٹیلیٹی باؤنڈری پر مستحکم، قابل قبول پرزے بنا سکتی ہے، تو ماڈل کام کے لیے فٹ بیٹھتا ہے۔ اگر وہ ثبوت غائب ہے، شارٹ لسٹ عارضی رہتی ہے۔
اکثر پوچھے گئے سوالات
KGB100B 120L بلو مولڈنگ مشین کون سی مصنوعات بنا سکتی ہے؟
Kinggle KGB100B صفحہ پر کیمیائی بیرل، آٹو پارٹس، ٹریفک رکاوٹیں، فلوٹس، کھلونے اور فرنیچر کی فہرست دیتا ہے۔ یہ درخواست کے حوالہ جات ہیں، خودکار منظوری نہیں۔ اصلی پروڈکٹ کو ابھی بھی مولڈ سائز، گراس پیریسن ماس، کلیمپ ڈیمانڈ، میٹریل، ہٹانے کا راستہ اور کولنگ کی جانچ کی ضرورت ہے۔
کیا 120 L کا مطلب ہے کہ 120 L سے نیچے کا ہر کنٹینر فٹ ہو جائے گا؟
نمبر۔ کنٹینر کا برائے نام حجم صرف ایک اسکریننگ ویلیو ہے۔ 120 L سے نیچے کا حصہ اب بھی مولڈ لفافے، متوقع رقبے کی حد، جمع کرنے والے کی طلب یا ہٹانے کی دستیاب جگہ سے زیادہ ہو سکتا ہے۔ ماڈل کے لیے مخصوص جائزے کے لیے پروڈکٹ اور مولڈ ڈرائنگ بھیجیں۔
کیا KGB100B 15 کلوگرام تیار شدہ HDPE پروڈکٹ بنا سکتا ہے؟
عوامی میز سے یہ مفروضہ نہ بنائیں۔ صفحہ 9(15) کلوگرام کو PE جمع کرنے والے-وزن کے حوالے کے طور پر شائع کرتا ہے، بظاہر دو درج کردہ سر کی صلاحیتوں کے ساتھ۔ مجموعی پیرسن ماس میں حصہ اور تمام فلیش یا ٹرم شامل ہیں۔ منتخب کردہ سر، رال اور قابل استعمال عمل مارجن کی کنگل کے ذریعہ تصدیق اور آزمائش میں ثابت ہونا ضروری ہے۔
کیا 320 پی سیز فی گھنٹہ متوقع پیداواری پیداوار ہے؟
نمبر۔ کنگل 320 پی سیز فی گھنٹہ کو خشک سائیکل کے طور پر لیبل کرتا ہے۔ اصل قبول شدہ آؤٹ پٹ میں اخراج، پیریزن کی تشکیل، اڑانا، ٹھنڈا کرنا، ہٹانا، تراشنا، مسترد کرنا اور رک جانا شامل ہیں۔ مطلوبہ قبول شدہ آؤٹ پٹ بیان کریں اور پروڈکشن مولڈ اور مواد سے اس کی تصدیق کریں۔
توانائی کے استعمال کا موازنہ کیسے کیا جائے؟
مصنوعات سے متعلقہ توانائی کا ایک ہی مولڈ، پروڈکٹ، رال، کوالٹی رولز اور ٹیسٹ باؤنڈری کے تحت موازنہ کریں۔ KGB100B صفحہ 52 سے 60 کلو واٹ کو ایک اوسط انرجی لائن کے طور پر شائع کرتا ہے، جو کہ پاور کا حوالہ ہے۔ صفحہ کی قدر کو تبدیل کرنے کے بجائے مستحکم پیداوار کے دوران kWh/kg اور kWh فی منظور شدہ حصے کی پیمائش کریں۔
KGB100B کوٹیشن کے لیے مجھے کون سی معلومات بھیجنی چاہیے؟
پروڈکٹ کی ڈرائنگ اور تصاویر، ڈائمینشنز، تیار وزن، دیوار کی ضروریات، میٹریل گریڈ، ریگرینڈ رول، قبول شدہ آؤٹ پٹ، کوالٹی ٹیسٹ، مولڈ ڈیٹا، یوٹیلیٹی کنڈیشنز اور آٹومیشن کی ضروریات بھیجیں۔ نامعلوم اشیاء کو واضح طور پر نشان زد کریں۔ یہ فراہم کنندہ کو سر، مولڈ فٹ اور آزمائشی دائرہ کار کی تصدیق کرنے کے لیے کافی معلومات فراہم کرتا ہے۔
مشین کا انتخاب کرنے سے پہلے اپنا حصہ چیک کریں۔
کنگل کو پروڈکٹ ڈرائنگ، مجموعی وزن کا تخمینہ، رال، مولڈ ڈیٹا، آؤٹ پٹ ٹارگٹ اور فیکٹری یوٹیلیٹی کی شرائط بھیجیں۔ ٹیم اس بات کا جائزہ لے سکتی ہے کہ آیا KGB100B پلیٹ فارم اور اس کی منتخب کردہ جمع کنفیگریشن اس منصوبے کے مطابق ہے۔
پروڈکٹ کے مطابق جائزے کی درخواست کریں۔