

KGB80A اور KGB80AP کے درمیان مواد کی تعداد کے لحاظ سے انتخاب کریں جن کی آپ کی پروڈکٹ کی ضرورت ہے۔ کنگگل کے شائع کردہ KGB80A ٹیبل میں ایک 80 ملی میٹر اسکرو کی فہرست دی گئی ہے، جب کہ KGB80AP ٹیبل میں دو 70 ملی میٹر اسکرو کی فہرست ہے اور ڈبل لیئر یا ڈبل کلر پروڈکشن کو بیان کرتا ہے۔ ان کا شائع شدہ مولڈ لفافہ، کلیمپ، جمع کرنے والا اور یوٹیلیٹی حوالہ جات بصورت دیگر ایک جیسے ہیں، لہذا ایک درست فیصلے کے لیے ابھی بھی اصل حصے، مولڈ، رال پلان اور آزمائشی معیار کی ضرورت ہے۔
دو مشینیں ایک ہی 30L لیبل کا اشتراک کر سکتی ہیں اور پھر بھی پیداوار کے مختلف مسائل حل کر سکتی ہیں۔ ایک رال سے بنا کیمیائی ڈرم دو رنگوں والے ٹول باکس یا دو مادی تہوں سے بنی دیوار کی طرح اخراج کا کام نہیں بناتا۔ صرف کنٹینر والیوم سے خریدنا اس فرق کو چھپا دیتا ہے۔
یہ موازنہ KGB80A اور KGB80AP کو پروڈکٹ پلیٹ فارم کے طور پر پیش کرتا ہے، نہ کہ بروشر صفتوں کی فہرست کے طور پر۔ یہ فی الحال کنگل کے دو پروڈکٹ پیجز پر شائع ہونے والے ڈیٹا کی پیروی کرتا ہے۔ جہاں ویب سائٹ کنفیگریشن سوال کو کھلا چھوڑ دیتی ہے، مضمون ایسا کہتا ہے اور اس آئٹم کو کوٹیشن یا فیکٹری ٹرائل میں لے جاتا ہے۔
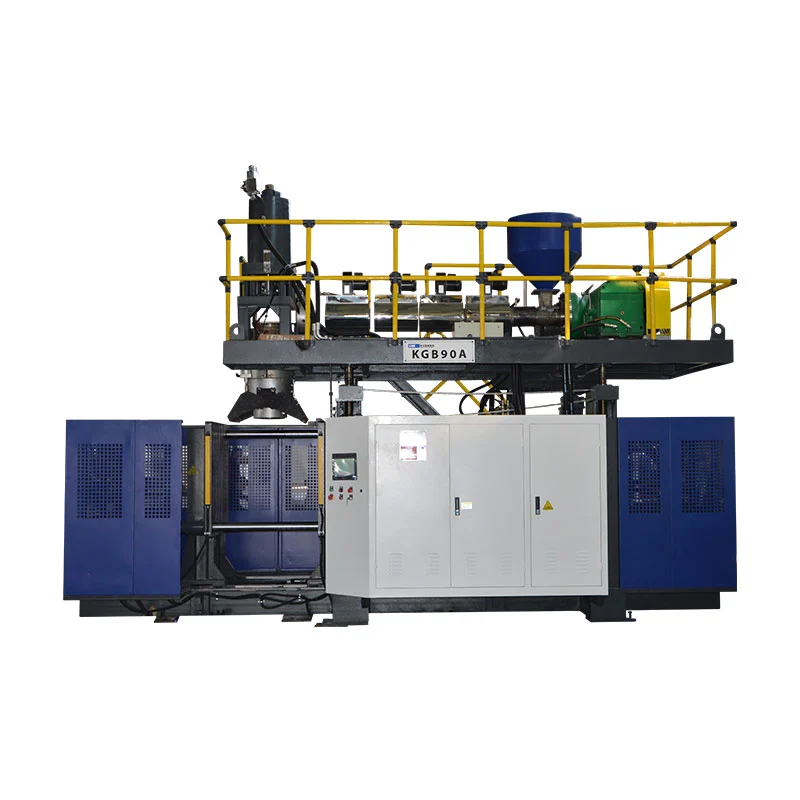
کوٹیشن کی درخواست کرنے سے پہلے طے کرنے کے لیے پانچ نکات
- اس بات کی وضاحت کریں کہ آیا دیوار کو ایک پگھلنے والی ندی، دو تہوں، دو رنگوں، ایک منظر کی پٹی یا کسی اور ساخت کی ضرورت ہے۔
- شائع شدہ پلیٹن، مولڈ لفافے، افتتاحی اسٹروک اور موٹائی کی حد کے خلاف سڑنا چیک کریں۔
- 5 L اور 3.75 kg PE جمع کرنے والے حوالہ جات کے ساتھ مجموعی پیریسن کی طلب کا موازنہ کریں۔
- 650 پی سیز فی گھنٹہ کو ڈرائی سائیکل کے اعداد و شمار کے طور پر سمجھیں، نہ کہ پیداواری پیداوار کے وعدے کے مطابق۔
- ٹرائل پلان میں مواد، معیار، آؤٹ پٹ اور یوٹیلیٹی قبولیت کے اصول لکھیں۔
ڈیٹا کی حد:ذیل میں وضاحتیں موجودہ سے آتی ہیں۔KGB80A صفحہاورKGB80AP صفحہ11 ستمبر 2026 کو چیک کیا گیا۔ وہ موازنہ کے حوالے ہیں۔ منظور شدہ کوٹیشن، مشین ڈرائنگ اور تکنیکی معاہدہ ڈیلیور کردہ ترتیب کو کنٹرول کرتا ہے۔
مصنوعات کی دیوار سے شروع کریں، مشین کے نام سے نہیں۔
پہلا سوال یہ نہیں ہے کہ پروڈکٹ میں 20 یا 30 لیٹر ہیں۔ پوچھیں کہ کتنی آزادانہ طور پر کنٹرول شدہ پگھلنے والی ندیوں کو ڈائی ہیڈ میں داخل ہونا چاہیے۔ ایک روایتی ایک مادی دیوار کو ایک متعین رال کے راستے کی ضرورت ہوتی ہے۔ دو رنگوں والے حصے کو دو رنگوں کے سلسلے کی ضرورت ہوتی ہے۔ ایک ڈبل لیئر پروڈکٹ کو دو اسٹریمز کی ضرورت ہوتی ہے جو کو ایکسٹروژن ہیڈ کے اندر ملتے ہیں۔ وہ اسٹریمز ایک ہی بیس پولیمر یا مختلف مواد استعمال کر سکتے ہیں، لیکن ان کی مطابقت اور پروسیسنگ ونڈوز کو ابھی بھی نظرثانی کی ضرورت ہے۔
یہ فرق کھونا آسان ہے کیونکہ خریدار بھی سروں اور گہاوں کے بارے میں سنتے ہیں۔ ایک پرت دیوار کے ذریعے ایک مادی زون ہے۔ ایک ڈائی آؤٹ لیٹ ایک پیریزن بناتا ہے۔ ایک مولڈ گہا ایک حصہ بناتا ہے۔ دو پرتوں والی مشین خود بخود دو سر والی مشین نہیں ہے، اور دو گہا والا مولڈ دو مادی پرتیں نہیں بناتا ہے۔ کنگل کاسر، گہا اور پرت گائیڈان شماروں کو الگ رکھتا ہے۔
عوامی KGB80AP تفصیل اس نکتے پر مخصوص ہے۔ یہ ماڈل کو ڈبل لیئر یا ڈبل کلر کام کے لیے ڈبل ایکسٹروشن پلیٹ فارم کے طور پر پیش کرتا ہے۔ اس کی میز میں دو 70 ملی میٹر اسکرو اور دو 22 کلو واٹ ایکسٹروڈر موٹرز ہیں۔ KGB80A ٹیبل میں ایک 80 ملی میٹر اسکرو اور ایک 37 کلو واٹ موٹر ہے۔ یہ فن تعمیر کا فرق اس مبہم دعوے سے زیادہ مفید ہے کہ ایک مشین زیادہ جدید ہے۔
تحریری طور پر واضح کرنے کے لئے ایک شے ہے۔ KGB80A پروڈکٹ کی تفصیل سنگل اور ملٹی لیئر آپشنز کا تذکرہ کرتی ہے، جبکہ اس کی شائع شدہ تفصیلات ٹیبل میں ایک ایکسٹروڈر دکھایا گیا ہے۔ یہ دونوں بیانات صرف اسی صورت میں ممکن ہو سکتے ہیں جب حتمی آپشن پیکج معیاری فن تعمیر کو تبدیل کرے۔ اندازہ نہ لگائیں کہ کون سا پیکیج مقصود ہے۔ کوٹیشن سے ہر ایکسٹروڈر، اس کو تفویض کردہ مواد، ڈائی ہیڈ سٹرکچر اور ایڈجسٹ لیئر ریشو رینج کا نام دینے کو کہیں۔
کنگل فی الحال دونوں 30L پلیٹ فارمز کے لیے کیا شائع کرتا ہے۔
نیچے دی گئی جدول ان فیلڈز کو دوبارہ پیش کرتی ہے جن کا موازنہ براہ راست پروڈکٹ کے دو موجودہ صفحات پر کیا جا سکتا ہے۔ پلیٹ فارم کا زیادہ تر ڈیٹا ایک جیسا ہے۔ دونوں صفحات میں 30 L کی زیادہ سے زیادہ کنٹینر کی گنجائش، 215 kN کلیمپنگ فورس، 5 L جمع کرنے والا اور 3.75 kg PE جمع کرنے والا وزن کا حوالہ درج ہے۔ اہم شائع شدہ اختلافات اخراج کا انتظام اور مشین کا وزن ہیں۔
| شائع شدہ فیلڈ | KGB80A | KGB80AP | اسے استعمال کرنے کا طریقہ |
|---|---|---|---|
| زیادہ سے زیادہ کنٹینر کی گنجائش | 30 ایل | 30 ایل | صرف اسکریننگ لیبل؛ یہ مولڈ، شاٹ یا پروڈکٹ فٹ کو ثابت نہیں کرتا ہے۔ |
| آؤٹ پٹ | 650 پی سیز فی گھنٹہ، خشک سائیکل | 650 پی سیز فی گھنٹہ، خشک سائیکل | مشین موشن کا حوالہ، پروڈکٹ آؤٹ پٹ کو قبول نہیں کیا گیا۔ |
| مشین کا سائز | 4.7 x 3.5 x 4 میٹر | 4.7 x 3.5 x 4 میٹر | ترتیب کی منصوبہ بندی کے لیے لفافہ شروع کرنا |
| مشین کا وزن | 12 ٹی | 13 ٹی | فرش اور ہینڈلنگ کے جائزے کے لیے ان پٹ، حتمی ڈرائنگ سے مشروط |
| کلیمپنگ فورس | 215 kN | 215 kN | متوقع علاقے اور متفقہ دھچکے کے حالات کے ساتھ موازنہ کریں۔ |
| زیادہ سے زیادہ سڑنا سائز | 520 x 860 ملی میٹر | 520 x 860 ملی میٹر | اصل مولڈ ڈرائنگ اور کنکشن چیک کریں۔ |
| مولڈ موٹائی کی حد | 360 سے 420 ملی میٹر | 360 سے 420 ملی میٹر | نصب شدہ سڑنا کی موٹائی، پلیٹیں اور اڈاپٹر کی تصدیق کریں۔ |
| افتتاحی اسٹروک | 350 سے 850 ملی میٹر | 350 سے 850 ملی میٹر | پارٹ ریلیز، انسرٹس اور ٹیک آؤٹ پاتھ چیک کریں۔ |
| سکرو ترتیب | 1 x 80 ملی میٹر | 2 x 70 ملی میٹر | مین شائع شدہ فن تعمیر کا فرق |
| ایکسٹروڈر موٹر کا انتظام | 1 x 37 کلو واٹ | 2 x 22 کلو واٹ | ایک بمقابلہ دو شائع شدہ اخراج ڈرائیوز کی تصدیق کرتا ہے۔ |
| شائع شدہ HDPE پگھلنے کی صلاحیت | 120 سے 140 کلوگرام فی گھنٹہ | 120 سے 140 کلوگرام فی گھنٹہ | مواد کے دائرہ کار کا حوالہ؛ مجموعی مانگ کے ساتھ موازنہ کریں۔ |
| جمع کرنے کی صلاحیت | 5 ایل | 5 ایل | مکمل مجموعی پیریزن کے خلاف چیک کریں۔ |
| شائع شدہ PE جمع کرنے والا وزن | 3.75 کلوگرام | 3.75 کلوگرام | تیار شدہ مصنوعات کے وزن کے برابر نہیں ہے۔ |
| بلو ایئر حوالہ | 0.8 ایم پی اے؛ 0.7 m³/منٹ | 0.8 ایم پی اے؛ 0.7 m³/منٹ | حتمی مشین انلیٹ کی ضرورت کی تصدیق کریں۔ |
| کولنگ پانی کا حوالہ | 0.3 ایم پی اے؛ 70 L/منٹ | 0.3 ایم پی اے؛ 70 L/منٹ | درجہ حرارت، معیار، واپسی اور سرکٹ دائرہ کار کی تصدیق کریں۔ |
| شائع اوسط توانائی لائن | 27 سے 37 کلو واٹ | 27 سے 37 کلو واٹ | پاور حوالہ، ہر منظور شدہ حصہ کے لئے kWh کی ضمانت نہیں ہے۔ |
مشترکہ نمبر مشینوں کو قابل تبادلہ نہیں بناتے ہیں۔ دوسرا مادی سلسلہ فیڈ پاتھ، بیرل، ڈرائیو، درجہ حرارت کی تاریخ اور صاف کرنے کی ترتیب کو شامل کرتا ہے۔ پروڈکٹ کا صفحہ ایک ہی بیرونی لفافہ اور افادیت کا حوالہ دکھا سکتا ہے، پھر بھی پیداوار کا طریقہ مختلف ہے۔ اس لیے پروجیکٹ فائل کو صرف موازنہ کی میز پر انحصار کرنے کے بجائے حتمی برقی بوجھ، مواد کو سنبھالنے کے دائرہ کار اور کنٹرول پیکج کی شناخت کرنی چاہیے۔
KGB80A سمت
یہاں شروع کریں جب پروڈکٹ بریف ایک متعین پگھلنے والی ندی اور شائع شدہ مولڈ اور شاٹ لفافے کے فٹ ہونے کا استعمال کرے۔
KGB80AP سمت
یہاں شروع کریں جب پرت یا رنگ کی تعمیر کے لیے دو آزادانہ طور پر پگھلنے والی ندیوں کی ضرورت ہو۔
جہاں KGB80A کلینر نقطہ آغاز ہے۔
KGB80A ٹیبل ایک 80 ملی میٹر سکرو، ایک 37 کلو واٹ ایکسٹروڈر موٹر اور 120 سے 140 کلوگرام فی گھنٹہ کی ایک شائع شدہ HDPE پگھلنے کی صلاحیت کی حد کو بیان کرتا ہے۔ ایک مادی سلسلے کے ارد گرد بیان کردہ پروڈکٹ کے لیے، یہ آسان شائع شدہ بنیادی لائن ہے۔ مٹیریل پلان میں ضرورت پڑنے پر شناخت، خشک یا حالت، رنگ، خوراک، صاف کرنے اور لاٹ کے ذریعے ٹریس کرنے کا ایک اہم راستہ ہے۔
آسان کا مطلب خودکار نہیں ہے۔ رال گریڈ، ماسٹر بیچ، اضافی پیکیج اور ریگرینڈ رول کو ابھی بھی تحریری نسخہ کی ضرورت ہے۔ ایک کیمیائی ڈرم کو ٹول باکس یا پانی کے کنٹینر سے مختلف رال اور توثیق کے منصوبے کی ضرورت پڑ سکتی ہے۔ کنگل کاایچ ڈی پی ای بمقابلہ پی پی گائیڈوضاحت کرتا ہے کہ پولیمر فیملی کا نام پگھلنے کا درجہ حرارت، ٹھنڈک کا وقت یا مصنوعات کی کارکردگی کو کیوں سیٹ نہیں کرتا ہے۔
KGB80A صفحہ کیمیکل پیکیجنگ بیرل، اسٹیکنگ کنٹینرز، پانی کے کنٹینرز، ٹول باکس، اسپریئر، کھلونے اور خود کار طریقے سے متعلقہ حصوں کو ایپلیکیشن فیملیز کے طور پر درج کرتا ہے۔ وہ مثالیں مطلوبہ حد کو ظاہر کرتی ہیں۔ وہ یہ ثابت نہیں کرتے کہ ان گروپوں میں ہر پروڈکٹ فٹ بیٹھتی ہے۔ ایک چوڑا ٹول باکس مولڈ لفافے کی جانچ کو ناکام بنا سکتا ہے یہاں تک کہ جب اس کا اندرونی حجم 30 L سے کم ہو۔ ایک بھاری تکنیکی حصہ 30 L سے کم رکھنے کے دوران مجموعی شاٹ ڈیمانڈ سے زیادہ ہو سکتا ہے۔
پروڈکٹ کے چار چیک پاس کرنے کے بعد ماڈل کو امیدوار کے طور پر سمجھیں: میٹریل سٹریم کاؤنٹ، مولڈ انٹرفیس، مجموعی پیریسن ڈیمانڈ اور منظور شدہ آؤٹ پٹ۔ اگر پروجیکٹ کو ویو اسٹرائپ، خاص کلر پاتھ یا اضافی پرت کی ضرورت ہے، تو Kinggle سے کوٹیشن میں درست KGB80A آپشن دکھانے کو کہیں۔ عوامی صفحہ کے کثیر پرت والے الفاظ کو کبھی بھی مجوزہ مادی راستے کے خاکے کا متبادل نہیں ہونا چاہیے۔
جہاں KGB80AP اپنا دوسرا اخراج نظام حاصل کرتا ہے۔
KGB80AP ایک واضح شائع شدہ انتخاب ہے جب حصے کو دو آزادانہ طور پر پگھلنے والی ندیوں کی ضرورت ہوتی ہے۔ کنگل اسے ڈبل لیئر یا ڈبل کلر پروڈکشن کے لیے بیان کرتا ہے اور دو 22 کلو واٹ موٹرز کے ساتھ دو 70 ملی میٹر پیچ کی فہرست دیتا ہے۔ ڈائی ہیڈ میں پگھلنے سے پہلے ہر ندی اپنی مادی فیڈ اور پروسیسنگ کی ترتیبات حاصل کر سکتی ہے۔
دوسرے ایکسٹروڈر کو دیوار کی متعین ضرورت کو حل کرنا چاہئے۔ یہ دو رنگوں کو الگ کر سکتا ہے، مختلف مواد کو دو تہوں میں رکھ سکتا ہے یا کسی اور منظور شدہ دو اسٹریم کی تعمیر کی حمایت کر سکتا ہے۔ اسے شامل نہیں کیا جانا چاہئے کیونکہ "ڈبل پرت" زیادہ قابل لگتی ہے۔ خریدار کو یہ بتانا ضروری ہے کہ ہر ندی میں کیا ہے، علیحدگی کی ضرورت کیوں ہے اور تیار دیوار کی جانچ کیسے کی جائے گی۔
پرت کا تناسب ایک الگ کنٹرول مسئلہ ہے۔ عوامی اسکرو کے سائز خریدار کو کسی مخصوص رال کے جوڑے کے لیے ایڈجسٹ لیئر رینج یا اس تناسب کے استحکام کے بارے میں نہیں بتاتے ہیں۔ تھرو پٹ کو بھی دونوں سلسلوں میں متوازن ہونا پڑتا ہے۔ اگر ایک تہہ دیوار کا تھوڑا سا حصہ فراہم کرتی ہے، تو اس کے ایکسٹروڈر کو مطلوبہ شرح پر ایک مستحکم آپریٹنگ ونڈو کی ضرورت ہوتی ہے۔ مجوزہ ڈائی ہیڈ ڈیزائن، میٹریل اسائنمنٹ، پرت کے تناسب کی حد اور نمونے لینے کا طریقہ پوچھیں۔
وال موٹائی پروگرامنگ پرت کے تناسب کے کنٹرول کو تبدیل نہیں کرتا ہے۔ Kinggle کی میزبانی کی۔Moog DigiPack III دستیوضاحت کرتا ہے کہ کس طرح ایک جمع کرنے والی مشین پش آؤٹ کے دوران اپنی وال پروفائل کو جمع کرنے والے پوزیشن سے جوڑ سکتی ہے۔ یہ فنکشن پیریسن کے ساتھ مجموعی دیوار کو تقسیم کرتا ہے۔ شریک اخراج کے نظام کو ابھی بھی کنٹرول کرنا ہے کہ دو پگھلنے والی ندیاں اس دیوار کو کس طرح بانٹتی ہیں۔
دو نہریں روزمرہ کا کام بھی بدلتی ہیں۔ فیکٹری کو مواد کی تبدیلی کو روکنا چاہیے، دو ہاپر راستوں کا انتظام کرنا چاہیے، درجہ حرارت کی دو تاریخوں کو ٹریک کرنا چاہیے اور ہر راستے کے لیے صاف کرنے کا منصوبہ بنانا چاہیے۔ دو رنگوں کے ٹول باکس سے ایک رنگ کے ڈرم میں تبدیلی مواد کو صرف اسی صورت میں بچا سکتی ہے جب پروڈکشن ٹیم دونوں سرکٹس کو صاف اور دستاویز کر سکے۔ میں اس کام کو شامل کریں۔تبدیلی کی منصوبہ بندی.
30L لیبل مولڈ یا پیرسن فٹ کی تصدیق نہیں کر سکتا
کنٹینر کی گنجائش صرف ایک حجم لیبل ہے۔ مشین کے فٹ ہونے کا انحصار بیرونی جیومیٹری اور پلاسٹک کے بڑے پیمانے پر ہوتا ہے جسے سر کو فراہم کرنا چاہیے۔ تیار مصنوعات کی ڈرائنگ کے ساتھ شروع کریں۔ مولڈ ریویو میں چٹکی بھری زمین، فلیش جیبیں، گردن کی ٹولنگ، بلو پن ترتیب، انسرٹس، کولنگ کنکشن، لفٹنگ پوائنٹس اور کسی بھی ٹیک آؤٹ کلیئرنس کو شامل کریں۔
دونوں پروڈکٹ پیجز 520 x 860 ملی میٹر زیادہ سے زیادہ مولڈ سائز، 360 سے 420 ملی میٹر مولڈ موٹائی کی حد اور 350 سے 850 ملی میٹر اوپننگ اسٹروک رینج شائع کرتے ہیں۔ ان اقدار کا موازنہ مکمل مولڈ اسمبلی سے کریں، نہ کہ مرئی مصنوعات کے طول و عرض سے۔ اڈاپٹر پلیٹیں اور سروس کنکشن جگہ استعمال کر سکتے ہیں۔ گہرے حصوں کو مولڈ ڈرائنگ سے پہلے تجویز کردہ سے زیادہ کھلنے اور نکالنے کی منظوری کی ضرورت ہوسکتی ہے۔
215 kN کلیمپ ریفرنس کو اپنے حساب کی ضرورت ہے۔ بلو پریشر الگ ہونے والے ہوائی جہاز میں نظر آنے والے متوقع علاقے میں کام کرتا ہے۔ مصنوعات کی واقفیت، فلیش کا علاقہ اور فعال پوزیشنوں کی تعداد اس علاقے کو متاثر کرتی ہے۔ اکیلے حجم سے کلیمپ کو منظور نہ کریں۔ پروجیکٹ کی تصدیق کے لیے مجوزہ مولڈ لے آؤٹ اور پروسیس پریشر کنگل کو بھیجیں۔ دیاخراج دھچکا سڑنا ڈیزائن گائیڈمزید تفصیل سے انٹرفیس کا احاطہ کرتا ہے۔
مکمل حصہ ماس + اوپر فلیش + نیچے فلیش + گردن یا ہینڈل ٹرم + دیگر قبضہ شدہ عمل سکریپ
اس مجموعی مانگ کا سر کے ساتھ موازنہ کریں، نہ صرف خالص بوتل کے وزن سے۔ دونوں صفحات ایک 5 L جمع کرنے والا اور 3.75 کلوگرام PE جمع کرنے والا- وزن کا حوالہ شائع کرتے ہیں۔ 3.75 کلو گرام کا اعداد و شمار مادی دائرہ کار ہے اور اسے عالمگیر جزوی وزن کی حد کے طور پر نہیں سمجھا جانا چاہئے۔ رال کی کثافت، پگھلنے والا رویہ، ڈائی ڈیزائن، مطلوبہ کشن اور پروسیس مارجن تمام معاملات۔
ایک مفید پروجیکٹ کا جائزہ بڑے پیمانے پر توازن کو ظاہر کرتا ہے۔ نمائندہ ٹول سے پکڑے گئے ہر حصے کا وزن یا اندازہ لگائیں، رال کا درجہ ریکارڈ کریں اور منصوبہ بند کشن بیان کریں۔ اگر مجموعی پیرسن شائع شدہ حوالہ کے بہت قریب ہے تو پوچھیں کہ کیا کوئی مختلف ہیڈ یا مشین ماڈل زیادہ مستحکم ونڈو دیتا ہے۔ ایک برائے نام 30L مشین ہر شکل کے لیے خود بخود صحیح 30 لیٹر ڈرم بنانے والی مشین نہیں ہے۔
650 pcs/h لائن کو مشین ڈیٹا کے طور پر پڑھیں، سیلز کا وعدہ نہیں۔
دونوں کنگل ٹیبلز 650 پی سیز فی گھنٹہ کو "آؤٹ پٹ (ڈرائی سائیکل)" کے طور پر لیبل کرتے ہیں۔ ایک خشک سائیکل پگھلنے، اڑانے، ٹھنڈا کرنے، حصہ ہٹانے، تراشنے یا معائنہ کیے بغیر مشین کی نقل و حرکت کی پیمائش کرتا ہے۔ یہ کنٹینر، دیوار کی موٹائی، رال، مولڈ درجہ حرارت یا مسترد اصول کی بھی شناخت نہیں کرتا ہے۔ اعداد و شمار مکینیکل پلیٹ فارم کا موازنہ کرنے میں مدد کر سکتے ہیں، لیکن اسے کاروباری منصوبے میں فی گھنٹہ قابل فروخت حصوں کے طور پر کاپی نہیں کیا جا سکتا۔
مکمل پروڈکشن سائیکل کے ساتھ آؤٹ پٹ پلاننگ شروع کریں۔ ریکارڈ جمع کرنے والا فل، پیرسن پش آؤٹ، مولڈ کلوز، بلو، ایگزاسٹ، کولنگ، مولڈ اوپن، ٹیک آؤٹ اور ڈاون اسٹریم ہینڈلنگ۔ سب سے طویل مطلوبہ ایونٹ دوبارہ وقت کو کنٹرول کرتا ہے۔ ایک موٹا کیمیائی بیرل کولنگ محدود ہو سکتا ہے۔ دو رنگوں کی مصنوعات سست پگھلنے والی ندی یا بہاو کے عمل کے ذریعہ محدود ہوسکتی ہے۔
مجموعی مولڈنگ ایونٹس x حصے فی ایونٹ x قبولیت کی شرح، گھنٹوں میں ناپے گئے رن ٹائم سے تقسیم
دونوں ماڈلز کے لیے شائع شدہ HDPE پگھلنے کی صلاحیت کی حد 120 سے 140 کلوگرام فی گھنٹہ ہے۔ اسے صرف HDPE حوالہ کے طور پر استعمال کریں۔ اس کا موازنہ گھنٹہ کی مجموعی طلب سے کریں، جس میں فلیش اور دیگر کیپچر شدہ مواد شامل ہیں۔ اگر KGB80AP دو مختلف مواد استعمال کرتا ہے، تو ہر سلسلے کے لیے مطلوبہ ماس ریٹ کو دستاویز کریں۔ ایک مشترکہ کل غیر مستحکم کم شرح کی پرت کو چھپا سکتا ہے۔
حقیقی مولڈ اور مخصوص رال کے ساتھ ایک مستحکم کھڑکی پر قبول شدہ آؤٹ پٹ کی پیمائش کریں۔ اسٹاپس، دستی مداخلت، نسخہ کی تبدیلیوں اور مسترد شدہ حصوں کو نشان زد کریں۔ کنگل کاسائیکل ٹائم آپٹیمائزیشن گائیڈدکھاتا ہے کہ محدود قدم کو کیسے تلاش کیا جائے۔ دیفیکٹری قبولیت ٹیسٹ گائیڈنتیجہ کو دوبارہ قابل قبولیت کے ریکارڈ میں بدل دیتا ہے۔
شائع شدہ قدموں کا نشان صرف فیکٹری سیل کا مرکز ہے۔
دونوں صفحات 4.7 x 3.5 x 4 میٹر کا مشینی لفافہ دکھاتے ہیں۔ وہ KGB80A کے لیے 12 t اور KGB80AP کے لیے 13 t درج کرتے ہیں۔ یہ اعداد و شمار ابتدائی ترتیب کے کام میں مدد کرتے ہیں، لیکن ایک قابل استعمال سیل کو مولڈ، ڈائی ہیڈ، میٹریل سپلائی، روبوٹ یا پارٹ ہٹانے، تراشنے، سکریپ ہینڈلنگ اور دیکھ بھال کے لیے بھی رسائی کی ضرورت ہوتی ہے۔ منظور شدہ عمومی انتظام کو حتمی حد مقرر کرنی چاہیے۔

عوامی افادیت کی قطاریں بھی ایک جیسی ہیں: 0.8 MPa اور 0.7 m³/min blow air کے علاوہ 0.3 MPa اور 70 L/min ٹھنڈے پانی کے لیے۔ دباؤ اور بہاؤ کو الگ سے ریکارڈ کریں۔ داخلی درجہ حرارت، پانی کا معیار، کنکشن کا سائز اور واپسی کے حالات شامل کریں۔ ایک ہیڈر دباؤ دکھا سکتا ہے جب کہ شاخ بیک وقت طلب کے دوران کافی بہاؤ فراہم کرنے میں ناکام رہتی ہے۔
دونوں صفحات 27 سے 37 کلو واٹ کو اوسط توانائی کی کھپت کے طور پر لیبل کرتے ہیں۔ یونٹ kW طاقت کی وضاحت کرتا ہے۔ یہ منسلک بوجھ نہیں ہے، اور یہ فی پروڈکٹ توانائی نہیں ہے۔ شائع شدہ موٹر انتظامات مختلف ہیں، اس لیے حتمی الیکٹریکل شیڈول پروجیکٹ کی تصدیق کا مستحق ہے حالانکہ اوسط پاور لائن میچ کرتی ہے۔ کنگل کا استعمال کریں۔یوٹیلیٹی پلاننگ گائیڈمرکزی مشین، معاون اور فیکٹری خدمات کو الگ کرنے کے لیے۔
توانائی کے موازنہ کو ایک ہی مصنوعات کی حد کی ضرورت ہے۔EUROMAP 46.2ایک مخصوص اخراج بلو مولڈنگ مشین، مولڈ اور پروڈکٹ کے لیے پروڈکٹ سے متعلق پیمائش کی وضاحت کرتا ہے جو گاہک کی ضروریات کو پورا کرتا ہے۔ یہ منطق ایک تیز خشک سائیکل یا ہلکے سے بھرے ہوئے ٹیسٹ کو حقیقی پیداوار کے لیے کھڑے ہونے سے روکتی ہے۔ متفقہ آزمائشی شرائط کے تحت kWh فی قبول شدہ حصہ یا فی قبول شدہ کلوگرام ریکارڈ کریں۔
فیکٹری پلاننگ نوٹ:منظور شدہ ڈرائنگ سے حتمی مشین کا وزن، مرکز ثقل، فاؤنڈیشن بوجھ، اٹھانے کا طریقہ، نصب پاور اور کنکشن پوائنٹس کی تصدیق کریں۔ عوامی صفحہ ایک بنیاد یا برقی ڈیزائن دستاویز نہیں ہے۔
مصنوعات کی آزمائش کو حتمی ماڈل کے انتخاب کو طے کرنے دیں۔
ایک مفید آزمائش ایک قابل قبول نمونہ بنانے سے زیادہ کام کرتی ہے۔ یہ ظاہر کرتا ہے کہ منتخب مادی فن تعمیر، سڑنا اور مشین مطلوبہ نتیجہ حاصل کر سکتے ہیں۔ ٹرائل شروع ہونے سے پہلے قبولیت کا طریقہ لکھیں۔ بصورت دیگر، خریدار اور سپلائر ایک ہی رن دیکھ سکتے ہیں اور مختلف تشریحات کے ساتھ چھوڑ سکتے ہیں۔
- مصنوعات کی نظر ثانی کو منجمد کریں۔ڈرائنگ، طول و عرض، خالص وزن، دیوار کا نقشہ، گردن یا بندش انٹرفیس اور فعال ٹیسٹ کی شناخت کریں.
- مادی منصوبہ کو منجمد کریں۔ہر ایک رال، سپلائر، گریڈ، رنگ، اضافی اور ریگرینڈ رول کا نام دیں۔ KGB80AP کے لیے، ہر سلسلہ اور ہدف پرت کا تناسب تفویض کریں۔
- مشین کی ترتیب کو ریکارڈ کریں۔ماڈل، پیچ، موٹرز، ڈائی ہیڈ، وال کنٹرولر، مولڈ، بلو پن سسٹم، ٹیک آؤٹ اور ڈاون اسٹریم آلات کی فہرست بنائیں۔
- بڑے پیمانے پر توازن دکھائیں۔تیار شدہ حصہ کا وزن، ہر فلیش یا ٹرم سیکشن، مجموعی پیرسن ماس اور مواد کو عمل میں واپس ریکارڈ کریں۔
- مستحکم ونڈو کی وضاحت کریں۔وارم اپ کے حالات، ترکیب پر نظر ثانی، نمونے کا وقت، دستی مداخلت کی اجازت اور کم از کم مسلسل مشاہدے کی مدت۔
- مصنوعات کے معیار کی پیمائش کریں۔طول و عرض، دیوار کی تقسیم، لیک کی کارکردگی، بندش کے فٹ، لوڈ، ڈراپ یا کیمیکل سروس جیسے قابل اطلاق کے لیے خریدار کے منظور شدہ چیک استعمال کریں۔
- قبول شدہ آؤٹ پٹ شمار کریں۔مجموعی واقعات، مجموعی حصے، قبول شدہ حصے، مسترد، منصوبہ بند اسٹاپس اور غیر منصوبہ بند اسٹاپس کو الگ کریں۔
- افادیت اور توانائی کو ریکارڈ کریں۔مشین میں داخل ہونے والی ہوا اور پانی کے حالات کو نوٹ کریں۔ اگر توانائی کی اہمیت ہے تو، میٹر کی حد متعین کریں اور اسے قبول شدہ پیداوار کے مقابلے میں شمار کریں۔
KGB80AP ٹرائل کے لیے، جب تصریح کی ضرورت ہو تو پرت کے ساتھ ساتھ کل موٹائی کے حساب سے دیوار کا نمونہ لیں۔ ایک درست کل دیوار اب بھی غلط پرت کی تقسیم کو چھپا سکتی ہے۔ رال اور مصنوعات کے لیے متفقہ طریقہ استعمال کریں۔ پیمائش شدہ نتیجہ کو نسخہ اور نمونے کی پوزیشن کے پاس رکھیں تاکہ ٹیم کسی بھی تبدیلی کا سراغ لگا سکے۔
کسی بھی ماڈل کے لیے، پروڈکٹ کے ساتھ کئی پوزیشنز کا معائنہ کریں۔ ہینڈل، کونے، چوٹکی والے حصے اور چوڑے پینل مختلف طریقے سے پھیل سکتے ہیں۔ دیپیرسن پروگرامنگ گائیڈوضاحت کرتا ہے کہ کس طرح کنٹرولر کی پوزیشن کو جسمانی دیوار کی پیمائش سے منسلک کیا جانا چاہئے۔ ٹول اور پروڈکٹ پر نظرثانی کے ساتھ قبول شدہ پروفائل کو محفوظ کریں۔
"ایک 30L مشین" مانگنے کے بجائے اس حصے کے ارد گرد RFQ بنائیں
ایک مختصر ماڈل کی درخواست بہت زیادہ فیصلے سپلائر کو منتقل کرتی ہے۔ کنگل کافروخت کے عملمصنوعات کی تصاویر یا ڈرائنگ، وزن، سائز، مواد، موٹائی، پیداوار اور کیمیائی مزاحمت کی ضروریات کے بارے میں پوچھتا ہے۔ اس موازنے کے لیے، مادی سلسلہ کی تعریف اس پیکیج کے اوپری حصے کے قریب بیٹھنی چاہیے۔
ایک کنٹرول شدہ فائل سیٹ بھیجیں۔ دستیاب ہونے پر پروڈکٹ ڈرائنگ اور 3D ڈیٹا شامل کریں۔ ہدف کا وزن، دیوار کی ضروریات، رال گریڈ، ماسٹر بیچ، اضافی چیزیں اور ریگرائنڈ پالیسی شامل کریں۔ ہر مطلوبہ رنگ، تہوں کی تعداد اور ہر پرت کا مقصد بتائیں۔ پھر سالانہ اور گھنٹہ کے حساب سے قبول شدہ آؤٹ پٹ ہدف، شفٹ پیٹرن، دستیاب یوٹیلیٹیز، پلانٹ وولٹیج، چھت اور رسائی کی حدیں شامل کریں۔
پھر ان ٹیسٹوں کی وضاحت کریں جو حصہ جاری کرتے ہیں۔ کیمیکل ڈرم کو لیک، بند، ہینڈلنگ یا ریگولیٹڈ پیکیجنگ چیک کی ضرورت پڑ سکتی ہے۔ ایک ٹول باکس کو قبضہ، کنڈی، لوڈ یا اسمبلی چیک کی ضرورت ہو سکتی ہے۔ کنگل مشین، مولڈ اور ڈاون اسٹریم اسکوپ کو صرف اس وقت تجویز کر سکتا ہے جب وہ ضروریات نظر آئیں۔ کسی اور پروڈکٹ سے ٹیسٹ ویلیوز کو درآمد نہ کریں کیونکہ اس میں ایک ہی برائے نام صلاحیت ہے۔
کوٹیشن سے معیاری آلات، تصدیق شدہ اختیارات اور خریدار کے فراہم کردہ آلات کو الگ کرنے کے لیے کہیں۔ اسے ایکسٹروڈر کی گنتی، سکرو سائز، ڈائی ہیڈ کنسٹرکشن، وال کنٹرولر، میٹریل فیڈر، روبوٹ یا ٹیک آؤٹ، ٹرمنگ، گرائنڈر، لیک ٹیسٹ، کولنگ آلات اور کمیشننگ اسکوپ کی شناخت کرنی چاہیے۔ تفصیل کی اس سطح کو KGB80A بمقابلہ KGB80AP ایک تکنیکی فیصلہ بناتا ہے نہ کہ قیمت کے شیٹ پر لاحقہ۔
ایک عملی KGB80A بمقابلہ KGB80AP فیصلہ
KGB80A سمت کا انتخاب کریں جب منظور شدہ پروڈکٹ ایک پگھلنے والی ندی کا استعمال کرے اور شائع شدہ مولڈ، کلیمپ اور جمع کرنے والے حوالہ جات کو ورکنگ مارجن کے ساتھ فٹ کرے۔ اس کا موجودہ ٹیبل ایک واضح ایک ایکسٹروڈر بیس لائن دیتا ہے۔ اگر کوٹیشن ایک ملٹی لیئر یا ویو سٹرائپ آپشن کا اضافہ کرتا ہے، تو نظر ثانی شدہ میٹریل پاتھ ڈایاگرام اور اپ ڈیٹ کردہ یوٹیلیٹی شیڈول کی ضرورت ہے۔
KGB80AP سمت کا انتخاب کریں جب پروڈکٹ کو رنگ یا پرت کی تعمیر کے لیے دو الگ الگ فیڈ اسٹریمز کی ضرورت ہو۔ اس بات کی تصدیق کریں کہ ہر ایکسٹروڈر کیا عمل کرتا ہے اور دو آؤٹ پٹ کیسے متوازن ہیں۔ مولڈ ٹرائل سے پہلے ہدف پرت کا تناسب، قابل اجازت تغیر اور معائنہ کا طریقہ بیان کریں۔
کسی بھی ماڈل کا انتخاب نہ کریں صرف اس لیے کہ تیار شدہ حصے کو 30L ڈرم کہا جاتا ہے۔ پروڈکٹ ڈرائنگ، گراس پیریسن، مولڈ اسمبلی، رال پلان اور قبولیت کی شرح اصل ان پٹ ہیں۔ ایک بار جب وہ طے ہو جاتے ہیں، ماڈل کا فرق سیدھا ہو جاتا ہے اور باقی کام تکنیکی معاہدے میں ہوتا ہے۔
اگر دونوں امیدوار فٹ نظر آتے ہیں تو ان کے تخلیق کردہ پروڈکشن کام کا موازنہ کریں۔ ایک مادی ندی کا مطلب عام طور پر کم فیڈ روٹس اور ایک چھوٹا صاف کرنے کا منصوبہ ہوتا ہے۔ دو سلسلے ایک متعین پرت یا رنگ کے ڈھانچے کے لیے درکار علیحدہ کنٹرول فراہم کرتے ہیں، لیکن دونوں راستوں کو مستحکم رہنا چاہیے۔ صحیح مشین وہ ہے جو منظور شدہ دیوار کو دوبارہ قابل عمل عمل کے ساتھ تیار کرتی ہے، نہ کہ طویل آلات کی فہرست والی۔
حتمی فیصلہ ٹریس ایبل رکھیں۔ منتخب کنفیگریشن کو پروڈکٹ ریویژن، مولڈ ڈرائنگ، میٹریل شیڈول اور ٹرائل رپورٹ میں منسلک کریں۔ یہ بعد میں خریداری کے آرڈر یا سافٹ ویئر کی ترکیب کو ماڈل کے انتخاب کی وجہ کو کھونے سے روکتا ہے۔
مشین کا انتخاب کرنے سے پہلے حصہ Kinggle کو بھیجیں۔
مصنوعات کی ڈرائنگ، وزن، طول و عرض، رال کے درجات، رنگ یا پرت کا منصوبہ، مولڈ کی معلومات، مطلوبہ آؤٹ پٹ، کوالٹی ٹیسٹ اور فیکٹری یوٹیلیٹیز شیئر کریں۔ کنگل پھر اس بات کی تصدیق کر سکتا ہے کہ آیا KGB80A، KGB80AP یا کوئی اور کنفیگریشن اس پروجیکٹ میں فٹ بیٹھتی ہے۔
پروڈکٹ پر مبنی تجویز کی درخواست کریں۔اکثر پوچھے گئے سوالات
KGB80A اور KGB80AP کے درمیان بنیادی فرق کیا ہے؟
شائع شدہ اخراج کا انتظام بنیادی فرق ہے۔ KGB80A ٹیبل میں ایک 80 ملی میٹر اسکرو اور ایک 37 کلو واٹ ایکسٹروڈر موٹر درج ہے۔ KGB80AP ٹیبل میں دو 70 ملی میٹر اسکرو اور دو 22 کلو واٹ موٹرز درج ہیں، اور اس کی مصنوعات کی تفصیل ڈبل لیئر یا ڈبل کلر پروڈکشن کی وضاحت کرتی ہے۔
کیا KGB80A ملٹی لیئر پروڈکٹ بنا سکتا ہے؟
KGB80A پروڈکٹ کی تفصیل سنگل اور ملٹی لیئر آپشنز کا ذکر کرتی ہے، لیکن اس کی موجودہ تصریح جدول میں ایک ایکسٹروڈر کی فہرست ہے۔ Kinggle سے کوٹیشن میں صحیح آپشن، میٹریل اسٹریمز کی تعداد، ڈائی ہیڈ سٹرکچر اور یوٹیلیٹی شیڈول کی وضاحت کرنے کو کہیں۔ یہ نہ سمجھیں کہ معیاری شائع شدہ جدول کثیر پرت کی تعمیر کو بیان کرتا ہے۔
کیا 30L گنجائش کا مطلب ہے کہ کوئی 30-لیٹر پروڈکٹ فٹ ہو جائے گا؟
نمبر۔ پروڈکٹ اور مولڈ کو پلیٹن، مولڈ لفافے، اوپننگ اسٹروک اور موٹائی کی حد میں فٹ ہونا چاہیے۔ مجموعی پیریسن کی طلب، متوقع علاقہ، دھچکے کے حالات، ٹیک آؤٹ کلیئرنس اور مطلوبہ معیار کے ٹیسٹ بھی ماڈل کے فیصلے کو متاثر کرتے ہیں۔
کیا 650 پی سیز فی گھنٹہ ان مشینوں کی پیداواری پیداوار ہے؟
دونوں پروڈکٹ پیجز 650 پی سیز فی گھنٹہ کو ڈرائی سائیکل فگر کے طور پر لیبل کرتے ہیں۔ اصل قبول شدہ آؤٹ پٹ حصہ، رال، سڑنا، پیریسن کی تشکیل، کولنگ، ہینڈلنگ، معائنہ، مسترد اور رک جاتا ہے پر منحصر ہے. مستحکم ٹرائل کے دوران متفقہ پروڈکٹ کے ساتھ آؤٹ پٹ کی تصدیق کریں۔
3.75 کلوگرام PE جمع کرنے والے وزن کا کیا مطلب ہے؟
یہ جمع کرنے والے کے لیے ایک شائع شدہ PE مواد کا حوالہ ہے، نہ کہ ضمانت شدہ تیار شدہ حصے کا وزن۔ سر کا موازنہ مجموعی پیرسن ماس کے ساتھ کریں، بشمول پروڈکٹ، فلیش، ٹرم اور پروسیس مارجن۔ منتخب رال اور ڈائی ہیڈ کے لیے حتمی حد کی تصدیق کریں۔
مجھے KGB80A یا KGB80AP کوٹیشن کے لیے کون سی معلومات بھیجنی چاہیے؟
مصنوعات کی ڈرائنگ، طول و عرض، وزن، رال کے درجات، رنگ، تہہ کا ڈھانچہ، دیوار کے اہداف، مولڈ کی معلومات، قبول شدہ آؤٹ پٹ کی ضرورت، کوالٹی ٹیسٹ اور فیکٹری یوٹیلیٹیز بھیجیں۔ واضح طور پر بتائیں کہ آیا ایک یا دو آزادانہ طور پر کنٹرول شدہ مادی سلسلے کی ضرورت ہے۔
ذرائع اور تصدیقی نوٹ
اس مضمون میں ماڈل کی وضاحتیں 11 ستمبر 2026 کو Kinggle کے لائیو پروڈکٹ کے صفحات کے خلاف چیک کی گئیں۔ کمپنی کے صفحات شائع شدہ کنفیگریشن اور سروس ان پٹ کو سپورٹ کرتے ہیں۔ وہ پیداوار کی کارکردگی کا آزاد ثبوت نہیں ہیں۔ EUROMAP دستاویز مصنوعات سے متعلقہ توانائی کی پیمائش کا طریقہ فراہم کرتی ہے، نہ کہ کنگل ماڈل کے لیے کارکردگی کا نتیجہ۔
- Kinggle KGB80A 30L جمع بلو مولڈنگ مشین، مصنوعات کی تفصیل اور تفصیلات کی میز۔
- کنگل KGB80AP 30L ایکومولیٹر بلو مولڈنگ مشین، ڈبل اخراج کی تفصیل اور تفصیلات کی میز۔
- Kinggle سیلز عمل، خریدار کی معلومات مشین کی تجویز کے لئے درخواست کی گئی ہے۔
- Moog DigiPack III کی تنصیب، دیکھ بھال اور صارف کا دستی, جمع کرنے والا-پوزیشن وال-پروفائل طریقہ۔
- EUROMAP 46.2، ورژن 1.0، جنوری 2014، اخراج بلو مولڈنگ مشینوں کے لئے مصنوعات سے متعلق توانائی کی پیمائش۔


