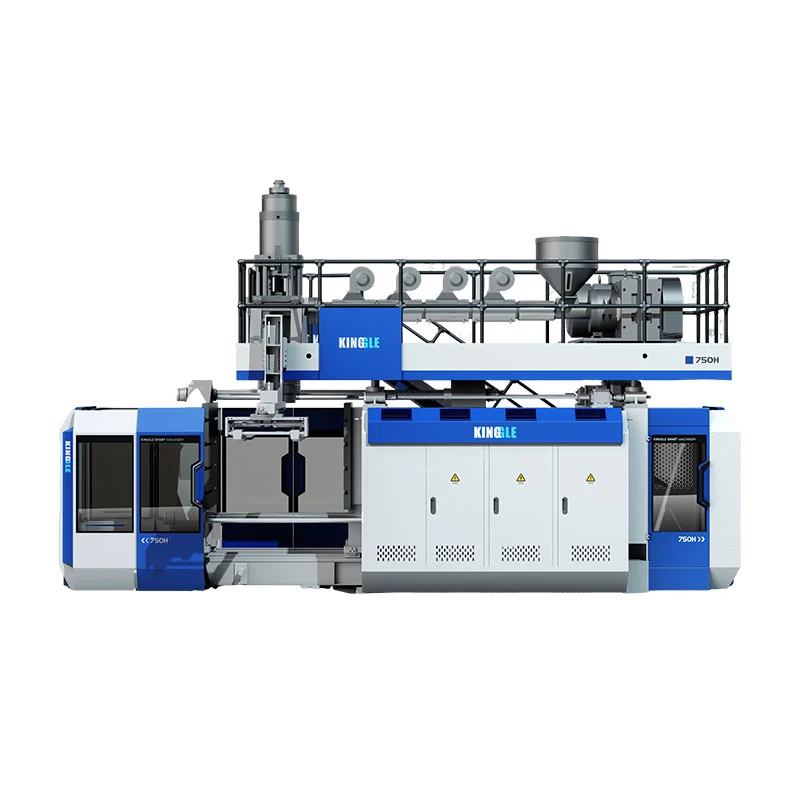
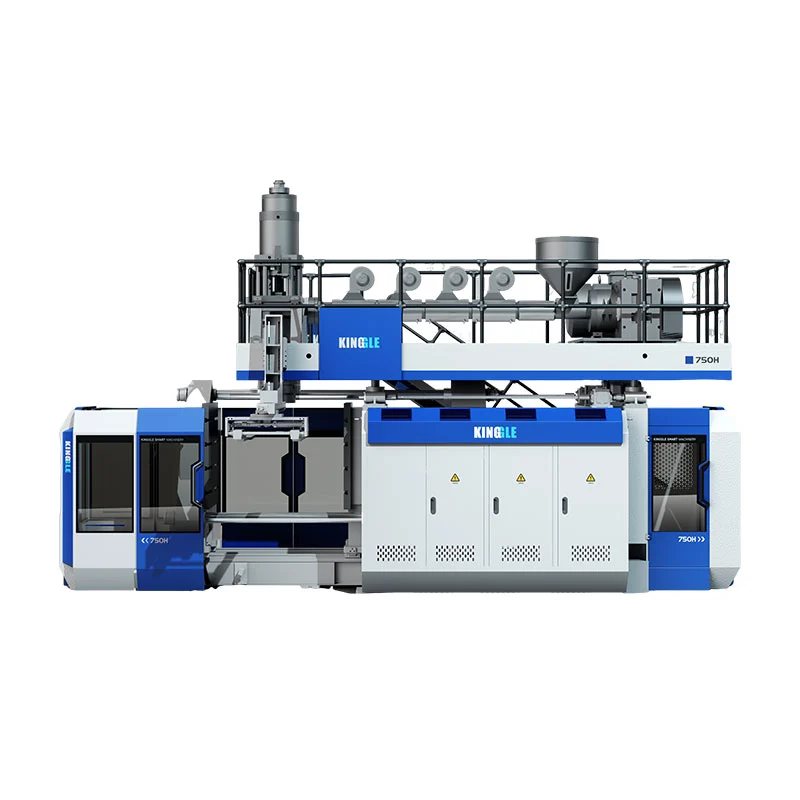
Kinggle KGB90A کا انتخاب کریں جب منظور شدہ پروڈکٹ شائع شدہ سنگل ایکسٹروڈر لے آؤٹ کو استعمال کر سکے اور KGB90AP کے دو پگھلنے والے اسٹریمز کی ضرورت نہ ہو، اس کے مواد، آؤٹ پٹ اور پروڈکٹ ٹیسٹ کی وضاحت کے بعد۔KGB90AP کا انتخاب کریں جب پروڈکٹ کی وضاحتیں حقیقی طور پر ڈبل لیئر یا ڈبل کلر ایکسٹروشن کا مطالبہ کرتی ہیں، کیونکہ اس کے موجودہ پروڈکٹ پیج میں دو 70 ملی میٹر اسکرو درج ہیں اور دونوں میٹریل اسٹریمز کا الگ الگ معائنہ کیا جانا چاہیے۔ کسی بھی انتخاب سے پہلے، صرف 60L صلاحیت کے لیبل پر انحصار کرنے کے بجائے مولڈ لفافے، مجموعی پیریسن ماس، رال، دیوار کی ساخت، منظور شدہ آؤٹ پٹ اور فیکٹری یوٹیلیٹیز کی تصدیق کریں۔

کوٹیشن مانگنے سے پہلے پانچ فیصلے کرنے ہیں۔
- ایک پگھلنے والی ندی یا دو
- زیادہ سے زیادہ مجموعی پیرسن ماس
- مکمل سڑنا سائز اور انٹرفیس
- حقیقی مصنوعات کے ساتھ قبول شدہ آؤٹ پٹ
- مشین اور مکمل لائن افادیت کا دائرہ کار
KGB90A
ایک 90 ملی میٹر سکرو اور 45 کلو واٹ ایکسٹروڈر موٹر کے ساتھ شائع کیا گیا ہے۔ پراجیکٹ کی تصدیق سے مشروط، ایک سلسلہ پروڈکٹ کے تصور کے لیے یہاں شروع کریں۔
KGB90AP
دو 70 ملی میٹر پیچ اور دو 22 کلو واٹ ایکسٹروڈر موٹرز کے ساتھ شائع کیا گیا ہے۔ اس کا بیان کردہ مقصد ڈبل لیئر یا ڈبل کلر پروڈکشن ہے۔
| شائع شدہ آئٹم | KGB90A | KGB90AP | انتخاب کا مطلب |
|---|---|---|---|
| زیادہ سے زیادہ کنٹینر کی گنجائش | 60 ایل | 60 ایل | برائے نام صلاحیت یہ ثابت نہیں کرتی ہے کہ کوئی خاص حصہ فٹ بیٹھتا ہے۔ |
| ایکسٹروڈر کا انتظام | ایک 90 ملی میٹر سکرو | دو 70 ملی میٹر پیچ | یہ دیوار اور رنگ کی ساخت کے لئے اہم ماڈل فرق ہے. |
| ایکسٹروڈر موٹر پاور | 45 کلو واٹ | 2 x 22 کلو واٹ | نصب شدہ موٹر ریٹنگ مصنوعات کے توانائی کے نتائج نہیں ہیں۔ |
| شائع شدہ HDPE پگھلنے کی صلاحیت | 130 سے 160 کلوگرام فی گھنٹہ | 130 سے 160 کلوگرام فی گھنٹہ | اصل رال اور مجموعی پیریسن مانگ کے ساتھ صلاحیت کی تصدیق کریں۔ |
| جمع کرنے کی صلاحیت | 6.6 ایل | 6.6 ایل | مکمل پیریسن کے خلاف شاٹ والیوم اور ماس چیک کریں۔ |
| شائع شدہ PE جمع کرنے والا وزن | 4.95 کلوگرام | 4.95 کلوگرام | اکیلے حصے کے وزن میں فلیش، دم اور عمل الاؤنس شامل نہیں ہے۔ |
| کلیمپنگ فورس | 280 kN | 280 kN | متوقع علاقے اور عمل کی طلب ابھی بھی نظرثانی کی ضرورت ہے۔ |
| زیادہ سے زیادہ سڑنا سائز، W x H | 700 x 980 ملی میٹر | 700 x 980 ملی میٹر | تیار شدہ مولڈ اسمبلی کو دونوں جہتوں میں فٹ ہونا چاہئے۔ |
| مولڈ موٹائی کی حد | 460 سے 550 ملی میٹر | 460 سے 550 ملی میٹر | انسرٹس، بیک پلیٹس اور بڑھتے ہوئے تفصیلات شامل کریں۔ |
| مشین کا سائز، ایل ایکس ڈبلیو ایکس ایچ | 5.45 x 3.5 x 4.2 میٹر | 5.45 x 3.5 x 4.2 میٹر | یہ مشین کا لفافہ ہے، مکمل پروڈکشن سیل نہیں۔ |
| مشین کا وزن | 14 ٹی | 15 ٹی | بنیاد اور ہینڈلنگ کے لیے حتمی عمومی انتظامات کا استعمال کریں۔ |
ماخذ: موجودہ کنگلKGB90A پروڈکٹ کا صفحہاورKGB90AP پروڈکٹ کا صفحہ، 9 ستمبر 2026 کو چیک کیا گیا۔ اعداد و شمار شائع شدہ حوالہ جات ہیں، ہر ترتیب کی ضمانت نہیں۔
پہلا فیصلہ دیوار کا ڈھانچہ ہے، 60L لیبل نہیں۔
دونوں ماڈلز ایک ہی برائے نام 60L گنجائش رکھتے ہیں۔ وہ مشترکہ لیبل انہیں قابل تبادلہ نہیں بناتا ہے۔ KGB90A پروڈکٹ ٹیبل میں ایک 90 ملی میٹر سکرو درج ہے۔ KGB90AP ٹیبل میں دو 70 ملی میٹر پیچ کی فہرست ہے۔ کنگل کا کہنا ہے کہ ڈبل اخراج کا نظام ڈبل لیئر یا ڈبل کلر پروڈکشن کے لیے ہے۔
پروڈکٹ ڈرائنگ کے ساتھ شروع کریں۔ ہر مطلوبہ دیوار کی پرت، رنگ کے علاقے اور مواد کی ندی کو نشان زد کریں۔ بتائیں کہ ہر ایک کیوں موجود ہے۔ دوسرا ایکسٹروڈر مصنوع کی ضرورت سے جائز ہے۔ اسے صرف اس لیے شامل نہیں کیا جانا چاہیے کہ زیادہ پیچیدہ مشین زیادہ قابل لگتی ہے۔
ون اسٹریم پروڈکٹ کے لیے، KGB90A آسان شائع شدہ فن تعمیر ہے۔ حتمی تجویز کو ابھی بھی مواد اور ٹولنگ کا جائزہ لینے کی ضرورت ہے۔ صفحہ PE، PP اور ABS کو مادی خاندانوں کے طور پر درج کرتا ہے، لیکن وہ فہرست یہ ثابت نہیں کرتی کہ ہر گریڈ ایک ہی آؤٹ پٹ پر کارروائی کرے گا۔ پگھلنے والا رویہ، پروڈکٹ جیومیٹری اور قبولیت کے ٹیسٹ پروجیکٹ کے آدان بنتے ہیں۔
ایک مخصوص ڈبل لیئر یا ڈبل کلر پروڈکٹ کے لیے، KGB90AP دو شائع شدہ اخراج کے سلسلے فراہم کرتا ہے۔ اقتباس کو مزید آگے جانا چاہیے۔ اسے اس بات کی نشاندہی کرنی چاہیے کہ کون سا رال یا رنگ ہر ندی کو فیڈ کرتا ہے۔ اس میں ٹارگٹ لیئر ریلیشن شپ، اسٹارٹ اپ طریقہ اور معائنہ کا منصوبہ بھی بیان کرنا چاہیے۔ دو extruders کی صلاحیت پیدا. وہ خود سے تیار شدہ دیوار کی تفصیلات کی وضاحت نہیں کرتے ہیں۔
ڈائی آؤٹ لیٹس یا مولڈ کیویٹیز کے ساتھ الجھنے والی تہوں سے بچیں۔ ایک پرت مصنوعات کی دیوار سے گزرتی ہے۔ ایک ڈائی آؤٹ لیٹ ایک پیریزن بناتا ہے۔ ایک گہا ایک حصہ بناتا ہے۔ کنگل کاسر، گہا اور پرت گائیڈان شماروں کو الگ کرتا ہے۔ ہر شمار کو اس کی اپنی RFQ لائن پر رکھیں۔
دو شائع شدہ میزیں مشترکہ پلیٹ فارم کے بارے میں کیا کہتے ہیں۔
موجودہ ماڈل ٹیبلز ایک عام شکل والا لفافہ دکھاتے ہیں۔ دونوں 280 kN کلیمپنگ فورس اور 960 x 980 ملی میٹر مولڈ پلیٹن کی فہرست دیتے ہیں۔ دونوں 700 x 980 ملی میٹر کا زیادہ سے زیادہ مولڈ سائز دکھاتے ہیں۔ شائع شدہ مولڈ موٹائی کی حد 460 سے 550 ملی میٹر ہے۔ درج جمع کرنے والے کی گنجائش 6.6 L ہے، جس میں PE جمع کرنے والے کا وزن 4.95 کلوگرام ہے۔
یہ مماثلتیں ایکسٹروڈر کی ترتیب کو زیادہ نمایاں کرتی ہیں۔ KGB90A فہرست شدہ 45 کلو واٹ ایکسٹروڈر موٹر کے ساتھ ایک 90 ملی میٹر اسکرو استعمال کرتا ہے۔ KGB90AP دو 22 کلو واٹ موٹرز کے ساتھ دو 70 ملی میٹر پیچ استعمال کرتا ہے۔ دونوں صفحات 130 سے 160 کلوگرام فی گھنٹہ کی HDPE پگھلنے کی صلاحیت کی حد شائع کرتے ہیں۔
دو KGB90AP صلاحیت کے اعداد و شمار کو شامل نہ کریں جب تک کہ جدول واضح طور پر علیحدہ آؤٹ پٹ پیش نہ کرے۔ ایسا نہیں ہوتا۔ شائع شدہ رینج پہلے ہی ماڈل کی وضاحت کرتی ہے۔ ڈبل ایکسٹروڈر لے آؤٹ مجموعی پگھلنے کو اسٹریمز کے درمیان تقسیم کر سکتا ہے، لیکن منظور شدہ پرت کا تناسب ہر دھارے کی حقیقی مانگ کا فیصلہ کرتا ہے۔ فیکٹری کو رال ہینڈلنگ اور ٹرائل چلانے سے پہلے اس تناسب کی ضرورت ہوتی ہے۔
مشین کے طول و عرض بھی 5.45 x 3.5 x 4.2 میٹر کے برابر شائع کیے گئے ہیں۔ KGB90A کے لیے 14 t سے KGB90AP کے لیے 15 t وزن کی فہرست میں تبدیلیاں۔ یہ ایک ٹن کا فرق ابتدائی منصوبہ بندی کے لیے مفید ہے۔ حتمی بنیاد، لفٹنگ یا شپنگ پلان کے لیے یہ کافی نہیں ہے۔
دونوں میزیں بھی ایک ہی ڈرائی سائیکل لیبل رکھتی ہیں۔ اسے صرف ایک مشین موشن حوالہ سمجھیں۔ یہ ٹیسٹ کنٹینر، رال، حصہ وزن، ٹھنڈا وقت یا مسترد اصول کی شناخت نہیں کرتا. ایک پروڈکٹ آرٹیکل کو کیٹلاگ لائن کو پیداواری وعدے میں تبدیل کرنے کے بجائے اس حد کو واضح کرنا چاہیے۔
جہاں KGB90A زیادہ سیدھا نقطہ آغاز ہے۔
اس مقابلے میں KGB90A سنگل ایکسٹروڈر ماڈل ہے۔ اس کے شائع شدہ صفحہ میں ایک 90 ملی میٹر اسکرو، ایک 24 L/D تناسب اور 45 کلو واٹ ایکسٹروڈر موٹر شامل ہے۔ Kinggle معیاری ماڈل کی تفصیل کے حصے کے طور پر MOOG 100 موٹائی کنٹرولر، روبوٹ بازو اور نیچے سے چلنے والے نظام کی فہرست بھی دیتا ہے۔
یہ ترتیب ایک عملی نقطہ آغاز ہے جب منظور شدہ مصنوعات ایک پگھلنے والی ندی کا استعمال کرتی ہے۔ Kinggle کی طرف سے درج ممکنہ ایپلی کیشنز میں کیمیکل پیکجنگ بیرل، اسٹیکنگ بالٹیاں، آؤٹ ڈور واٹر ٹینک، کار ٹینک، کھلونے، آٹو پارٹس، ٹول بکس اور ٹریفک رکاوٹیں شامل ہیں۔ فہرست مصنوعات کی وسعت کو ظاہر کرتی ہے۔ یہ اس بات کی تصدیق نہیں کرتا کہ ان گروپوں میں موجود ہر آئٹم ایک سانچے یا ایک نسخے میں فٹ بیٹھتا ہے۔
فٹ ہونے سے پہلے اصل حصہ بھیجیں۔ ایک 60L تنگ ٹینک اور 60L چوڑے ٹول باکس میں بہت مختلف متوقع علاقے ہوسکتے ہیں۔ ان کے سانچوں کی چوڑائی، اونچائی اور موٹائی میں بھی فرق ہو سکتا ہے۔ ہینڈل، ڈیپ ڈرا، انسرٹس اور الگ کرنے والی لائنیں مطلوبہ پیریژن اور کلیمپ بوجھ کو متاثر کرتی ہیں۔ زیادہ سے زیادہ پروڈکٹ کا حجم صرف ایک اسکریننگ ویلیو ہے۔
سنگل ایکسٹروڈر انتظام بھی مادی راستے کی وضاحت کرنے میں آسان بناتا ہے۔ خشک، فیڈ، رنگ اور صاف کرنے کے لئے ایک اہم رال ندی ہے. یہ عمل کے کام کو نہیں ہٹاتا ہے۔ رال کی تبدیلیاں، رنگ کی تبدیلیاں اور ری گرائنڈ کے اصول اب بھی اسٹارٹ اپ اور تبدیلی کو متاثر کرتے ہیں۔ دیایچ ڈی پی ای اور پی پی گائیڈوضاحت کرتا ہے کہ کیوں صرف مادی نام ہی نسخہ متعین نہیں کرتے ہیں۔
KGB90A کا انتخاب تب ہی کریں جب پروڈکٹ کی ضرورت اس کی تائید کرے۔ اگر خریدار بعد میں دوسری پرت یا الگ نظر آنے والے رنگ کا سلسلہ شامل کرتا ہے، تو یہ تبدیلی مکمل اخراج اور ڈائی ہیڈ پیکج کو متاثر کر سکتی ہے۔ مشین کے ڈیزائن کو منجمد کرنے سے پہلے دیوار کے ڈھانچے کو طے کرنا سستا ہے۔
KGB90AP کیا شامل کرتا ہے، اور اسے خریدار سے اب بھی کیا ضرورت ہے۔
کنگل KGB90AP کو ڈبل لیئر یا ڈبل کلر کام کے لیے ڈبل ایکسٹروشن ماڈل کے طور پر بیان کرتا ہے۔ اس کی موجودہ جدول میں دو 70 ملی میٹر اسکرو اور دو 22 کلو واٹ ایکسٹروڈر موٹرز ہیں۔ شائع شدہ زیادہ سے زیادہ کنٹینر کی گنجائش، کلیمپنگ ڈیٹا، مولڈ لفافہ اور جمع کرنے والے اعداد و شمار KGB90A ٹیبل سے مماثل ہیں۔
اضافی اخراج کا سلسلہ واضح فرق ہے۔ یہ پروجیکٹ کو ڈائی ہیڈ سسٹم میں دو مخصوص پگھلنے والی ندیوں کو فیڈ کرنے دیتا ہے۔ وہ سلسلے دو رنگوں یا ڈیزائن کردہ پرت کی ساخت کی نمائندگی کر سکتے ہیں۔ خریدار کو مادی جوڑا اور ان کے درمیان مطلوبہ رشتہ فراہم کرنا چاہیے۔ مطابقت کو الفاظ "ڈبل پرت" سے نہیں سمجھا جانا چاہئے۔
پرت کنٹرول کو بھی معائنہ کے طریقہ کار کی ضرورت ہے۔ فیصلہ کریں کہ آیا فیکٹری دیوار کی کل موٹائی، انفرادی پرت کی تقسیم، رنگ کی حد، ظاہری شکل یا پروڈکٹ کے لیے مخصوص کارکردگی کی جانچ کرے گی۔ بیان کریں جہاں حصہ سیکشن یا ناپا جائے گا۔ پاس رزلٹ کے لیے ڈرائنگ یا کنٹرول پلان کی ضرورت ہوتی ہے، مشین پر بصری رائے کی نہیں۔
شائع شدہ KGB90AP صفحہ میں ٹول باکسز، کیمیکل پیکیجنگ اور کھلونوں کو ایپلی کیشنز کے نام بھی دیا گیا ہے۔ ہر ایک دیوار کی شکل اور رنگ کی جگہ پر مختلف مطالبات رکھ سکتا ہے۔ ایک ٹول باکس میں گہری خصوصیات اور وسیع متوقع علاقہ ہو سکتا ہے۔ کیمیائی پیکیجنگ کے لیے ایک متعین مواد اور کارکردگی کی تفصیلات کی ضرورت ہو سکتی ہے۔ کھلونوں کے پرزے ظاہری شکل اور رنگ کی حد کے تقاضے لا سکتے ہیں۔ مشین کی تجویز کو اصل حصے پر عمل کرنا چاہئے۔
Kinggle کی میزبانی کی۔MOOG DigiPack III دستیوضاحت کرتا ہے کہ ایکومولیٹر مشین وال پروفائلز پش آؤٹ کے دوران جمع کرنے والے کی پوزیشن سے متعلق ہیں۔ جو پیریسن کے ساتھ ساتھ پروفائل کی جگہ کا تعین کرتا ہے۔ یہ خود بخود خریدار کی پرت کے تناسب کو کنٹرول نہیں کرتا ہے۔ اخراج اور ڈائی ہیڈ ڈیزائن کو اس الگ ضرورت کو پورا کرنا چاہیے۔
ایک 60L پروڈکٹ کو ابھی بھی مولڈ اور جمع کرنے والے کو فٹ کرنا ہے۔
برائے نام حجم ایک ناقص فائنل فٹ ٹیسٹ ہے۔ بہت مختلف سانچوں کا مطالبہ کرتے ہوئے دو کھوکھلی مصنوعات ایک ہی حجم کو پکڑ سکتی ہیں۔ حصہ کی زیادہ سے زیادہ چوڑائی، اونچائی اور گہرائی سے شروع کریں۔ الگ کرنے والی لائن، چٹکی بند، فلیش جیبیں، گردن یا نیچے کا دھچکا انٹرفیس، انسرٹس، کولنگ کنکشن اور بڑھتے ہوئے پلیٹیں شامل کریں۔
تیار شدہ مولڈ اسمبلی کا شائع شدہ مشین ونڈو سے موازنہ کریں۔ دونوں 60L صفحات میں زیادہ سے زیادہ مولڈ سائز 700 x 980 ملی میٹر اور موٹائی کی حد 460 سے 550 ملی میٹر ہے۔ پلیٹین 960 x 980 ملی میٹر پر درج ہے۔ یہ اعداد و شمار ابتدائی اسکریننگ کی اجازت دیتے ہیں. منظور شدہ مشین اور مولڈ ڈرائنگ کو حتمی انٹرفیس کی تصدیق کرنی ہوگی۔
اگلا پیریژن چیک کریں۔ مجموعی پیریسن ماس میں تیار شدہ پروڈکٹ، فلیش، ٹیل اور تشکیل کے دوران پکڑا گیا کوئی بھی عمل مواد شامل ہے۔ دونوں پروڈکٹ کے صفحات 4.95 کلوگرام PE جمع کرنے والے وزن کی فہرست دیتے ہیں۔ اس نمبر کا موازنہ صرف تیار شدہ حصہ کے وزن سے نہ کریں۔ مکمل مجموعی شاٹ استعمال کریں اور اصل رال کی تصدیق کریں۔
اس سے پہلے کہ کشش ثقل یا ٹھنڈک اسے مسخ کردے اس سے پہلے کہ پیریزن کو مطلوبہ لمبائی اور شکل تک پہنچنا چاہیے۔ وال پروگرامنگ اس لمبائی کے ساتھ مواد تقسیم کرتی ہے۔ گہرے کونے، ہینڈل اور چوڑے حصے پیرسن کو مختلف طریقے سے کھینچ سکتے ہیں۔ کنگل کاپیرسن پروگرامنگ گائیڈدکھاتا ہے کہ کس طرح پروفائل کی پیمائش دیوار کے مقامات کے خلاف کی جانی چاہئے۔
آخر میں، کلیمپ کی مانگ اور مولڈ کھولنے کا جائزہ لیں۔ متوقع رقبہ، بلو پریشر اور جزوی جیومیٹری بوجھ کی تشکیل کو متاثر کرتی ہے۔ داخل اور حصہ ہٹانا کھلنے کی جگہ کو متاثر کرتا ہے۔ دیاخراج دھچکا سڑنا ڈیزائن گائیڈایک مکمل انٹرفیس چیک لسٹ فراہم کرتا ہے۔
خشک سائیکل کے اعداد و شمار کو تیار شدہ مصنوعات کی پیداوار کے طور پر فروخت نہ کریں۔
دونوں موجودہ مصنوعات کے صفحات "500 PC/HR" کو ڈرائی سائیکل آؤٹ پٹ کے طور پر درج کرتے ہیں۔ لیبل اہمیت رکھتا ہے۔ ایک خشک سائیکل یہ ثابت نہیں کرتا کہ کوئی بھی ماڈل 500 قبول شدہ 60L مصنوعات فی گھنٹہ بنا سکتا ہے۔ اس میں شناخت شدہ حصہ، مجموعی وزن، مواد، دیوار کی موٹائی، ٹھنڈک کی ضرورت یا بہاو کا عمل شامل نہیں ہے۔
اصل پیداوار مکمل پروڈکشن سائیکل سے شروع ہوتی ہے۔ جمع اور پیرسن پش آؤٹ مولڈ بند ہونے سے مماثل ہونا چاہئے۔ اڑانا، ٹھنڈا کرنا، اخراج، کھولنا اور حصہ ہٹانا ختم ہونا چاہیے۔ ٹرمنگ اور ڈاون اسٹریم ہینڈلنگ کو بھی رفتار برقرار رکھنی چاہیے۔ مسترد شدہ حصہ قبول شدہ آؤٹ پٹ میں شامل نہیں ہے۔
شائع شدہ HDPE پگھلنے کی صلاحیت کی حد ایک اور حد ہے۔ دونوں صفحات کی فہرست 130 سے 160 کلوگرام فی گھنٹہ ہے۔ اس حد کا موازنہ مجموعی مادی طلب کے ساتھ کریں، نہ کہ مکمل حصہ کے وزن سے۔ مجموعی گھنٹہ کی طلب میں ہر پیریسن جزو اور منصوبہ بند ایونٹ کی شرح شامل ہوتی ہے۔ اصل رال اور عمل کی حالت نتیجہ کو بدل سکتی ہے۔
کنگل کا استعمال کریں۔سائیکل ٹائم گائیڈمحدود واقعہ کی شناخت کے لیے۔ پھر ایک مستحکم دوڑ میں قبول شدہ حصوں کی گنتی کریں۔ حصہ کا وزن، دیوار کی تقسیم، طول و عرض اور مطلوبہ فنکشنل ٹیسٹ ریکارڈ کریں۔ جب پروڈکٹ کو زیادہ ٹھنڈک کی ضرورت ہوتی ہے یا لائن حصوں کو مسترد کرتی ہے تو مشین کی تیز رفتار حرکت کی بہت کم قیمت ہوتی ہے۔
توانائی کو وہی قبول شدہ آؤٹ پٹ ڈینومینیٹر استعمال کرنا چاہیے۔ دو عوامی میزیں اوسط توانائی کی کھپت کے طور پر 35 سے 45 کلو واٹ رینج کو لیبل کرتی ہیں۔ کلو واٹ اوسط طاقت کو بیان کرتا ہے، توانائی فی حصہ نہیں۔ دیتوانائی کی پیمائش گائیڈوضاحت کرتا ہے کہ فی قبول شدہ پروڈکٹ کے ڈبلیو ایچ کی پیمائش کیسے کی جائے۔ اس نتیجے کو حقیقی آزمائش سے منسلک رکھیں۔
پروڈکشن سیل شائع شدہ مشین لفافے سے بڑا ہے۔
دو 60L صفحات ایک ہی مشین کے طول و عرض کو شائع کرتے ہیں: 5.45 میٹر لمبا، 3.5 میٹر چوڑا اور 4.2 میٹر اونچا۔ یہ ایک مفید پہلا چیک ہے۔ یہ سروس کے گلیارے، میٹریل سسٹم، آپریٹر کی پوزیشنز، مولڈ ہینڈلنگ، پارٹ ڈسچارج یا نیچے کی دھارے کا سامان نہیں دکھاتا ہے۔
مصنوعات کے بہاؤ کے ارد گرد سیل کی تعمیر کریں. نشان زد کریں کہ رال کہاں داخل ہوتی ہے اور کہاں سے تیار شدہ پرزے نکلتے ہیں۔ روبوٹ، تراشنے، معائنہ اور مسترد شدہ مواد کے لیے جگہ کی اجازت دیں۔ مولڈ میں تبدیلی کا راستہ دکھائیں۔ ہیٹر، ہائیڈرولکس، ڈائی ہیڈ اور کنٹرول کیبنٹ تک رسائی رکھیں۔ حتمی عمومی انتظام کو ان انٹرفیس کی شناخت کرنی چاہیے۔

یوٹیلیٹیز کا تعلق بھی منتخب کنفیگریشن سے ہے۔ حتمی منسلک لوڈ، سپلائی وولٹیج، مشین میں اندر جانے والی ہوا کی ضرورت اور کولنگ پانی کی ضرورت کے بارے میں پوچھیں۔ ہر مقامی معاون کو شامل کریں۔ پلانٹ کو اسی طرح کے ماڈل کی میز سے ڈیزائن نہ کریں۔ اختیارات اور مقامی برقی ڈیزائن حتمی پیکیج کو تبدیل کر سکتے ہیں۔
کنگل کاافادیت کی ضروریات گائیڈمنسلک بوجھ کو آپریٹنگ ڈیمانڈ سے الگ کرتا ہے۔ یہ کمپریسڈ ہوا کے بہاؤ، کولنگ اور لے آؤٹ کا بھی احاطہ کرتا ہے۔ اسے پروجیکٹ یوٹیلیٹی شیٹ اور فائنل مشین ڈرائنگ کے ساتھ استعمال کریں۔ مشین بحری جہازوں سے پہلے سائٹ کا منصوبہ منظور کیا جانا چاہئے.
عمودی راستے کو فرش کی طرح احتیاط سے چیک کریں۔ شائع شدہ اونچائی میں ہر لفٹنگ ایکشن یا سائٹ کی رکاوٹ شامل نہیں ہے۔ دروازے، چھت کی ساخت، کرین تک رسائی اور مولڈ کو سنبھالنے کے لیے استعمال ہونے والے راستے کا جائزہ لیں۔ لے آؤٹ پر دیکھ بھال کے پلیٹ فارم اور کھلے گارڈز دکھائیں۔ ایک مشین عمارت کے اندر فٹ ہو سکتی ہے اور پھر بھی اسے انسٹال کرنا یا سروس کرنا مشکل ہو سکتا ہے۔
ڈاؤن اسٹریم لائن کے ساتھ جائزہ مکمل کریں۔ ایک بڑے حصے کو بغیر کسی نقصان کے مستحکم، تراشنے اور حرکت کرنے کے لیے کمرے کی ضرورت ہوتی ہے۔ روبوٹ ڈراپ پوائنٹ، کنویئر کی چوڑائی اور معائنہ کی پوزیشن کی تصدیق کریں۔ اگر عمل گرائنڈر پر فلیش لوٹتا ہے تو اس راستے کو بھی نشان زد کریں۔ یہ تفصیلات اکثر فیصلہ کرتی ہیں کہ مشین کہاں بیٹھ سکتی ہے۔
مصنوعات کے ثبوت کے آٹھ ٹکڑوں کے ارد گرد RFQ بنائیں
پارٹ پیکج کے بغیر ماڈل کی درخواست سب سے بڑے فیصلوں کو کھلا چھوڑ دیتی ہے۔ کنگل کافروخت کے عملمصنوعات کی تصاویر یا ڈرائنگ، وزن، سائز، مواد، موٹائی، پیداوار اور کیمیائی مزاحمت کی ضروریات کے بارے میں پوچھتا ہے۔ KGB90A اور KGB90AP کے فیصلے کے لیے، اس معلومات کو اس ترتیب میں ترتیب دیں۔
- کنٹرول شدہ حصہ ڈرائنگ بھیجیں۔مجموعی طول و عرض، گردن یا انٹرفیس کی تفصیلات، علیحدگی کی حدود اور تازہ ترین ترمیم شامل کریں۔
- مجموعی اور مکمل ماس بیان کریں۔تیار شدہ مصنوعات کے وزن کو فلیش، دم اور دیگر عمل کے مواد سے الگ کریں۔
- ہر مادی سلسلے کی وضاحت کریں۔رال گریڈ، سپلائر، رنگ، ریگرینڈ رول اور اسٹریمز کے درمیان کوئی مطلوبہ رشتہ دیں۔
- دیوار کی ساخت کی وضاحت کریں۔ایک ندی، ڈبل پرت یا ڈبل رنگ کو نشان زد کریں۔ معائنہ کا طریقہ اور قبولیت کی حدیں شامل کریں۔
- مولڈ پیکیج فراہم کریں۔حتمی چوڑائی، اونچائی، موٹائی، وزن، کولنگ لے آؤٹ، بڑھتے ہوئے پوائنٹس، داخل اور اڑانے والا انٹرفیس جمع کروائیں۔
- قبول شدہ آؤٹ پٹ سیٹ کریں۔فی گھنٹہ قابل فروخت حصوں، منصوبہ بند شفٹوں، علاج کو مسترد کرنے اور بہاو کے عمل کی وضاحت کریں جس کی رفتار کو برقرار رکھنا ضروری ہے۔
- فیکٹری کے حالات کی فہرست بنائیں۔وولٹیج، فریکوئنسی، کمپریسڈ ہوا، ٹھنڈا پانی، چھت کی اونچائی، اٹھانے تک رسائی اور دستیاب منزل کا علاقہ شامل کریں۔
- مقدمے پر متفق ہوں۔قبولیت سے پہلے مطلوبہ رال، مولڈ، ٹیسٹ کا دورانیہ، کوالٹی چیک، آؤٹ پٹ کاؤنٹ، انرجی باؤنڈری اور دستاویزات کا نام دیں۔
ایک جواب طلب کریں جو معیاری ماڈل ڈیٹا کو پروجیکٹ کے مخصوص ڈیٹا سے الگ کرے۔ معیاری جدول پلیٹ فارم کا موازنہ کرنے میں مدد کرتا ہے۔ تکنیکی معاہدے کو ترتیب دی گئی ترتیب کی وضاحت کرنی چاہیے۔ پروڈکٹ ڈرائنگ، مولڈ ڈرائنگ، یوٹیلیٹی شیٹ اور قبولیت کے منصوبے پر نظر ثانی کے نمبر رکھیں۔
استعمال کریں۔فیکٹری قبولیت ٹیسٹ گائیڈرن کی وضاحت کرنے کے لئے. اگر مصنوعات سے متعلقہ توانائی فیصلے کا حصہ ہے تو، EUROMAP 46.2 دی گئی مشین، مولڈ اور مخصوص مصنوعات کے لیے پیمائش کا طریقہ فراہم کرتا ہے۔ طریقہ کار کے لیے پروڈکٹ کو گاہک کی ضروریات کو پورا کرنے کی بھی ضرورت ہوتی ہے۔
کنگل کاڈاؤن لوڈ صفحہجائزہ کے لیے پیرامیٹر ٹیبلز اور کنٹرولر دستاویزات فراہم کرتا ہے۔ تصدیق کریں کہ ہر دستاویز حتمی ماڈل اور کنٹرول پیکج سے مماثل ہے۔ اسی طرح کی مشین کے لیے ایک دستی مفید پس منظر ہے، لیکن یہ آرڈر کی گئی تکنیکی فائل کو اوور رائڈ نہیں کرتا ہے۔
مینوفیکچرنگ شروع ہونے سے پہلے دونوں فریقوں سے ایک ہی ڈیٹا سیٹ پر دستخط کرنے کو کہیں۔ تبدیل شدہ دیوار کی ساخت ایکسٹروڈر کے انتخاب کو تبدیل کر سکتی ہے۔ ایک بھاری پیرسن شاٹ کے جائزے کو تبدیل کر سکتا ہے۔ ایک بڑا سڑنا مشین کے فٹ کو تبدیل کر سکتا ہے۔ نظر ثانی کا کنٹرول ابتدائی کوٹیشن کو اتفاقی طور پر حتمی قبولیت کی بنیاد بننے سے روکتا ہے۔
RFQ کو یہ بھی بتانا چاہیے کہ کون سی اشیاء کھلی رہیں۔ عام مثالوں میں فائنل رال گریڈ، مولڈ کولنگ کنکشن یا ڈاؤن اسٹریم آٹومیشن شامل ہیں۔ ہر اوپن پوائنٹ کو ایک مالک اور مقررہ تاریخ دیں۔ اس کے بعد فیکٹری تصدیق شدہ مشین ڈیزائن کے ان پٹس کو معلومات سے الگ کر سکتی ہے جن کے لیے ابھی بھی خریدار کی منظوری درکار ہے۔
وہ ماڈل منتخب کریں جو منظور شدہ پروڈکٹ سے میل کھاتا ہو۔
KGB90A اور KGB90AP کئی شائع شدہ تشکیل کی حدود کا اشتراک کرتے ہیں۔ اس لیے ماڈل کا انتخاب اخراج فن تعمیر سے شروع ہوتا ہے۔ منظور شدہ ون اسٹریم تصور کے لیے KGB90A کو نقطہ آغاز کے طور پر استعمال کریں۔ KGB90AP استعمال کریں جب مخصوص پرت یا رنگ کے ڈھانچے کے لیے دو اخراج اسٹریمز کی ضرورت ہو۔
ماڈل کی پیچیدگی کو مصنوعات کی تعریف کے متبادل کے طور پر استعمال نہ کریں۔ ایک ڈبل ایکسٹروشن مشین کو مادی ہینڈلنگ کے دو راستے، ایک متعین اسٹارٹ اپ طریقہ اور ایک پرت یا رنگ کے معائنہ کے منصوبے کی ضرورت ہوتی ہے۔ اگر پروڈکٹ کو ان فنکشنز کی ضرورت نہیں ہے، تو وہ قبول شدہ پروڈکٹ کا فائدہ پیدا کیے بغیر کام کا اضافہ کرتے ہیں۔
KGB90A کو صرف اس لیے منتخب نہ کریں کہ درج مشین کا وزن کم ہے۔ مولڈ فٹ، مجموعی پیرسن ڈیمانڈ اور قبول شدہ آؤٹ پٹ معاملہ زیادہ ہے۔ ون اسٹریم پروڈکٹ اب بھی احتیاط سے وال پروگرامنگ، کولنگ اور پارٹ ہینڈلنگ کا مطالبہ کر سکتا ہے۔ پروڈکٹ ٹرائل کو مکمل نتیجہ ثابت کرنا چاہیے۔
اگر خریدار مستقبل کی مصنوعات کی توقع رکھتا ہے، تو انہیں ابھی درج کریں۔ سب سے بڑا مولڈ اور سب سے بھاری مجموعی پیرسن چیک کریں۔ مستقبل کی کسی بھی ڈبل پرت یا ڈبل رنگ کی ضرورت کو نشان زد کریں۔ پھر فیصلہ کریں کہ آیا اضافی فن تعمیر پہلی خریداری میں ہے یا بعد کی لائن میں۔ غیر مصدقہ مستقبل کے خیالات کو موجودہ قبولیت کے امتحان سے الگ رکھیں۔
شپمنٹ سے پہلے، متفقہ مواد کے ساتھ متفقہ حصہ چلائیں۔ نسخہ، معیار کے نتائج، قبول شدہ آؤٹ پٹ اور افادیت کی شرائط کو ریکارڈ کریں۔ استعمال کریں۔شروعاتی چیک لسٹکمیشن کے لئے اورتبدیلی گائیڈجب پروڈکٹ فیملی میں کئی سانچے یا رنگ شامل ہوتے ہیں۔
اکثر پوچھے گئے سوالات
KGB90A اور KGB90AP کے درمیان بنیادی فرق کیا ہے؟
موجودہ KGB90A ٹیبل میں ایک 90 ملی میٹر اسکرو اور 45 کلو واٹ ایکسٹروڈر موٹر شامل ہے۔ KGB90AP ٹیبل میں دو 70 ملی میٹر پیچ اور دو 22 کلو واٹ موٹرز درج ہیں۔ کنگل KGB90AP کو ڈبل لیئر یا ڈبل کلر پروڈکٹس کے لیے ڈبل ایکسٹروژن آپشن کے طور پر بیان کرتا ہے۔ بہت سے شائع شدہ تشکیل کے طول و عرض دوسری صورت میں ایک جیسے ہیں۔
کیا 60L صلاحیت کی درجہ بندی کا مطلب یہ ہے کہ ہر 60L پروڈکٹ فٹ ہو جائے گا؟
نمبر۔ حجم صرف ابتدائی اسکریننگ قدر ہے۔ تیار سڑنا پلیٹین، زیادہ سے زیادہ مولڈ کے طول و عرض، موٹائی کی حد اور کھلنے کے انتظام کے مطابق ہونا چاہیے۔ مجموعی پیرسن کو جمع کرنے والے کی ضرورت کے مطابق ہونا چاہیے۔ متوقع رقبہ، کلیمپ ڈیمانڈ، انسرٹس، کولنگ اور جزوی ہٹانے پر بھی نظرثانی کی ضرورت ہے۔
کیا شائع شدہ 500 ٹکڑے فی گھنٹہ پروڈکشن آؤٹ پٹ کے طور پر استعمال کیے جا سکتے ہیں؟
نمبر۔ دونوں صفحات اس اعداد و شمار کو ڈرائی سائیکل آؤٹ پٹ کے طور پر لیبل کرتے ہیں۔ یہ مولڈ پروڈکٹ، رال، وزن، کولنگ ٹائم، ریجیکٹ رول یا ڈاون اسٹریم سیٹ اپ کی شناخت نہیں کرتا ہے۔ حقیقی مصنوعات اور مواد کے ساتھ متفقہ آزمائش کے دوران پیداوار کی پیداوار کو قبول شدہ حصوں کے طور پر ناپا جانا چاہیے۔
خریدار کو کب KGB90AP ڈبل ایکسٹروشن ماڈل کا انتخاب کرنا چاہیے؟
KGB90AP کا انتخاب کریں جب منظور شدہ پروڈکٹ کو مخصوص ڈبل لیئر یا ڈبل کلر سٹرکچر کے لیے دو پگھلنے والے سلسلے کی ضرورت ہو۔ دونوں مواد کی وضاحت کریں، اسٹریمز اور معائنہ کے طریقہ کار کے درمیان مطلوبہ تعلق۔ دوسرے ایکسٹروڈر کو صرف عام اپ گریڈ کے طور پر شامل نہ کریں۔
کنگل کو 60L مشین کی تجویز کے لیے کس پروڈکٹ کی معلومات کی ضرورت ہے؟
پروڈکٹ کی ڈرائنگ یا تصاویر، طول و عرض، مکمل اور مجموعی ماس، رال گریڈ، دیوار کی ساخت، موٹائی کی ضروریات، آؤٹ پٹ ٹارگٹ اور فنکشنل ٹیسٹ بھیجیں۔ دستیاب ہونے پر مولڈ کی تفصیلات اور فیکٹری یوٹیلیٹیز شامل کریں۔ یہ معلومات مشین، ڈائی ہیڈ، مولڈ اور ٹرائل پلان کو ایک ہی پروڈکٹ کی بنیاد پر استعمال کرنے دیتی ہے۔
دو ماڈلز کے درمیان توانائی کی کھپت کا موازنہ کیسے کیا جائے؟
مساوی حالات میں ایک ہی قبول شدہ مصنوعات بناتے وقت ہر ماڈل کی پیمائش کریں۔ ریکارڈ مشین kWh، قبول شدہ آؤٹ پٹ، ایکسٹروڈڈ ماس اور اسی وقتی ونڈو سے معاون آلات شامل ہیں۔ منسلک موٹر ریٹنگز یا خشک سائیکل کا موازنہ نہ کریں گویا وہ پروڈکٹ کے توانائی کے نتائج ہیں۔
ماڈل منتخب کرنے سے پہلے پروڈکٹ بھیجیں۔
ڈرائنگ، رال، مجموعی پیرسن ماس، دیوار کی ساخت، مولڈ کی معلومات، قبول شدہ آؤٹ پٹ اور فیکٹری یوٹیلیٹیز شیئر کریں۔ کنگل پھر اس بات کی تصدیق کر سکتا ہے کہ آیا KGB90A، KGB90AP یا کوئی اور پلیٹ فارم اس منصوبے کے لیے فٹ بیٹھتا ہے۔
پروڈکٹ پر مبنی تجویز کی درخواست کریں۔اس گائیڈ کے لیے ذرائع کی جانچ کی گئی۔
- Kinggle KGB90A 60L جمع بلو مولڈنگ مشین, موجودہ پروڈکٹ کی تفصیل اور شائع شدہ جدول، 9 ستمبر 2026 کو چیک کیا گیا۔
- کنگل KGB90AP 60L ایکومولیٹر بلو مولڈنگ مشین، ڈبل ایکسٹروشن تفصیل اور شائع شدہ جدول، 9 ستمبر 2026 کو چیک کیا گیا۔
- Moog DigiPack III ہدایت نامہ, جمع کرنے والا-پوزیشن پروفائل-کنٹرول طریقہ، Kinggle کے ذریعے حاصل کیا گیا۔
- EUROMAP 46.2، ورژن 1.0، جنوری 2014ایک مخصوص پروڈکٹ اور مولڈ کے لیے پروڈکٹ سے متعلقہ توانائی کی پیمائش۔
- Kinggle سیلز عمل, مشین کی تجاویز کے لیے پروڈکٹ کی معلومات کی درخواست کی گئی، 9 ستمبر 2026 کو چیک کیا گیا۔