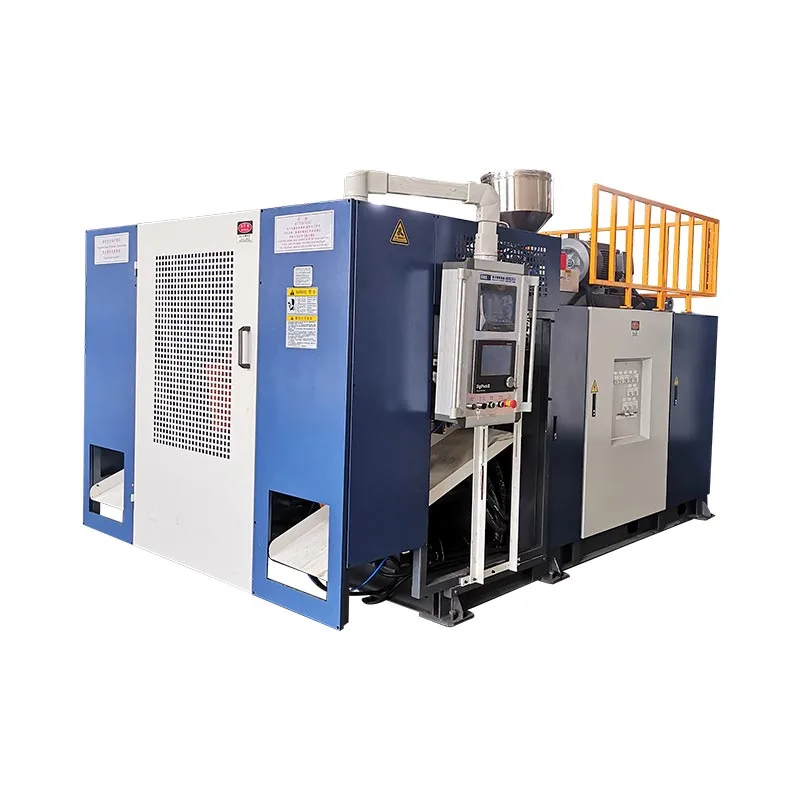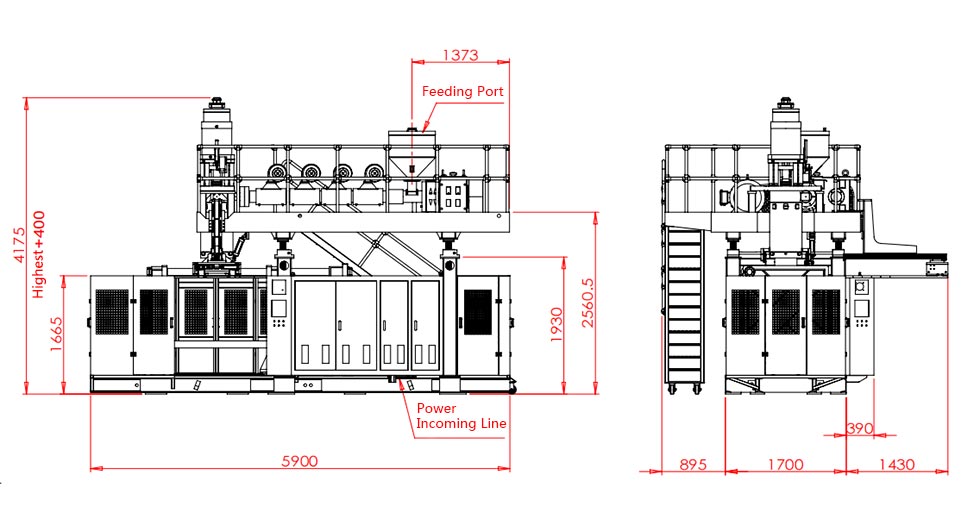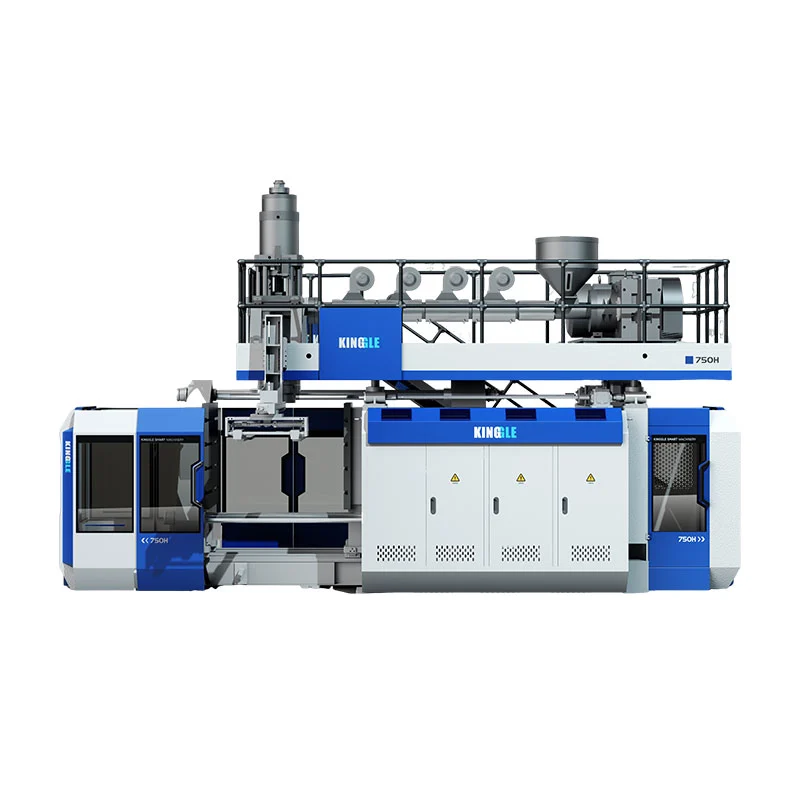
آٹوموٹو بلو مولڈنگ کھوکھلے حصے جیسے ہوا کی نالیوں اور سیال کے ذخائر پیدا کر سکتی ہے۔ سامان کا انتخاب حصہ ڈرائنگ، مخصوص رال اور قبولیت کی ضروریات سے شروع ہوتا ہے۔ کسی مشین کے مشتہر کنٹینر کا حجم اکیلے اس بات کا تعین نہیں کر سکتا کہ آیا یہ ایک خاص ڈکٹ بنائے گی، اس کے مولڈ کو ایڈجسٹ کرے گی یا مطلوبہ تیار شدہ آؤٹ پٹ فراہم کرے گی۔
خریداری کا ایک مفید جائزہ مکمل عمل کے ذریعے اس حصے کی پیروی کرتا ہے: تشکیل، ہٹانا، تراشنا، اسمبلی اور معائنہ۔ برائے نام پیداوار یا قیمت کا موازنہ کرنے سے پہلے لازمی پروڈکٹ اور ٹولنگ کی ضروریات کو حل کریں۔ بصورت دیگر، تیز رفتار مولڈنگ سائیکل ایک پروڈکشن سیل کو چھپا سکتا ہے جو اب بھی اپنے ڈیلیوری ہدف سے محروم ہے۔

بلو مولڈنگ آٹوموٹو پارٹس: ایپلی کیشنز اور عمل کی مناسبیت
آٹوموٹو کے پرزوں کو اس بات کے مطابق گروپ کریں کہ انہیں کیا کرنا چاہیے، بجائے اس کے کہ وہ کھوکھلے ہیں۔ ایک کیبن ایئر ڈکٹ، ایک انجن ایئر انٹیک جزو اور مائع ذخائر کو مختلف جائزوں کی ضرورت ہے۔ ان کے آپریٹنگ حالات اور انٹرفیس ان سوالات کا تعین کرتے ہیں جن کا جواب مشین کی تجویز کو دینا چاہیے۔
| حصہ خاندان | ان پٹ قائم کرنے کے لیے | آلات اور ٹولنگ کے سوالات |
|---|---|---|
| کیبن HVAC نلیاں | ایئر پاتھ، کنکشن جیومیٹری، انسٹالیشن کی جگہ اور مخصوص فنکشنل چیک | کیا مجوزہ راستہ جسم کو تشکیل دے سکتا ہے اور قابل رسائی تراشنے اور معائنہ کے مقامات کو چھوڑ سکتا ہے؟ |
| انجن ایئر انٹیک حصوں | مخصوص درجہ حرارت، دباؤ یا ویکیوم حالات، میڈیا کی نمائش اور کنکشن کی ضروریات | کیا رال، تشکیل کا راستہ اور مکمل سیل ان مخصوص حالات کے مطابق ہے؟ |
| سیال کے ذخائر | سیال، سروس کے حالات، بندرگاہیں، بڑھتے ہوئے خصوصیات اور قبولیت کے معیار | باڈی، انٹرفیس اور اس کے بعد کی کوئی اسمبلی کیسے تیار اور تصدیق کی جائے گی؟ |
| دیگر کھوکھلی تکنیکی حصے | لوڈ کیسز، طول و عرض، اسمبلی کی خصوصیات اور مطلوبہ استعمال | کیا بلو مولڈنگ مناسب ہے، یا کسی اور تشکیل یا جوائننگ روٹ کا موازنہ کیا جانا چاہئے؟ |
ایندھن کے نظام کے منصوبوں کو منظوری کے علیحدہ راستے پر رکھیں۔ مثال کے طور پر،RISE پلاسٹک کے ایندھن کے ٹینک فائر ٹیسٹنگ کی وضاحت کرتا ہے۔اقوام متحدہ کے ضابطے 34، ضمیمہ 5، شق 5 کے تحت۔ یہ ایک مخصوص جانچ کا دائرہ ہے، مکمل منظوری کی چیک لسٹ نہیں۔ اصل فیول سسٹم پروجیکٹ کے لیے قابل اطلاق مارکیٹ، ضروریات اور منظوری کی ذمہ داریاں قائم کریں۔ ایک مشین کیٹلاگ جس میں "کار ٹینک" کی فہرست ہے وہ ایندھن کے ٹینک کے مطابق پیداوار قائم نہیں کرتا ہے۔
بلو مولڈ HVAC ڈکٹ: جیومیٹری، انٹرفیس اور مشین کی ضروریات
بلو مولڈ HVAC ڈکٹ کے لیے، ہوا کے راستے اور ہر کنکشن کا ایک ساتھ جائزہ لیں۔ ایک جسم جو تشکیل پا سکتا ہے اسے اب بھی سوراخوں کی ضرورت ہوتی ہے جو تراشے، واقع اور جانچے جاسکتے ہیں۔ اپنی مرضی کے مطابق پلاسٹک ڈکٹ ورک کو مولڈ جیومیٹری اور مطلوبہ تکمیل شدہ جیومیٹری دونوں کے ساتھ کوٹیشن مرحلے تک پہنچنا چاہیے۔
کیبن وینٹیلیشن کو انجن کی ہوا لینے کی ضروریات سے الگ کریں۔
انجن میں ہوا لینے والے مواد یا ٹیسٹ کنڈیشن کو کیبن ڈکٹ میں منتقل نہ کریں کیونکہ دونوں ہوا لے جاتے ہیں۔ تنصیب کے ماحول، منظور شدہ مواد اور مخصوص حصے کے لیے مطلوبہ چیک ریکارڈ کریں۔ اگر دباؤ، ویکیوم، درجہ حرارت سائیکلنگ یا سیال کی نمائش میں فرق پڑتا ہے، تو پروجیکٹ کی تفصیلات میں متعلقہ حالات کی نشاندہی کریں۔
مکمل کنکشن کا جائزہ لیں، نہ صرف مولڈ اوپننگ کا
کنکشن کے اختتام، بڑھتے ہوئے ڈیٹا، سیکشن کی تبدیلیوں اور ڈرائنگ پر مجوزہ تراشنے والے مقامات کو نشان زد کریں۔ پھر چیک کریں کہ یہ حصہ فنشنگ یا انسپکشن فکسچر میں کیسے بیٹھے گا۔ جائزے کا ایک مفید سوال یہ ہے کہ کیا وہی ڈیٹم سسٹم ٹرمنگ، پیمائش اور اسمبلی کے دوران حصے کو مستقل طور پر تلاش کر سکتا ہے۔
سیل کی وضاحت کرنے سے پہلے کسی بھی مطلوبہ بہاؤ، گزرنے، فٹ یا سیلنگ چیک کی وضاحت کریں۔ ان چیکوں کے لیے مخصوص فکسچر یا الگ اسٹیشن کی ضرورت ہو سکتی ہے۔ بلو مولڈنگ مشین کے ساتھ آنے کا فرض کرنے کے بجائے ان کے پاس ایک تفویض کردہ سپلائر اور قبولیت کا طریقہ ہونا چاہئے۔
مشین کا سائز منتخب کرنے سے پہلے عمل کا راستہ منتخب کریں۔
بحث کریں کہ ایک بڑی مشین کو منتخب کرنے سے پہلے پیریسن مولڈ گہا تک کیسے پہنچے گا۔ پیریسن ایک گرم کھوکھلی ٹیوب ہے جو عمل بنتی ہے اور پھولتی ہے۔ اس کی ہینڈلنگ اور جگہ کا تعین جیومیٹری کے مطابق ہونا چاہیے۔
روایتی اخراج بمقابلہ 3D سکشن بلو مولڈنگ
ٹورے کی تھری ڈی سکشن بلو مولڈنگ کی تکنیکی وضاحتلمبی، پیچیدہ کھوکھلی شکلوں کے لیے ایک مولڈ گہا میں پیریسن کو متعارف کرانے والے سکشن کی وضاحت کرتا ہے۔ یہ ایک الگ عمل کا انتظام ہے۔ پارٹ ریموول روبوٹ کے ساتھ روایتی اخراج بلو مولڈنگ مشین کو اس صلاحیت کے مساوی ثبوت کے طور پر نہیں سمجھا جانا چاہئے۔
ایک عجیب و غریب راستے کے لیے، اصل جیومیٹری اور رال کا استعمال کرتے ہوئے ایک فارمنگ روٹ کے جائزے کی درخواست کریں۔ روایتی اخراج بلو مولڈنگ، ایک مخصوص جگہ یا سکشن روٹ کا موازنہ کریں اور جہاں مناسب ہو مولڈ سیکشنز کو جوائن کریں۔ موازنہ میں یہ فرض کرنے کی بجائے کہ ہر آٹوموٹیو ڈکٹ کے لیے ایک راستہ مناسب ہے، بنانے کی فزیبلٹی، انٹرفیسز اور ڈاون اسٹریم ورک پر توجہ دینی چاہیے۔
پگھلنے کی ترسیل اور ڈرائیو کی ترتیب کو الگ رکھیں
مسلسل اخراج اور جمع کرنے والا سر آپریشن پگھلنے کی ترسیل کو بیان کرتا ہے۔ پیرسن کی جگہ کا تعین عمل کے ایک مختلف حصے کو بیان کرتا ہے۔ ہائیڈرولک، سرو ہائیڈرولک اور الیکٹرک ڈرائیوز عمل کو بیان کرتی ہیں۔ ان کا الگ الگ محور پر موازنہ کرنے سے اقتباسات کی تشریح کرنا آسان ہو جاتا ہے اور آٹومیشن لیبل کو تشکیل کی صلاحیت کے لیے کھڑے ہونے سے روکتا ہے۔
اصل آٹوموٹو ایپلی کیشن کے لیے بلو مولڈنگ ریزن کو منتخب کریں۔
گریڈ کی وضاحت کریں، نہ صرف پولیمر فیملی۔ "PA" یا "PP" کمک، ترمیم، پروسیسنگ رویے اور مطلوبہ حصے کے لیے موزوں ہونے کے بارے میں کھلے سوالات چھوڑتا ہے۔ Envalier کیDurethan PA6 پورٹ فولیومثال کے طور پر، بلو مولڈنگ گریڈز اور ٹیوبوں اور ہوا کی نالیوں کے لیے تقویت یافتہ درجات میں فرق کرتا ہے۔ خاندانی نام ایک قابل تبادلہ نسخہ کی شناخت نہیں کرتا ہے۔
مواد کی تیاری اور پلاسٹکائزنگ کو گریڈ سے ملا دیں۔
موجودہ گریڈ کے لیے مخصوص پروسیسنگ ہدایات حاصل کریں۔ خشک کرنے اور کھانا کھلانے کے مجوزہ انتظامات، جہاں ضرورت ہو نمی کی پیمائش، سکرو اور سر کی مناسبیت، درجہ حرارت پر قابو پانے اور کمپاؤنڈ کے لیے ضروری لباس مزاحم تصریحات کو چیک کریں۔ یہ تکنیکی تصدیق کے لیے آئٹمز ہیں، نہ کہ تمام انجینئرنگ پلاسٹک کے لیے ایک خشک درجہ حرارت شائع کرنے کی وجوہات۔
ٹورے پگھلنے والی چپکنے والی اور شکل برقرار رکھنے کے استحکام کی نشاندہی کرتا ہے جو مولڈنگ رال کی مناسبیت سے متعلق ہے۔ ٹرائل کے دوران مادی حالت اور پروسیسنگ سیٹنگز کو ریکارڈ کریں تاکہ کسی معروف نسخے کے خلاف تشکیل پانے والے مسئلے کی تحقیقات کی جا سکیں۔ کسی مشین کے شائع شدہ HDPE اخراج کی شرح کو مختلف رال کے ساتھ اس کی ترسیل کی شرح کے ثبوت کے طور پر قبول نہ کریں۔
منظور شدہ نسخہ کے اندر ریگرینڈ رکھیں
ذریعہ، پروسیسنگ کی تاریخ اور ریگرائنڈ کے مجوزہ تناسب کو ریکارڈ کریں، ساتھ ساتھ گاہک کی اجازت اور نسخے کے اہل ہونے کے لیے درکار چیک۔ مطلوبہ پیداوار مکس کی جانچ کریں۔ صرف کنواری رال کا استعمال کرتے ہوئے ایک ٹرائل بعد میں ریگرینڈ اضافے کے ساتھ کارکردگی کو قائم نہیں کرتا ہے۔
پارٹ ڈرائنگ کو بلو مولڈنگ کے سامان کی ضروریات میں ترجمہ کریں۔
بلو مولڈنگ کے سامان کا جائزہ لینے کے لیے ضروریات سے ثبوت کی میز کا استعمال کریں۔ ہر لازمی ضرورت کے لیے متعلقہ تفصیلات، ڈرائنگ یا ٹرائل ریکارڈ کی ضرورت ہوتی ہے۔ غیر حل شدہ اشیاء کو تب تک نظر آنا چاہئے جب تک کہ ذمہ دار فریق انہیں بند نہ کر دے۔
| ضرورت | تجویز کو چیک کریں۔ | ثبوت اور بندش |
|---|---|---|
| مواد اور مجموعی شاٹ کی طلب | گریڈ مخصوص پلاسٹکائزنگ، قابل استعمال شاٹ اور ترسیل؛ اکیلے ختم شدہ وزن کے بجائے پروسیس سکریپ شامل کریں۔ | مواد کا ریکارڈ اور نمائندہ تشکیل دینے والا ٹرائل |
| مولڈ کی تنصیب | لفافہ، بڑھتے ہوئے، مولڈ کی موٹائی اور بڑے پیمانے پر، افادیت اور سروس تک رسائی | مولڈ مشین انٹرفیس ڈرائنگ |
| کھولنا اور ہٹانا | کھلنے کی جگہ، مولڈ کی نقل و حرکت، گریپر کا راستہ اور گرم حصے کے لیے کلیئرنس | تحریک کا جائزہ اور ہٹانے کے سلسلے کا مشاہدہ |
| دیوار کے نازک علاقے | ہیڈ ٹولنگ، پیرسن کنٹرول اور مجوزہ معائنہ کے مقامات | ڈرائنگ کی حدود کے خلاف میپ شدہ پیمائش |
| مکمل انٹرفیس | ٹرمنگ، جوائننگ، اسمبلی اور پوزیشننگ فکسچر | تکمیل شدہ حصے کے جہتی اور فعال چیک |
| قبول شدہ آؤٹ پٹ | مکمل سیل، گنتی پوائنٹ، رکاوٹ کے قواعد اور ہینڈلنگ کو مسترد کریں۔ | قبول شدہ مقدار اور سٹاپ ریکارڈز کے ساتھ وقتی آزمائش |
میں آٹوموٹو بلو مولڈنگ پروجیکٹ کا کیسے جائزہ لوں گا۔
آٹوموٹو بلو مولڈنگ پروجیکٹ کے لیے، میں مشین کی صلاحیت پر بات کرنے سے پہلے پارٹ ڈرائنگ کا جائزہ لوں گا۔ میرے شروع ہونے والے سوالات مواد کے درجے، آپریٹنگ ماحول، کنکشن پوائنٹس اور قبولیت کے تقاضوں سے متعلق ہوں گے۔ مشین کا برائے نام کنٹینر والیوم اسکریننگ کا حوالہ رہے گا، نہ کہ ڈکٹ یا فاسد ذخائر کو منظور کرنے کی بنیاد۔
اگر آزمائشی حصہ اپنے وزن کے ہدف کو پورا کرتا ہے لیکن دیوار کی موٹائی کی مقامی جانچ میں ناکام ہو جاتا ہے، تو میں حصہ کے مجموعی وزن کو بڑھانے سے پہلے مواد کی تقسیم کی چھان بین کروں گا۔ میں معائنہ کے مخصوص مقامات کا موازنہ پیریسن پروفائل، مواد کی تیاری، ٹولنگ اور ریکارڈ شدہ عمل کی ترتیبات سے کروں گا۔ ہر جگہ مواد شامل کرنا ایک مجوزہ تبدیلی رہے گا جب تک کہ متعلقہ حصے کی جانچ سے یہ ظاہر نہ ہو جائے کہ اس سے مسئلہ حل ہو گیا ہے۔
ٹولنگ کا جائزہ اس سے زیادہ کا احاطہ کرے گا کہ آیا مولڈ پلیٹین کے درمیان فٹ بیٹھتا ہے۔ میں ماؤنٹنگ، مولڈ کی موٹائی، کھلنے کی جگہ، مطلوبہ حرکات اور مکمل حصہ ہٹانے کا راستہ چیک کروں گا۔ بندرگاہوں اور بڑھتے ہوئے خصوصیات کو بھی مولڈنگ کے بعد تراشنے، پوزیشننگ اور معائنہ کے لیے ایک واضح منصوبہ کی ضرورت ہوگی۔
ایک مخصوص انجینئرنگ-پلاسٹک گریڈ کے لیے، میں اس کی پروسیسنگ رہنمائی کی درخواست کروں گا اور مجوزہ خشک کرنے، کھانا کھلانے، سکرو اور سر کے انتظام کی تصدیق کروں گا۔ میں کسی اور رال کے ساتھ کارکردگی کے ثبوت کے طور پر HDPE تھرو پٹ فگر استعمال نہیں کروں گا۔ کوئی بھی مجوزہ ریگرائنڈ نسخہ قابل اطلاق مواد اور کسٹمر کی ضروریات کے تابع رہے گا۔
پروڈکشن سیل کو منظور کرنے سے پہلے، میں ٹرائل پلان میں ڈاؤن اسٹریم کام کو شامل کروں گا۔ ایک مولڈ ڈکٹ کو ابھی بھی متفقہ تراشنے، اسمبلی اور معائنہ کے مراحل سے گزرنے کی ضرورت ہے۔ میں قبول شدہ آؤٹ پٹ، رکاوٹوں اور دستی ایڈجسٹمنٹ کو ریکارڈ کروں گا، پھر منظور شدہ تقاضوں کو تصحیح یا مزید ثبوت کی ضرورت والی اشیاء سے الگ کروں گا۔
میری سفارش ان نتائج پر منحصر ہوگی۔ ایک بڑی مشین پیداوار کی کمی پر میرا خودکار ردعمل نہیں ہوگی۔ میں پہلے یہ طے کروں گا کہ آیا یہ پابندی مولڈنگ، ہینڈلنگ، فنشنگ یا معائنہ سے آئی ہے۔
بلو مولڈ ڈیزائن، دیوار کی تقسیم اور اہم انٹرفیس
ایک تیار شدہ حصے کا وزن پوری چیز کی ایک پیمائش ہے۔ یہ موڑ، کنکشن یا چوٹکی پر موٹائی کی شناخت نہیں کر سکتا۔ ڈرائنگ اور فنکشن سے معائنہ کے مقامات کا تعین کریں، پھر ایک متعین حصے کی حالت میں کی گئی پیمائشوں کا موازنہ کریں۔
الگ الگ طولانی اور محیط کنٹرول
حصے کے فریم کے ارد گرد دیوار کی تقسیم سے الگ الگ طول بلد پیریسن پروگرامنگ کا جائزہ لیں۔ ٹورے اپنے 3D سکشن کے عمل کی بحث میں رداس دیوار کی موٹائی کے کنٹرول کو بیان کرتا ہے۔ مجوزہ نظام کے اصل کنٹرول کے افعال کی تصدیق کریں۔ اکیلے پروگرامنگ پوائنٹ کی ایک بڑی تعداد یہ ظاہر نہیں کرتی ہے کہ ہر اہم مقام اپنی حد کو پورا کرے گا۔
مقامی ناکامی کے لیے، پیمائش کو اس کی پوزیشن پر نقشہ بنائیں اور متعلقہ عمل اور ٹولنگ متغیرات کی چھان بین کریں۔ تبدیلیوں کو ٹریس ایبل رکھیں تاکہ ان کے اثرات کو چیک کیا جا سکے۔ موجودہپیرسن پروگرامنگ گائیڈکنٹرول کے موضوع کو مزید تفصیل سے بیان کرتا ہے۔
ڈیٹمز کو فنشنگ اور اسمبلی کے ذریعے لے جائیں۔
وضاحت کریں کہ کس طرح بندرگاہوں، تراشے ہوئے کناروں اور بڑھتے ہوئے فیچرز کو مخصوص ڈیٹا کے مقابلے میں ماپا جائے گا۔ حصہ کی حمایت اور پیمائش کی شرط پر متفق ہوں۔ کا استعمال کرتے ہوئے مولڈ اور فکسچر سپلائرز کے ساتھ ان انٹرفیس کا جائزہ لیں۔مولڈ ڈیزائن اور مشین انٹرفیس چیکمولڈ کی منظوری کے بعد فنشنگ کو ایک علیحدہ مسئلہ کے طور پر سمجھنے کے بجائے۔
مکمل آٹوموٹو بلو مولڈنگ سیل کی وضاحت کریں۔
رال کی تیاری سے قبول شدہ حصے کی گنتی کے مقام تک راستہ کھینچیں۔ ہٹانا، تراشنا، کھولنا، جوائن کرنا، اسمبلی اور معائنہ صرف اس جگہ شامل کریں جہاں حصے کو ان کی ضرورت ہو۔ ہر آپریشن کے لیے، سپلائر کا نام، قبولیت کا ثبوت اور انضمام کی ذمہ داری۔
اسٹیشن کے انٹرفیس چیک کریں: ایک حصہ کی منتقلی کیسے ہوتی ہے، یہ کیسے واقع ہے، جب نیچے کی طرف اسٹیشن رک جاتا ہے تو کیا ہوتا ہے اور مسترد شدہ حصوں کو کیسے الگ کیا جاتا ہے۔ ایک کوٹیشن کو مشین بلڈر کے ذریعہ فراہم کردہ سامان کو دوسروں کے ذریعہ فراہم کردہ سامان سے ممتاز کرنا چاہئے۔ دیخودکار لائن کنفیگریشن گائیڈان سپلائی کی حدود کا احاطہ کرتا ہے۔
حصے کے فنکشن اور تفصیلات سے معائنہ کا انتخاب کریں۔ ایک لیک ٹیسٹ، جہاں ضرورت ہو، جہتی، گزرنے، اسمبلی یا استحکام کے ثبوت کی جگہ نہیں لیتا ہے۔ ہر آٹوموٹو ایپلی کیشن کے لیے ایک عام ٹیسٹ لسٹ سے پرہیز کریں۔
حصہ اور پیداوار کے عمل کو الگ الگ ثابت کریں۔
ڈرائنگ پر نظرثانی، منظور شدہ مواد اور مطلوبہ ترکیب کے ارد گرد نمائندہ ٹرائل کا منصوبہ بنائیں۔ مولڈ، سیٹ اپ، میٹریل لاٹ اور پیمائش کا منصوبہ ریکارڈ کریں۔ سائیکل ریکارڈ کے ساتھ قبول شدہ مقداریں رکھیں، وجوہات کو مسترد کریں، رک جائیں اور دستی مداخلت کریں۔
ایک سپلائر کی مشین ٹیسٹ اور گاہک کی پیداوار کے حصے کی منظوری مختلف مقاصد کی تکمیل کرتی ہے۔AIAG کا عوامی PPAP کا جائزہپیداواری حصے کی منظوری کو پیداواری شرحوں پر چلائے جانے والے حقیقی پیداوار کے دوران ڈیزائن کے ریکارڈ اور وضاحتیں مسلسل پورا کرنے کے ساتھ جوڑتا ہے۔ یہ دائرہ مشین کی حرکت کا مظاہرہ کرنے یا ایک قابل قبول نمونہ تیار کرنے سے زیادہ وسیع ہے۔
| سرگرمی | سوال یہ خطاب کرتا ہے۔ | وضاحت کے لیے ثبوت | خود سے قائم نہیں کرتا |
|---|---|---|---|
| مشین یا سیل FAT | کیا فراہم کردہ سامان منظور شدہ قبولیت کی گنجائش کو پورا کرتا ہے؟ | معاہدے کی جانچ پڑتال، ترتیب، آزمائشی شرائط اور کھلی شے کا ریکارڈ | تمام تیار شدہ حصے کے افعال یا کسٹمر پروڈکشن کی منظوری |
| جزوی فنکشنل توثیق | کیا تیار شدہ حصہ مخصوص استعمال کی ضروریات کو پورا کرتا ہے؟ | قابل اطلاق جہتی، اسمبلی، فنکشنل اور پائیداری کے ریکارڈ | تشخیص شدہ حالات سے باہر پیداوار کی مستقل کارکردگی |
| کسٹمر پروڈکشن پارٹ کی منظوری | کیا مطلوبہ پیداواری عمل گاہک کی قابل اطلاق منظوری کی ضروریات کو پورا کرتا ہے؟ | گاہک کی وضاحت کردہ گذارشات اور پیداواری ثبوت، بشمول PPAP جہاں ضرورت ہو۔ | مطلوبہ جائزے کے بغیر تبدیل شدہ مواد، ڈرائنگ یا عمل کے لیے منظوری |
پراجیکٹ کی منظوری کے منصوبے میں نمونے کی مقدار، آزمائش کی مدت، پیمائش کے طریقے اور کوئی شماریاتی معیار مقرر کریں۔ یونیورسل Cpk ٹارگٹ ادھار نہ لیں یا جنرک مشین آرٹیکل سے دورانیہ نہ لیں۔ سامان کے حصے کے لیے، استعمال کریں۔FAT پلاننگ گائیڈمتفقہ چیک قائم کرنے کے لیے۔
ہر ایک ضرورت کو منظور ہونے کے مطابق بند کریں، اصلاحی کام اور دوبارہ ٹیسٹ کی ضرورت ہے، یا ابھی تک تصدیق نہیں ہوئی ہے۔ مؤخر الذکر دو قسموں کو مالک اور بند ہونے کا ثبوت تفویض کریں۔ ان سٹیٹس کو الگ رکھنا نامکمل ٹرائل کو پروڈکشن ریلیز بننے سے روکتا ہے۔
قبول شدہ حصے کی حد پر آؤٹ پٹ اور لاگت کا موازنہ کریں۔
تیار شدہ آٹوموٹو پرزے شمار کریں جو متفقہ چیک پاس کرتے ہیں۔ بتائیں کہ آیا ہدف میں تبدیلیاں، رکاوٹیں اور بہاو کی کارروائیاں شامل ہیں، اور ہر اسٹیشن کے لیے ایک ہی وقت کی بنیاد استعمال کریں۔ دیکھیںپیداوار کی شرح کے حساب کتاب گائیڈبرائے نام سائیکل اور قبول شدہ آؤٹ پٹ کے درمیان فرق کے لیے۔
HVAC ڈکٹ سیل کا اس کے مولڈنگ سائیکل سے باہر جائزہ لینا
فرضی آٹوموٹیو HVAC ڈکٹ پروجیکٹ کے لیے، میں فی مقررہ گھنٹہ 95 منظور شدہ حصوں کی ضرورت کے ساتھ شروع کروں گا۔ ایک سنگل کیویٹی مولڈ، 32 سیکنڈ کا مولڈنگ سائیکل، 90% مولڈنگ اسٹیج پر دستیابی اور پورے عمل میں 96% کی حتمی قبول شدہ پیداوار فرض کریں۔
برائے نام مولڈنگ کی شرح 3,600 ÷ 32، یا 112.5 حصے فی گھنٹہ ہوگی۔ فرض شدہ رن کی دستیابی کو لاگو کرنے سے مولڈنگ مرحلے کی گنجائش 101.25 حصے فی مقررہ گھنٹے میں رہ جائے گی۔
یہ اعداد و شمار مکمل آؤٹ پٹ کو قائم نہیں کرے گا۔ میں تراشنے، ہینڈلنگ اور معائنہ کی صلاحیت کا بھی موازنہ کروں گا۔ نیچے دی گئی جدول دو منصوبہ بندی کے منظرنامے دکھاتی ہے، یہ فرض کرتے ہوئے کہ کوئی اضافی منتقلی نقصان یا اسٹیشن کے رکنے کے درمیان تعامل نہیں ہے۔ دونوں بہاو کی صلاحیت کے اعداد و شمار طے شدہ اوقات کا استعمال کرتے ہیں اور پہلے سے ہی فرض شدہ اسٹیشن کی رکاوٹوں کی اجازت دیتے ہیں۔ 96% پیداوار ایک بار آخر میں لگائی جاتی ہے۔
| منصوبہ بندی کی پیمائش | ابتدائی بہاو کا منظر نامہ | نظر ثانی شدہ بہاو کا منظر نامہ |
|---|---|---|
| مولڈنگ کے مرحلے کی گنجائش | 101.25 حصے/گھنٹہ | 101.25 حصے/گھنٹہ |
| بہاو پروسیسنگ کی صلاحیت | 90 حصے/گھنٹہ | 105 حصے/گھنٹہ |
| فرض شدہ حتمی قبول شدہ پیداوار | 96% | 96% |
| متوقع قبول شدہ آؤٹ پٹ | 86.4 حصے فی گھنٹہ | 97.2 حصے/گھنٹہ |
| مطلوبہ قبول شدہ آؤٹ پٹ | 95 حصے/گھنٹہ | 95 حصے/گھنٹہ |
ابتدائی منظر نامے میں، بہاو کی صلاحیت حتمی پیداوار الاؤنس سے پہلے سیل کو 90 حصوں فی گھنٹہ تک محدود کر دے گی۔ اس لیے متوقع طور پر منظور شدہ پیداوار 90 × 0.96 = 86.4 حصے فی گھنٹہ، ضرورت سے کم ہوگی۔
میں اس کے بعد ایک نیچے کی دھارے کے انتظام کا اندازہ کروں گا جو فی گھنٹہ 105 حصوں پر کارروائی کرنے کے قابل ہے۔ مولڈنگ کے مرحلے کے بعد سپلائی کو محدود کرنے کے ساتھ، متوقع طور پر منظور شدہ آؤٹ پٹ 101.25 × 0.96 = 97.2 حصے فی گھنٹہ ہو جائے گا۔
نظر ثانی شدہ کیلکولیشن ہدف سے صرف 2.2 حصے فی گھنٹہ زیادہ ہو گی۔ میں اسے محدود منصوبہ بندی کا ہیڈ روم سمجھوں گا، نہ کہ منظور شدہ پیداواری شرح کا ثبوت۔ ایک نمائندہ سیل ٹرائل کو ابھی بھی اصل سائیکل، رکاوٹیں، بہاو کی کارکردگی اور قبول شدہ پیداوار کو قائم کرنے کی ضرورت ہوگی۔
یہ موازنہ انجینئرنگ کے جائزے کو ایک بڑی بلو مولڈنگ مشین کی درخواست کرنے سے پہلے فنشنگ اور معائنہ کے انتظامات کی طرف لے جائے گا۔
اسی پیداواری دائرہ کار کا موازنہ کریں۔
ہر تجویز میں مشین، مولڈ، مواد کی تیاری، فنشنگ فکسچر، معائنہ، انضمام اور آزمائشی اخراجات کو الگ کریں۔ صرف مشین کی قیمت کا براہ راست مکمل سیل قیمت سے موازنہ نہیں کیا جا سکتا۔ منظور شدہ آؤٹ پٹ اور پروجیکٹ کی طلب کے خلاف اضافی صلاحیت کا اندازہ لگانا؛ یہ مت سمجھو کہ ایک بڑی مشین نیچے کی طرف آنے والی رکاوٹ کو دور کر دے گی۔
Kinggle کے لیے آٹوموٹیو پارٹ RFQ تیار کریں۔
کنگل کے شائع شدہ جمع کرنے والے پلیٹ فارم ابتدائی بحث کے لیے وضاحتی حوالہ جات فراہم کرتے ہیں۔ وہ فرضی ڈکٹ مثال کے لیے یا ہر آٹوموٹو حصے کے لیے خودکار انتخاب نہیں ہیں۔ مجوزہ مواد، مولڈ اور مکمل پیداواری دائرہ کار کو ابھی تک تکنیکی جائزے کی ضرورت ہے۔
| حوالہ فیلڈ | KGB80A | KGB100B |
|---|---|---|
| مشتہر کنٹینر کی زیادہ سے زیادہ گنجائش | 30 ایل | 120 ایل |
| کلیمپنگ فورس | 215 kN | 440 kN |
| مولڈ پلیٹن سائز، W × H | 750 × 860 ملی میٹر | 1,200 × 1,200 ملی میٹر |
| زیادہ سے زیادہ سڑنا سائز، W × H | 520 × 860 ملی میٹر | 920 × 1,200 ملی میٹر |
| سڑنا کی موٹائی | 360 سے 420 ملی میٹر | 510 سے 600 ملی میٹر |
| لسٹڈ ایپلیکیشن کنکشن | آٹو پارٹس پائپ لائنز | آٹو پارٹس اور کار ٹینک |
جدول کنگل پروڈکٹ کے منسلک صفحات سے منتخب فیلڈز کو دوبارہ تیار کرتا ہے۔ پلیٹن کا سائز اور زیادہ سے زیادہ مولڈ سائز مختلف فیلڈز ہیں۔ نہ ہی مکمل موشن لفافے، گریڈ کے لیے مخصوص آؤٹ پٹ، مخصوص سکشن پروسیس یا فیول سسٹم کی منظوری کی تصدیق کرتا ہے۔ مجوزہ تعمیر کے لیے انٹرفیس ڈرائنگ اور کنفیگریشن کی درخواست کریں۔

ایک جائزہ پیکج بھیجیں، نہ صرف درخواست کردہ مشین والیوم
- 3D اور 2D پارٹ ڈرائنگ جس میں نظر ثانی، مکمل جیومیٹری، ڈیٹمز اور اہم دیوار یا انٹرفیس کی ضروریات شامل ہیں۔
- مخصوص رال گریڈ، منظور شدہ پیداوار کی ترکیب اور متعلقہ پروسیسنگ ہدایات۔
- حصہ کا وزن، منصوبہ بند مولڈ ترتیب، موجودہ ٹولنگ کی معلومات اور مجوزہ تکمیلی ترتیب۔
- اس کے وقت کی بنیاد، سالانہ طلب، مصنوعات کے مرکب اور معائنہ کی ضروریات کے ساتھ مطلوبہ قبول شدہ پیداوار۔
- سائٹ کے حالات اور مولڈ، معاون، فنشنگ، معائنہ اور انضمام کون فراہم کرتا ہے اس کی واضح فہرست۔
یہ ان پٹ مشین کی ترتیب کو حتمی شکل دینے سے پہلے تکنیکی جائزہ ایڈریس کو فٹ ہونے دیتے ہیں، غیر حل شدہ ضروریات اور آزمائشی حالات۔
اکثر پوچھے گئے سوالات
کیا ہر آٹوموٹو ایئر ڈکٹ کو روایتی بلو مولڈنگ مشین پر بنایا جا سکتا ہے؟
نمبر۔ جیومیٹری، مخصوص رال، انٹرفیس اور ٹولنگ تک رسائی کا جائزہ لیں۔ کچھ شکلیں خصوصی پیریسن پلیسمنٹ، سکشن بلو مولڈنگ یا جوائنڈ سیکشنز کی تشخیص کی ضمانت دیتی ہیں۔ ٹیک آؤٹ روبوٹ والی روایتی مشین خود ان صلاحیتوں کو قائم نہیں کرتی ہے۔
کیا آٹوموٹو پرزے کے لیے مشین کا انتخاب کرنے کے لیے ایکومولیٹر کا حجم کافی ہے؟
نہیں۔ ایک مشتہر کنٹینر والیوم اسکریننگ کا حوالہ ہے، نہ کہ کسی بے قاعدہ تکنیکی حصے کے لیے مکمل انتخاب کا طریقہ۔
کیا ایچ ڈی پی ای مشین ایک مخصوص انجینئرنگ پلاسٹک گریڈ پر کارروائی کر سکتی ہے؟
اس کے لیے مواد کی تیاری، پلاسٹائزنگ، ہیڈ ٹولنگ، کنٹرولز اور مجوزہ عمل کا درجہ کے لحاظ سے جائزہ لینے کی ضرورت ہے۔ ایک شائع شدہ HDPE اخراج کی شرح کسی اور رال کے ساتھ آؤٹ پٹ کو ثابت نہیں کرتی ہے۔ کنفیگریشن کی تصدیق کریں اور مطلوبہ مواد کے ساتھ نمائندہ ٹرائل چلائیں۔
کیوں کوئی حصہ اپنے وزن کے ہدف کو پورا کر سکتا ہے لیکن دیوار کی موٹائی کی جانچ میں ناکام کیوں ہے؟
وزن پورے حصے کی وضاحت کرتا ہے، جبکہ موٹائی کی جانچ ایک مقام کی پیمائش کرتی ہے۔ کل وزن میں یکساں تبدیلی کے بغیر مواد کو علاقوں کے درمیان مختلف طریقے سے تقسیم کیا جا سکتا ہے۔ ناکام جگہ کا نقشہ بنائیں اور اسے درست کرنے کا فیصلہ کرنے سے پہلے متعلقہ مواد، ٹولنگ اور عمل کے حالات کی چھان بین کریں۔
کیا مشین FAT پاس کرنے سے کسٹمر پروڈکشن پارٹ کی منظوری مکمل ہو جاتی ہے؟
نمبر FAT متفقہ آلات کی قبولیت کے دائرہ کار کا احاطہ کرتا ہے۔ تکمیل شدہ حصے کی توثیق اور گاہک کی پیداوار کی منظوری کے لیے ان کے اپنے قابل اطلاق ثبوت کی ضرورت ہوتی ہے۔ جہاں پی پی اے پی کی ضرورت ہو، سامان کی ترسیل کو منظوری کے طور پر ماننے کے بجائے گاہک کی جمع کرانے اور پیداوار سے چلنے والی ضروریات کی تصدیق کریں۔
کیا آٹوموٹو بلو مولڈنگ مشین خریدنا اپنی مرضی کے مطابق بلو مولڈ پارٹس کو سورس کرنے جیسا ہے؟
نہیں۔ تیار شدہ پرزوں کی سورسنگ ان پرزوں کی تیاری اور فراہمی کے لیے کارخانہ دار کی ذمہ داری سے متعلق ہے۔ سپلائرز کا موازنہ کرنے سے پہلے واضح کریں کہ کس دائرہ کار کی درخواست کی جا رہی ہے۔
آٹوموٹیو پارٹس کے آلات کے جائزے کے لیے، ڈرائنگ اور مادی ضروریات کو بذریعہ بھیجیں۔کنگل کا رابطہ صفحہیا ای میلsales@kinggle.com. ٹیلی فون:+86-574-87103665. کمپنی کی معلومات پر دستیاب ہے۔Kinggle About صفحہ.
مشین پر کام کرنے سے پہلے پیداوار کے راستے کو منظور کریں۔
حصہ اور مواد کے ساتھ شروع کریں، تشکیل کا راستہ طے کریں، اور ڈرائنگ کو واضح آلات اور توثیق کی ضروریات میں تبدیل کریں۔ پھر قبول شدہ حصے کی حد پر مکمل تجاویز کا موازنہ کریں۔ ایک لازمی فٹ مسئلہ کو حل کرنے کی ضرورت ہے؛ ایک تیز سائیکل یا کم قیمت خرید اسے بند نہیں کر سکتی۔