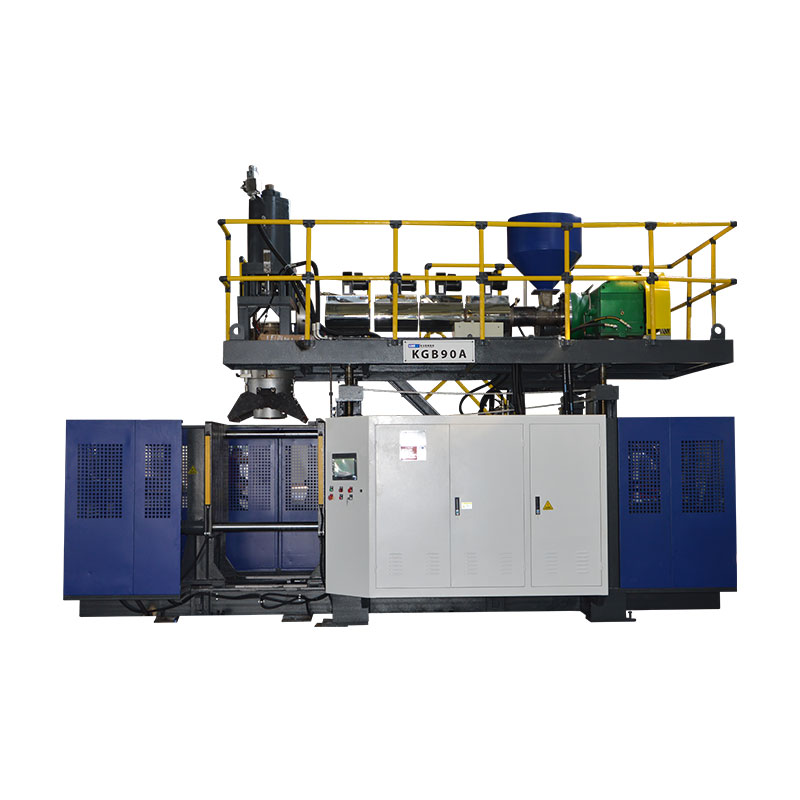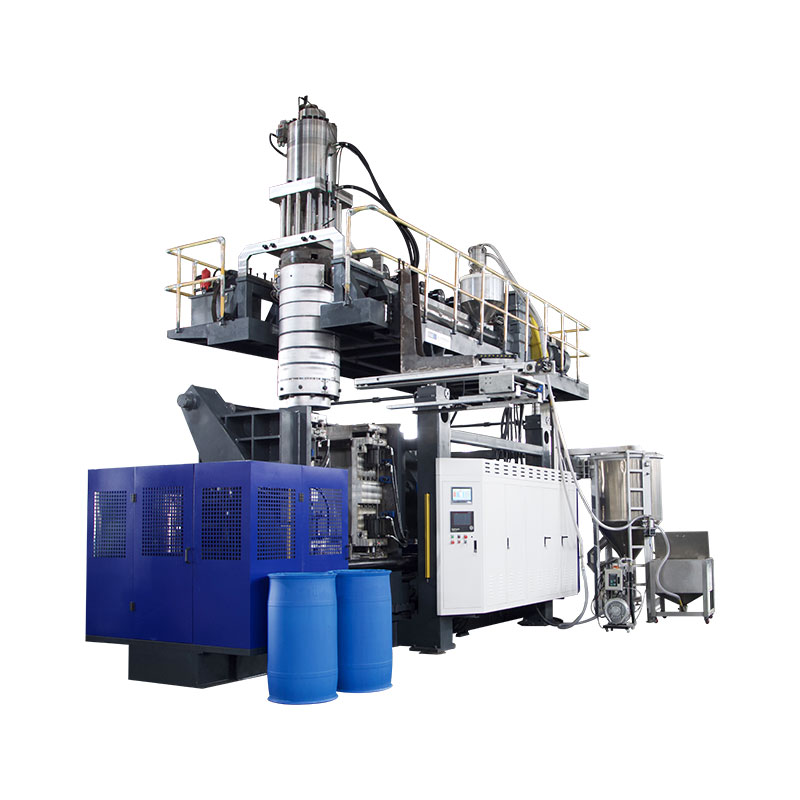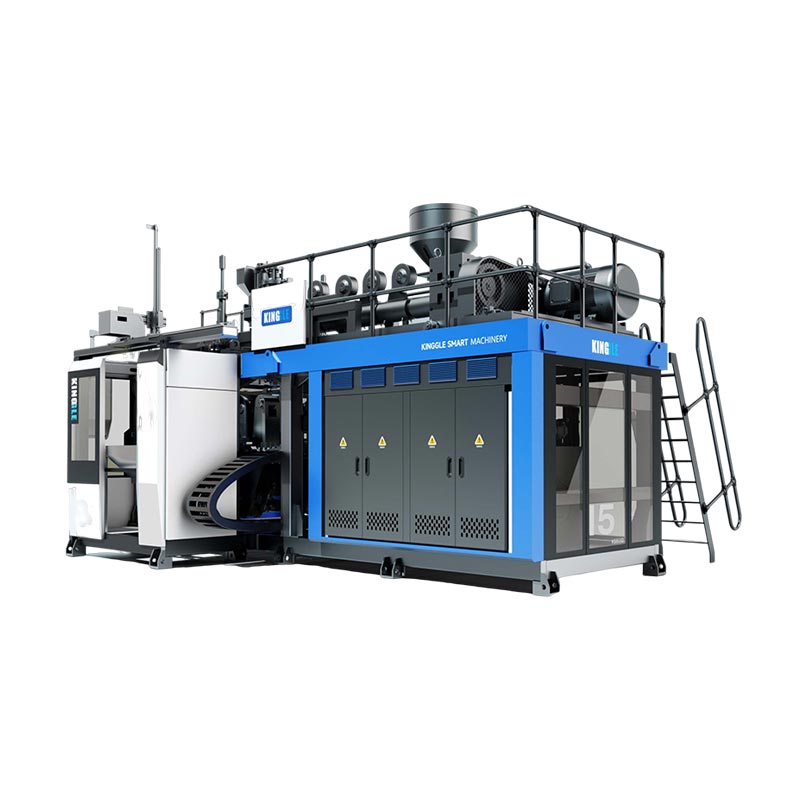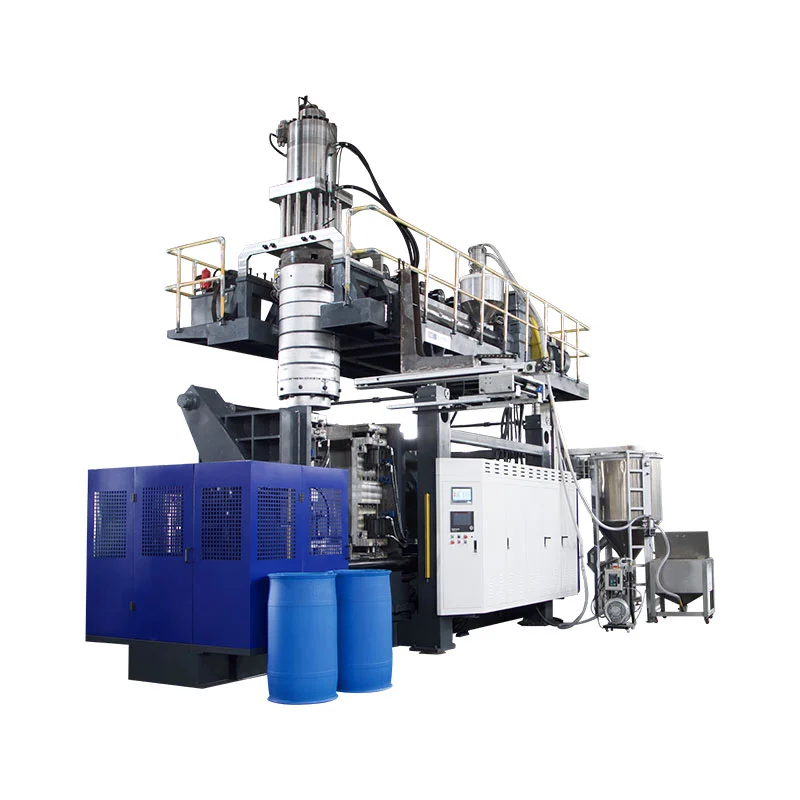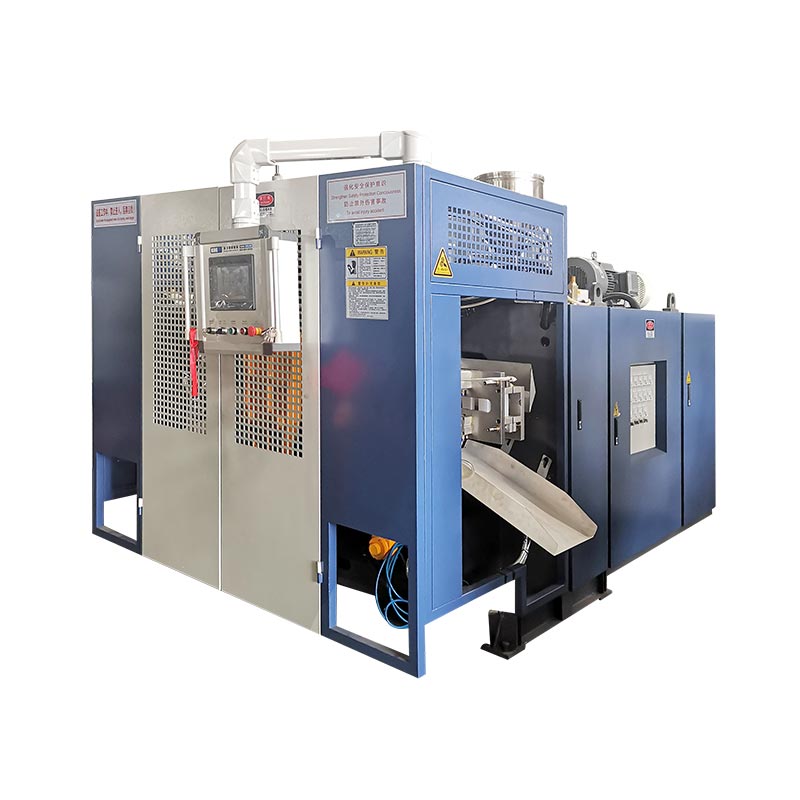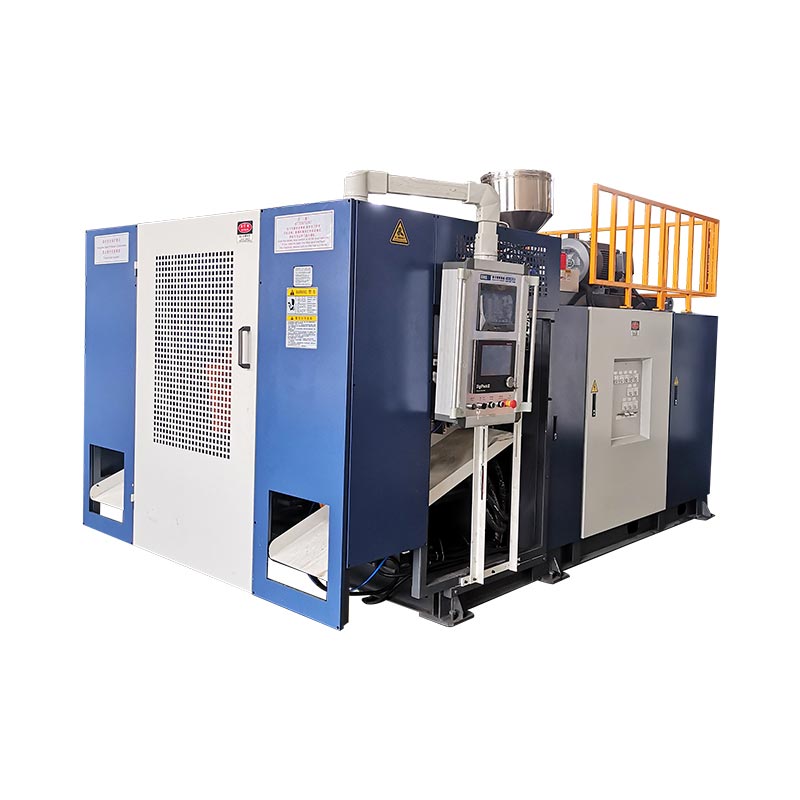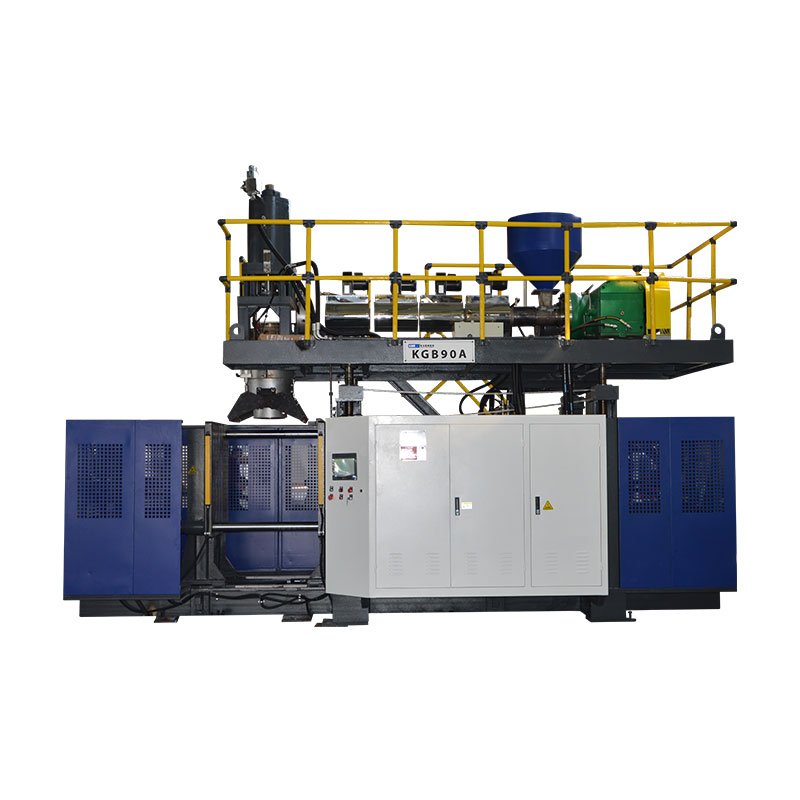
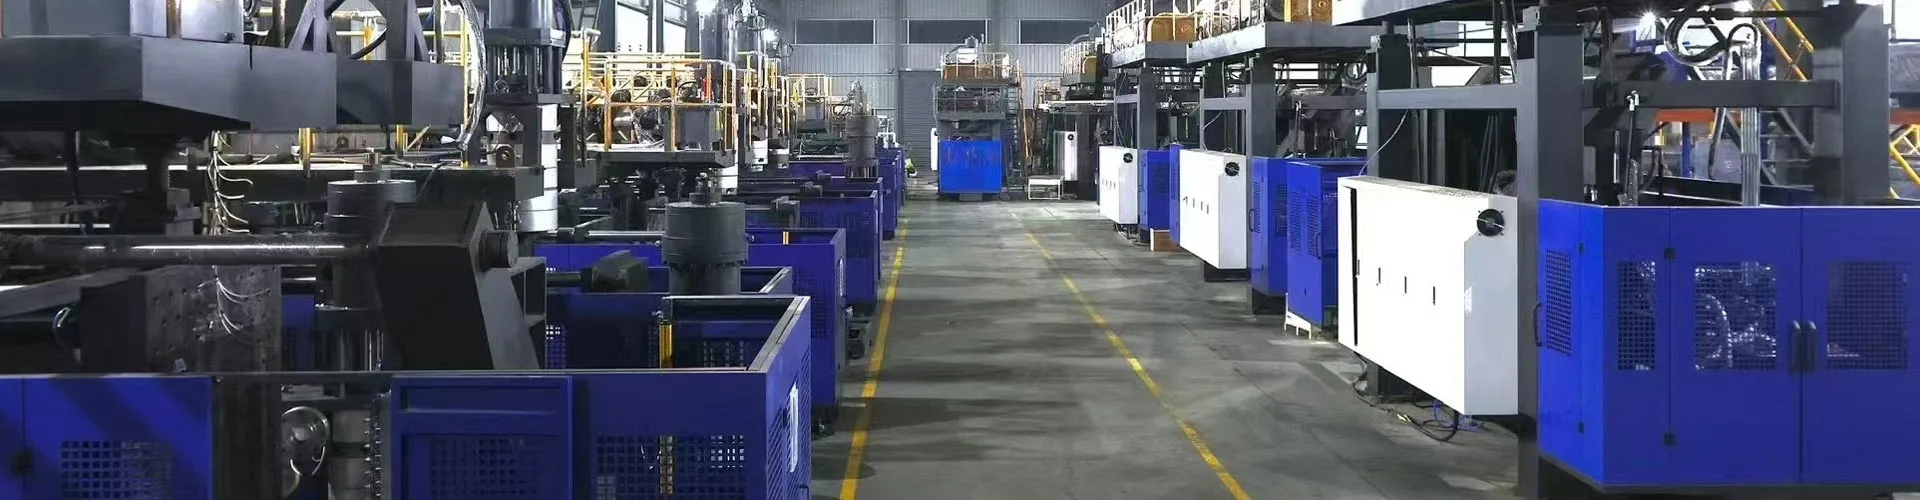
A مسلسل دھچکا مولڈنگ مشینایک نان اسٹاپ پیریسن کو باہر نکالتا ہے جبکہ مولڈ اسٹیشن اسے پکڑنے اور فلانے کے لیے آگے بڑھتے ہیں۔ ایکسٹروڈر کبھی نہیں رکتا، جو اسے HDPE اور PP کنٹینرز کے لیے 0.5 سے 30 لیٹر تک کا تیز ترین راستہ بناتا ہے۔ تین متغیرات آپ کا آؤٹ پٹ سیٹ کرتے ہیں: اسٹیشن کی گنتی، ڈائی ہیڈ کیویٹیز، اور سائیکل کا وقت۔ تین اور آپ کی لاگت طے کریں: توانائی فی حصہ، دیکھ بھال، اور سکریپ۔ یہ گائیڈ ہماری اپنی مشینوں کے حقیقی چشموں کے ساتھ دونوں اطراف کا احاطہ کرتا ہے۔
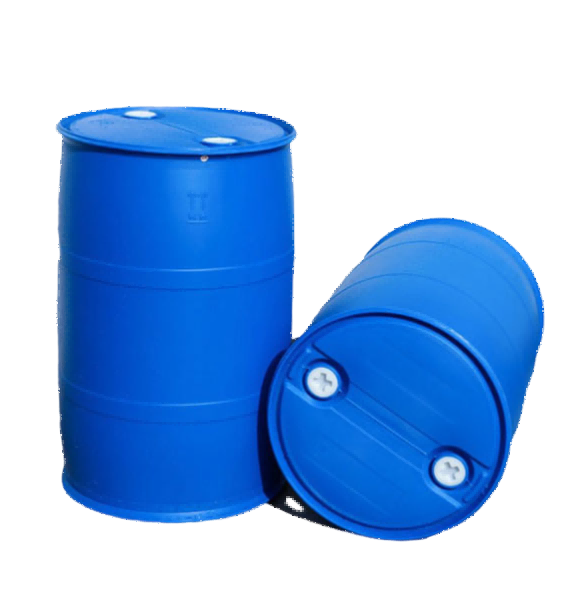
مسلسل اخراج زیادہ تر پلاسٹک کے کنٹینرز کا احاطہ کرتا ہے جنہیں آپ ایک دن میں سنبھالتے ہیں۔ ڈٹرجنٹ کی بوتلیں، موٹر آئل کے جگ، جیری کین، ایگرو کیمیکل پیکیجنگ - تقریباً سبھی اس طرح کی مشینوں سے آتی ہیں۔
تفصیلات سے پہلے ایک وضاحت۔ صاف پیئٹی پانی کی بوتلیں مختلف مشینوں پر مختلف عمل، انجیکشن اسٹریچ بلو مولڈنگ سے آتی ہیں۔ یہ گائیڈ HDPE، PP، PVC، اور PA کے لیے مسلسل ایکسٹروژن بلو مولڈنگ کا احاطہ کرتا ہے۔ اگر آپ کی مصنوعات پی ای ٹی مشروبات کی بوتل ہے، تو ہمارےمسلسل مشین رینجیہ نہیں کرے گا.
مشین کی ترتیب: سانچوں کو پیریسن سے کیسے ملتا ہے۔
ہر مسلسل مشین ایک ہی مسئلہ حل کرتی ہے۔ پیریزن بغیر رکے بہتا ہے، اس لیے اگلے شاٹ سے پہلے مولڈ کو اس کے پاس آنا، بند کرنا، پھونکنا، اور صاف کرنا پڑتا ہے۔ مشین کس طرح کرتی ہے جو ترتیب کی وضاحت کرتی ہے۔
مولڈ حرکت کرنے والی مشینیں۔مولڈ کو افقی طور پر پیریسن تک شٹل کریں۔ تعمیر سادہ، ثابت، اور سرمایہ کاری مؤثر ہے. یہ 2 سے 15 لیٹر کنٹینرز کا احاطہ کرتا ہے۔
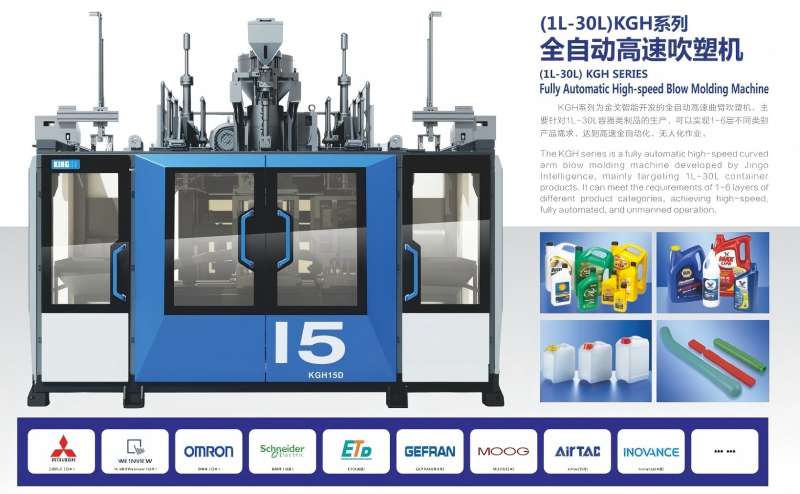
خمیدہ بازو والی مشینیں۔سانچے کو ایک قوس کے ذریعے جھولیں، جو سفر کو مختصر کرتا ہے اور سائیکل کو تیز کرتا ہے۔ وہ 1 سے 6 تہوں کے لیے شریک اخراج کے سر بھی رکھتے ہیں۔ یہ اعلی پیداوار اور پرتوں والی بوتلوں کی کلاس ہے۔
پھر اسٹیشن کی گنتی آتی ہے۔سنگل اسٹیشن (L)ایک مولڈ سیٹ چلاتا ہے۔ڈبل اسٹیشن (D)ایک ایکسٹروڈر سے دو مولڈ سیٹ چلاتا ہے، تو ایک سائیڈ اُڑ جاتی ہے جبکہ دوسری باہر نکل جاتی ہے۔
| کنفیگریشن | کنٹینر کی حد | کے لیے بہترین | تجارت بند |
|---|---|---|---|
| مولڈ حرکت پذیر، واحد اسٹیشن | 2-15 ایل | معمولی حجم، بار بار مصنوعات کی تبدیلیاں | فی مشین کم ترین پیداوار |
| مولڈ حرکت پذیر، ڈبل اسٹیشن | 2-15 ایل | ایک پروڈکٹ فیملی پر زیادہ حجم | زیادہ قیمت؛ مستحکم مطالبہ کی ضرورت ہے |
| خمیدہ بازو، واحد سٹیشن | 5-30 ایل | رفتار، تہہ دار دیواریں، بڑے جیری کین | اعلی توانائی ڈرا |
| خمیدہ بازو، ڈبل سٹیشن | 5-30 ایل | زیادہ سے زیادہ آؤٹ پٹ، حجم پر کثیر پرت | سب سے زیادہ سرمایہ اور منزل کی جگہ |
پلانٹ فٹ، ابتدائی جانچ پڑتال:ارتکاب کرنے سے پہلے چار چیزوں کی تصدیق کریں — مشین کے فٹ پرنٹ کے خلاف فرش کی جگہ، ڈائی ہیڈ اور ہوپر لوڈر کے لیے چھت کی اونچائی، منسلک لوڈ کے لیے تھری فیز پاور، اور ٹھنڈے پانی کی گنجائش۔ مشین کا وزن 2 L سنگل سٹیشن پر 2.5 ٹن سے لے کر 30 L کے خمیدہ بازو والے ڈبل سٹیشن پر 28.5 ٹن تک ہوتا ہے، لہذا اپنے فرش کی لوڈنگ بھی چیک کریں۔
امریکی خریداروں کو ایک اور ابتدائی چیک شامل کرنا چاہیے۔ کھانے، مشروبات، یا دواسازی کے رابطے کے لیے کنٹینرز FDA کے مواد کے تقاضے لاتے ہیں جو آپ کی رال اور کسی بھی ریگرینڈ پالیسی کو تشکیل دیتے ہیں۔ ری سائیکل شدہ مواد کے قواعد ریاست کے لحاظ سے بھی مختلف ہوتے ہیں اور اکثر تبدیل ہوتے ہیں، لہذا رال کی تفصیلات کو مقفل کرنے سے پہلے اپنے پروڈکٹ کے زمرے کے لیے موجودہ تقاضے کی تصدیق کریں۔
پیداوار کی کارکردگی: چشمی کو فی گھنٹہ بوتلوں میں تبدیل کرنا
ہر کیٹلاگ آؤٹ پٹ نمبر پرنٹ کرتا ہے۔ اسے صحیح طریقے سے پڑھیں، ورنہ آپ ڈیلیوری پر زیادہ وعدہ کریں گے۔
وہ نمبر دکھاتے ہیں۔خشک سائیکل- مشین پوری رفتار سے خالی چل رہی ہے، کوئی پلاسٹک نہیں، کوئی کولنگ نہیں۔ مشینوں کا منصفانہ موازنہ کرنے کے لیے ان کا استعمال کریں۔ انہیں کبھی بھی پیداوار کی پیشن گوئی کے طور پر استعمال نہ کریں۔
یہاں ہماری مسلسل رینج میں حقیقی خشک سائیکل کے اعداد و شمار ہیں، ان چشمیوں کے ساتھ جو انہیں چلاتے ہیں۔
| ماڈل | زیادہ سے زیادہ کنٹینر | خشک سائیکل | کلیمپنگ | پیچ | ایچ ڈی پی ای کی صلاحیت | اوسط توانائی |
|---|---|---|---|---|---|---|
| KGB2L | 2 ایل | 600 پی سی فی گھنٹہ | 40 kN | 50 ملی میٹر، L/D 25 | 30 کلوگرام فی گھنٹہ | 12–18 کلو واٹ |
| KGB2D | 2 ایل | 600 × 2 | 40 kN | 60 ملی میٹر، L/D 25 | 55 کلوگرام فی گھنٹہ | 12–18 کلو واٹ |
| KGB5L | 5 ایل | 500 پی سی فی گھنٹہ | 65 kN | 60 ملی میٹر، L/D 25 | 55 کلوگرام فی گھنٹہ | 16–25 کلو واٹ |
| KGB5D | 5 ایل | 500 × 2 | 65 kN | 70 ملی میٹر، L/D 25 | 80 کلوگرام فی گھنٹہ | 16–25 کلو واٹ |
| KGB15L | 15 ایل | 450 پی سی فی گھنٹہ | 165 kN | 75 ملی میٹر، L/D 25 | 100 کلوگرام فی گھنٹہ | 25–34 کلو واٹ |
| KGB15D | 15 ایل | 450 × 2 | 165 kN | 90 ملی میٹر، L/D 25 | 120 کلوگرام فی گھنٹہ | 25–34 کلو واٹ |
| KGH15L | 15 ایل | 500 پی سی فی گھنٹہ | 200 kN | 80 ملی میٹر، L/D 25 | 150 کلوگرام فی گھنٹہ | 40-50 کلو واٹ |
| KGH15D | 15 ایل | 500 × 2 | 200 kN | 90 ملی میٹر، L/D 25 | 180 کلوگرام فی گھنٹہ | 40-50 کلو واٹ |
| KGH30L | 30 ایل | 450 پی سی فی گھنٹہ | 300 kN | 90 ملی میٹر، L/D 25 | 180 کلوگرام فی گھنٹہ | 70-80 کلو واٹ |
| KGH30D | 30 ایل | 450 × 2 | 300 kN | 100 ملی میٹر، L/D 25 | 300 کلوگرام فی گھنٹہ | 70-80 کلو واٹ |
اب وہ ریاضی جو ان نمبروں کو پروڈکشن پلان میں بدل دیتی ہے۔
دو اصول اس ڈیریٹ کو ایماندار بناتے ہیں۔ موٹی دیواریں آہستہ ٹھنڈی ہوتی ہیں، اس لیے بھاری حصے ہلکے سے زیادہ سخت ہوتے ہیں۔ اور تبدیلی والے گھنٹے کھاتے ہیں جو کبھی بھی سائیکل ٹائم نمبر میں ظاہر نہیں ہوتے ہیں۔
تنصیب کے بعد اپنے ڈیریٹ کی پیمائش کریں۔ خشک سائیکل کی تصدیق کے لیے مشین کو خالی چلائیں، پھر مکمل پروڈکشن شفٹ چلائیں اور اچھے حصوں کو گھنٹوں کے حساب سے تقسیم کریں۔ یہ تناسب آپ کی منصوبہ بندی کا عنصر بن جاتا ہے، اور عمل کے طے ہونے کے بعد یہ مستحکم رہتا ہے۔
لائن سے ملائیں، نہ صرف مشین:اپنے بلو مولڈنگ آؤٹ پٹ کو اپنی فلنگ لائن کے خلاف سائز کریں، تنہائی میں نہیں۔ ایک مشین جو آپ کے فلر کو پیچھے چھوڑتی ہے انوینٹری اور فرش کی بے ترتیبی بناتی ہے۔ اپنے منصوبہ بند ٹکڑوں کو فی گھنٹہ شفٹ اوقات سے ضرب دیں، بوتلوں کے حساب سے فی کیس تقسیم کریں، اور خریدنے سے پہلے اس نمبر کو اپنے ڈاؤن اسٹریم کیس اور پیلیٹ تھرو پٹ سے چیک کریں۔
مواد اور حصہ ڈیزائن
مسلسل اخراج PE، PP، PVC، اور PA چلاتا ہے۔ ایچ ڈی پی ای میں زیادہ تر بوتلیں ہوتی ہیں اور جیری کام کر سکتے ہیں، اور اس کی معاف کرنے والی پروسیسنگ ونڈو یہ بتاتی ہے کہ یہ زمرہ پر کیوں غالب ہے۔
پیچ اصل کام کرتا ہے۔ اس کا قطر اور لمبائی سے قطر کا تناسب یہ طے کرتا ہے کہ مشین فی گھنٹہ کتنی رال پگھلتی ہے، اور یہ کسی بھی چیز سے پہلے آؤٹ پٹ کو بند کر دیتی ہے۔ ہماری مشینیں L/D 25 پر 50 سے 100 ملی میٹر سکرو چلاتی ہیں، جس میں بیرل پر 3 سے 5 ہیٹنگ زون اور ڈائی ہیڈ میں 3×5 سے 3×8 ہیٹنگ سیکشن ہوتے ہیں۔
| مواد | عام مصنوعات | کیا دیکھنا ہے۔ |
|---|---|---|
| ایچ ڈی پی ای | ڈٹرجنٹ کی بوتلیں، جیری کین، موٹر آئل کے جگ، ڈیری | سب سے زیادہ معاف کرنے والا۔ پگھلنے والے انڈیکس کو جزوی وزن سے جوڑیں — بڑے حصوں کے لیے کم MFI |
| پی پی | گرم بھرنے والی اور اعلی درجہ حرارت والی پیکیجنگ | تنگ پروسیسنگ ونڈو؛ آہستہ آہستہ ٹھنڈا ہوتا ہے، لہذا سائیکل لمبا ہوتا ہے۔ |
| پیویسی | صاف بوتلیں، خاص کیمیائی پیکیجنگ | گرمی سے حساس۔ اگر یہ گرم بیٹھتا ہے تو انحطاط کرتا ہے۔ کسی بھی رکنے سے پہلے صاف کریں۔ |
| ملاوٹ کو ری گرائنڈ کریں۔ | زیادہ تر مصنوعات کی لاگت میں کمی | ایک کنٹرول تناسب میں مرکب؛ آلودہ ریگرینڈ پگھلنے میں دھبوں کو لے جاتا ہے۔ |
پارٹ ڈیزائن ان حدود کا تعین کرتا ہے جس پر مشین قابو نہیں پا سکتی۔ گہرے انڈر کٹس چوٹکی سے لڑتے ہیں۔ تیز کونے دیوار کو پتلا کرتے ہیں جہاں پیرسن سب سے زیادہ پھیلا ہوا ہے۔ ہینڈلز کو صاف ستھرا بنانے کے لیے کافی ڈائی ہیڈ ڈائی میٹر کی ضرورت ہوتی ہے — ہمارے سر سنگل ڈائی پن ماڈلز پر 90 سے 220 ملی میٹر تک چلتے ہیں۔
سڑنا کاٹنے سے پہلے ڈرائنگ اپنے سپلائر کے پاس لے آئیں۔ ہمارے تجربے میں، دیوار کی موٹائی کی زیادہ تر شکایات مشین کی ترتیب کے بجائے ڈیزائن کے فیصلے پر واپس آتی ہیں - اور ڈرائنگ پر ایک گھنٹہ آزمائشی اور غلطی کے ہفتوں کو روکتا ہے۔
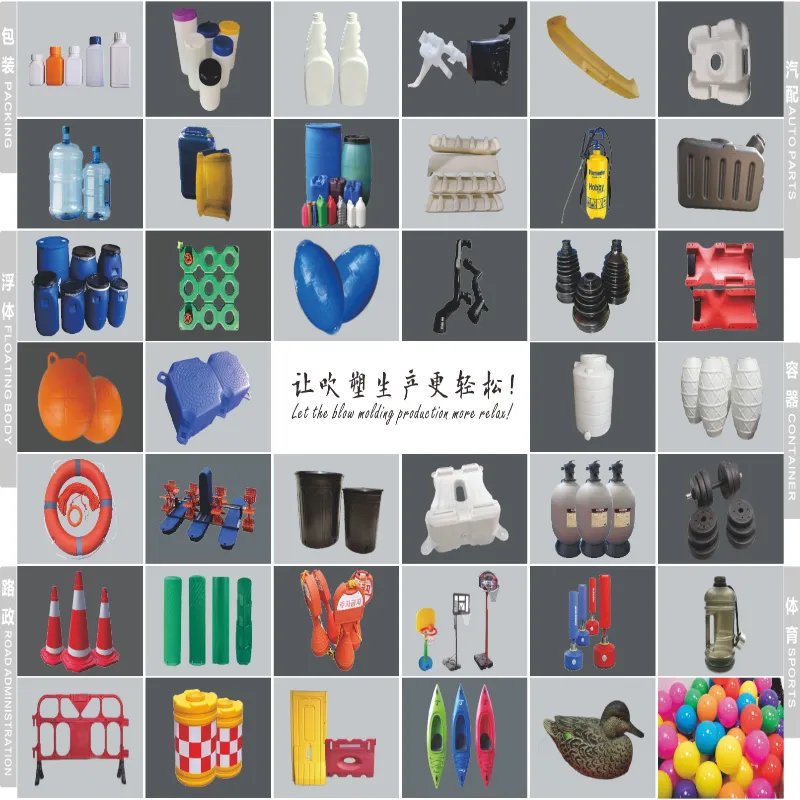
پرتیں مزید اختیارات کھولتی ہیں۔ ایک شریک اخراج کا سر ایک رنگین جلد، ایک شفاف منظر کی پٹی، یا دفن شدہ ری سائیکل کور کا اضافہ کرتا ہے — یہ سب ایک ہی شاٹ میں ہوتا ہے۔ ہماری خمیدہ بازو والی مشینیں 1 سے 6 تہوں پر چلتی ہیں، جس میں مکمل احاطہ کیا جاتا ہے۔کثیر پرت گائیڈ.
آٹومیشن، کنٹرول، اور توانائی
کنٹرول اسٹیک فیصلہ کرتا ہے کہ آیا کوالٹی شفٹوں میں برقرار ہے۔ کسی بھی سپلائر سے پوچھیں کہ اندر کیا ہے، اور ناموں کی توقع کریں، صفتوں کی نہیں۔
ہماری مشینیں Mitsubishi PLCs، MOOG سرو کنٹرول، Weinview HMIs، اور OMRON، Schneider، اور GEFRAN اجزاء چلاتی ہیں۔ پروگرام شدہ دیوار کی موٹائی کا کنٹرول شاٹ کے ذریعے ڈائی گیپ کو مختلف کرتا ہے، جو مواد کو وہیں رکھتا ہے جہاں حصے کو اس کی ضرورت ہوتی ہے اور جہاں نہیں ہوتی وہاں سے باہر لے جاتا ہے۔
لائن انٹیگریشن کے لیے، تین مخصوص سوالات پوچھیں: PLC MES یا SCADA کنکشن کے لیے کون سے پروٹوکول کو ظاہر کرتا ہے، آیا الارم کو سٹرکچرڈ ڈیٹا کے طور پر ایکسپورٹ کرتا ہے، اور آیا سپلائر ریموٹ تشخیصات پیش کرتا ہے۔ ہم IoT ریموٹ مانیٹرنگ فراہم کرتے ہیں تاکہ ہمارے انجینئر حقیقی وقت میں مشین کا معائنہ کر سکیں اور پروڈکشن بند کرنے سے پہلے مسائل کو جھنڈا دے سکیں۔
توانائی اپنے تجزیے کی مستحق ہے۔ تین بوجھ غالب ہیں: بیرل ہیٹنگ، ڈرائیو سسٹم، اور کولنگ۔ مندرجہ بالا جدول ماڈل کے لحاظ سے اوسط کھپت کو درج کرتا ہے، اور مشین کے سائز کے لحاظ سے ٹھنڈا پانی 50 سے 180 L/منٹ چلتا ہے۔
فراہم کنندگان کا موازنہ فی حصہ کے اعداد و شمار پر کریں، نہ کہ گھنٹہ وار قرعہ اندازی پر۔ ایک تیز مشین ایک ہی کلو واٹ کو مزید بوتلوں میں پھیلا دیتی ہے، جس کی وجہ سے اکثر اعلیٰ درجہ کی مشین کو چلانے کے لیے سستی ہوتی ہے۔
لائف سائیکل اکنامکس: مشین کے مالک ہونے کی کیا قیمت ہے۔
خریداری کی قیمت ایک ادائیگی ہے۔ ملکیت ایک دہائی تک چلتی ہے۔ پانچ عوامل سرمائے کی لاگت کو بڑھاتے ہیں، اور چار ڈرائیو آپریٹنگ لاگت۔
| لاگت والا ڈرائیور | زمرہ | نوٹس |
|---|---|---|
| مشین کا سائز اور اسٹیشن کی گنتی | سرمایہ | سب سے بڑا واحد متغیر |
| پرتوں کی گنتی | سرمایہ | ہر پرت ایک extruder اور سر کی پیچیدگی کا اضافہ کرتی ہے۔ |
| سانچوں اور cavities | سرمایہ | عام طور پر الگ سے حوالہ دیا جاتا ہے — ان کے لیے بجٹ |
| ڈاؤن اسٹریم آٹومیشن | سرمایہ | ڈیفلاشنگ، لیک ٹیسٹنگ، پہنچانا |
| توانائی | آپریٹنگ | اوپر فی حصہ کی شکل کا استعمال کریں |
| لیبر | آپریٹنگ | خودکار ڈیفلیشنگ اور ہینڈلنگ کے ساتھ تیزی سے گرتا ہے۔ |
| سکریپ اور ری گرائنڈ | آپریٹنگ | ریگرائنڈ لوپ کو بند کرنے سے وہ فلیش بحال ہو جاتی ہے جس کے لیے آپ نے پہلے ہی ادائیگی کی تھی۔ |
| اسپیئرز اور دیکھ بھال | آپریٹنگ | سالانہ بجٹ؛ سائٹ پر تیزی سے پہننے والی اشیاء کو اسٹاک کریں۔ |
ڈیلٹا پر اپنا پے بیک ماڈل بنائیں، کل پر نہیں۔ آج جو آپ چلا رہے ہیں اس سے نئی لائن کا موازنہ کریں: حصے فی گھنٹہ حاصل ہوئے، مزدوری کے اوقات بچائے گئے، سکریپ کم ہو گئے، توانائی فی حصہ بدل گئی۔ مشین اور ٹولنگ کی لاگت کو اس سالانہ منافع سے تقسیم کریں، اور آپ کے پاس ایک وینڈر کی بجائے اپنے نمبروں میں ادائیگی کی مدت ہے۔
بحالی اور ناکامی کے طریقوں
اپ ٹائم ایک شیڈول سے آتا ہے، قسمت سے نہیں۔ کام کے تین درجوں کی منصوبہ بندی کریں۔
| وقفہ | کام |
|---|---|
| روزانہ | ڈائی ہیڈ ہیٹر اور درجہ حرارت چیک کریں۔ چوٹکی کے علاقے کو صاف کریں؛ ٹھنڈے پانی کے بہاؤ اور دباؤ کی تصدیق کریں۔ |
| ہفتہ وار | کلیمپنگ چہروں اور تلاش کرنے والی پنوں کا معائنہ کریں۔ سروو اور ہائیڈرولک پریشر چیک کریں؛ بڑھے ہوئے سکریپ کی شرح کا جائزہ لیں۔ |
| سہ ماہی | کارکردگی کی تشخیص چلائیں؛ چکنا نظام کا معائنہ؛ اہم اجزاء کیلیبریٹ کریں۔ |
| سالانہ | سکرو اور بیرل لباس کا معائنہ کریں؛ مرنے کے سر کی خدمت؛ اسپیئر پارٹس کی مکمل انوینٹری کا جائزہ لیں۔ |
عام ناکامی کے طریقے پیٹرن کی پیروی کرتے ہیں: پہنے ہوئے پنچ آف کناروں سے بیس ویلڈز کمزور ہو جاتے ہیں، ہیٹر کے بہتے زونز دیوار کی تقسیم کو تبدیل کر دیتے ہیں، اور پھیکے ہوئے کلیمپنگ چہرے فلیش کو ظاہر ہونے دیتے ہیں۔ ہر ایک پہلے حصے میں ایک عیب کے طور پر ظاہر ہوتا ہے۔
آپریٹر کی تربیت کسی بھی اسپیئر پارٹ سے زیادہ تیزی سے ادائیگی کرتی ہے۔ تصدیق کریں کہ آپ کے فراہم کنندہ میں کیا شامل ہے، اور تصدیق کریں کہ تنصیب آپ کے مقامی حفاظتی تقاضوں کے مطابق مشین کی حفاظت اور لاک آؤٹ کے طریقہ کار کا احاطہ کرتی ہے — امریکہ میں، اس کا مطلب ہے کہ لائن پروڈکشن چلانے سے پہلے OSHA تعمیل سائن آف ہو گئی۔
تحریری طور پر وارنٹی کے بارے میں پوچھیں:ہماری مشین آپ کی فیکٹری میں پہنچنے سے لے کر پوری مشین پر ایک سال چلتی ہے، جس میں اہم اجزاء جیسے کہ MOOG وال موٹائی کنٹرولر اور سروو موٹرز دو سال تک کی ہوتی ہیں۔ کسی بھی سپلائر سے پوچھیں کہ ان کی وارنٹی کیا احاطہ کرتی ہے، اس میں کیا شامل نہیں ہے، اور اسپیئر پارٹس آپ کے ملک تک کتنی تیزی سے پہنچتے ہیں۔
اپنی ترتیب کا انتخاب
اس ترتیب میں کام کریں: کنٹینر کا حجم اور مواد مشین کی کلاس کو تنگ کرتا ہے، سالانہ حجم سنگل یا ڈبل سٹیشن کا فیصلہ کرتا ہے، اور پرت کی ضروریات مولڈ حرکت یا خمیدہ بازو کا فیصلہ کرتی ہیں۔ کیویٹیز پھر آپ کی پیشن گوئی کے مطابق آؤٹ پٹ کو پیمانہ کریں۔
ہماریپانچ قدمی انتخاب گائیڈاس سائز کے راستے پر تفصیل سے چلتا ہے۔ 30 لیٹر سے زیادہ کے کنٹینرز کے لیے، پیرسن مسلسل اخراج کے لیے بہت بھاری ہو جاتا ہے، اور فیصلہ جمع کرنے والی مشینوں کی طرف جاتا ہے — جس کا احاطہ ہماریجمع کرنے والا بمقابلہ مسلسل موازنہ.
اکثر پوچھے گئے سوالات
ایک مسلسل دھچکا مولڈنگ مشین کیا ہے؟
ایک لگاتار بلو مولڈنگ مشین پگھلے ہوئے پلاسٹک کی ایک نان اسٹاپ ٹیوب کو باہر نکالتی ہے، جسے پیریسن کہا جاتا ہے، جبکہ ایک یا دو مولڈ اسٹیشن اس حصے کو پکڑنے، بند کرنے اور فلانے کے لیے آگے بڑھتے ہیں۔ ایکسٹروڈر کبھی نہیں رکتا۔ یہ HDPE، PP، اور PVC میں چھوٹے اور درمیانے درجے کے کنٹینرز کے لیے موزوں ہے — بوتلیں، جیری کین، اور چکنا کرنے والی پیکیجنگ۔ بڑے پرزے اس کے بجائے جمع کرنے والی مشینوں کا استعمال کرتے ہیں، کیونکہ ایک بھاری لٹکا ہوا پیرسن سڑنا بند ہونے سے پہلے پھیلا ہوا ہے۔
میں سائیکل کے وقت اور cavities سے فی گھنٹہ بوتلوں کا حساب کیسے لگا سکتا ہوں؟
اسٹیشن کی گنتی کے لحاظ سے فی گھنٹہ سائیکلوں کو cavities فی ڈائی ہیڈ سے ضرب دیں۔ ایک مشین جس کی درجہ بندی 600 ڈرائی سائیکل فی گھنٹہ ہے جس میں ایک ڈبل سٹیشن پر 2-کیویٹی ہیڈ تھیوری میں 2,400 ٹکڑے فی گھنٹہ تک پہنچ جاتا ہے۔ پھر ٹھنڈک، ہینڈلنگ، اور تبدیلی کے لیے ایک حقیقت پسندانہ ڈیریٹ لگائیں، کیونکہ کیٹلاگ کی درجہ بندی مشین سائیکلنگ کو خالی دکھاتی ہے۔ ڈیریٹڈ نمبر پر منصوبہ بندی کی گنجائش۔
کون سا مواد مسلسل بلو مولڈنگ مشین پر چلتا ہے؟
HDPE، PP، PVC، اور PA مسلسل اخراج بلو مولڈنگ مشینوں پر اچھی طرح چلتے ہیں۔ ایچ ڈی پی ای بوتل اور جیری کین کی پیداوار پر حاوی ہے۔ سکرو کو مواد سے جوڑیں: سخت درجات کو زیادہ پگھلنے کی صلاحیت کی ضرورت ہوتی ہے، یہی وجہ ہے کہ اسکرو کا قطر اور لمبائی سے قطر کا تناسب اہمیت رکھتا ہے۔ صاف پیئٹی مشروبات کی بوتلیں ایک مختلف عمل کا استعمال کرتی ہیں — انجیکشن اسٹریچ بلو مولڈنگ — اور مختلف مشینیں۔
ایک مسلسل بلو مولڈنگ مشین کتنی توانائی استعمال کرتی ہے؟
مشین کے سائز کے ساتھ توانائی کی کھپت کا اوسط پیمانہ۔ Kinggle مسلسل مشینیں 2 L کلاس پر 12 سے 18 kW، 5 L کلاس پر 16 سے 25 kW، 15 L کلاس پر 25 سے 34 kW، اور تیز رفتار خمیدہ بازو والے ماڈلز پر 40 سے 80 kW چلتی ہیں۔ سپلائی کرنے والوں کا موازنہ فی گھنٹہ کے بجائے فی تیار شدہ حصے پر کریں، کیونکہ ایک تیز مشین اسی ڈرا کو مزید ٹکڑوں میں پھیلا دیتی ہے۔
ایک مسلسل بلو مولڈنگ لائن کو کس دیکھ بھال کی ضرورت ہے؟
روزانہ، ہفتہ وار اور سہ ماہی کام کی منصوبہ بندی کریں۔ روزانہ: ڈائی ہیڈ ہیٹر چیک کریں، چٹکی بھرنے والی جگہ کو صاف کریں، ٹھنڈے پانی کے بہاؤ کی تصدیق کریں۔ ہفتہ وار: کلیمپنگ سطحوں اور ہائیڈرولک یا سروو پریشر کا معائنہ کریں۔ سہ ماہی: کارکردگی کی تشخیص چلائیں، چکنا کرنے والے نظام کا معائنہ کریں، اور اہم اجزاء کیلیبریٹ کریں۔ تیزی سے پہننے والے اسپیئرز کو سائٹ پر رکھیں، کیونکہ گمشدہ حصے کی قیمت انوینٹری کی نسبت ڈاؤن ٹائم میں زیادہ ہوتی ہے۔
اگلا مرحلہ اس بات پر منحصر ہے کہ آپ کہاں ہیں۔
اپنے کنٹینر کی تفصیلات بھیجیں — حجم، مواد، دیوار کی موٹائی، ٹارگٹ آؤٹ پٹ — اور ہمارے انجینئرز آپ کے مرحلے کے لیے صحیح راستے کے ساتھ جواب دیں گے:
- ایک نئی مصنوعات کی آزمائش؟ہم ایک ابتدائی ترتیب تجویز کریں گے اور نمونے کی آزمائش میں آپ کا حصہ چلائیں گے۔
- صلاحیت کا اضافہ؟ہم آپ کی فلنگ لائن کے خلاف آؤٹ پٹ میتھ بنائیں گے اور مماثل ماڈل کا حوالہ دیں گے۔
- عمر بڑھنے والی مشین کو تبدیل کرنا؟ہم فی حصہ توانائی کا موازنہ کریں گے اور آپ کی موجودہ لائن سے اسکریپ کریں گے، لہذا ادائیگی آپ کے نمبروں سے آئے گی۔
ہر کوٹیشن ماڈل، اجزاء، تجارتی شرائط، اور لیڈ ٹائم کا نام دیتی ہے — باقاعدہ ماڈل 30 سے 40 دن تک چلتے ہیں، اپنی مرضی کے مطابق 60 سے 120 دن تک چلتے ہیں۔ کو براؤز کریں۔مکمل مسلسل مشین رینججب آپ اپنے نمبر جمع کرتے ہیں۔
کنفیگریشن اور کوٹیشن کی درخواست کریں →ایک لگاتار بلو مولڈنگ مشین تال کے ذریعے اپنا مقام حاصل کرتی ہے — ایک ایکسٹروڈر جو کبھی نہیں رکتا، مولڈ جو برقرار رہتا ہے، اور ایک لائن جس کا سائز آپ کے فلر پر ہوتا ہے۔ کنفیگریشن، گہا کی گنتی، اور ڈیریٹ رائٹ حاصل کریں، اور آؤٹ پٹ میتھ پروڈکشن میں ہے۔ میں ماڈل اور وضاحتیں دیکھیںمسلسل دھچکا مولڈنگ مشین کی حد.