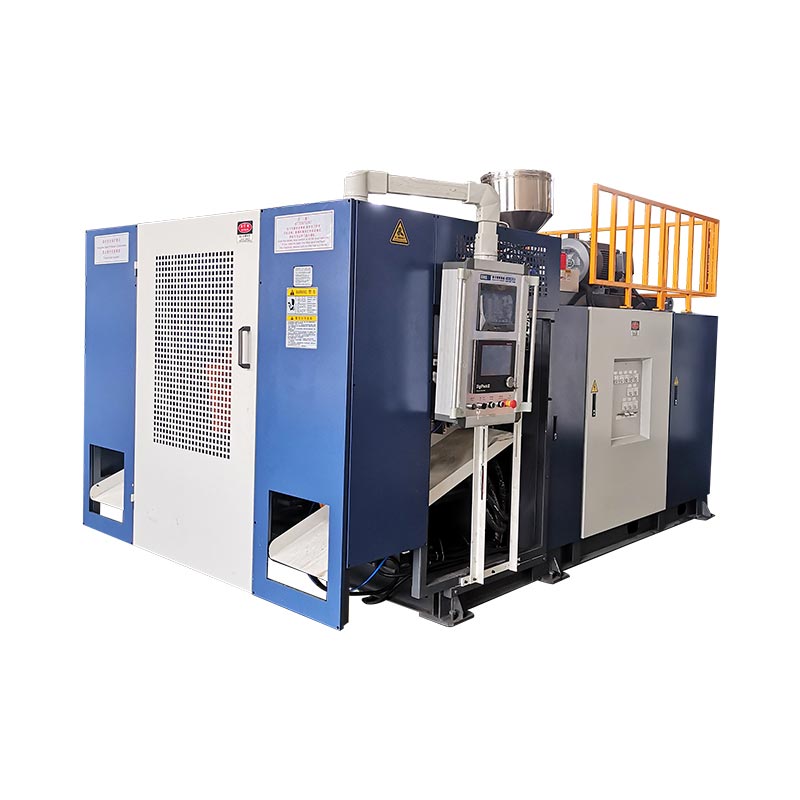
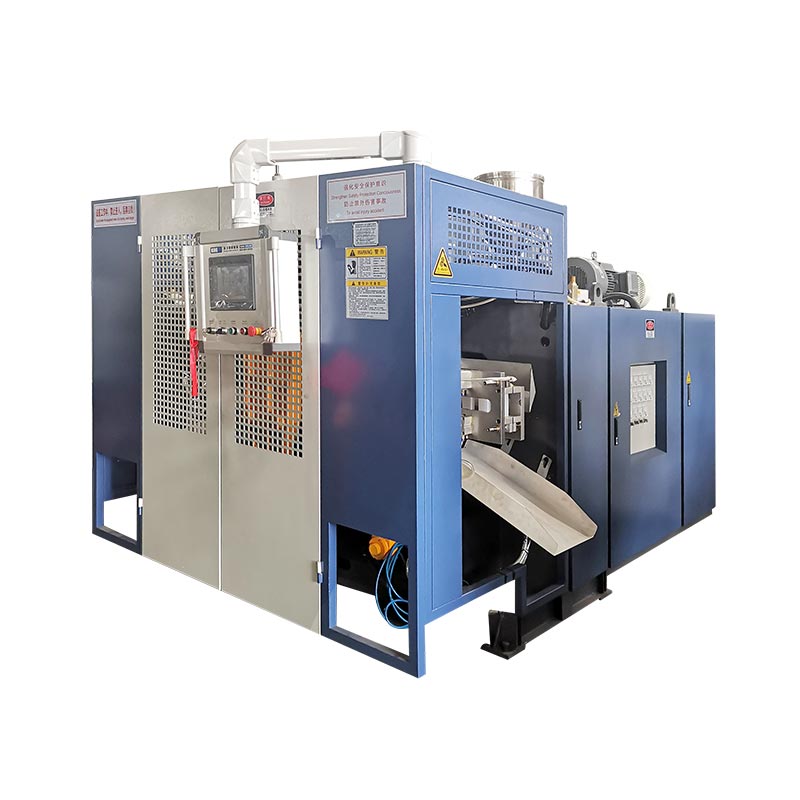
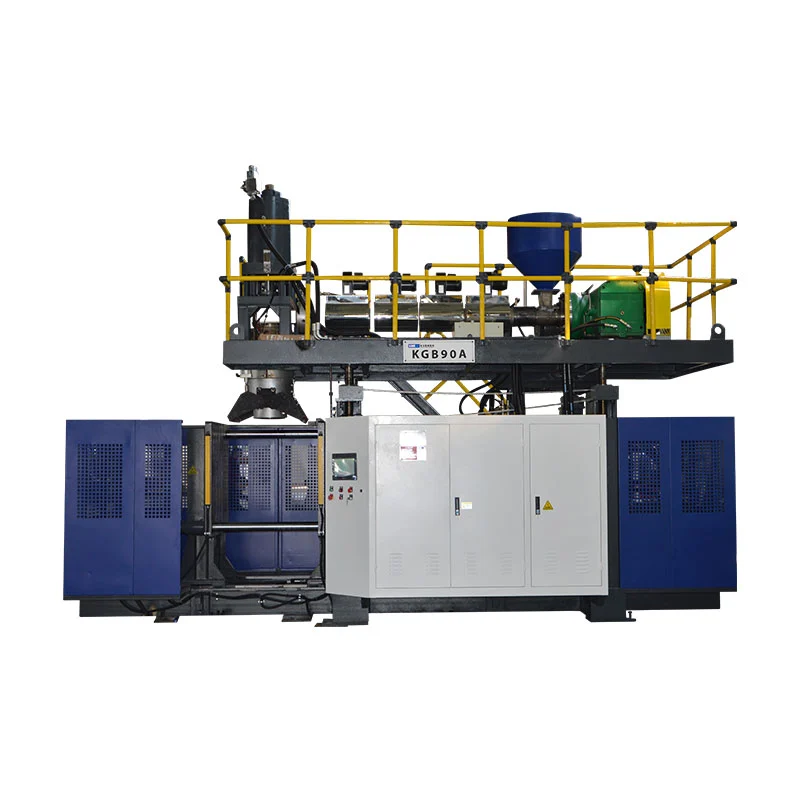
KGB200L/LP کنگل کا 220L ڈبل رِنگ کیمیکل ڈرم کے لیے 250L-کلاس ایکومولیٹر بلو مولڈنگ پلیٹ فارم ہے۔ کام کرنے والے منصوبے کو مولڈنگ مشین سے زیادہ کی ضرورت ہوتی ہے۔ اسے ایک منظور شدہ ڈرم تصریح، مماثل HMWHDPE، مولڈ اور کولنگ ڈیزائن، پیریسن پروگرام، ٹیک آؤٹ اور ڈیفلیشنگ، لیک ٹیسٹنگ، ٹریس ایبل کوالٹی چیک اور فیکٹری قبولیت کا منصوبہ بھی درکار ہے۔
ایک کیمیکل ڈرم لائن تیار شدہ پیکیج سے پیچھے کی طرف منصوبہ بندی کی جانی چاہئے۔ ڈرم میں مطلوبہ مواد ہونا ضروری ہے۔ اسے طے شدہ ہینڈلنگ اور ٹرانسپورٹ ٹیسٹوں سے بچنا چاہیے۔ اس کی بندش، دیوار کا نقشہ اور پروڈکشن ریکارڈز کو کنٹرول میں رہنا چاہیے۔ اکیلے ایک تیز خشک سائیکل ان چیزوں میں سے کوئی بھی ثابت نہیں کرتا ہے۔
یہ گائیڈ مکمل سیل کے ذریعے ایک ڈرم کی پیروی کرتا ہے۔ یہ شائع شدہ مشین ڈیٹا کو پروجیکٹ کے آدانوں سے الگ کرتا ہے۔ یہ یہ بھی ظاہر کرتا ہے کہ پروڈکشن ٹرائل کے دوران کن نتائج کو ثابت کرنا ضروری ہے۔

- ڈرم ڈرائنگ، بندش، مواد، خالص وزن اور دیوار کا نقشہ منجمد کریں۔
- مکمل وزن کو مجموعی پیرسن ماس میں تبدیل کریں، بشمول تمام تراشیں۔
- سر، پیرسن پروگرام، مولڈ اور کولنگ کو کریٹیکل زونز سے ملا دیں۔
- سائیکل کے حصے کے طور پر ہینڈلنگ، ڈیفلیشنگ اور معائنہ کی تعریف کریں۔
- منظور شدہ رال، پیداوار کی ترتیبات اور قابل پیمائش پاس کے معیار کے ساتھ لائن کو قبول کریں۔
کیا ایک مکمل 220L کیمیائی ڈرم سیل اصل میں شامل ہے
مشین کھوکھلی جسم بناتی ہے۔ سیل دوبارہ قابل، قبول شدہ ڈرم بناتا ہے. یہ فرق خریداری کی فہرست کو بدل دیتا ہے۔ یہ انجینئرنگ کے دوران پوچھے گئے سوالات کو بھی بدل دیتا ہے۔
جب فارمولیشن کی ضرورت ہو تو اپ اسٹریم آلات میں رال کا ذخیرہ، پہنچانا، خشک کرنا یا ملاوٹ شامل ہوسکتی ہے۔ رنگ اور اضافی خوراک کو کنٹرول شدہ ترکیبوں کی ضرورت ہے۔ ریگرائنڈ کو ایک متعین ذریعہ، ذرہ کی حالت اور اجازت شدہ تناسب کی ضرورت ہے۔ یہ اشیاء اس بات کا تعین کرتی ہیں کہ extruder تک کیا پہنچتا ہے۔ ایک غیر مستحکم فیڈ ایک مستحکم پیرسن پیدا نہیں کر سکتا.
کور سیل میں ایکسٹروڈر سسٹم، ایکومولیٹر ہیڈ، کلیمپنگ یونٹ، مولڈ، بلو پن یا نیچے سے اڑانے کا انتظام، ہائیڈرولک سسٹم اور کنٹرولز شامل ہیں۔ کنگل کاKGB200L/LP پروڈکٹ کا صفحہاپنی شائع شدہ تفصیل میں MOOG 100 موٹائی کنٹرولر، روبوٹ بازو اور نیچے سے اڑانے والا نظام بھی درج کرتا ہے۔ حتمی آرڈر میں فراہم کردہ صحیح ورژن کی شناخت ہونی چاہیے۔
جب سڑنا کھلتا ہے تو ڈاؤن اسٹریم کا کام شروع ہوتا ہے۔ گرم ڈرم کو کنٹرول سے ہٹانے کی ضرورت ہے۔ اوپر اور نیچے کی فلیش کو سگ ماہی کی سطحوں کو نقصان پہنچائے بغیر کاٹا جانا چاہیے۔ سوراخوں کو مشینی یا ختم کرنے کی ضرورت ہوسکتی ہے۔ بندش کو فٹنگ کی ضرورت ہو سکتی ہے۔ ہر قبول شدہ ڈرم کو پھر متفقہ جہتی، وزن، دیوار اور لیک کی جانچ کی ضرورت ہوتی ہے۔
اس سیل کے ارد گرد کولنگ کا سامان، کمپریسڈ ہوا، مواد کو سنبھالنا، ٹرم اکٹھا کرنا اور محفوظ رسائی۔ ایک لیبارٹری یا کوالٹی ایریا اس کے باہر بیٹھ سکتا ہے۔ اس علاقے میں طویل ٹیسٹ، برقرار رکھے گئے نمونے اور ریکارڈ کا جائزہ لیا جاتا ہے۔
ایک مکمل دائرہ کار ہر حد کو بھی نام دیتا ہے۔ مولڈ چلر کون فراہم کرتا ہے؟ کمپریسر اور رسیور کون فراہم کرتا ہے؟ روبوٹ کی حفاظت کو کون جوڑتا ہے؟ لیک ٹیسٹر کون فراہم کرتا ہے؟ اگر باؤنڈری کا کوئی مالک نہیں ہے، تو یہ اکثر آغاز میں تاخیر بن جاتی ہے۔
حتمی ترتیب کو منتخب کرنے سے پہلے ڈرم کی تفصیلات کو مقفل کریں۔
جملہ "220 لیٹر ڈرم" مکمل تفصیلات نہیں ہے۔ دو ڈرم برائے نام حجم کا اشتراک کر سکتے ہیں لیکن عمل کے مختلف حالات کی ضرورت ہے۔ ایک بند سر کے ڈبل رنگ والے ڈرم میں کھلے سر کے ڈیزائن سے مختلف گردنیں اور ہینڈلنگ زون ہوتے ہیں۔ بندش کا نظام، مواد اور نقل و حمل کا راستہ بھی جانچ کو متاثر کرتا ہے۔
ایک کنٹرول شدہ ڈرائنگ کے ساتھ شروع کریں۔ مجموعی طول و عرض، برائے نام اور بھر پور صلاحیت، کھلنے، بند ہونے کی تفصیلات، chimes، رِنگز، ہینڈلز اور لیبل والے علاقے شامل کریں۔ الگ ہونے والی لائن کو نشان زد کریں اور چوٹکی بند کریں۔ ہر اس جہت کی شناخت کریں جو فلنگ، پیلیٹائزنگ، اسٹیکنگ یا کیپ فٹ کو متاثر کرتی ہے۔
ایک عدد دیوار کی موٹائی کا نقشہ شامل کریں۔ نقشے میں اوپر کی انگوٹھی، کندھے، سائیڈ وال، نچلی انگوٹھی، بنیاد، گردن اور چوٹکی والے علاقوں کا احاطہ کرنا چاہیے۔ ایک اوسط دیوار نمبر یہ نہیں دکھا سکتا کہ رال کیسے تقسیم کی جاتی ہے۔ Kinggle کا صفحہ اپنی شائع شدہ 200L ایپلیکیشن کے لیے 3.5 سے 4 ملی میٹر کی فہرست دیتا ہے۔ اسے صفحہ کے مخصوص حوالہ کے طور پر استعمال کریں، منظور شدہ دیوار کے نقشے کے متبادل کے طور پر نہیں۔
خالص مولڈ وزن کو ریکارڈ کریں۔ الگ سے اسمبل شدہ بندش شامل نہ کریں۔ پھر اوپر کی فلیش، نیچے کی دم، گردن کے سکریپ اور کسی دوسرے تراشے ہوئے مواد کا اندازہ لگائیں۔ یہ مجموعی پیریسن ہدف بناتا ہے۔ ایک 12 کلو کے تیار ڈرم کو 12 کلو سے اوپر کی شاٹ کی ضرورت ہو سکتی ہے کیونکہ اس عمل کو ہٹنے والا مواد بھی بنانا چاہیے۔
مطلوبہ مواد فائل میں ہے۔ کثافت، viscosity، بھرنے کا درجہ حرارت، بخارات کا دباؤ، کیمیائی مطابقت کی ضروریات اور متوقع اسٹوریج کا وقت شامل کریں۔ خریدار کو یہ بھی بتانا چاہیے کہ آیا ڈرم ریگولیٹڈ خطرناک سامان لے جائے گا۔ اس جواب سے توثیق کا راستہ بدل جاتا ہے۔
کنگل کافروخت کے عملتصاویر، ڈرائنگ، وزن، سائز، مواد، موٹائی، روزانہ کی پیداوار اور کیمیائی مزاحمت کے بارے میں پوچھتا ہے. وہ ان پٹ ایک نظرثانی کے زیر کنٹرول ڈرم ڈوزیئر ہونے چاہئیں۔ کوٹیشن، مولڈ ڈیزائن اور قبولیت کا منصوبہ سبھی کو ایک ہی نظرثانی کی طرف اشارہ کرنا چاہیے۔
KGB200L/LP شائع شدہ ڈیٹا کو ایک مماثل سیٹ کے طور پر پڑھیں
KGB200L/LP صفحہ ایک مفید ابتدائی لفافہ فراہم کرتا ہے۔ یہ 250L زیادہ سے زیادہ کنٹینر کلاس، ایک 39 t مشین اور ایک مقررہ کھلے بند ہونے کے انتظام کی نشاندہی کرتا ہے۔ اس میں 760 kN کلیمپنگ فورس، 1300 بائی 1500 ملی میٹر پلیٹین اور 1100 بائی 1700 ملی میٹر زیادہ سے زیادہ مولڈ سائز بھی درج ہے۔
عوامی اخراج کی میز 32 L/D تناسب کے ساتھ دو 100 ملی میٹر پیچ دکھاتی ہے۔ شائع شدہ HDPE پگھلنے کی صلاحیت 180 کلوگرام فی گھنٹہ فی سکرو ہے۔ جدول میں 25 L جمع کرنے والے اور 18 کلوگرام PE جمع کرنے والے وزن کا حوالہ بھی درج ہے۔ یہ مشین کے صفحے کی قدریں ہیں۔ وہ مماثل آزمائش کے بغیر کسی خاص ڈرم، رال یا سائیکل کو ثابت نہیں کرتے ہیں۔
| شائع شدہ KGB200L/LP آئٹم | ویب سائٹ کی قیمت | پروجیکٹ کو اب بھی کیا چیک کرنا ہوگا۔ |
|---|---|---|
| زیادہ سے زیادہ کنٹینر کی گنجائش | 250 ایل | اصل مولڈ، شاٹ ڈیمانڈ، جیومیٹری اور ہٹانے کا راستہ |
| مشین کا سائز اور وزن | 9.5 x 4.1 x 6.5 میٹر؛ 39 ٹی | سروس کلیئرنس، فاؤنڈیشن، ٹرانسپورٹ اسپلٹ اور لفٹنگ پلان |
| کلیمپنگ فورس | 760 kN | متوقع علاقہ، دھچکا دباؤ، چوٹکی بند لوڈ اور مارجن |
| زیادہ سے زیادہ سڑنا سائز | 1100 x 1700 ملی میٹر | مکمل مولڈ لفافہ، ہوزز، کئی گنا اور حرکت پذیر حصے |
| سڑنا کی موٹائی | 810 سے 950 ملی میٹر | بند مولڈ اسٹیک اور پلیٹین انٹرفیس ڈرائنگ |
| سکرو اور L/D | 100 ملی میٹر x 2; 32 L/D | پرت فن تعمیر، رال گریڈ اور رنگ کے نظام کا حکم دیا |
| شائع شدہ HDPE پگھلنے کی صلاحیت | 180 کلوگرام فی گھنٹہ x 2 | منظور شدہ HMWHDPE فارمولیشن کے ساتھ مستحکم پیداوار |
| جمع کرنے والا | 25 ایل; 18 کلو پیئ حوالہ | مجموعی پیرسن ماس، ریزرو اور پروگرام شدہ پروفائل |
| ہوا اڑانا | 0.8 ایم پی اے؛ 1.8 m³/منٹ | ہوا کا معیار، چوٹی کا بہاؤ، رسیور اور مشین پر دباؤ |
| ٹھنڈا پانی | 0.3 ایم پی اے؛ 120 L/منٹ | سپلائی کا درجہ حرارت، واپسی کا درجہ حرارت، معیار اور گرمی کا بوجھ |
| پاور ریفرنس شائع ہوا۔ | 70 سے 80 کلو واٹ اوسط | پیمائش کی حد، مصنوعات، ترتیبات اور پیداوار کی حالت |
صفحہ 300 پی سیز فی گھنٹہ "آؤٹ پٹ (ڈرائی سائیکل)" کے طور پر بھی دکھاتا ہے۔ یہ کیمیکل ڈرم کے لئے پیداوار کی پیداوار نہیں ہے. یہ خشک مشین کی نقل و حرکت کا حوالہ بیان کرتا ہے۔ ایک ہی صفحہ اپنے کیمیکل بیرل کے استعمال کے لیے الگ سے 17 سے 20 ڈرم فی گھنٹہ شائع کرتا ہے۔ دونوں لیبلز کو برقرار رکھیں۔
درست قبولیت کا ہدف بذات خود نمبر نہیں ہے۔ یہ منظور شدہ پیداوار کی شرائط کے تحت فی متفقہ وقت پر قبول کیا جاتا ہے۔ رن میں اخراج، اڑانا، کولنگ، ٹیک آؤٹ، تراشنا، معائنہ اور شمار شدہ اسٹاپس شامل ہونا چاہیے۔
منسلک گروپوں میں ڈیٹا پڑھیں۔ مولڈ کے طول و عرض کا تعلق افتتاحی اسٹروک اور ہٹانے کے راستے سے ہے۔ جمع کرنے والا ماس مجموعی شاٹ ماس اور رال سے تعلق رکھتا ہے۔ ہوا کا بہاؤ مشین پر دباؤ سے تعلق رکھتا ہے۔ ایک بڑی قدر سیل میں کسی اور جگہ کمزور میچ کی تلافی نہیں کر سکتی۔
/LP لاحقہ کوٹیشن سے کیوں غائب نہیں ہونا چاہئے۔
Kinggle فی الحال دو متعلقہ مصنوعات کے صفحات شائع کرتا ہے۔ ایک KGB200L/LP خصوصی کیمیکل بیرل پلیٹ فارم کا نام دیتا ہے۔ دوسرے نام KGB200L 220 لیٹر پلاسٹک ڈرم مشین۔ ان کی مشترکہ 250L کلاس ماڈل کے ناموں کو قابل تبادلہ نہیں بناتی ہے۔
KGB200L/LP صفحہ ایک 39 t مشین اور دو 100 ملی میٹر پیچ کی فہرست دیتا ہے۔ اس کی تفصیل ڈبل لیئر ایکومولیٹر ہیڈ پر مرکوز ہے۔ KGB200L صفحہ ایک 36 t مشین اور ایک 120 ملی میٹر اسکرو کی فہرست دیتا ہے۔ یہ HDPE کے لیے 320 کلوگرام فی گھنٹہ شائع کرتا ہے۔ دونوں صفحات ایک ہی وسیع مولڈ لفافہ اور 760 kN کلیمپ حوالہ دکھاتے ہیں۔
یہ فرق فن تعمیر کی طرف اشارہ کرتا ہے، نہ صرف صلاحیت۔ دو ایکسٹروڈر لے آؤٹ ترتیب شدہ پرت کے ڈھانچے یا مواد کی تقسیم کی حمایت کر سکتا ہے۔ سنگل ایکسٹروڈر لے آؤٹ ایک مختلف پگھلنے کا راستہ فراہم کرتا ہے۔ ہر پرت کے عین مطابق فنکشن کو ابھی بھی تحریری عمل کے خاکے کی ضرورت ہے۔ کبھی بھی یہ نہ سمجھیں کہ دو ایکسٹروڈر خود بخود ایک مطلوبہ رکاوٹ، ری سائیکل شدہ مواد کی ساخت یا رنگ کا انتظام بناتے ہیں۔
KGB200L/LP پبلک پوزیشننگ
خصوصی 220L ڈبل رنگ کیمیکل ڈرم پلیٹ فارم۔ صفحہ پر 100 ملی میٹر کے دو پیچ، ایک ڈبل لیئر ہیڈ کی تفصیل اور 39 ٹی مشین کا وزن درج ہے۔
KGB200L پبلک پوزیشننگ
220 لیٹر پلاسٹک ڈرم مشین۔ صفحہ ایک 120 ملی میٹر اسکرو، 320 کلوگرام فی گھنٹہ HDPE پگھلنے کی صلاحیت اور 36 t مشین وزن کی فہرست دیتا ہے۔
خریداری کے آرڈر میں مکمل ماڈل، نظر ثانی اور ترتیب شامل ہونی چاہیے۔ پروسیس فلو ڈرائنگ منسلک کریں۔ ہر ایکسٹروڈر، موٹر، سکرو، ہیڈ گزرنے اور کنٹرولر کی فہرست بنائیں۔ دکھائیں کہ کون سا مواد ہر حوالے کو فیڈ کرتا ہے۔ اگر پرت کا تناسب کنٹرول کیا جاتا ہے، تو اس کی ورکنگ رینج اور تصدیق کے طریقہ کی وضاحت کریں۔
یہ کنٹرول دونوں اطراف کی حفاظت کرتا ہے۔ خریدار مطلوبہ فن تعمیر حاصل کرتا ہے۔ سپلائر ایک مستحکم تکنیکی ہدف حاصل کرتا ہے۔ یہ اسپیئر پارٹس کی فہرستیں، الیکٹریکل ڈرائنگ اور آپریٹر ٹریننگ کو انسٹال شدہ مشین کے ساتھ جوڑ کر رکھتا ہے۔
ایچ ایم ڈبلیو ایچ ڈی پی ای کو پروڈکشن ان پٹ کے طور پر کنٹرول کریں، عام لیبل نہیں۔
کنگل کی درخواست کا حوالہ HMWHDPE کا نام ہے۔ مخفف اعلی مالیکیولر ویٹ ہائی ڈینسٹی پولیتھیلین کو بیان کرتا ہے۔ یہ ایک درست درجہ کی شناخت نہیں کرتا ہے۔ ڈھول کی کارکردگی منتخب رال، فارمولیشن، پروسیسنگ کی تاریخ اور پیکیج ڈیزائن پر منحصر ہے۔
منظور شدہ مواد کی فائل میں سپلائر کا نام اور درجہ ہونا چاہیے۔ مواد کی ڈیٹا شیٹ، رنگین ماسٹر بیچ، اضافی چیزیں اور تبدیلی کے کنٹرول کے اصول شامل کریں۔ ریکارڈ کریں کہ آنے والے لاٹوں کی شناخت کیسے کی جاتی ہے۔ اگر کسی متبادل درجے کی اجازت ہے تو، اس کے عام پروڈکشن میں داخل ہونے سے پہلے منظوری کا ٹیسٹ بتائیں۔
ریگرائنڈ کو اپنے اصول کی ضرورت ہے۔ استعمال کے بعد ری سائیکل شدہ مواد سے کلین ان پروسیس ٹرم کو الگ کریں۔ اجازت شدہ ذریعہ، تیاری، ذرہ سائز، ذخیرہ اور مرکب تناسب کی وضاحت کریں۔ ریکارڈ کریں کہ جب گرائنڈر یا کنویئر رک جاتا ہے تو آپریٹرز کیسے جواب دیتے ہیں۔ اگر اصل فیڈ اسٹریم کو کنٹرول نہیں کیا جاتا ہے تو ریسیپی اسکرین پر فیصد کی قدر کم ہوتی ہے۔
نمی، آلودگی اور جرمانے کھانا کھلانے یا سطح کے معیار کو خراب کر سکتے ہیں۔ مواد کا درجہ حرارت اور بلک سلوک بھی بحالی کو تبدیل کر سکتا ہے۔ پروڈکشن ٹرائل کے دوران حقیقی نظام کا معائنہ کریں۔ رال کو مطلوبہ ہوپر، بلینڈر، کنویئر اور ریگرینڈ لوپ کے ذریعے سفر کرنا چاہیے۔
اگر ڈرم کیمیکل لے جائے گا، تو مطابقت تیار شدہ پیکیج پروگرام سے تعلق رکھتی ہے۔ مولڈنگ مشین خود سے مطابقت قائم نہیں کر سکتی۔ مطلوبہ مادہ، ذخیرہ کرنے کا دورانیہ، ماحولیاتی نمائش اور قابل اطلاق قواعد ثبوت کا تعین کرتے ہیں۔
مادی تبدیلی پگھلنے کی طاقت کو تبدیل کر سکتی ہے اور سکڑ سکتی ہے۔ یہ تبدیل کر سکتا ہے کہ پیرسن کس طرح انگوٹھیوں اور کونوں کے ارد گرد پھیلا ہوا ہے۔ اسی لیے مادی منظوری اورparison پروگرامنگعلیحدہ منصوبوں کے طور پر منظم نہیں کیا جانا چاہئے.
انگوٹھیوں، کندھوں، بیس اور بندوں کے ارد گرد پیرسن بنائیں
ایک بڑا ڈرم یکساں طور پر نہیں پھیلا ہوا ہے۔ کندھا سڑنا کے ایک حصے پر سفر کرتا ہے۔ نچلا کونا دوسرے پر سفر کرتا ہے۔ انگوٹھیاں، بنیاد کا رابطہ اور گردن کے علاقے ہر ایک پیریسن سے مختلف مواد مانگتے ہیں۔ ایک ڈائی گیپ ہر زون کو یکساں طور پر کام نہیں کر سکتا۔
بڑے پیمانے پر شروع کریں۔ تیار ڈرم، اوپر فلیش، نیچے فلیش، گردن سکریپ اور دیگر ٹرم شامل کریں. یہ مجموعی پیرسن ماس ہے۔ اس کا موازنہ منظور شدہ رال کی بنیاد کے تحت ترتیب دی گئی جمع کرنے والی صلاحیت سے کریں۔ شائع شدہ زیادہ سے زیادہ سے بالکل مماثل ہونے کے بجائے انجینئرنگ ریزرو چھوڑ دیں۔
تیار شدہ ڈرم ماس + ٹاپ فلیش + نیچے کی دم + گردن یا ہینڈل سکریپ + دیگر تراشے ہوئے مواد
اگلا، پیریسن کو اس کی لمبائی کے ساتھ نقشہ بنائیں۔ منظور شدہ ڈرم سے نمبر والا دیوار کا نقشہ استعمال کریں۔ ڈرم کے ہر اہم مقام کو پیریسن پروگرام میں پوزیشن سے جوڑیں۔ پہلا پروفائل صرف ایک ابتدائی نسخہ ہے۔ پروڈکشن ٹرائل کو اسے ماپا دیوار کے نتائج سے اپ ڈیٹ کرنا چاہئے۔
ڈبل رنگ والے زون دیکھیں۔ بہت کم مواد مقامی دیوار کو کم کر سکتا ہے یا رنگ جیومیٹری کو تبدیل کر سکتا ہے۔ بہت زیادہ وزن، کولنگ ٹائم اور فلیش کو بڑھا سکتا ہے۔ گردن اور بندش کو مستحکم جیومیٹری کی ضرورت ہے۔ بیس کو رابطے اور اثر کی کارکردگی کے لیے کافی مواد کی ضرورت ہے۔ پورے ڈھول کو بھاری بنانے سے ان میں سے کوئی بھی مقصد حل نہیں ہوتا۔
جمع کرنے والا ڈسچارج بھی اہمیت رکھتا ہے۔ پیریسن کو ایک کنٹرول وقت کے اندر سانچے میں داخل ہونا چاہئے۔ پگھلنے کا درجہ حرارت، خارج ہونے والی رفتار، ڈائی گیپ موشن اور مولڈ کلوز ٹائمنگ آپس میں بات چیت کرتے ہیں۔ اگر پیرسن بہت لمبا لٹکا ہوا ہے تو، سانچ بند ہونے سے پہلے دیوار کا نقشہ بدل دیتا ہے۔

حتمی پروفائل کو نظرثانی نمبر کے ساتھ اسٹور کریں۔ ڈائی ٹولنگ، رال، ٹمپریچر سیٹ پوائنٹس، ڈسچارج ٹائم اور نمونہ دیوار کا نقشہ ریکارڈ کریں۔ ان شرائط کے بغیر پروفائل دوبارہ تیار کرنا مشکل ہے۔
ڈرم مولڈ اور کولنگ سرکٹ کو ایک ڈیزائن کے فیصلے کے طور پر سمجھیں۔
پبلک مولڈ لفافہ صرف ایک فٹ چیک ہے۔ یہ ثابت نہیں کرتا کہ سڑنا یکساں طور پر ٹھنڈا ہو جائے گا، ڈرم چھوڑے گا یا روبوٹ کو صاف کرے گا۔ مکمل مولڈ اسمبلی کا جائزہ لیں۔ کئی گنا، ہوز بینڈ، بلو ہارڈ ویئر، موونگ انسرٹس، پنچ بلاکس اور لفٹنگ پوائنٹس شامل کریں۔
علیحدگی کی لکیر اور چٹکی بھرنے کو ایک بھاری پیرسن کا انتظام کرنا چاہئے۔ کٹ کو ضرورت سے زیادہ مواد کو پھنسائے بغیر مستقل طور پر سیل کرنا چاہئے۔ فلیش جیبوں کو متوقع بڑے پیمانے پر جگہ کی ضرورت ہے۔ گردن اور نیچے کی دھچکی کی تفصیلات ڈرم ڈرائنگ اور ڈاون اسٹریم فنشنگ طریقہ سے مماثل ہونی چاہئیں۔
ٹھنڈک کو ڈرم کے تھرمل بوجھ کی پیروی کرنا چاہئے۔ حلقے اور موٹی منتقلی گرمی کو روک سکتی ہے۔ ہٹانے کے دوران چوڑے سائیڈ وال خراب ہو سکتے ہیں۔ بیس اور بند ہونے والے علاقوں کو سخت درجہ حرارت کنٹرول کی ضرورت ہو سکتی ہے۔ پورے سانچے کے لیے ایک سادہ سرکٹ استعمال کرنے کے بجائے ان ضروریات کے ارد گرد چینلز ڈیزائن کریں۔
مولڈ کو نامزد کولنگ زونز میں تقسیم کریں۔ ہر زون کو ٹارگٹ فلو اور انلیٹ کنڈیشن دیں۔ قابل رسائی کنکشن اور فلشنگ پلان فراہم کریں۔ مقدمے کی سماعت کے دوران، ریکارڈ کی فراہمی اور واپسی کا درجہ حرارت۔ اکیلے پریشر ریڈنگ یہ نہیں دکھا سکتی کہ گرمی ہر سرکٹ سے نکل رہی ہے۔
ہٹانے کا درجہ حرارت سائیکل کا حصہ ہے۔ ابتدائی ریلیز آؤٹ پٹ میں اضافہ کر سکتی ہے جب کہ ڈرم اب بھی نرم ہے۔ روبوٹ، کنویئر یا آپریٹر پھر انگوٹھیوں یا سگ ماہی کی سطحوں کو بگاڑ سکتے ہیں۔ جہتی اور فعال ثبوت کے ساتھ ایک محفوظ ہٹانے کی حالت کی وضاحت کریں۔
Kinggle صفحہ 0.3 MPa اور 120 L/min کو مشین کولنگ واٹر حوالہ جات کے طور پر درج کرتا ہے۔ یہ اقدار کنکشن کا سائز بنانے میں مدد کرتی ہیں۔ وہ ایک مکمل chiller تفصیلات نہیں ہیں. حتمی کولنگ پیکج کے لیے پانی کا درجہ حرارت، محیطی ڈیزائن کی حالت، مولڈ ہیٹ لوڈ، مشین ہیٹ لوڈ، بہاؤ استحکام اور پانی کے معیار کی ضرورت ہے۔
استعمال کریں۔اخراج دھچکا مولڈنگ سڑنا ڈیزائن گائیڈوینٹنگ، پنچ آف، کولنگ اور ریلیز کا جائزہ لینے کے لیے۔ قبول شدہ مولڈ ڈرائنگ کو اسی تکنیکی فائل میں رکھیں جیسے مشین لے آؤٹ۔
سائیکل کے اندر ٹیک آؤٹ، ڈیفلیشنگ اور لیک ٹیسٹنگ کا منصوبہ بنائیں
جب سڑنا کھلتا ہے تو مولڈنگ سائیکل ختم نہیں ہوتا ہے۔ ایک بڑے ڈرم کو اب بھی محفوظ ہٹانے اور کنٹرول شدہ فنشنگ کی ضرورت ہے۔ یہ اقدامات اصل پیداوار کی حد بن سکتے ہیں اگر انہیں مشین کی تعمیر کے بعد شامل کیا جائے۔
ٹیک آؤٹ کے ساتھ شروع کریں۔ گرفت کی جگہ، ڈرم کا درجہ حرارت، پے لوڈ اور نقل و حرکت کے راستے کی وضاحت کریں۔ روبوٹ کو مولڈ، گارڈنگ اور بلو ہارڈ ویئر کو صاف کرنا چاہیے۔ اس کی گرفت کو گرم انگوٹھی کو کچلنے یا لیبل پینل کو نشان زد نہیں کرنا چاہئے۔ ہینڈ آف پوائنٹ کو بے قابو رولنگ کے بغیر ڈرم کو سپورٹ کرنا چاہیے۔
اگلا، ہر کٹ کا نقشہ بنائیں۔ اوپر فلیش، نیچے کی دم اور گردن کے مواد کو مختلف ٹولز کی ضرورت ہو سکتی ہے۔ بندش کے چہروں اور اہم جہتوں کی حفاظت کریں۔ فرش کے ملبے کے ساتھ ملائے بغیر ٹرم جمع کریں۔ اگر کلین ٹرم عمل میں واپس آجائے تو گرائنڈر اور بلینڈر کا راستہ دکھائیں۔
لیک ٹیسٹنگ کو تحریری حد کی ضرورت ہے۔ آزمائشی سوراخوں، بندش کی حالت، دباؤ یا ویکیوم طریقہ، استحکام کا وقت، ٹیسٹ کا وقت اور مسترد کرنے کی حد کی وضاحت کریں۔ یہ بھی بیان کریں کہ ناکامی کے بعد کیا ہوتا ہے۔ ایک مسترد شدہ ڈرم اس کی گہا، وقت کی کھڑکی اور عمل کے ریکارڈ کے لیے قابل شناخت رہنا چاہیے۔
| اسٹیشن | ان پٹ | آؤٹ پٹ | پکڑنے کا ثبوت |
|---|---|---|---|
| روبوٹ ٹیک آؤٹ | گرم مولڈ ڈرم | ٹرم اسٹیشن پر معاون ڈرم | کلیئرنس، گرفت کے نشانات، سائیکل کا وقت اور ریپیٹ ایبلٹی |
| Deflashing | عمل ٹرم کے ساتھ ڈرم | تیار کناروں کو صاف کریں۔ | کوالٹی کو کاٹیں، ڈھول کو نقصان پہنچائیں اور بڑے پیمانے پر تراشیں۔ |
| افتتاحی ختم | جیسے ڈھالے ہوئے گردن | بندش کے لیے تیار انٹرفیس | طول و عرض، سطح اور گیج کے نتائج |
| لیک ٹیسٹ | ختم ڈھول اور ٹیسٹ بندش | پاس یا قابل شناخت مسترد | نسخہ، نتیجہ، آلہ کی شناخت اور ٹائم اسٹیمپ |
| حتمی معائنہ | آزمایا ہوا ڈرم | قبول شدہ مصنوعات یا کنٹرول شدہ مسترد | وزن، دیوار کا نقشہ، طول و عرض اور ظاہری شکل |
فیکٹری ٹرائل کے دوران ہر اسٹیشن کا وقت۔ مولڈنگ مشین انتظار کر سکتی ہے کیونکہ ٹیک آؤٹ کا راستہ لمبا ہے یا ٹرم اسٹیشن بھرا ہوا ہے۔ وہ تاخیر قبول شدہ آؤٹ پٹ میں ہے۔ انہیں ڈرائی سائیکل نمبر کے پیچھے نہیں چھپایا جانا چاہئے۔
اقوام متحدہ کی پیکیجنگ کی منظوری سے مشین کی صلاحیت کو الگ کریں۔
کنگل کے پروڈکٹ پیج میں کہا گیا ہے کہ شائع شدہ ایپلیکیشن کے ڈرم 3 میٹر ڈراپ ٹیسٹ پاس کر سکتے ہیں اور اقوام متحدہ کی سرٹیفیکیشن مکمل کر سکتے ہیں۔ اس دعوے کو بیان کردہ درخواست سے منسلک رکھیں۔ اسے ہر ڈرم، بھرنے والے مادہ یا بازار کی ضمانت کے طور پر دوبارہ نہ لکھیں۔
ایک مشین اقوام متحدہ کا پیکیجنگ نشان نہیں دے سکتی۔ منظوری متعلقہ نظام کے تحت پیکیجنگ ڈیزائن کی قسم پر لاگو ہوتی ہے۔ تیار شدہ ڈرم، بندش، مواد یا ٹیسٹ میڈیا، تیاری، کنڈیشنگ اور ٹیسٹ کے نتائج سبھی اہم ہیں۔ ڈیزائن کے گزر جانے کے بعد جاری مینوفیکچرنگ کنٹرولز بھی اہمیت رکھتے ہیں۔
یونائیٹڈ نیشنز اکنامک کمیشن فار یوروپ شائع کرتا ہے۔اقوام متحدہ کے ماڈل ریگولیشنز. نظرثانی 24 2025 میں شائع ہوئی تھی۔ قابل اطلاق قومی یا موڈل قواعد کسی خاص ایڈیشن کا استعمال کر سکتے ہیں یا ضروریات کو شامل کر سکتے ہیں۔ منزل منڈی کے لیے اتھارٹی، ٹیسٹ لیبارٹری اور منظوری کے راستے کی تصدیق کریں۔
ثبوت کی دو تہیں بنائیں۔ پہلا مشین فیکٹری قبولیت ٹیسٹ ہے۔ یہ ثابت کرتا ہے کہ آرڈر شدہ سیل طے شدہ شرائط کے تحت متفقہ ڈرم چلاتا ہے۔ دوسرا پیکیجنگ ڈیزائن کی قسم کی جانچ ہے۔ یہ قابل اطلاق پروگرام کے خلاف تیار شدہ پیکیجنگ کو ثابت کرتا ہے۔ ایک دوسرے کی جگہ نہیں لیتا۔
مشین کی آزمائشوں کے دوران، ان خصوصیات کی پیمائش کریں جو بعد میں جانچ میں معاونت کریں۔ نیٹ ماس، مجموعی شاٹ ماس، دیوار کا نقشہ، بند ہونے کے طول و عرض، رنگ جیومیٹری، لیک نتیجہ اور عمل کی ترتیبات کو ریکارڈ کریں۔ لیبل شدہ نمونے برقرار رکھیں۔ یہ پیکیجنگ ٹیسٹ ٹیم کو ایک قابل شناخت ابتدائی جگہ فراہم کرتا ہے۔
مصنوعات کی جانچ کے ارادے کے بارے میں مزید تفصیل کے لیے، Kinggle کی موجودہ استعمال کریں۔کیمیائی ڈرم ڈراپ ٹیسٹ گائیڈ. موجودہ مضمون کو پروڈکشن سیل پر مرکوز رکھیں۔ اس علیحدگی سے خریداروں کو دو صفحات پڑھے بغیر یا تو مشین انضمام کا جواب یا ٹیسٹنگ جواب تلاش کرنے میں مدد ملتی ہے جو ایک ہی بات کہتے ہیں۔
حقیقی پیداوار کے واقعات سے قبول شدہ پیداوار کا حساب لگائیں۔
پروڈکٹ کا صفحہ اپنی نامزد کردہ ایپلیکیشن کے لیے 17 سے 20 ڈرم فی گھنٹہ شائع کرتا ہے۔ یہ ایک مفید منصوبہ بندی کا حوالہ ہے۔ یہ ایک مختلف ڈرم کے لیے ضمانت شدہ شرح نہیں ہے۔ وزن، دیوار کا نقشہ، رال، مولڈ کولنگ، ٹیک آؤٹ اور معائنہ سبھی نتیجہ بدل سکتے ہیں۔
ایک مقررہ رن کے ساتھ شروع کریں۔ ہر مولڈنگ ایونٹ کو شمار کریں۔ پھر ہر ڈرم کو قبول، مسترد یا ٹیسٹ کے منتظر کے طور پر درجہ بندی کریں۔ ہر اسٹاپ اور اس کی وجہ کو ریکارڈ کریں۔ ایک ہی معیار کا منصوبہ استعمال کریں جو پیداوار کو کنٹرول کرے گا۔
قبول شدہ ڈرم ÷ مشاہدہ پیداوار منٹ x 60
مجموعی مادی طلب کا بھی حساب لگائیں۔ فی گھنٹہ واقعات کو مولڈنگ کرکے مجموعی پیرسن ماس کو ضرب دیں۔ تیار شدہ ڈرم کے وزن کو کیٹلاگ کی شرح سے ضرب نہ دیں۔ وہ شارٹ کٹ فلیش، مسترد، سٹارٹ اپ میٹریل اور عمل کے دیگر نقصانات کو نظر انداز کرتا ہے۔
مجموعی پیریسن ماس ایکس مولڈنگ ایونٹس فی گھنٹہ
فرسٹ پاس کی پیداوار کو دوبارہ کام یا دوبارہ ٹیسٹ سے الگ کریں۔ ایک ڈرم جو لیک اسٹیشن کو ناکام بناتا ہے اور بعد میں بندش کی ایڈجسٹمنٹ کے بعد گزر جاتا ہے اسے ایونٹ لاگ سے غائب نہیں ہونا چاہئے۔ وجہ اہم ہے۔ یہ مولڈنگ، فنشنگ، بندش اسمبلی یا ٹیسٹر کی طرف اشارہ کر سکتا ہے۔
ٹھنڈک اکثر سائیکل کو کنٹرول کرتی ہے۔ اگر ایک اضافی چند سیکنڈ انگوٹی جیومیٹری کی حفاظت کرتا ہے، تو وہ وقت قبول شدہ شرح سے تعلق رکھتا ہے۔ ایک تیز ریلیز جو بیضوی گردنیں یا غیر مستحکم طول و عرض پیدا کرتی ہے پیداواری فائدہ نہیں ہے۔
ریکوری اور ڈاون اسٹریم بیلنس کو ظاہر کرنے کے لیے کافی لمبی دوڑ کا استعمال کریں۔ شروع اور آخر میں مشین کی ترتیبات کو ریکارڈ کریں۔ دیسائیکل ٹائم گائیڈوضاحت کرتا ہے کہ اخراج کی بحالی، مولڈنگ، کولنگ اور ہینڈلنگ کو الگ کرنے کا طریقہ۔ دیتوانائی گائیڈوضاحت کرتا ہے کہ پاور اور انرجی فی قبول شدہ ڈرم کیوں ایک بیان کردہ پیمائش کی حد کی ضرورت ہے۔
ایک مفید فائنل KPI سیٹ میں قبول شدہ ڈرم فی گھنٹہ، فرسٹ پاس کی پیداوار، مجموعی کلوگرام فی قبول شدہ ڈرم، ٹرم کلوگرام فی ڈرم، گنتی ڈاؤن ٹائم اور توانائی فی قبول شدہ ڈرم شامل ہیں۔ ہر نمبر کو ایک متفقہ آغاز اور رکنے کے اصول کی ضرورت ہے۔
چوٹیوں، رسائی اور گرمی کو ہٹانے کے ارد گرد فیکٹری کی حدود کا منصوبہ بنائیں
عوامی مشین کے طول و عرض 9.5 x 4.1 x 6.5 m ہیں۔ وہ باکس تنصیب کی جگہ نہیں ہے۔ آپریٹرز، مولڈ تبدیلیاں، پلیٹ فارم، الماریاں، پائپ، کنویئرز اور گارڈنگ اس سے آگے بڑھتے ہیں۔ چھت کو تعمیر اور دیکھ بھال کی بھی اجازت دینی چاہیے۔
سامان لے آؤٹ ڈرائنگ کے ساتھ شروع کریں۔ پیچ اور ہائیڈرولک اجزاء کے لیے مینٹیننس پل کی جگہ شامل کریں۔ ٹرک یا اسٹوریج ایریا سے پلاٹین تک مولڈ کے راستے کو نشان زد کریں۔ ہر مقام پر کرین یا فورک لفٹ کی صلاحیت کو چیک کریں۔ دکھائیں کہ ہٹائے گئے گرم ڈرم اور فلیش کہاں سفر کریں گے۔
کمپریسڈ ہوا کو مشین کے کنکشن پر دباؤ اور بہاؤ کی ضرورت ہوتی ہے۔ Kinggle 0.8 MPa اور 1.8 m³/min شائع کرتا ہے۔ کمپریسر روم کو لائن نقصان، دوسرے صارفین، زیادہ مانگ، رسیور والیوم اور ایئر ٹریٹمنٹ کا حساب دینا چاہیے۔ اڑانے کے عمل کو ہوا کے متفقہ معیار کی بھی ضرورت ہوتی ہے۔
ٹھنڈک کو مستحکم درجہ حرارت اور بہاؤ کی ضرورت ہوتی ہے۔ عوامی صفحہ 0.3 MPa اور 120 L/min درج کرتا ہے۔ ہیٹ لوڈ شیٹ کے لیے پوچھیں جو مولڈ، ہائیڈرولکس اور دیگر صارفین کو الگ کرے۔ مقامی ماحول کی حالت اور پانی کے معیار کے لیے چلر یا کولنگ ٹاور کا سائز بنائیں۔
برقی منصوبہ بندی کے لیے منسلک لوڈ، وولٹیج، فریکوئنسی، کیبل روٹ، تحفظ اور ٹرانسفارمر کی جانچ کی ضرورت ہے۔ صفحہ کی 70 سے 80 کلو واٹ "اوسط توانائی کی کھپت" کی قطار ایک پاور حوالہ ہے۔ یہ نصب شدہ بوجھ نہیں ہے اور فی ڈرم توانائی نہیں ہے۔

مکمل کا جائزہ لیں۔بلو مولڈنگ یوٹیلیٹی پلانمشین اور معاون سپلائرز کے ساتھ۔ تکنیکی معاہدے میں ہر سپلائی کی شرط اور باؤنڈری رکھیں۔
ایک قبولیت کا ٹرائل چلائیں جو ایک ٹریس ایبل ڈرم لاٹ کے بعد ہو۔
فیکٹری قبولیت ٹیسٹ میں منظور شدہ ڈرم ڈرائنگ، مولڈ اور مواد استعمال کرنا چاہیے۔ اگر پروڈکشن رال دستیاب نہیں ہے تو، متبادل اور نتیجہ کی حدود کو دستاویز کریں۔ خشک مشین کی نقل و حرکت کو مصنوعات کی قبولیت کا امتحان نہ کہیں۔
دورے سے پہلے ٹیسٹ پلان سے اتفاق کریں۔ آلات کے نام، نمونے کا سائز، چلنے کا دورانیہ اور قبولیت کی حدود۔ فیصلہ کریں کہ اسٹاپس کو کس طرح شمار کیا جاتا ہے۔ وضاحت کریں کہ رن کے دوران کون سی ترتیبات تبدیل ہوسکتی ہیں اور کون تبدیلی کو منظور کرتا ہے۔
- تعمیر کی تصدیق کریں۔کنٹریکٹ کے خلاف مکمل KGB200L/LP ماڈل، ایکسٹروڈرز، ہیڈ، کنٹرولر، کلیمپ، روبوٹ، باٹم بلونگ، گارڈنگ اور آرڈر شدہ معاون کو چیک کریں۔
- انشانکن اور افادیت کی تصدیق کریں۔انسٹرومنٹ آئی ڈیز ریکارڈ کریں۔ مشین کی باؤنڈری پر پاور، ہوا اور ٹھنڈک کے حالات کی تصدیق کریں۔
- منظور شدہ مواد لوڈ کریں۔رال گریڈ، لاٹ، کلر، ایڈیٹو اور ریگرینڈ ریسیپی ریکارڈ کریں۔ مطلوبہ پہنچانے والے راستے پر عمل کریں۔
- عمل کو مستحکم کریں۔رسمی دوڑ شروع کرنے سے پہلے دوبارہ قابل پگھلنے والے حالات، جمع کرنے والے کی بحالی، خارج ہونے والے رویے، کولنگ اور ٹیک آؤٹ تک پہنچیں۔
- شروع ہونے والی ترکیب کو منجمد کریں۔ایک نظرثانی نمبر کے ساتھ درجہ حرارت، رفتار، پیرسن پروفائل، اوقات، دباؤ اور نیچے کی دھارے کی ترتیبات کو محفوظ کریں۔
- متفقہ ونڈو کو چلائیں۔مولڈ، قبول اور مسترد شدہ ڈرموں کو شمار کریں۔ ہر اسٹاپ کو دورانیہ اور وجہ کے ساتھ لاگ ان کریں۔
- نمونہ پلان کی پیمائش کریں۔بڑے پیمانے پر، طول و عرض، دیوار کا نقشہ، انگوٹی اور گردن کی جیومیٹری، ٹرم کوالٹی، ظاہری شکل اور رساؤ کا نتیجہ چیک کریں۔
- ڈاؤن اسٹریم بیلنس کا آڈٹ کریں۔روبوٹ کی تصدیق کریں، ٹرمنگ، ٹیسٹر اور کنویرز غیر محفوظ جمع کیے بغیر مولڈنگ کی شرح کو برقرار رکھ سکتے ہیں۔
- ہر انحراف کو بند کرو۔نتیجہ، مالک اور دوبارہ جانچ کا طریقہ ریکارڈ کریں۔ عام "ٹیسٹ پاس" بیان میں کھلے مسئلے کو نہ چھپائیں۔
نمونے شروع، درمیانی اور آخر تک رکھیں۔ ہر ڈرم کو وقت، ترکیب اور نتیجہ کے ساتھ لیبل کریں۔ مقدمے کی رپورٹ کے ساتھ دیوار کا نقشہ اور لیک ریکارڈ رکھیں۔ یہ فیکٹری کے دورے کو ثبوت میں بدل دیتا ہے جو بعد میں اسٹارٹ اپ اور ٹربل شوٹنگ میں مدد کرسکتا ہے۔
منظور شدہ نمونوں اور ان کے لیبلز کی تصویر بنائیں۔ شٹ ڈاؤن سے پہلے حتمی نسخہ برآمد کریں۔ رپورٹ میں غیر حل شدہ مشاہدات کی فہرست بھی ہونی چاہیے جو مسترد ہونے کا باعث نہیں بنے۔ یہ تفصیلات سائٹ ٹیم کو انسٹالیشن کے بعد ایک واضح ری اسٹارٹ پوائنٹ فراہم کرتی ہیں۔
اگر طریقہ کار پر اتفاق ہو تو مشین پروجیکٹ کے دوران فنکشنل پیکج ٹیسٹ دیکھے جا سکتے ہیں۔ پھر بھی رسمی ڈیزائن کی قسم کی منظوری کہیں اور ہو سکتی ہے۔ ان رپورٹس کو الگ رکھیں۔ ہر رپورٹ کو بالکل وہی بتانا چاہئے جو اس سے ثابت ہوتا ہے۔
Kinggle کی فروخت کے عمل میں معائنہ، جانچ اور ٹیسٹ میں شامل ہونے کی دعوت شامل ہے۔ اس موقع کو فالو کرنے کے لیے استعمال کریں۔فیکٹری قبولیت ٹیسٹ گائیڈ. ڈیلیوری کے بعد، نصب شدہ یوٹیلیٹیز اور مقامی میٹریل سسٹم کے ساتھ ایک طے شدہ سائٹ کی قبولیت کو دہرائیں۔
KGB200L/LP سیل کے لیے کوٹیشن کے لیے تیار RFQ بنائیں
ایک مفید انکوائری سپلائر کو پیداوار کے پورے راستے کو چیک کرنے دیتی ہے۔ ڈرم فائل کے ساتھ شروع کریں۔ اگر دستیاب ہو تو ایک ڈرائنگ، تصاویر اور جسمانی نمونہ شامل کریں۔ بتائیں کہ آیا پروڈکٹ 200L، 220L یا مجوزہ کلاس کے اندر کسی اور سائز کا ہے۔
خالص مولڈ وزن، مجموعی شاٹ تخمینہ اور نمبر والا دیوار کا نقشہ فراہم کریں۔ HMWHDPE گریڈ، رنگ، additives اور ریگرینڈ رول کا نام دیں۔ مواد، بندش کا نظام، کیمیائی مزاحمت کی ضرورت اور قابل اطلاق پیکیج ٹیسٹ بتائیں۔
آؤٹ پٹ کو قبول شدہ ڈرم فی گھنٹہ کے طور پر بیان کریں۔ سالانہ حجم، شفٹ پیٹرن اور منصوبہ بند تبدیلیاں شامل کریں۔ ٹیک آؤٹ، تراشنا، افتتاحی ختم، لیک ٹیسٹ، معائنہ، مارکنگ اور پیلیٹائزنگ کی وضاحت کریں۔ نشان زد کریں کہ کنگل کو کن آئٹمز کا حوالہ دینا چاہیے اور کون سا خریدار فراہم کرے گا۔
فیکٹری ڈیٹا منسلک کریں۔ وولٹیج، فریکوئنسی، کمپریسڈ ہوا کی گنجائش، کولنگ سورس، ایمبیئنٹ رینج، اونچائی، عمارت کی اونچائی، کرین کی گنجائش اور دستیاب فلور پلان شامل کریں۔ ترجیحی مشین کی واقفیت اور ڈرم کا بہاؤ شامل کریں۔
مکمل KGB200L/LP کنفیگریشن کے ساتھ تحریری جواب طلب کریں۔ اس میں مولڈ لفافہ، ایکسٹروڈر اور ہیڈ آرکیٹیکچر، جمع کرنے والے کی بنیاد، افادیت، معاون فہرست، ترتیب، قبولیت کا منصوبہ اور ڈیٹا ہینڈ اوور شامل ہونا چاہیے۔ "معیاری ترتیب" کو صرف وضاحت کے طور پر قبول نہ کریں۔
حتمی فیصلے کو ہر اہم ڈرم کی ضرورت کو مشین کی خصوصیت یا ٹیسٹ سے جوڑنا چاہیے۔ اگر ایک ضرورت کا کوئی مالک نہیں ہے، تو آرڈر جاری کرنے سے پہلے اسے بند کر دیں۔ اگر آپ اب بھی فائلیں اکٹھا کر رہے ہیں تو Kinggle's استعمال کریں۔ڈاؤن لوڈ سینٹراورمشین ویڈیوزدستیاب حوالہ جات کے لیے۔ پھر کے ذریعے کنٹرول شدہ پروجیکٹ پیکج بھیجیں۔رابطہ فارم.
اکثر پوچھے گئے سوالات
یہ جوابات خریداری کے سوالات کا احاطہ کرتے ہیں جو اکثر ترتیب یا قبولیت کے منصوبے کو تبدیل کرتے ہیں۔ وہ موجودہ Kinggle مصنوعات کے صفحات کو مشین کے حوالہ کے طور پر استعمال کرتے ہیں۔ پراجیکٹ دستاویزات کو حتمی آرڈر کو کنٹرول کرنا چاہئے۔
KGB200L/LP کو کون سی مصنوعات بنانے کے لیے ڈیزائن کیا گیا ہے؟
Kinggle KGB200L/LP کو 220L ڈبل رنگ والے نیلے رنگ کے کیمیائی ڈرموں کے لیے 250L-کلاس کی خصوصی مشین کے طور پر رکھتا ہے۔ ایک مختلف ڈرم کو اب بھی مجموعی پیرسن ماس، مولڈ فٹ، دیوار کی تقسیم، بندش، کولنگ، ٹیک آؤٹ اور مطلوبہ پیکیج ٹیسٹ کے لیے چیک کی ضرورت ہے۔
کیا 300 پی سیز فی گھنٹہ کا مطلب ہے کہ مشین فی گھنٹہ 300 کیمیکل ڈرم تیار کرتی ہے؟
نمبر۔ پروڈکٹ ٹیبل 300 پی سیز فی گھنٹہ کو خشک سائیکل کے طور پر لیبل کرتا ہے۔ ایک ہی صفحہ اپنے نام کیمیکل ڈرم ایپلی کیشن کے لیے 17 سے 20 ٹکڑے فی گھنٹہ شائع کرتا ہے۔ حتمی قبول شدہ پیداوار کو پروڈکشن مولڈ، رال، کولنگ، آٹومیشن اور کوالٹی پلان کے ساتھ ثابت کیا جانا چاہیے۔
کیا KGB200L/LP 15 کلو کا تیار شدہ ڈرم بنا سکتا ہے؟
صفحہ 12 سے 15 کلوگرام تیار ڈرم کا حوالہ اور 18 کلو پی ای جمع کرنے والے وزن کا حوالہ دیتا ہے۔ مجموعی پیرسن ماس میں فلیش اور دیگر ٹرم بھی شامل ہیں۔ ہیڈ کنفیگریشن کو منجمد کرنے سے پہلے مکمل ماس بیلنس، رال کی بنیاد، ریزرو اور وال میپ کی تصدیق کریں۔
کیا KGB200L/LP وہی مشین ہے جو KGB200L ہے؟
نہیں، Kinggle انہیں متعلقہ لیکن الگ کنفیگریشن کے طور پر شائع کرتا ہے۔ KGB200L/LP صفحہ دو 100 ملی میٹر پیچ، ایک ڈبل پرت کی تفصیل اور 39 t مشین وزن کی فہرست دیتا ہے۔ KGB200L صفحہ ایک 120 ملی میٹر سکرو اور 36 t مشین وزن کی فہرست دیتا ہے۔
کیا اس مشین کو خریدنے سے ڈرم کو اقوام متحدہ کی سند ملتی ہے؟
نہیں، مشین اقوام متحدہ کا پیکیجنگ نشان نہیں دیتی۔ منظوری متعلقہ قواعد کے تحت ٹیسٹ شدہ پیکیجنگ ڈیزائن کی قسم پر لاگو ہوتی ہے۔ تیار شدہ ڈرم، بندش، مطلوبہ مواد یا ٹیسٹ میڈیا، تیاری، ٹیسٹ کے نتائج اور جاری پیداوار تمام معاملات کو کنٹرول کرتی ہے۔
مجھے KGB200L/LP کوٹیشن کے لیے کیا بھیجنا چاہیے؟
ڈرم ڈرائنگ، تصاویر، نمونہ، طول و عرض، سوراخ، خالص وزن، دیوار کا نقشہ، HMWHDPE گریڈ، ٹرم تخمینہ، بندش، مواد، ٹیسٹ، قبول شدہ آؤٹ پٹ ٹارگٹ، ڈاؤن اسٹریم اسکوپ اور فیکٹری یوٹیلیٹیز بھیجیں۔ مطلوبہ پرت کی ساخت اور آٹومیشن باؤنڈری بھی بیان کریں۔
ایک منظور شدہ ڈرم کو مکمل مشین کی تفصیلات میں تبدیل کریں۔
کنگل کو ڈرم ڈرائنگ، مواد، دیوار کا نقشہ، بندش، ٹیسٹ پلان، آؤٹ پٹ ٹارگٹ اور فیکٹری یوٹیلیٹیز بھیجیں۔ انجینئرنگ ٹیم پھر KGB200L/LP کنفیگریشن، مولڈ، معاون اور قبولیت کے دائرہ کار کی تصدیق کر سکتی ہے۔
KGB200L/LP حل کی درخواست کریں۔