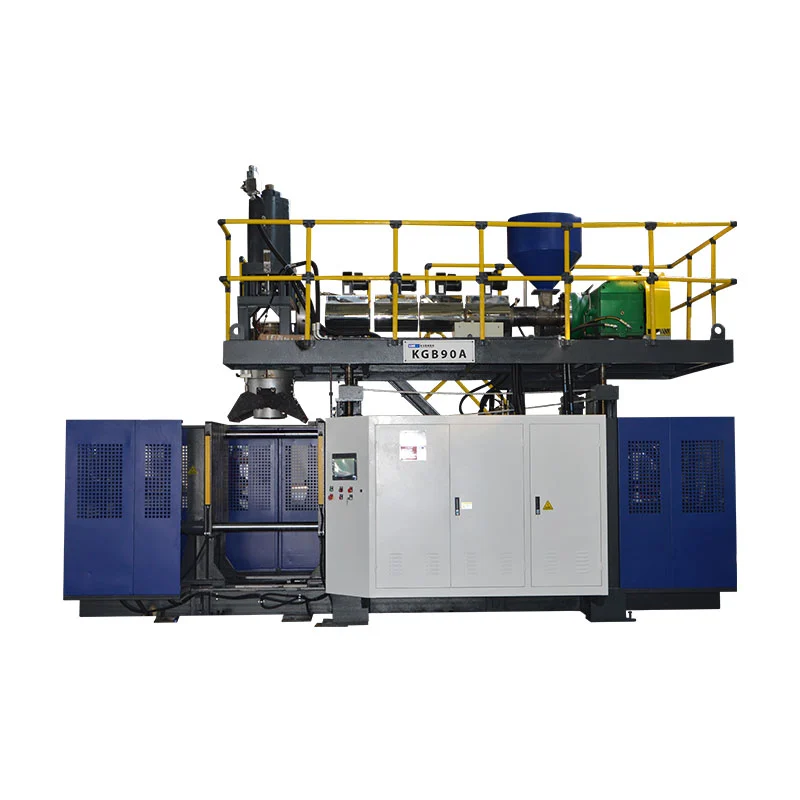
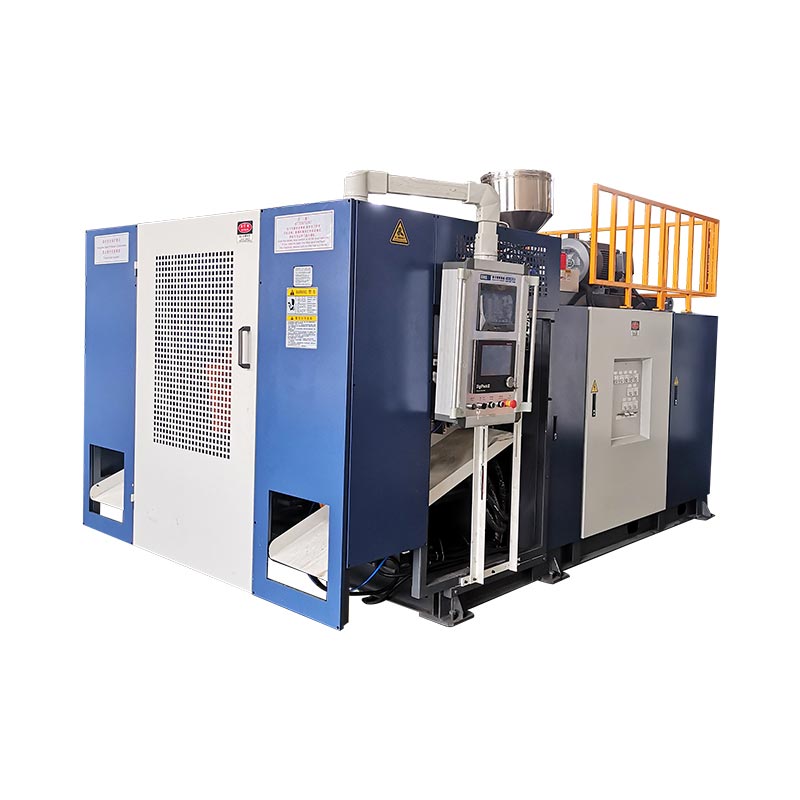
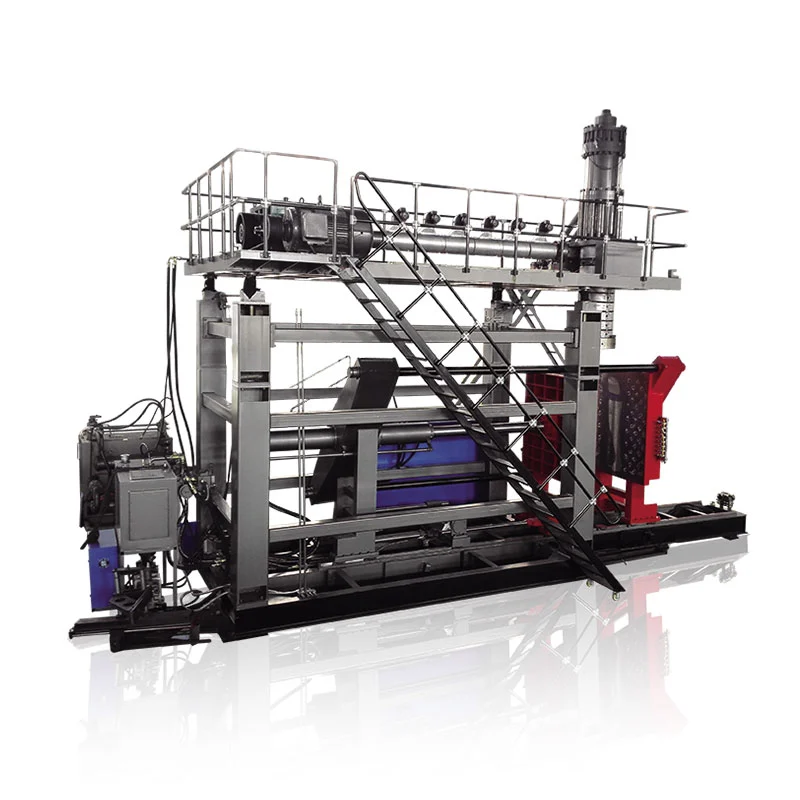
پیریسن پروگرامنگ اخراج کے دوران ڈائی گیپ کو تبدیل کرتی ہے لہذا مواد کو وہیں رکھا جاتا ہے جہاں تیار شدہ حصے کی ضرورت ہوتی ہے۔ ایک اچھا پروفائل پورے کنٹینر کو بھاری بنائے بغیر کونوں، ہینڈلز، کندھوں اور چٹکی بھری جگہوں کی حفاظت کرتا ہے۔

پیرسن پروگرامنگ دراصل کس چیز کو کنٹرول کرتی ہے۔
ایکسٹروشن بلو مولڈنگ میں، پگھلا ہوا پلاسٹک ڈائی کو ایک ٹیوب کے طور پر چھوڑ دیتا ہے جسے پیریسن کہتے ہیں۔ کشش ثقل، پگھلنے کی طاقت، ڈائی سوول، اسٹریچ، اور مولڈ جیومیٹری اس بات کو متاثر کرتی ہے کہ وہ ٹیوب کس طرح ایک حصہ بنتی ہے۔ یکساں ڈائی گیپ شاذ و نادر ہی ایک یکساں تیار شدہ دیوار بناتا ہے جب اس حصے میں کندھے، کونے، ہینڈل یا گہرا ڈرا ہوتا ہے۔
کنٹرولر منتخب حصوں کو موٹا یا پتلا بنانے کے لیے ٹولنگ کو منتقل کرتا ہے۔ مقصد مواد کی تقسیم کو کنٹرول کرنا ہے: بہت زیادہ پھیلے ہوئے یا بہت زیادہ بھرے ہوئے علاقوں میں کافی مواد، ان حصوں میں کم غیر ضروری وزن کے ساتھ جو آسانی سے بنتے ہیں۔
| پروفائل ایکشن | عمل کا اثر | جس کی تصدیق کرنی ہے۔ |
|---|---|---|
| منتخب پوائنٹس پر کھلنے میں اضافہ کریں۔ | پیریژن کے اس حصے میں مواد شامل کرتا ہے۔ | پتلے کونے، جڑوں کو ہینڈل کریں، کندھے، نیچے اور چوٹکی کا علاقہ |
| منتخب پوائنٹس پر کھلنے کو کم کریں۔ | اس حصے میں مواد کو کم کرتا ہے۔ | بھاری سیدھی دیواریں، سست ٹھنڈک والے زون اور زیادہ حصے کا وزن |
| پروفائل شفٹ کریں۔ | موٹی اور پتلی زونوں کو پیریسن کے ساتھ منتقل کرتا ہے۔ | آیا پروگرام شدہ زون مطلوبہ حصے کی خصوصیت کے ساتھ موافق ہے۔ |
| پروفائل کا مجموعی وزن پیمانہ کریں۔ | مکمل پروفائل تبدیل کرتا ہے۔ | کل وزن اور کم از کم دیوار، نہ صرف اوسط |
ایک مفید پروڈکشن ریکارڈ پروفائل فائل کو مولڈ نمبر، رال گریڈ، رنگ یا ریگرینڈ کنڈیشن، درجہ حرارت کی ترکیب، شاٹ سائز، کولنگ ٹائم، اور منظور شدہ حصے کی پیمائش کے ساتھ رکھتا ہے۔
مسلسل اور جمع کرنے والے نظام مختلف حوالوں کا استعمال کرتے ہیں۔
پر aمسلسل دھچکا مولڈنگ مشین, parison مسلسل فارم. پروفائل عام طور پر وقت یا پیریسن کی لمبائی کے ساتھ مطابقت پذیر ہوتا ہے۔ اخراج استحکام اہمیت رکھتا ہے کیونکہ آؤٹ پٹ میں تبدیلی ایک پروگرام شدہ نقطہ کو حصے کے ساتھ منتقل کر سکتی ہے۔
ایک پرجمع کرنے والا بلو مولڈنگ مشین، پگھل کو ذخیرہ کیا جاتا ہے اور ڈائی کے ذریعے دھکیل دیا جاتا ہے۔ پروفائل کو جمع کرنے والی پوزیشن سے جوڑا جا سکتا ہے۔ شاٹ سائز، بھرنے کی مستقل مزاجی، اور ٹرانس ڈوسر کیلیبریشن دیوار کی موٹائی کے مسئلے کا حصہ بن جاتے ہیں۔

اہلکارMOOG DigiPack III دستیدستاویزات جمع کرنے والے اور مسلسل اخراج کی ایپلی کیشنز۔ اس کا مطلب یہ نہیں ہے کہ ہر کنگل مشین ایک ہی کنٹرولر استعمال کرتی ہے۔ پراجیکٹ کوٹیشن میں کنٹرولر ماڈل، پروفائل کی صلاحیت، ایکچیویٹر اور ٹولنگ کی تصدیق کریں۔
ایک کنٹرول شدہ سیٹ اپ ترتیب
- صحیح نسخہ کی تصدیق کریں۔مولڈ، میٹریل، ڈائی اور پروڈکٹ ریویژن کو ملا دیں۔
- پگھل کو مستحکم کریں۔اصل درجہ حرارت کو مستقل طور پر کھانا کھلانے اور اخراج کی تصدیق کرنے دیں۔
- ٹولنگ صفر اور اسپین کو چیک کریں۔چپکنے، رساو یا غلط ترتیب کے لیے نقل و حرکت کا معائنہ کریں۔
- پیرسن کی لمبائی اور شاٹ کا سائز سیٹ کریں۔پیریزن کو مولڈ بند ہونے پر صحیح پوزیشن پر پہنچنا چاہئے۔
- ایک سادہ پروفائل کے ساتھ شروع کریں۔بہت سی تیز اصلاحات کے مقابلے میں وسیع تبدیلیوں کی تشخیص کرنا آسان ہے۔
- کئی مستحکم سائیکلوں کو ڈھالیں۔بڑے عمل میں تبدیلی کے بعد پہلے حصے کا فیصلہ نہ کریں۔
- مقررہ مقامات کی پیمائش کریں۔کم از کم دیوار، حصہ وزن، ظاہری شکل اور فعال نتائج ریکارڈ کریں۔
- ایک وقت میں ایک علاقہ تبدیل کریں۔دوبارہ قابل اصلاح بہتری کے بعد ہی ایک نیا نظرثانی محفوظ کریں۔
علامت کے لحاظ سے دیوار کی موٹائی کا ازالہ
| علامت | معائنہ کریں۔ | اگلا مرحلہ |
|---|---|---|
| پتلا نیچے یا کندھا | پروفائل پوزیشن، پیرسن سیگ، اسٹریچ اور بلو ٹائمنگ | مجموعی وزن شامل کرنے سے پہلے صف بندی کی تصدیق کریں۔ |
| ایک طرف مسلسل پتلا | ڈائی سینٹرنگ، مولڈ الائنمنٹ، کولنگ اور پیریسن رابطہ | غیر متناسب جسمانی وجہ کو درست کریں۔ |
| موٹائی سائیکل سے سائیکل منتقل کرتی ہے۔ | پگھل درجہ حرارت، آؤٹ پٹ، شاٹ سائز، فیڈ بیک اور ہائیڈرولک استحکام | پوائنٹس میں ترمیم کرنے سے پہلے عمل کو مستحکم کریں۔ |
| بھاری دیوار لیکن کمزور چوٹکی بند | مواد کی جگہ، چٹکی بھر ڈیزائن اور پیریژن پوزیشن | پورے حصے کا وزن بڑھانے کے بجائے مواد کو پنچ زون میں منتقل کریں۔ |
| اچھی تقسیم لیکن زیادہ وزن | مجموعی پیمانے پر اور غیر ضروری طور پر بھاری حصے | کم از کم دیوار والے مقامات کی حفاظت کرتے ہوئے ناپے گئے اقدامات کو کم کریں۔ |
| حکم بدلتا ہے لیکن حصہ نہیں بدلتا | ایکچوایٹر، والو، وائرنگ، انشانکن یا پابندی | کمانڈ اور فیڈ بیک کا موازنہ کریں، پھر دیکھ بھال کی طرف بڑھیں۔ |
فیکٹری کا نظارہ: ایک سے زیادہ کامل نمونے کی تکرار کی اہمیت ہے۔
ایک پروفائل صرف اس وقت پیداوار کے لیے تیار ہوتا ہے جب وہ عام تغیرات، جیسے گرم دوبارہ شروع، مواد کی تبدیلی، شفٹ کی تبدیلی اور ٹھنڈے پانی کے حالات کی متوقع حد سے بچ جاتا ہے۔ ایک اچھا کنٹینر ثابت کرتا ہے کہ مشین حصہ بنا سکتی ہے۔ ایک مستحکم دوڑ ثابت کرتی ہے کہ عمل کو منظم کیا جا سکتا ہے۔
قبولیت سے پہلے، پیمائش کے مقامات، نمونے کی مقدار، فنکشنل ٹیسٹ اور منظور شدہ نسخہ پر نظر ثانی پر اتفاق کریں۔ تربیت یافتہ آپریٹرز کو کنٹرول شدہ ایڈجسٹمنٹ کرنے اور ریورس کرنے کے لیے دستاویزی راستہ دیتے ہوئے بیس لائن فائل کی حفاظت کریں۔
اگر پروفائل میں عدم استحکام الارم، پوزیشن میں اختلاف یا ترتیب میں تبدیلی کے ساتھ ظاہر ہوتا ہے، تو استعمال کریں۔HMI اور الارم گائیڈ. اب بھی سامان کی وضاحت کرنے والے خریدار کنگل کے ساتھ شروع کر سکتے ہیں۔مشین سلیکشن گائیڈ.
اکثر پوچھے گئے سوالات
پیرسن پروگرامنگ کیا ہے؟
پیرسن پروگرامنگ اخراج کے دوران ڈائی گیپ اوپننگ کو تبدیل کرتی ہے لہذا پیریسن کے مختلف حصوں کو مختلف مقدار میں مواد ملتا ہے۔
کیا پیرسن پروگرامنگ ہر پتلی دیوار کے مسئلے کو حل کر سکتی ہے؟
نہیں، یہ ڈائی غلط ترتیب، غیر مستحکم اخراج، خراب شدہ ٹولنگ، خراب ٹھنڈک، غلط مولڈ ڈیزائن، یا خرابی سے کام کرنے والے ایکچویٹر کو قابل اعتماد طریقے سے درست نہیں کر سکتا۔
کیا مجھے پہلے انفرادی پوائنٹس یا مجموعی وزن تبدیل کرنا چاہیے؟
مجموعی وزن صرف اس صورت میں استعمال کریں جب مکمل حصہ مسلسل ہلکا یا بھاری ہو۔ مقامی پوائنٹ کی تبدیلیوں کا استعمال کریں جب پیمائش کسی مخصوص علاقے میں دوبارہ قابل دہرا مسئلہ دکھائے۔
پروفائل حصہ پر کیوں منتقل ہوتا ہے؟
عام وجوہات میں اخراج کی شرح، پیرسن کی لمبائی، جمع کرنے والے شاٹ کی مستقل مزاجی، مواد کا درجہ حرارت، آغاز میں تاخیر، یا سینسر کیلیبریشن میں تبدیلیاں شامل ہیں۔
ایک مشین کو کتنے پروفائل پوائنٹس کی ضرورت ہے؟
مطلوبہ نمبر پارٹ جیومیٹری اور کنٹرولر کنفیگریشن پر منحصر ہے۔ مزید پوائنٹس غیر مستحکم عمل کی تلافی نہیں کرتے۔