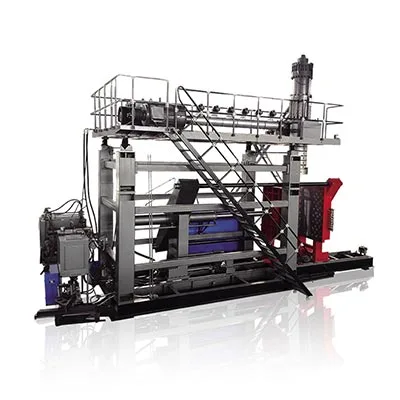
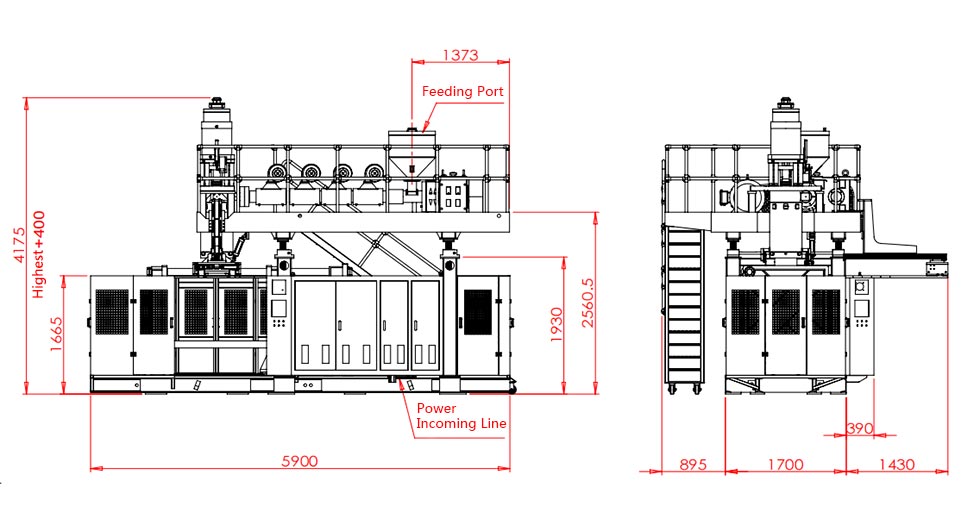
ہر پرت کے فنکشن کو کنٹینر کی تصریح سے ملا کر ملٹی لیئر بلو مولڈنگ مشین کا انتخاب کریں۔ چیک کریں کہ حوالہ شدہ اخراج کا نظام مطلوبہ آؤٹ پٹ پر نسخہ رکھ سکتا ہے، پھر فی قبول شدہ کنٹینر کی قیمت کا موازنہ کریں۔ مطلوبہ مواد اور مولڈ کے ساتھ ترتیب کی تصدیق کریں۔ اضافی تہوں کو صرف ایک متعین مصنوعات یا پیداوار کی ضرورت کے مطابق جائز قرار دیا جاتا ہے۔
ایک مفید خریداری کا فیصلہ چار چیکوں کے بعد ہوتا ہے:
- پرت کی گنتی کو منتخب کرنے سے پہلے کنٹینر کی تفصیلات لکھیں۔
- ہر میٹریل اسٹریم کو اس کی پرت پر نقشہ بنائیں اور اس کی آپریٹنگ رینج کی تصدیق کریں۔
- اصل پرت کی تقسیم اور تیار کنٹینر کی کارکردگی کو چیک کریں۔
- لاگت کے موازنہ اور آزمائشی ریکارڈ میں پیداواری نقصانات شامل کریں۔
کنٹینر کی تفصیلات سے شروع کریں، پرت کی گنتی سے نہیں۔
"تھری لیئر بوتل مشین" کی درخواست بہت سارے فیصلوں کو کھلا چھوڑ دیتی ہے۔ یہ مواد، کنٹینر جیومیٹری، رال کے درجات، مطلوبہ آؤٹ پٹ یا دیوار کو تہوں میں الگ کرنے کی وجہ کی شناخت نہیں کرتا ہے۔ ایک سپلائر اس درخواست کا جواب مشین کے زمرے کے ساتھ دے سکتا ہے جبکہ ابھی بھی غلط مادی نظام کا حوالہ دے سکتا ہے۔
تیار کنٹینر کے ساتھ شروع کریں. اس کی ڈرائنگ، گردن کی تکمیل، ہینڈل کا انتظام، برائے نام صلاحیت اور مکمل وزن فراہم کریں۔ مطلوبہ ظاہری شکل، سروس کی شرائط اور کارکردگی کی جانچ شامل کریں۔ ہلکے رنگ کی ڈٹرجنٹ کی بوتل اور آکسیجن کے لیے حساس پیکج کو مختلف شواہد کی ضرورت ہے، چاہے ان کا حجم اور کل وزن مماثل ہو۔
ضروریات کو قبولیت کی اشیاء میں تبدیل کریں۔
ڈھیلی شرائط جیسے "اچھی رکاوٹ" یا "اعلی طاقت" کو ایک متعین ٹیسٹ اور قبولیت کی حد کے ساتھ تبدیل کریں۔ یہ بتائیں کہ آیا بوتل کو ایک خاص ہینڈلنگ ترتیب کا سامنا کرنا چاہیے، ایک مخصوص شکل رکھنا چاہیے یا پروڈکٹ کے تحفظ کے ہدف کو پورا کرنا چاہیے۔ ٹیسٹ کی حالت حد کے ساتھ تعلق رکھتی ہے، بشمول مواد یا سمولینٹ جب متعلقہ ہو۔
| ضرورت | انتخاب کا سوال | طلب کرنے کا ثبوت |
|---|---|---|
| مسلسل سطح کا رنگ | کون سی پرت رنگ رکھتی ہے، اور کون سی ان پٹ تغیر کی اجازت ہے؟ | منظور شدہ ظاہری شکل کے نمونے اور آزمائشی نمونے پورے رن میں |
| کور میں ری سائیکل مواد | سسٹم کو کون سا ذریعہ، گریڈ اور مواد کا حصہ سنبھالنا چاہیے؟ | مواد کی تفصیلات، فیڈ میپنگ اور مکمل حصے کے نتائج |
| مصنوعات کی حفاظت | دیوار کو کون سا مادہ اندر یا باہر رکھنا چاہیے؟ | رکاوٹ کا ہدف، ٹیسٹ کے حالات اور پیکیج کی سطح کی توثیق |
| ہینڈلنگ اور اسٹیکنگ | کون سے کنٹینر کے مقامات اور بوجھ کارکردگی کو کنٹرول کرتے ہیں؟ | ڈرائنگ کی حدود اور مکینیکل ٹیسٹ پر اتفاق کیا گیا۔ |
| پیداوار کی پیداوار | طے شدہ وقت کے اندر کتنے قبول شدہ کنٹینرز کی ضرورت ہے؟ | مجموعی پگھلنے کی مانگ، قبول شدہ شمار، مسترد اور سٹاپ لاگ |
لازمی ضروریات کو ترجیحات سے الگ رکھیں۔ اگر ایک واحد پرت کا ڈھانچہ پہلے سے ہی تصریح کو پاس کرتا ہے، تو اسے حوالہ اختیار کے طور پر استعمال کریں۔ ایک ملٹی لیئر تجویز کو پھر ایک واضح وجہ کی ضرورت ہوتی ہے: ایک مختلف سطح، ایک متعین بنیادی مواد، ایک رکاوٹ کا کام یا کوئی اور ضرورت جو حوالہ اقتصادی طور پر پورا نہیں کر سکتا۔
پروڈکٹ مکس کو بھی بیان کریں۔ لمبے لمبے ریپیٹ آرڈرز پیش کرنے والی لائن میں کئی رنگوں میں مختصر بیچ بنانے والے سے مختلف تبدیلی کا بوجھ ہوتا ہے۔ صرف سب سے آسان بوتل کی جانچ کرنے کے بجائے سب سے چھوٹی اور سب سے بڑی منصوبہ بند مصنوعات شامل کریں۔ یہ سامان کی بحث کو قابل استعمال حد فراہم کرتا ہے۔
ڈھانچے کو منتخب کرنے سے پہلے ہر پرت کو ایک کام دیں۔
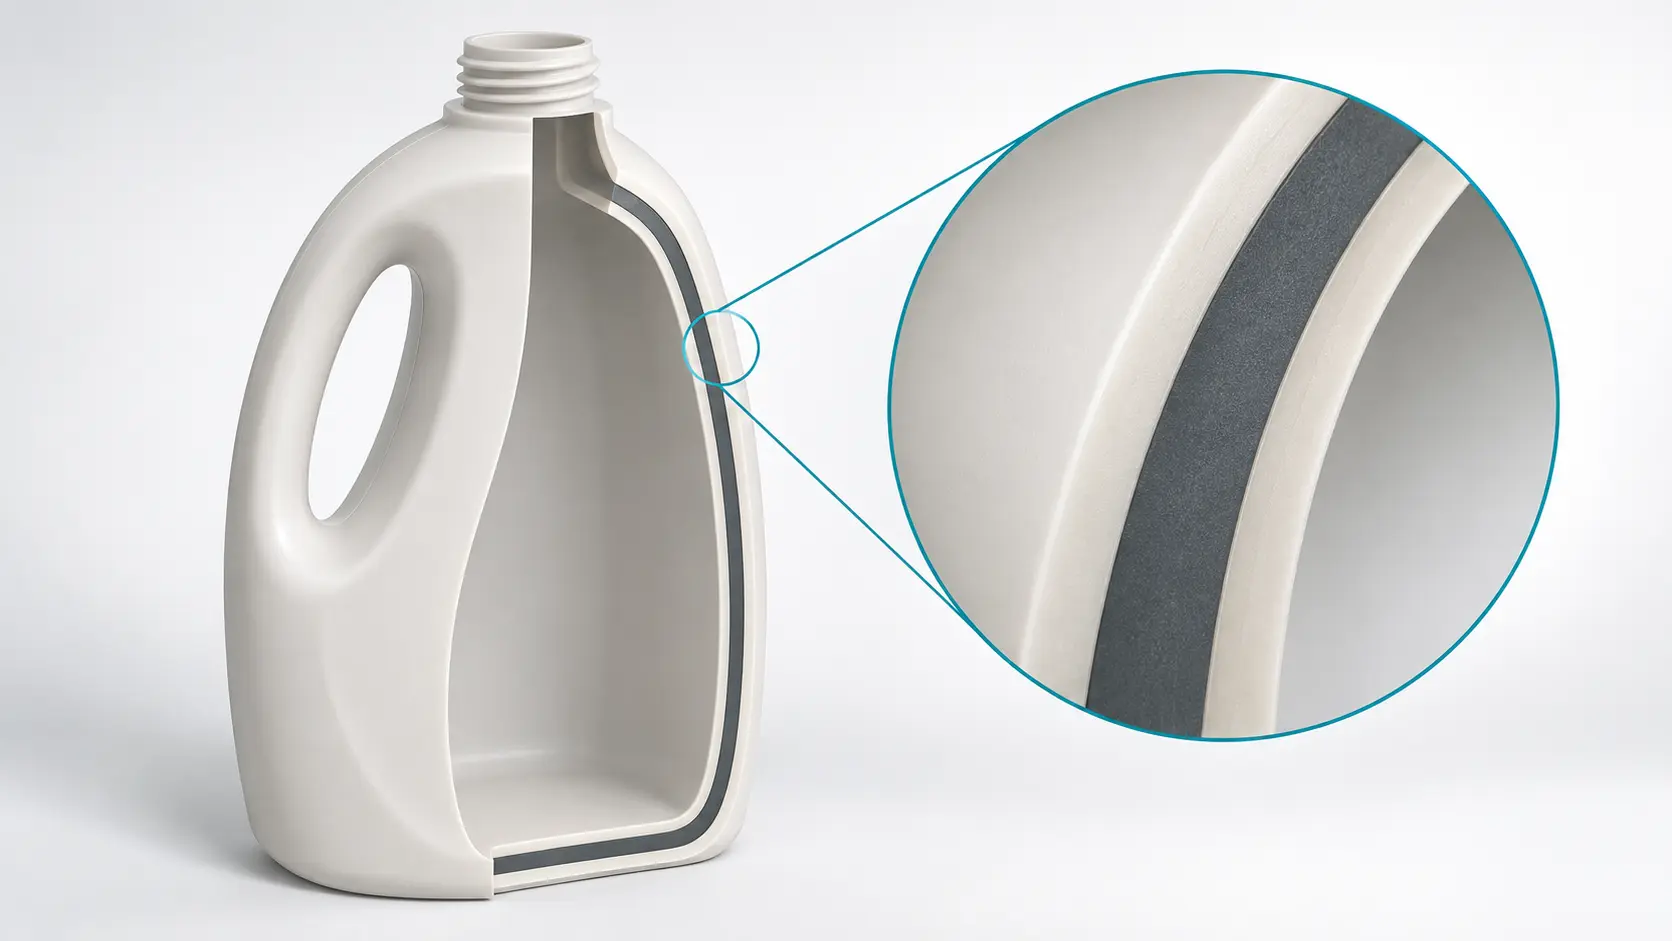
کو-ایکسٹروشن بلو مولڈنگ مواد کی ندیوں کو ایک تہہ دار پیریژن میں جوڑ دیتی ہے اس سے پہلے کہ مولڈ کھوکھلا حصہ بنائے۔ انتخاب کا سوال یہ ہے کہ وہ پرتیں کنٹینر کی خدمت کیسے کرتی ہیں۔ کنگل کاملٹی لیئر شریک اخراج کا جائزہبنیادی عمل اور عام پرت کے افعال کی وضاحت کرتا ہے۔
ایک ڈبل لیئر بلو مولڈنگ مشین اس وقت متعلقہ ہو سکتی ہے جب اندرونی اور بیرونی سطحوں کو مختلف فارمولیشنز کی ضرورت ہو۔ تھری لیئر بلو مولڈنگ مشین ان سطحوں کے درمیان ایک الگ کور کا اضافہ کرتی ہے۔ نہ ہی وضاحت خود سے طاقت، کیمیائی مطابقت یا رکاوٹ کی کارکردگی کو قائم کرتی ہے۔ ان خصوصیات کو اب بھی منتخب مواد، جیومیٹری اور ٹیسٹ کے نتائج کی ضرورت ہے۔
| ساخت کا تصور | اس کا جائزہ لینے کی وجہ | سوال جو باقی ہے۔ |
|---|---|---|
| سنگل پرت | ایک فارمولیشن مکمل پروڈکٹ کی ضرورت کو پورا کرتی ہے۔ | کیا تیار کنٹینر مجوزہ وزن پر گزرتا ہے؟ |
| دو تہوں | اندرونی اور بیرونی فارمولیشنز کو الگ کریں۔ | کیا سطحیں اور انٹرفیس قابل قبول ہیں؟ |
| تین پرتیں۔ | دونوں کھالوں سے آزادانہ طور پر بنیادی فارمولیشن تفویض کریں۔ | کیا مطلوبہ بنیادی حصہ قابل قبول کھالوں اور کارکردگی کے ساتھ چل سکتا ہے؟ |
| ٹائی تہوں کے ساتھ رکاوٹ کا ڈھانچہ | ساختی مواد کے ساتھ ایک منتخب رکاوٹ رال کو یکجا کریں۔ | کیا رال کے درجات، انٹرفیس اور پیکیج کی کارکردگی کی توثیق کی گئی ہے؟ |
ایک نظام کے طور پر مواد کی وضاحت کریں
جلد/بنیادی/جلد کی ساخت کے لیے، ہر پوزیشن پر رال اور اضافی پیکج کی شناخت کریں۔ خریدے گئے ری سائیکل شدہ فیڈ اسٹاک کو گرائنڈر کے ذریعے واپس کیے گئے پروڈکشن ٹرم سے الگ کریں۔ ایک نسخہ جسے صرف "نیا/پرانا/نیا" کے طور پر بیان کیا گیا ہے وہ مستقل مزاجی اور مواد کی ہینڈلنگ کا اندازہ لگانے کے لیے درکار معلومات کو چھپاتا ہے۔
دفن شدہ ری سائیکل کور کو مواد کے لیے موزوں ہونے کا خودکار ثبوت نہ سمجھیں۔ مطلوبہ استعمال کے لیے درکار مواد کی دستاویزات اور پروڈکٹ کی مخصوص تشخیص کی درخواست کریں۔ اسی طرح، ری سائیکل مواد اور دوبارہ استعمال کرنے کی صلاحیت الگ الگ سوالات ہیں۔ ایک کو تشویش ہے کہ کنٹینر میں کیا داخل ہوتا ہے۔ دوسرے کو تشویش ہے کہ بعد میں مکمل پیکج کا کیا ہو سکتا ہے۔
ایک رکاوٹ پرت مادی نظام کو تبدیل کرتی ہے۔
Kuraray شناخت کرتا ہےEVAL EVOH بطور گیس رکاوٹ موادپیکیجنگ اور دیگر ایپلی کیشنز میں استعمال کیا جاتا ہے. اس کاتکنیکی پیشکشPolyolefin اور EVOH کے درمیان ٹائی لیئرز کو بھی واضح کرتا ہے۔ وہ چپکنے والی پوزیشنیں ساخت اور آلات کے جائزے میں ہیں، نہ کہ پرت کی گنتی سے باہر۔
رال کے مکمل امتزاج کے لیے پوچھیں، بشمول چپکنے والے درجات، ہینڈلنگ ہدایات اور منظور شدہ رکاوٹ کی شرائط۔ مادی پارگمیتا قدر ایک تیار شدہ بوتل کے لیے شیلف لائف کا نتیجہ نہیں ہے۔ کنٹینر، بندش، مواد اور استعمال کی شرائط کو ان کی اپنی توثیق کی ضرورت ہے۔ اس تصریح کے بغیر رکاوٹ والی رال شامل کرنے سے خریداری کا فیصلہ ادھورا رہ جاتا ہے۔
چیک کریں کہ آیا حوالہ شدہ مشین پرت کی ترکیب چلا سکتی ہے۔
ایک ملٹی لیئر ایکسٹروشن بلو مولڈنگ مشین کو کنٹینر اور اس کے سر کو کھلانے والے مادی سلسلے دونوں سے مماثل ہونا چاہیے۔ ایک سامان کے شیڈول کی درخواست کریں جس میں ہر ایکسٹروڈر، فیڈر، میٹریل پاتھ اور پرت کی پوزیشن کا نام ہو۔ ڈرائنگ میں ڈائی آؤٹ لیٹس، اسٹیشنز اور مولڈ کیویٹیز کی بھی شناخت ہونی چاہیے۔ یہ شمار سسٹم کے مختلف حصوں کو بیان کرتے ہیں۔
ایک ملٹی ہیڈ مشین مولڈنگ ایونٹ کے لیے کئی پیرسن تیار کرتی ہے۔ ملٹی لیئر ڈائی ہیڈ پیرسن کی دیوار کے اندر تہہ بناتا ہے۔ ایک اقتباس ان خصوصیات کو یکجا کر سکتا ہے، لیکن ایک دوسرے کو قائم نہیں کرتا ہے۔ اسی طرح، اکیلے پرت کی گنتی قابل اعتماد ایکسٹروڈر شمار فراہم نہیں کرتی ہے۔ اصل فیڈ میپنگ پڑھیں۔
مکمل اکائیوں کے ساتھ میٹریل اسٹریمز کا سائز بنائیں
اخراج سائز سازی کے لیے مجموعی پیریسن مانگ کا استعمال کریں۔ تیار شدہ بوتل کا ماس اکیلے مواد کو چھوڑ دیتا ہے جو تراش جاتا ہے۔ فی مولڈ کنٹینر کا مجموعی ماس اور فی گھنٹہ بننے والے کنٹینرز کی تعداد کی وضاحت کریں۔ ملٹی آؤٹ لیٹ کے انتظام کے لیے، اس پیداواری شرح میں تمام کنٹینرز شامل کریں۔
ایک فرضی بوتل پر غور کریں جس کا ماس 40 جی اور 55 جی کی مجموعی پیریسن مختص کی جائے۔ معیار کے مسترد ہونے سے پہلے فرض کریں کہ لائن 1,200 بوتلیں فی گھنٹہ بنتی ہے۔ اس مثال میں 15 جی کا فرق ٹرم ہے، معیاری سکریپ الاؤنس نہیں۔ یہ ان پٹ طریقہ کی وضاحت کرتے ہیں؛ وہ Kinggle پیداوار کے نتائج نہیں ہیں.
میٹریل اسٹریم ڈیمانڈ = مجموعی پگھلنے کی طلب × تفویض کردہ بڑے پیمانے پر حصہ
| پوزیشن | تفویض کردہ بڑے پیمانے پر حصہ | مطلوبہ بہاؤ |
|---|---|---|
| بیرونی جلد | 20% | 13.2 کلوگرام فی گھنٹہ |
| کور | 60% | 39.6 کلوگرام فی گھنٹہ |
| اندرونی جلد | 20% | 13.2 کلوگرام فی گھنٹہ |
| کل | 100% | 66.0 کلوگرام فی گھنٹہ |
20/60/20 نسخہ ایک حسابی مفروضہ ہے، تجویز کردہ ری سائیکل شدہ مواد کا تناسب نہیں۔ اگر ایک میٹریل اسٹریم کئی پوزیشنز کو فیڈ کرتا ہے تو اس اسٹریم کے بوجھ کا حساب لگاتے وقت ان پوزیشنز کو یکجا کریں۔ سب سے چھوٹی منصوبہ بند بوتل اور پرت کا حصہ بھی چیک کریں۔ زیادہ سے زیادہ آؤٹ پٹ فگر کم فیڈ ریٹ پر مستحکم آپریشن قائم نہیں کرتا ہے۔
کنگل کے پروڈکٹ کے اختیارات کو نقطہ آغاز کے طور پر استعمال کریں۔
کنگل کاKGB2L 2L سنگل اسٹیشن مشینسنگل، ڈبل اور تھری لیئر آپشنز کی فہرست۔ دیKGB5D 5L ڈبل اسٹیشن مشینایک مختلف پلیٹ فارم پر ایک ہی پرت کے اختیارات کی فہرست۔ دونوں صفحات الگ الگ ملٹی ڈائی ہیڈ کنفیگریشنز کی وضاحت کرتے ہیں، جو اس بات کو تقویت دیتے ہیں کہ کوٹیشن میں پرت کی گنتی اور آؤٹ لیٹ شمار کو الگ الگ اندراجات کی ضرورت کیوں ہے۔

شائع شدہ صلاحیت کی کلاسیں پلیٹ فارم کو تنگ کرنے کے لیے مفید ہیں۔ وہ رال سے متعلق مخصوص ترتیب کے جائزے کی جگہ نہیں لیتے ہیں۔ پوچھیں کہ کون سے اسکرو ڈیزائن، فیڈ سسٹم اور ہیڈ آپشنز مجوزہ ترکیب کو پیش کرتے ہیں۔ ایک بنیادی HDPE پلاسٹکائزنگ فگر کو غیر متعینہ ملٹی لیئر سسٹم کی مشترکہ صلاحیت کے طور پر مت سمجھیں۔
کو-ایکسٹروشن بلو مولڈنگ مشین کوٹیشن کے لیے، ہر میٹریل اسٹریم، تیاری کے تقاضے، فلٹریشن جہاں ضرورت ہو، ریسیپی کنٹرولز اور صاف کرنے کے طریقہ کار کے لیے متفقہ بہاؤ رینج ریکارڈ کریں۔ وضاحت کریں کہ قیمت میں کون سے معاون شامل ہیں۔ ایک مادی سرکٹ جو مظاہرے میں کام کرتا ہے اسے ابھی بھی کوٹڈ مشین کی حد سے باہر آلات کی ضرورت ہو سکتی ہے۔
مولڈ کنٹینر میں تہوں کی تصدیق کریں، نہ صرف ہدایت کی سکرین پر
پرت کا تناسب کنٹرول مواد کی فراہمی سے شروع ہوتا ہے، لیکن قبولیت تیار کنٹینر سے تعلق رکھتی ہے۔ درست فیصد ظاہر کرنے والی اسکرین کندھے یا کونے میں پرت کی موٹائی نہیں دکھاتی ہے۔ کل حصے کا وزن بھی ناکافی ہے: یہ پورے کنٹینر کی وضاحت کرتا ہے، نہ کہ جہاں ہر مواد ختم ہوا۔
تین ریکارڈ الگ رکھیں: بڑے پیمانے پر نسخہ، کل دیوار کی موٹائی کا پروفائل اور حصے میں ماپا جانے والی پرت کی تقسیم۔ یہاں تک کہ ایک مثالی حصے میں، مختلف مادی کثافت کا مطلب ہے کہ بڑے پیمانے پر حصہ خود بخود موٹائی کا حصہ نہیں ہے۔ مقامی تشکیل اور بہاؤ کنٹینر کا معائنہ کرنے کی ایک اور وجہ کا اضافہ کرتے ہیں بجائے اس کے کہ نسخہ کے فیصد کو دیوار کی ضمانت میں تبدیل کریں۔
مقام پر مبنی نمونہ پلان بنائیں
اصل ڈرائنگ سے پیمائش کے مقامات کا انتخاب کریں۔ ان علاقوں کو شامل کریں جہاں جیومیٹری یا استعمال ایک پتلے حصے کو نتیجہ خیز بناتا ہے، پھر تقسیم کے پیٹرن کو دکھانے کے لیے جسم کے کافی مقامات شامل کریں۔ ہر نمونے پر اسٹیشن، آؤٹ لیٹ، وقت اور ترکیب پر نظر ثانی کی شناخت کریں۔ دوسری صورت میں، بوتلوں کی مخلوط ٹرے پوزیشن کے لحاظ سے مخصوص مسئلہ کو چھپا سکتی ہے۔
مواد کے لیے موزوں سیکشننگ اور پیمائش کا طریقہ استعمال کریں۔ عام بصری معائنہ رال کی اسی طرح کی تہوں میں فرق نہیں کر سکتا۔ جب ایک پتلی فنکشنل پرت کارکردگی کو کنٹرول کرتی ہے، تو اس بات سے اتفاق کریں کہ لیبارٹری اس کی شناخت کیسے کرے گی اور متعلقہ پیکیج پراپرٹی کی جانچ کیسے کی جائے گی۔ اکیلے کٹی ہوئی دیوار کی تصویر مکمل رکاوٹ کا نتیجہ نہیں ہے۔
نسخہ تبدیل کرنے سے پہلے علامات کی تشخیص کریں۔
اگر بیرونی رنگ متضاد نظر آتا ہے تو پہلے منظور شدہ مواد کی لاٹ، رنگ کی تشکیل اور ماپا جلد کی تقسیم کا موازنہ کریں۔ لاگت اور عمل کے حالات کو تبدیل کرتے ہوئے رنگین کو فوری طور پر بڑھانا ایک علامت کو چھپا سکتا ہے۔ ظاہری علیحدگی کے لیے، ہر ایکسٹروڈر کو ایک ساتھ ایڈجسٹ کرنے سے پہلے مواد کی جوڑی، چپکنے والی ضرورت اور پروسیسنگ ریکارڈ کا جائزہ لیں۔
مقامی پتلی جگہ کے لیے، پرت کی پیمائش کے ساتھ ساتھ پیریسن پوزیشننگ اور دیوار کی کل تقسیم کا معائنہ کریں۔ کنگل کاپیرسن پروگرامنگ گائیڈوضاحت کرتا ہے کہ پروفائل ٹائمنگ، ٹولنگ الائنمنٹ اور اخراج استحکام کیوں اہم ہے۔ ایک بیس لائن کو محفوظ کریں اور ایک وقت میں ایک کنٹرول شدہ متغیر کو تبدیل کریں تاکہ اگلا نمونہ اثر کی وضاحت کر سکے۔
ان کے دائرہ کار کے مطابق کارکردگی کی جانچ پڑتال کریں۔ASTM D2463-23پانی سے بھرے بلو مولڈ تھرمو پلاسٹک کنٹینرز کی ایڈریسز ڈراپ اثر مزاحمت۔ASTM D2659-16(2023)کالم کرش کی خصوصیات کو ایڈریس کرتا ہے۔ نہ تو خود ٹیسٹ رکاوٹ کی کارکردگی یا مطلوبہ مواد کے ساتھ مطابقت قائم کرتا ہے۔ ٹرائل سے پہلے قابل اطلاق طریقوں اور مصنوعات کی حدود سے اتفاق کریں۔
فی قبول شدہ کنٹینر کی قیمت کا موازنہ کریں، اکیلے رال کی قیمت نہیں
بنیادی رال کی کم قیمت کثیر پرت کی سرمایہ کاری کی حمایت کر سکتی ہے، لیکن مالی موازنہ کے لیے آخر میں وہی قبول شدہ مصنوعات کی ضرورت ہے۔ ڈھانچے کا موازنہ تب ہی کریں جب دونوں کنٹینر کی تفصیلات کو پورا کریں۔ بصورت دیگر، بظاہر سستا آپشن ٹیسٹ پاس کرنے کے لیے درکار مواد سے کم پر مشتمل ہو سکتا ہے۔
خریداری کی لاگت کو اندرونی گردش سے الگ رکھیں۔ ٹرم کو گرائنڈر کے ذریعے بھیجا گیا اور لائن پر واپس آ گیا اسے ابھی بھی ہینڈلنگ، توانائی اور کنٹرول کی ضرورت ہے۔ تاہم، یہ اسی پولیمر کی دوسری خریداری نہیں ہے۔ ہر پاس پر تازہ خریدی گئی رال کے طور پر مجموعی اخراج ماس کو شمار کرنا مادی لاگت کو بڑھا سکتا ہے۔
واضح باؤنڈری کے ساتھ بیچ لیجر کا استعمال کریں۔
اسی مدت کے دوران استعمال شدہ خریدے گئے ان پٹس، قبول شدہ آؤٹ پٹ، غیر بازیافت شدہ سکریپ، صاف مواد اور انوینٹری کی تبدیلیوں کو ریکارڈ کریں۔ اندرونی واپسی کو الگ سے ٹریک کریں۔ مادی نقصانات کو چارج کریں جہاں وہ حقیقت میں اس حد کو چھوڑ دیتے ہیں، بجائے اس کے کہ ایک عالمگیر اسکریپ فیصد کو لاگو کریں جو ری سائیکل شدہ ٹرم کو دو بار شمار کر سکتا ہے۔
ذیل کی مثال فرضی لاگت کی اکائیوں کا استعمال کرتی ہے، نہ کہ بازار کی قیمتیں یا کنگل کوٹیشن۔ دونوں اختیارات 10,000 قبول شدہ کنٹینرز تیار کرتے ہیں جن میں سے ہر ایک کا وزن 40 گرام ہوتا ہے۔ انوینٹری میں کوئی تبدیلی نہ کریں۔ سنگل لیئر رال کی قیمت 100 یونٹ فی کلو ہے۔ ملٹی لیئر آپشن کے لیے، خریدا ہوا ان پٹ مرکب 100 پر 20% بیرونی مواد، 75 پر 60% کور اور 100 یونٹس/کلوگرام پر 20% اندرونی مواد ہے۔
= 85 لاگت یونٹس / کلوگرام
| ان پٹ یا نتیجہ | سنگل پرت | تین پرتوں کا مفروضہ |
|---|---|---|
| قبول شدہ کنٹینرز | 10,000 | 10,000 |
| قبول کنٹینرز میں بڑے پیمانے پر | 400 کلوگرام | 400 کلوگرام |
| خریدا گیا ان پٹ استعمال کیا گیا، بشمول ناقابل تلافی نقصانات | 410 کلوگرام | 430 کلوگرام |
| وزنی خریدی ہوئی ان پٹ لاگت | 100 یونٹس / کلوگرام | 85 یونٹس فی کلو |
| خریدی گئی مواد کی قیمت | 41,000 یونٹس | 36,550 یونٹس |
| مواد کی قیمت فی قبول شدہ کنٹینر | 4.10 یونٹس | 3.655 یونٹس |
حساب سے یہ فرض ہوتا ہے کہ بیان کردہ مرکب لاگت کا اطلاق تمام خریدے گئے ان پٹ پر ہوتا ہے۔ یہ جان بوجھ کر ملٹی لیئر آپشن کو مزید ناقابل تلافی نقصان دیتا ہے۔ اس کے باوجود، اس کا مادی لاگت کا فائدہ آرڈر کے لیے 4,450 یونٹس ہے۔ فائدہ غائب ہونے سے پہلے یہ رقم اضافی آپریٹنگ اور ملکیت کے اخراجات کے لیے دستیاب الاؤنس ہے۔
اگر ملٹی لیئر آپشن آرڈر کے لیے 2,000 یونٹس کا اضافہ کرتا ہے، تو اس محدود مقابلے میں اس کی مشترکہ لاگت 38,550 یونٹس، یا 3.855 فی قبول شدہ کنٹینر بن جاتی ہے۔ حقیقی کوٹیشن کے لیے ایک مکمل حد کی ضرورت ہوتی ہے: مزدوری، افادیت، دیکھ بھال اور اضافی سامان کی ملکیتی لاگت۔ ہر فرض شدہ ان پٹ کو فیکٹری کے اپنے لیجر سے بدل دیں۔
بچت کے پیچھے پیداوار کا شیڈول چیک کریں۔
بار بار نسخہ یا رنگ کی تبدیلیاں صاف کرنے کے نقصانات اور سیٹ اپ کے وقت کو فیصلہ کن بنا سکتی ہیں۔ بیچ کی لمبائی اور منصوبہ بند ترتیب کی ترتیب کا موازنہ کریں، نہ صرف ایک مستحکم رن۔ ایک طویل آرڈر پر ظاہر کردہ مواد کی بچت کئی مختصر بیچوں کے نقصانات کو پورا نہیں کرسکتی ہے۔ ان تبدیلیوں کو آزمائیں جو فیکٹری اصل میں شیڈول کرے گی۔
مواد کی قیمتوں میں تبدیلی کے وقت بھی حساب کو برقرار رکھیں۔ ایک کارآمد لاگت کا ماڈل خریدار کو مصنوعات کی ضروریات کو تبدیل کیے بغیر بنیادی قیمت، قبول شدہ پیداوار اور بیچ سائز میں فرق کرنے دیتا ہے۔ اسے یہ ظاہر کرنا چاہیے کہ تجویز کہاں سے ادائیگی روکتی ہے، بجائے اس کے کہ ایک پرکشش بچت کا فیصد پیدا کرے۔
مادی مخصوص مشین ٹرائل میں کنفیگریشن کو ثابت کریں۔
مطلوبہ کنٹینر اور مواد کے ارد گرد ٹرائل کا بندوبست کریں۔ ایک آسان مظاہرے کی رال اس بات کا تعین کر سکتی ہے کہ مشین چلتی ہے، لیکن یہ جواب نہیں دے سکتی کہ آیا کوٹڈ سسٹم ڈیمانڈنگ کور فارمولیشن رکھتا ہے یا ایک پتلی فنکشنل پرت۔ ٹرائل پلان میں خریدی گئی تعمیر، ہیڈ کنفیگریشن، معاون اور نیچے کی طرف آپریشنز کی شناخت کریں۔
مواد کو چلانے سے پہلے، نمونہ پلان، پیمائش کے طریقوں، مصنوعات کی حدود اور آؤٹ پٹ کی تعریف سے اتفاق کریں۔ مطلوبہ مدت اس بات پر منحصر ہے کہ ٹرائل میں کیا دکھایا جانا چاہیے۔ جب وہ واقعات قبولیت کے سوال کا حصہ ہوں تو استحکام، مواد کی بھرپائی یا متعلقہ دوبارہ آغاز شامل کریں۔ ایک صوابدیدی رن کی لمبائی ایک متعین ٹیسٹ کا متبادل نہیں ہے۔
- ٹرائل کو منظور شدہ کنٹینر ڈرائنگ، مولڈ ریویژن اور عین مطابق رال کے درجات سے ملائیں۔ مواد کے لاٹ اور تیاری کے حالات کو ریکارڈ کریں۔
- ایکسٹروڈر ٹو لیئر میپنگ، ماس ریسیپی اور شامل مواد کو سنبھالنے والے آلات کی تصدیق کریں۔ ابتدائی کنٹرول کی ترتیبات کو محفوظ کریں۔
- متفقہ مستحکم حالت قائم کریں۔ ٹیسٹ کے دوران عمل کی اصل قدروں، مداخلتوں اور کسی بھی ترکیب کی تبدیلی کو ریکارڈ کریں۔
- اسٹیشن، آؤٹ لیٹ اور وقت کے مطابق ٹریس ایبل نمونے جمع کریں۔ ناکام نمونوں کو صرف بہترین بوتلیں پیش کرنے کے بجائے کوالٹی ریکارڈ میں رکھیں۔
- مخصوص مقامات کی پیمائش کریں اور متفقہ فنکشنل ٹیسٹ کریں۔ ہر قبولیت کے نتائج کو اس کے نمونے اور طریقہ سے مربوط کریں۔
- قبول شدہ آؤٹ پٹ، ناقابل تلافی نقصانات اور متعلقہ تبدیلی کو ریکارڈ کریں یا نتائج کو دوبارہ شروع کریں۔ کنفیگریشن اور ترکیب کو منجمد کریں جو گزر گیا ہے۔
ایک پرکشش نمونے سے الگ عمل کی صلاحیت
ایک نمونہ گزر سکتا ہے جب کہ عمل اب بھی بڑھتا ہے۔ متفقہ مشاہداتی ونڈو میں اور شامل واقعات کے بعد نمونوں کا موازنہ کریں۔ اگر مواد کی لاٹ یا دوبارہ بھرنے سے ظاہری شکل یا پرت کی تقسیم میں تبدیلی آتی ہے تو ثبوت کو محفوظ رکھیں اور وجہ کی چھان بین کریں۔ اکیلے اوسط ایک آؤٹ لیٹ یا وقت میں ایک نقطہ پر ناکامیوں کو چھپا سکتے ہیں۔
آؤٹ پٹ کے لیے، منظور شدہ کنٹینرز کا استعمال کریں جن کی پیداوار کے وقت پر متفق ہیں۔ بیان کریں کہ کیسے رکتا ہے، مسترد کرتا ہے اور نیچے کی طرف ہولڈز حساب میں کیسے داخل ہوتے ہیں۔ اگر ہدف مکمل لائن سے متعلق ہے، تو جانچ شدہ باؤنڈری میں تراشنا اور معائنہ شامل کریں۔ ایک مشین کاؤنٹر اور تیار شدہ، قبول شدہ کنٹینرز کا ایک ڈبہ مختلف نتائج کی پیمائش کرتا ہے۔
کنگل کافیکٹری قبولیت ٹیسٹ گائیڈکسی نتیجے کو مشین، پروڈکٹ، طریقہ اور حد سے جوڑنے کا طریقہ بتاتا ہے۔ ملٹی لیئر سلیکشن کے لیے، اس ریکارڈ میں میٹریل اسٹریم شیڈول، پرت کی پیمائش اور ترکیب پر نظر ثانی شامل کریں۔ کھلی اشیاء اور ان کو بند کرنے کے لیے درکار ثبوت کی دستاویز کریں۔
ایک کنفیگریشن کی درخواست کریں جسے وصول کرنے والی فیکٹری میں دوبارہ تیار کیا جا سکتا ہے: قبول شدہ مواد کے درجات، سپلائی کے راستے، ہیڈ اور ٹولنگ شناخت کنندہ، نسخہ کی فائلیں، افادیت کی شرائط اور نمونے کے نتائج کو مشین کے ساتھ سفر کرنا چاہیے۔
مادی مخصوص ٹرائل خریداری کے خطرے کو ان شرائط تک محدود کر دیتا ہے جن کی فریقین نے حقیقت میں جانچ کی ہے۔ یہ ہر مستقبل کی رال یا مصنوعات پر کارکردگی کا وعدہ نہیں کرتا ہے۔ مادی نظام یا کنٹینر کی تفصیلات میں کسی بھی تبدیلی کے لیے ایک متعین جائزے کی ضرورت ہوتی ہے، بجائے اس کے کہ اس مفروضے کی کہ ایک ہی پرت کی گنتی ایک ہی نتیجہ کی ضمانت دیتی ہے۔
کنگل کو کنٹینر ڈرائنگ، مواد، رال کے درجات، مطلوبہ پرت کے افعال اور قبول شدہ آؤٹ پٹ ہدف بھیجیں۔ پروڈکٹ مکس اور مطلوبہ ٹیسٹ شامل کریں تاکہ سامان کی تجویز اصل کام کو حل کر سکے۔
ملٹی لیئر مشین کنفیگریشن پر بحث کریں۔
ننگبو کنگل مشینری کمپنی لمیٹڈsales@kinggle.com · +86-574-87103665
اکثر پوچھے گئے سوالات
کیا ملٹی لیئر بلو مولڈنگ مشین ہمیشہ سنگل لیئر مشین سے بہتر ہے؟
نمبر۔ جب ایک فارمولیشن کنٹینر کی تفصیلات پر پورا اترتی ہے تو سنگل لیئر مشین ایک معقول حوالہ ہے۔ ملٹی لیئر کا سامان ایک متعین سطح، بنیادی یا رکاوٹ کی ضرورت اور قابل عمل لاگت کے کیس کے ذریعہ جائز ہے۔ اضافی پرتوں کو کوالٹی گریڈ کے طور پر استعمال کرنے کے بجائے قبول شدہ مصنوعات کی کارکردگی اور آپریٹنگ لاگت کا موازنہ کریں۔
کیا تین پرتوں کی ساخت کو تین مختلف مواد کی ضرورت ہوتی ہے؟
نمبر۔ تین پرتوں کا ڈھانچہ دیوار میں تین پوزیشنوں کی نشاندہی کرتا ہے، ضروری نہیں کہ تین مختلف پولیمر خاندان ہوں۔ دونوں کھالیں ایک ہی فارمولیشن کا استعمال کر سکتی ہیں جبکہ کور ایک اور استعمال کرتا ہے۔ اصل مواد کے شیڈول اور فیڈ میپنگ کی درخواست کریں۔ وہ دستاویزات اس بات کا تعین کرتی ہیں کہ کس طرح منتخب کردہ سر اور ایکسٹروڈر ڈھانچہ بناتے ہیں۔
کیا ملٹی ہیڈ بلو مولڈنگ مشین ملٹی لیئر مشین جیسی ہے؟
نمبر۔ ایک سے زیادہ ڈائی آؤٹ لیٹس ایک مولڈنگ ایونٹ کے لیے کئی پیرسن تیار کرتے ہیں۔ کثیر پرت کا سامان ایک دیوار کے اندر مواد کی تہوں کو تشکیل دیتا ہے۔ ایک مشین دونوں خصوصیات کو یکجا کر سکتی ہے۔ آؤٹ لیٹ کی گنتی، پرت کا ڈھانچہ، اسٹیشنز اور گہاوں کو الگ سے ریکارڈ کریں تاکہ کوٹیشن پیداواری انتظامات کو مادی ترتیب کے ساتھ الجھا نہ دے۔
کیا ایک موجودہ سنگل لیئر مشین کو ملٹی لیئر پروڈکشن کے لیے اپ گریڈ کیا جا سکتا ہے؟
جواب کا انحصار موجودہ اخراج کے نظام، دستیاب جگہ، ہیڈ انٹرفیس، کنٹرولز، افادیت اور مطلوبہ تھرو پٹ پر ہے۔ تبادلوں کا بجٹ بنانے سے پہلے اصل تعمیر کا انجینئرنگ جائزہ حاصل کریں۔ یہ نہ سمجھیں کہ صرف سر کی تبدیلی ہی مجوزہ ترکیب کے لیے درکار اضافی مادی سرکٹس یا آپریٹنگ رینج فراہم کرتی ہے۔
ملٹی لیئر بلو مولڈنگ مشین کوٹیشن کے لیے کس معلومات کی ضرورت ہے؟
کنٹینر کی ڈرائنگ اور تیار شدہ حالت، مواد، رال کے درجات، مجوزہ پرت کے افعال، قبول شدہ آؤٹ پٹ ہدف اور پروڈکٹ مکس فراہم کریں۔ اگر معلوم ہو تو، مطلوبہ ٹیسٹ، دستیاب یوٹیلیٹیز اور ڈاؤن اسٹریم دائرہ کار میں مجموعی پیرسن ماس شامل کریں۔ اگر پرت کی ترکیب طے نہیں ہوتی ہے تو پہلے کارکردگی کی ضرورت کی وضاحت کریں تاکہ سپلائر مناسب ترتیب کا جائزہ لے سکے۔