ایک بلو مولڈ صرف بوتل کی منفی شکل نہیں ہے۔ اسے گرم پیرسن کو پکڑنا اور سیل کرنا ہے، پھنسے ہوا کو چھوڑنا ہے، گرمی کو ہٹانا ہے، گردن اور بیس بنانا ہے، فلیش شیڈ کرنا ہے، کلیمپ کو فٹ کرنا ہے اور اس حصے کو چھوڑنا ہے — مطلوبہ پیداواری تال پر۔

تلاش کی زبان اس دائرہ کار کو غیر واضح کر سکتی ہے۔ خریدار استعمال کرتے ہیں۔اڑا سڑنا, اڑا سڑنا, بوتل سڑنا, پلاسٹک کی بوتل سڑنا, ای بی ایم ٹولنگاوراخراج دھچکا سڑنامتعلقہ ٹولز کے لیے۔ ڈائی ہیڈ مختلف ہے: یہ سڑنا بند ہونے سے پہلے پیریسن بناتا ہے۔ ایک کوٹیشن میں ڈائی ہیڈ ٹولنگ اور بلو مولڈ کو الگ الگ آئٹمز کے طور پر درج کرنا چاہیے۔
یہ گائیڈ انجیکشن یا اسٹریچ بلو پریفارم ٹولنگ کے بجائے ایکسٹروژن بلو مولڈنگ پر مرکوز ہے۔ یہ شائع شدہ مشین لفافے کے ڈیٹا کو پروجیکٹ کی ضمانتوں سے بھی الگ کرتا ہے۔ کوئی عالمگیر پنچ آف، وینٹ یا کولنگ ڈائمینشن ہر رال اور حصے کے لیے موزوں نہیں ہے۔
ایک پروڈکشن بلو مولڈ میں سات منسلک کام ہوتے ہیں۔
گہا حصہ کو اس کی بیرونی شکل دیتا ہے، لیکن شکل پنروتپادن صرف پہلا کام ہے۔ ٹول کو مندرجہ ذیل افعال ایک ساتھ انجام دینے چاہئیں:
- پیرسن کا پتہ لگائیں۔کھلے مولڈ کو گرم ٹیوب کو گھسیٹنے، فولڈ کیے بغیر یا چوٹکی کے علاقے کو کھوئے بغیر حاصل کرنا چاہیے۔
- اسے سیل کر کے ویلڈ کریں۔چٹکی بھرنے والے علاقے پیرسن کو بند کرتے ہیں اور گردن، دم، ہینڈل یا دیگر فلیش والے علاقوں میں بے گھر مواد کا انتظام کرتے ہیں۔
- پھنسے ہوئے ہوا کو فرار ہونے دیں۔وینٹ پھیلتے ہوئے پیرسن اور گہا کی سطح کے درمیان ہوا کے لیے راستہ فراہم کرتے ہیں۔
- حرارت منتقل کریں۔کولنگ سرکٹس کافی توازن کے ساتھ گرمی کو ہٹاتے ہیں تاکہ دوبارہ قابل وقت پر ایک مستحکم حصہ جاری ہوسکے۔
- انٹرفیس بنائیں۔گردن کے اندراجات، کیلیبریشن کی تفصیلات، بلو پن یا باٹم بلو فیچرز کو کنٹینر کی بندش اور مشین سے مماثل ہونا چاہیے۔
- جاری کریں اور حصہ ختم کریں۔ڈرافٹ، انسرٹس، اوپننگ موومنٹ اور ڈی فلاشنگ اسٹریٹجی اس بات کا تعین کرتی ہے کہ آیا یہ حصہ مولڈ کو صاف طور پر چھوڑ سکتا ہے۔
- مشین کو فٹ اور زندہ رکھیں۔مکمل اسمبلی کو بار بار کلیمپنگ اور تھرمل سائیکل لے جانے کے دوران پلیٹین، افتتاحی، موٹائی اور بڑھتے ہوئے انتظامات کو فٹ کرنا ہوتا ہے۔
ایک کام کے لیے کی گئی تبدیلی دوسرے کو متاثر کر سکتی ہے۔ ایک گہری فلیش جیب ویلڈ کے ارد گرد گرمی کے ارتکاز کو تبدیل کر سکتی ہے۔ پالش شدہ گہا مختلف طریقے سے ظاہری شکل پیدا کر سکتی ہے جبکہ پھنسے ہوئے ہوائی سفر کے طریقے کو بھی تبدیل کر سکتا ہے۔ ایک بڑا حرکت پذیر داخل ایک انڈر کٹ کو حل کر سکتا ہے لیکن ٹھنڈک اور کھلنے کی جگہ استعمال کرتا ہے۔ نظام کی سطح پر فیصلوں کا جائزہ لیں۔
بلو مولڈ اناٹومی: ڈرائنگ پر ڈالنے کے لیے شرائط
مندرجہ ذیل تصوراتی نقطہ نظر ان انٹرفیس کی نشاندہی کرتا ہے جن پر خریدار کو بحث کرنے کی توقع کرنی چاہیے۔ یہ ٹولنگ پرنٹ نہیں ہے اور اس میں کوئی مینوفیکچرنگ ڈائمینشن نہیں ہے۔
گہا کی سطح حصے کا ایک رخ بناتی ہے۔ داخل کرنے سے گردن، ہینڈل یا پہننے والے علاقوں کی وضاحت ہو سکتی ہے۔
اختتامی حد پر واقع ہے جہاں پیرسن کو سیل کیا گیا ہے۔
مخالف گہا جدا ہونے والے طیارے میں ملتا ہے۔ سیدھ اور بڑھتے ہوئے کنٹرول ریپی ایبل بندش۔
وینٹنگ کے راستے پھنسے ہوئے ہوا کو منتخب گہا والے علاقوں سے دور لے جاتے ہیں۔
| فیچر | فنکشن | منظوری کے لیے ثبوت |
|---|---|---|
| گہا کی سطح | بیرونی جیومیٹری، ساخت، نشانات اور مقامی رابطہ کولنگ کی وضاحت کرتا ہے۔ | حتمی حصہ ماڈل، سکڑنے کی بنیاد، سطحی کال آؤٹ اور اہم جہتیں۔ |
| علیحدگی کی لکیر | باؤنڈری جہاں مولڈ کے آدھے حصے ملتے ہیں۔ | مرئی سیون لوکیشن، ڈرافٹ، فلیش تک رسائی اور فنکشنل سطحوں پر اثر |
| چوٹکی بند/کمپریشن لینڈ | ویلڈ اور بریک لائن کو کنٹرول کرتے ہوئے پیرسن مواد کو کمپریس اور سیل کرتا ہے۔ | مواد سے متعلق ٹولنگ کی تفصیل اور ویلڈ/ٹرم ٹیسٹ پر اتفاق |
| فلیش جیب یا ریلیف | چوٹکی کے علاقے سے باہر بے گھر مواد وصول کرتا ہے۔ | مجموعی پیریسن تخمینہ، فلیش جیومیٹری اور ڈیفلیشنگ روٹ |
| وینٹ | پھیلتی ہوئی جیل کے باہر پھنسے ہوا کو چھوڑ دیں۔ | مقام کا نقشہ، گواہوں کے نشانات اور صفائی کی اجازت |
| کولنگ سرکٹس | گرمی کو ہٹا دیں اور درجہ حرارت کی تقسیم کو کنٹرول کریں۔ | چینل ڈرائنگ، سرکٹ کی شناخت، بہاؤ کی سمت اور یوٹیلیٹی انٹرفیس |
| گردن اور بلو انٹرفیس | ختم کو بناتا ہے یا کیلیبریٹ کرتا ہے اور اڑانے والی ہوا کو متعارف کراتا ہے۔ | کلوزر ڈرائنگ، بلو پن/باٹم بلو کا تصور اور ٹرم الاؤنس |
| بڑھتے ہوئے اور سیدھ | مولڈ کو پلیٹ سے جوڑیں اور دوبارہ قابل بندش کو محفوظ رکھیں | مشین انٹرفیس ڈرائنگ، بڑے پیمانے پر، کشش ثقل کا مرکز، فاسٹنرز اور لفٹنگ پوائنٹس |
حصہ اور اس کے ٹیسٹ کے ساتھ شروع کریں - عام گہا نہیں۔
مولڈ بنانے والے کو برائے نام لیٹر سے زیادہ کی ضرورت ہوتی ہے۔ ایک 5L ہینڈل جیری کین، ایک 5L گول بوتل اور ایک ڈبل وال تکنیکی حصے کے لیے مختلف الگ کرنے والی لائنوں، پیریسن ڈائی میٹرز، فلیش لے آؤٹ اور ہٹانے کے سلسلے کی ضرورت ہو سکتی ہے۔
نقشہ جہاں پیرسن کو پھیلانا ضروری ہے۔
پیریسن گہا کو نہیں بھرتا ہے جیسے انجیکشن سے مولڈ پگھلا ہوا زیادہ دباؤ میں بہتا ہے۔ یہ گہا کی دیوار کی طرف پھیلتا اور پھیلاتا ہے۔ گہری قرعہ اندازی، چوڑے فلیٹ ایریاز، تیز کونے، آف سیٹ گردن اور ہینڈل جڑیں زیادہ مقامی مواد یا الگ الگ لائن کی حکمت عملی کا مطالبہ کر سکتی ہیں۔ ریڈی اور جیومیٹری کا استعمال کریں جو کسی پتلے خطے کو مواد اور عمل کی مدد سے آگے بڑھنے کے لیے کہے بغیر بن سکتے ہیں۔
ڈرائنگ پر معیاری مقامات رکھیں
"یکساں دیوار" قابل قبول قبولیت کا اصول نہیں ہے۔ اہم مقامات کو نشان زد کریں اور ٹیسٹ کا طریقہ بتائیں۔ کندھے، کونے، ہینڈل روٹ، بیس، پنچ ویلڈ اور پینل کی مختلف فنکشنل ضروریات ہوسکتی ہیں۔ ان مقامات کو سے مربوط کریں۔parison پروگرامنگ سیٹ اپلہذا مولڈ جیومیٹری اور مواد کی تقسیم کو آزادانہ طور پر ایڈجسٹ نہیں کیا جاتا ہے۔
غیر متعلقہ فیصد ادھار لیے بغیر سکڑنے کا منصوبہ بنائیں
سکڑنے کا انحصار رال کے درجے، دیوار کی تقسیم، گہا کا درجہ حرارت، ٹھنڈک کا وقت اور جزوی جیومیٹری پر ہوتا ہے۔ مواد فراہم کرنے والے ڈیٹا کو ابتدائی حوالہ کے طور پر استعمال کریں، پھر مولڈ بنانے والے کے طریقہ کار کو لاگو کریں اور اصل حصے کی توثیق کریں۔ کسی دوسری بوتل سے نقل کیا گیا عام فیصد گہا کے سائز کی قابل قبول بنیاد نہیں ہے۔
الگ کرنے والی لائن، پنچ آف اور فلیش کو ایک ساتھ ڈیزائن کیا جانا چاہیے۔
علیحدگی کی لکیر اس بات کا تعین کرتی ہے کہ ٹول کے دو آدھے حصے کہاں بند ہوتے ہیں اور ایک مرئی سیون کہاں ظاہر ہو سکتی ہے۔ اسے اس جگہ رکھیں جہاں سڑنا کھل سکتا ہے، پیریسن کو پکڑا جا سکتا ہے، حصہ چھوڑ سکتا ہے اور تراشنے والا سامان فلیش تک پہنچ سکتا ہے۔ سیل کرنے والی سطح، اہم سجاوٹ یا دیگر فنکشنل انٹرفیس پر بے قابو سیون لگانے سے گریز کریں۔
پنچ آف ویلڈ بنانے والی خصوصیت ہے۔
دم یا بنیاد پر، مخالف چوٹکی والے علاقے دو گرم پیرسن دیواروں کو ایک ساتھ نچوڑتے ہیں۔ فلیش کو ہٹانے کے لیے قابل کنٹرول بریک لائن بناتے ہوئے تفصیل کو ویلڈ بنانے کے لیے کافی مواد منتقل کرنا پڑتا ہے۔ درست زمین، زاویہ، اسٹینڈ آف اور جیب کا انحصار رال، پیریسن کی موٹائی، اختتامی عمل اور حصے پر ہے۔ ان کو انجینئرڈ ڈائمینشن کے طور پر سمجھیں، نہ کہ مواد میں کاپی کردہ معیاری بلاک۔
ایکسٹروشن بلو مولڈنگ پر شائع شدہ پیٹنٹ لٹریچر چٹکی کے علاقے، فلیش پاکٹ، مولڈ ٹمپریچر، بند ہونے کی رفتار اور ڈیفلیشنگ ٹائمنگ کو بھی ایک کنارے کے طول و عرض کے بجائے متغیر متغیرات کے طور پر پیش کرتا ہے۔ یہ ایک قدامت پسند خریداری کے اصول کی حمایت کرتا ہے: چوٹکی کی تفصیل کو اس کی رال اور آزمائشی طریقہ سے منظور کریں، نہ کہ صرف ظاہری شکل سے۔
آٹومیشن آرڈر کرنے سے پہلے فلیش روٹ ڈیزائن کریں۔
ٹاپ فلیش، ٹیل فلیش، ہینڈل فلیش اور کسی بھی انشانکن فضلے کی شناخت کریں۔ فیصلہ کریں کہ آیا ہٹانا مولڈ میں، چھدرن اسٹیشن پر، ٹرمر کے ذریعے یا ثانوی فکسچر کے ذریعے ہوتا ہے۔ فلیش ماس مجموعی پگھلنے کی طلب، گرائنڈر کی صلاحیت اور ریگرائنڈ پلاننگ سے تعلق رکھتا ہے۔ ٹول ڈرائنگ میں یہ بھی دکھانا چاہیے کہ کس طرح ہٹا دیا گیا سکریپ مولڈ اور ٹیک آؤٹ پاتھ کو صاف کرتا ہے۔
کولنگ اور وینٹنگ فیصلہ کرتی ہے کہ کیا گہا پیداوار کی رفتار سے کام کر سکتی ہے۔
کولنگ کنٹرول کرتا ہے جب حصہ اتنا مستحکم ہو کہ سڑنا چھوڑ سکے۔ وینٹنگ کنٹرول کرتا ہے کہ آیا پھیلتا ہوا پیرسن گہا کی سطح تک پہنچ سکتا ہے۔ دونوں تقسیم شدہ مسائل ہیں۔ ایک سست، گرم یا ہوا سے پھنسنے والا خطہ پورے حصے کے لیے سائیکل اور ظاہری شکل کا تعین کر سکتا ہے۔
گرمی کے بوجھ اور کنٹرول کی ضرورت کے مطابق کولنگ سرکٹس کو تقسیم کریں۔
بھاری کونے، چوٹکی والے علاقے، گردن کے داخلے اور گہری خصوصیات ایک پتلی سیدھی دیوار کی طرح گرمی نہیں چھوڑ سکتی ہیں۔ کئی قابل شناخت سرکٹس ان علاقوں کی تشخیص اور توازن کو ممکن بناتے ہیں۔ ہر سرکٹ کے داخلے، آؤٹ لیٹ اور سمت کو دستاویز کریں۔ صرف نلی کے قطر کی بنیاد پر مولڈ کو پودے کے پانی سے مت جوڑیں۔ حتمی ٹول کے لیے مطلوبہ بہاؤ، دباؤ، درجہ حرارت، پانی کے معیار اور دباؤ کی کمی کی تصدیق کریں۔
ایکسٹروشن بلو مولڈ کولنگ کے ایک شائع شدہ محدود عنصر کے مطالعے میں مولڈ میٹریل، اندرونی حرارت کی منتقلی، حصے کی موٹائی اور ابتدائی پیریسن درجہ حرارت کا جائزہ لیا گیا کیونکہ متغیرات درجہ حرارت کے میدان اور مولڈ کے کھلنے کے وقت کو متاثر کرتے ہیں۔ یہ تحقیق کنگگل پروجیکٹ کے لیے سائیکل کے وقت کا وعدہ فراہم نہیں کرتی ہے، لیکن یہ اس بات کو تقویت دیتی ہے کہ مولڈ کوٹیشن کو تھرمل ڈیزائن اور عمل کے مفروضوں دونوں کی وضاحت کیوں کرنی چاہیے۔
وینٹوں کا پتہ لگائیں جہاں ہوا پھنس سکتی ہے۔
جیسے جیسے پیرسن پھیلتا ہے، ہوا اس کی بیرونی سطح اور گہا کے درمیان رہتی ہے۔ راستے کے بغیر، وہ ہوا رابطے میں تاخیر کر سکتی ہے اور نامکمل ساخت، ڈریگ لائنز یا ناقص تفصیل میں حصہ ڈال سکتی ہے۔ دیکسٹم پاک ایکسٹروژن بلو مولڈنگ ڈیزائن گائیڈانسرٹس یا گہری خصوصیات کے قریب پارٹنگ لائن وینٹنگ اور کیویٹی وینٹ کی وضاحت کرتا ہے۔ عین مطابق وینٹ سائز اور گواہ کے نشان کا الاؤنس اب بھی حصے اور مواد پر منحصر ہے۔
صفائی ستھرائی وینٹ ڈیزائن کا حصہ ہے۔
جب باقیات، دھول یا انحطاط شدہ مواد جمع ہو جاتا ہے تو وینٹ تاثیر کھو سکتے ہیں۔ مولڈ ڈرائنگ اور مینٹیننس فائل کو یہ دکھانا چاہیے کہ وینٹ کہاں واقع ہیں، وہ ماحول سے کیسے جڑتے ہیں اور گہا کو نقصان پہنچائے بغیر ان کا معائنہ کیسے کیا جاتا ہے۔ بلاک شدہ راستے کی تلافی کے لیے دھچکا دباؤ بڑھانے سے پہلے سطح کو ٹریک کریں یا پوزیشن کے لحاظ سے تبدیلیوں کو پُر کریں۔
ہائی گلوس ورک ایک الگ تھرمل پروجیکٹ ہے۔
کولڈر ٹولنگ گرمی کو ہٹانے کے حق میں ہے، جبکہ سطح کی نقل ایک مختلف گہا درجہ حرارت کی حکمت عملی کا مطالبہ کر سکتی ہے۔ ایک 2023 ہم مرتبہ جائزہ شدہ مطالعہ نے ایک ABS آٹوموٹیو سپوئلر کیس پر کنٹرول شدہ حرارتی اور پانی کی کولنگ کا استعمال کرتے ہوئے متغیر-درجہ حرارت کے اخراج بلو مولڈنگ کا مظاہرہ کیا۔ یہ ایک خصوصی نقطہ نظر کا ثبوت ہے، اس بات کا ثبوت نہیں کہ ہر بوتل کو ویریتھرم ٹولنگ کا استعمال کرنا چاہیے۔ ریاست کی ظاہری شکل کی ضروریات کو ابتدائی طور پر تاکہ سڑنا اور سائیکل ایک ساتھ ڈیزائن کیا جا سکے۔
گردن ختم، اڑانے کا طریقہ اور deflashing ایک انٹرفیس ہیں
بندش کا نظام بوتل کے اوپری حصے میں فعال طول و عرض کا تعین کرتا ہے۔ کیپ یا بند ہونے والی ڈرائنگ، سیل کرنے کی سطح، دھاگے یا اسنیپ کی تفصیل، چھیڑ چھاڑ کی خصوصیت اور اجازت یافتہ ٹرم حالت فراہم کریں۔ فیصلہ کریں کہ آیا بعد کے آپریشن میں فنش کو بنایا گیا ہے، کیلیبریٹ کیا گیا ہے، دوبارہ بنایا گیا ہے یا کاٹا گیا ہے۔ کنٹرولڈ ڈرائنگ ریویژن کے بغیر "معیاری گردن" کا حوالہ نہ دیں۔
آلے کو اڑانے کے انتظام سے جوڑیں۔
اوپر اڑانے، نیچے اڑانے اور سوئی کے انتظامات ہوا اور ہارڈ ویئر کو مختلف طریقے سے رکھتے ہیں۔ بلو پن گردن کیلیبریشن یا فلیش ہینڈلنگ میں بھی حصہ لے سکتا ہے۔ سٹروک، سینٹرنگ، کولنگ، سیلنگ اور تصادم کی کلیئرنس منتخب کنگل مشین سے تصدیق کریں بجائے اس کے کہ مولڈ بنانے والے کو صرف بوتل سے ہی اندازہ لگا سکیں۔
اسی ڈیٹم کے خلاف ڈاؤن اسٹریم گیجز کو چیک کریں۔
گردن صاف نظر آتی ہے لیکن پھر بھی ٹوپی لگانے یا سیل کرنے میں ناکام رہتی ہے۔ اس بات سے اتفاق کریں کہ کون سے ڈیٹا اور گیجز کو مولڈ ٹرائل، لیک ٹیسٹنگ اور فلنگ لائن کوالیفیکیشن میں استعمال کیا جاتا ہے۔ قبولیت کے ریکارڈ میں گیج کی شناخت اور انشانکن کی حیثیت کو محفوظ رکھیں۔ اگر مولڈنگ کے بعد ایک خودکار ٹرمر گردن کو تبدیل کرتا ہے، تو صرف ڈھلے ہوئے نمونے کی بجائے مکمل حالت کا معائنہ کریں۔
اصل موازنہ: مولڈ فٹ اسکریننگ کے لیے کنگل مشین کے حوالے
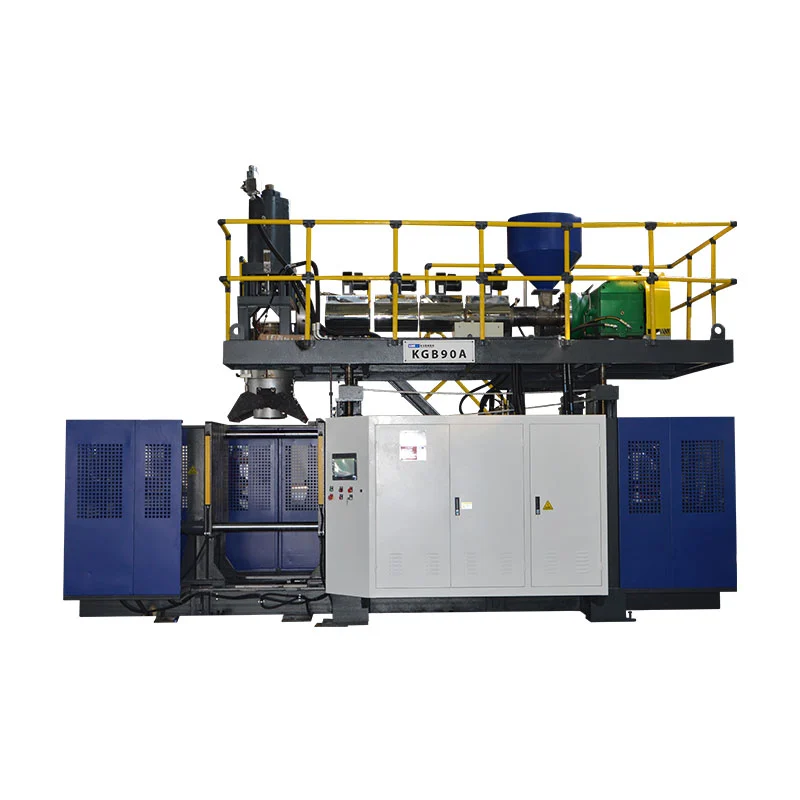
نیچے دی گئی جدول پانچ موجودہ Kinggle پروڈکٹ کے صفحات سے مولڈ سے متعلقہ فیلڈز نکالتی ہے۔ یہ مسلسل اور جمع کرنے والی مشینوں پر پھیلا ہوا ہے تاکہ خریدار دیکھ سکیں کہ کنٹینر کی معمولی گنجائش ٹولنگ انٹرفیس ڈرائنگ کی جگہ کیوں نہیں لے سکتی۔
| شائع شدہ ماڈل | مشین کی کلاس | زیادہ سے زیادہ کنٹینر حوالہ | مولڈ پلیٹن سائز (W×H) | شائع شدہ زیادہ سے زیادہ مولڈ سائز (W×H) | مولڈ موٹائی کی حد | کلیمپنگ فورس |
|---|---|---|---|---|---|---|
| KGB2L | مسلسل، واحد اسٹیشن | 2 ایل | 380 × 430 ملی میٹر | 360 × 380 ملی میٹر | 160–300 ملی میٹر | 40 kN |
| KGB5L | مسلسل، واحد اسٹیشن | 5 ایل | 368 × 450 ملی میٹر | 410 × 450 ملی میٹر | 200-310 ملی میٹر | 65 kN |
| KGB15L | مسلسل، واحد اسٹیشن | 15 ایل | 500 × 550 ملی میٹر | 580 × 500 ملی میٹر | 300–380 ملی میٹر | 165 kN |
| KGB80A | جمع کرنے والا، فکسڈ مولڈ | 30 ایل | 750 × 860 ملی میٹر | 520 × 860 ملی میٹر | 360–420 ملی میٹر | 215 kN |
| KGB90A | جمع کرنے والا، فکسڈ مولڈ | 60 ایل | 960 × 980 ملی میٹر | 700 × 980 ملی میٹر | 460–550 ملی میٹر | 280 kN |
تین نتائج جو مولڈ ریلیز سے پہلے اہم ہیں۔
سب سے پہلے، لیٹر سڑنا واقفیت کی وضاحت نہیں کرتے ہیں.15L مسلسل حوالہ 30L جمع کرنے والے حوالہ سے ایک وسیع لیکن مختصر زیادہ سے زیادہ مولڈ قطار شائع کرتا ہے۔ حجم کے ساتھ ساتھ فن تعمیر اور جزوی شکل کا معاملہ۔
دوسرا، سڑنا کی موٹائی کی اپنی حد ہوتی ہے۔ایک گہا درج شدہ چہرے کے طول و عرض میں فٹ ہو سکتا ہے اور پھر بھی اجازت شدہ موٹائی یا کھلنے کے انتظام سے باہر ہو سکتا ہے۔ بیک پلیٹس، انسرٹس اور کولنگ کنکشن اسمبلی میں شامل ہوتے ہیں۔
تیسرا، کلیمپنگ فورس کا تعلق مصنوعات اور عمل سے ہے۔مشین کے صفحے کی قیمت دستیاب قوت ہے، اس بات کا ثبوت نہیں کہ لفافے کے اندر کوئی سانچہ موزوں ہے۔ متوقع علاقہ، اڑانے کے حالات، چٹکی بھر مانگ اور مولڈ کی تعمیر کے لیے انجینئرنگ کے جائزے کی ضرورت ہوتی ہے۔


مولڈ میٹریل، انسرٹس اور سطح کی تکمیل کو پروڈکشن ڈیوٹی پر عمل کرنا چاہیے۔
ٹولنگ میٹریل گرمی کی منتقلی، مشینی صلاحیت، مرمت، پہننے اور لاگت کو متاثر کرتا ہے۔ صرف پیداوار کا حجم اسے منتخب کرنے کے لیے کافی نہیں ہے۔ رال، سطح کی تفصیلات، چوٹکی بند ڈیوٹی، کھرچنے یا سنکنرن حالات، حرکت پذیر خصوصیات، دیکھ بھال کی صلاحیت اور منظور شدہ مرمت کی حکمت عملی پر غور کریں۔
بیس مولڈ مواد
عین الائے یا گریڈ، جہاں قابل اطلاق ہو وہاں ہیٹ ٹریٹمنٹ، گہا بنانے کا طریقہ اور تھرمل ڈیزائن کی بنیاد کے بارے میں پوچھیں۔ "ایلومینیم مولڈ" یا "اسٹیل مولڈ" موازنہ کے لیے بہت وسیع ہے۔
بدلنے کے قابل داخلات
گردن، چٹکی بند، پہننا، دھاگہ یا وینٹ انسرٹس دیکھ بھال کو مقامی بنا سکتے ہیں اور مطالبہ کرنے والی خصوصیت پر مختلف مواد کی اجازت دے سکتے ہیں۔ ریکارڈ داخل کی شناخت اور اضافی گنجائش.
بناوٹ اور کندہ کاری
آرٹ ورک فائلیں، واقفیت، گہرائی/ظہور کی قبولیت، وینٹ انٹریکشن اور نظرثانی کنٹرول کی وضاحت کریں۔ تصدیق کریں کہ عمل کس طرح درخواست کردہ سطح کو دوبارہ تیار کرے گا۔
تحفظ اور ذخیرہ
صفائی، منظور شدہ سنکنرن تحفظ، پانی کی نکاسی، نقل و حمل کے تالے، لفٹنگ پوائنٹس اور اسٹوریج کے حالات کی وضاحت کریں۔ پانی کی گزرگاہوں کو محفوظ کریں اور پانی کی سطحوں کو ڈاؤن ٹائم کے دوران چٹکی بھریں۔
ٹولنگ بنانے والے کی مواد کی سفارش کو اس کے مفروضات اور اخراجات کو بیان کرنا چاہیے۔ دو کوٹیشنز کا موازنہ کرتے وقت، چیک کریں کہ آیا دونوں میں ایک جیسے داخل کرنے والے مواد، کولنگ اسکوپ، کندہ کاری، سطح کی تکمیل، ہوزز، فٹنگز، لفٹنگ ہارڈویئر، آزمائشی کام اور اسپیئر وئیر پارٹس شامل ہیں۔
فیکٹری ٹرائل: مولڈ کو دوبارہ قابل عمل عمل کے طور پر ثابت کریں۔
پہلی قابل قبول بوتل ثابت کرتی ہے کہ نظام ایک بار حصہ بنا سکتا ہے۔ پیداوار کی قبولیت کو قابل شناخت حالات کے ساتھ ایک مستحکم رن کی ضرورت ہوتی ہے۔ مندرجہ ذیل ورک فلو ایک تجویز کردہ ثبوت کا ڈھانچہ ہے، یہ دعویٰ نہیں کہ ہر Kinggle پروجیکٹ پہلے سے ہی ایک ہی پروٹوکول استعمال کرتا ہے۔
- شناخت کی تصدیق کریں۔ریکارڈ مشین، مولڈ، انسرٹس، ڈائی ٹولنگ، میٹریل گریڈ/لاٹ، کلر یا ریگرینڈ کنڈیشن اور ریسیپی ریویژن۔
- حالات کو مستحکم کریں۔عمل کے متفقہ حالت تک پہنچنے کے بعد اصل درجہ حرارت، ٹھنڈک پانی کی فراہمی/واپسی، دھچکے کے حالات اور سائیکل کے مراحل ریکارڈ کریں۔
- آلے کا معائنہ کریں۔الگ کرنے والی لائن کی بندش، سیدھ، پانی اور ہوا کے رساو، وینٹ کنڈیشن، چوٹکی بند سطحوں اور محفوظ حرکت کو چیک کریں۔
- پوزیشن کے لحاظ سے نمونہ۔وزن، دیوار کی پیمائش، تراشنا اور فنکشنل ٹیسٹنگ کے ذریعے گہا، آؤٹ لیٹ اور اسٹیشن کی شناخت رکھیں۔
- تیار شدہ حالت کی پیمائش کریں۔ریمنگ، پنچنگ، ڈیفلیشنگ یا دیگر شامل تکمیلی مراحل کے اثرات شامل کریں۔
- تمام نقصانات کو ریکارڈ کریں۔لاگ ان منظور شدہ ونڈو کے دوران رد، اسٹاپس، الارم، دستی تصحیحات اور بہاو کی رکاوٹوں کو مسترد کرتا ہے۔
- بیس لائن کو محفوظ کریں۔ڈرائنگ پر نظرثانی، نسخہ، تصاویر، پیمائش، گیجز اور کھلی اصلاحی کارروائیوں کو ایک ساتھ منظور کریں۔
نسخہ تبدیل کرنے سے پہلے پیٹرن کی تشخیص کریں۔
| مشاہدہ شدہ پیٹرن | معائنہ کرنے کے لیے ٹول یا پروسیسنگ ایریاز | جمع کرنے کے لیے ثبوت |
|---|---|---|
| کمزور یا متضاد ٹیل ویلڈ | پیریسن پوزیشن، چوٹکی کی تفصیل، مولڈ بند کرنا، مقامی درجہ حرارت، فلیش ریلیف اور ڈیفلیشنگ | پوزیشن لیبل والے ویلڈ کے نمونے، مجموعی ماس، قریبی ترتیب اور فنکشنل ٹیسٹ |
| ناقص ساخت یا نامکمل تفصیل | وینٹ، پھنسے ہوا کی جگہ، گہا کی حالت، پیریسن رابطہ اور درجہ حرارت | نقائص کا نقشہ، وینٹ کا معائنہ، عمل کے اصل حالات اور گہا کی تصاویر |
| انجیکشن کے بعد وار پیج | دیوار کی تقسیم، کولنگ بیلنس، انجیکشن ٹائمنگ، ہینڈلنگ اور پوسٹ کولنگ | درجہ حرارت/ بہاؤ بذریعہ سرکٹ، وقتی جہتی چیک اور دیوار کا نقشہ |
| ایک طرف فلیش | سیدھ، پلاٹین متوازی، الگ کرنے کی سطح، مولڈ بڑھتے ہوئے اور پیرسن سینٹرنگ | پوزیشن کی تاریخ، بندش کا معائنہ اور اصلاح سے پہلے/بعد حصوں کو دہرائیں۔ |
| سست یا متغیر سائیکل | کولنگ سرکٹ کی پابندی، گرم علاقے، حصے کی موٹائی، وینٹنگ اور بہاو میں تاخیر | سائیکل کے مرحلے کے اوقات، سپلائی/واپسی کے حالات اور سٹاپ لاگ |
کنگل کا استعمال کریں۔HMI ثبوت ورک فلوجب الارم یا ترتیب میں تبدیلیاں مولڈ کے مسئلے کے ساتھ ہوتی ہیں۔ میں منظور شدہ معائنہ پوائنٹس لے جائیں۔روک تھام کی بحالی کی منصوبہ بندیبجائے اس کے کہ جزوی معیار کے بڑھنے کا انتظار کریں۔
بلو مولڈ آر ایف کیو اور ڈیزائن ریویو چیک لسٹ
- کنٹرول شدہ 2D/3D پارٹ فائل، نظرثانی، صلاحیت، زیادہ سے زیادہ طول و عرض اور مطلوبہ مواد۔
- بندش اور گردن ختم کرنے والی ڈرائنگ، ٹوپی کے نمونے، سیلنگ ڈیٹم اور تیار ٹرم حالت۔
- عین مطابق رال گریڈ، رنگ/اضافے، ریگرینڈ/پی سی آر پلان اور مواد فراہم کرنے والے کی معلومات۔
- مکمل وزن، تخمینہ شدہ مجموعی پیریسن اور فلیش روٹ۔
- جانچ کے طریقوں اور قبولیت کی حدود کے ساتھ اہم دیوار اور جہتی مقامات۔
- لیک، ڈراپ، ٹاپ لوڈ، ٹارک، ماحولیاتی یا دیگر پروجیکٹ کے لیے مخصوص فنکشنل ٹیسٹ۔
- مشین کا ماڈل، اسٹیشن اور کیویٹی کاؤنٹ، ڈائی ہیڈ آؤٹ لیٹ پلان اور پیریسن سینٹر کا فاصلہ۔
- پلیٹین/ماؤنٹنگ انٹرفیس، مولڈ لفافہ، موٹائی، افتتاحی، کلیمپ اور بلو پن کا انتظام۔
- الگ کرنے کی لائن، چٹکی بند، فلیش جیب، گردن ڈالیں، وینٹ، کولنگ سرکٹس اور سطح ختم۔
- ٹیک آؤٹ، تراشنا، لیک ٹیسٹنگ، پہنچانا اور سکریپ ہینڈلنگ انٹرفیس۔
- ٹول میٹریل، درجات داخل کریں، سختی/علاج جہاں متعلقہ ہو، اسپیئرز اور مرمت کا طریقہ۔
- آزمائشی مواد کی مقدار، چلنے کی مدت، نمونے، گیجز، ڈیٹا ریکارڈ اور قبولیت کی ذمہ داری۔
- عمومی انتظام، لفٹنگ پوائنٹس، مولڈ ماس/سینٹر آف گریوٹی اور منظور شدہ تبدیلی کا طریقہ کار۔
- دائرہ کار کی حد: مولڈ، ڈائی ٹولنگ، فٹنگز، ہوزز، ڈرائنگ، ٹریننگ، پیکیجنگ اور خریدار کی طرف سے فراہم کردہ اشیاء۔
فیکٹری کی خدمات کے لیے، فائنل مولڈ سرکٹس اور اڑانے کے انتظام کو Kinggle's سے جوڑیں۔افادیت اور ترتیب کی منصوبہ بندی گائیڈ. مشین کی کلاس اور پیداوار کی ترتیب کے لیے، استعمال کریں۔مسلسل اخراج دھچکا مولڈنگ گائیڈاور تصدیق کریں کہ آیا حتمی حصے کے لیے ایک جمع کرنے والا پلیٹ فارم درکار ہے۔
اکثر پوچھے گئے سوالات
بلو مولڈ اور بلو مولڈنگ ڈائی ہیڈ میں کیا فرق ہے؟
ڈائی ہیڈ مولڈنگ سے پہلے پگھلا ہوا پیرسن بناتا ہے۔ بلو مولڈ اس پیریژن کے ارد گرد بند ہو جاتا ہے، اسے سیل کر دیتا ہے، اڑتی ہوا حاصل کرتا ہے، اس حصے کو ٹھنڈا کرتا ہے اور اس کی بیرونی شکل کا تعین کرتا ہے۔ وہ الگ لیکن منسلک ٹولنگ سسٹم ہیں۔
ایکسٹروژن بلو مولڈ کو ڈیزائن کرنے کے لیے کس معلومات کی ضرورت ہے؟
کنٹرول شدہ حصہ اور بند ہونے والی ڈرائنگ، رال گریڈ، تیار شدہ اور مجموعی پیرسن وزن، اہم دیواریں اور طول و عرض، فنکشنل ٹیسٹ، آؤٹ پٹ ٹارگٹ، مشین انٹرفیس، کیویٹی پلان، تراشنے کا طریقہ اور فیکٹری یوٹیلیٹیز فراہم کریں۔
ایکسٹروشن بلو مولڈنگ میں پنچ آف ڈیزائن کیوں اہم ہے؟
پنچ آف گرم پیریسن مواد کو کمپریس اور سیل کرتا ہے اور یہ وضاحت کرنے میں مدد کرتا ہے کہ فلیش کہاں الگ ہوتی ہے۔ اس کی جیومیٹری مواد، پیرسن کی موٹائی، مولڈ بند ہونے، درجہ حرارت، فلیش ریلیف اور ڈیفلیشنگ کے ساتھ تعامل کرتی ہے، اس لیے اس کی اصل پروجیکٹ پر توثیق ہونی چاہیے۔
ایکسٹروژن بلو مولڈ کو وینٹ کی ضرورت کیوں ہے؟
ہوا پھیلتے ہوئے پیرسن اور گہا کے درمیان پھنس سکتی ہے۔ وینٹ اسے فرار کا راستہ فراہم کرتے ہیں تاکہ پیریسن مولڈ کی سطح سے رابطہ کر سکے اور مطلوبہ شکل اور تفصیل کو دوبارہ پیش کر سکے۔
کولنگ چینلز بلو مولڈنگ سائیکل کے وقت کو کیسے متاثر کرتے ہیں؟
کولنگ سرکٹس گرمی کو ہٹاتے ہیں جب تک کہ حصہ ناقابل قبول اخترتی کے بغیر جاری نہیں ہوسکتا ہے. سب سے سست گرم خطہ سائیکل کو محدود کر سکتا ہے، اس لیے سرکٹ لے آؤٹ، بہاؤ، درجہ حرارت، مولڈ میٹریل اور دیوار کی تقسیم کا ایک ساتھ جائزہ لینا چاہیے۔
کیا موجودہ بلو مولڈ ایک مختلف مشین کو فٹ کر سکتا ہے؟
ممکنہ طور پر، لیکن اسے فرض نہ کریں۔ مولڈ کی چوڑائی، اونچائی، موٹائی، ماس، ماؤنٹنگ، اوپننگ، کلیمپ، بلو پن پوزیشن، یوٹیلیٹیز، ٹیک آؤٹ پاتھ، ڈائی ہیڈ الائنمنٹ اور وصول کرنے والی مشین کے خلاف کنٹرول چیک کریں۔
کیا مجھے ایلومینیم یا اسٹیل بلو مولڈ کا انتخاب کرنا چاہئے؟
انتخاب تھرمل کارکردگی، پروڈکشن ڈیوٹی، رال، سطح اور پہننے کی ضروریات، داخل کرنے کی حکمت عملی، مرمت کی صلاحیت، لیڈ ٹائم اور لاگت پر منحصر ہے۔ صرف دھات کے نام سے انتخاب کرنے کے بجائے عین مطابق گریڈ اور ڈیزائن کے مفروضوں کے لیے پوچھیں۔