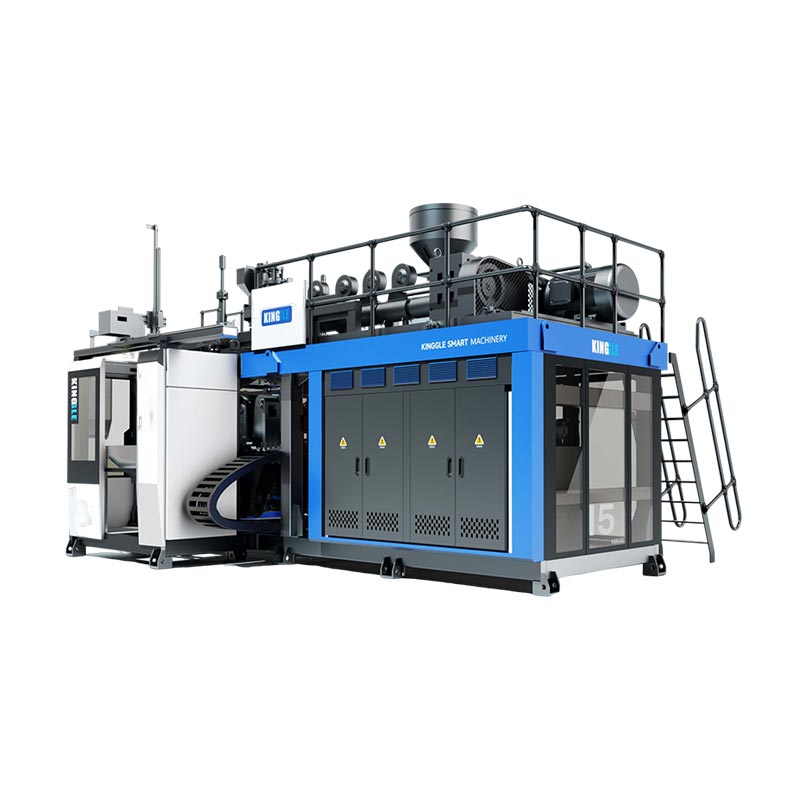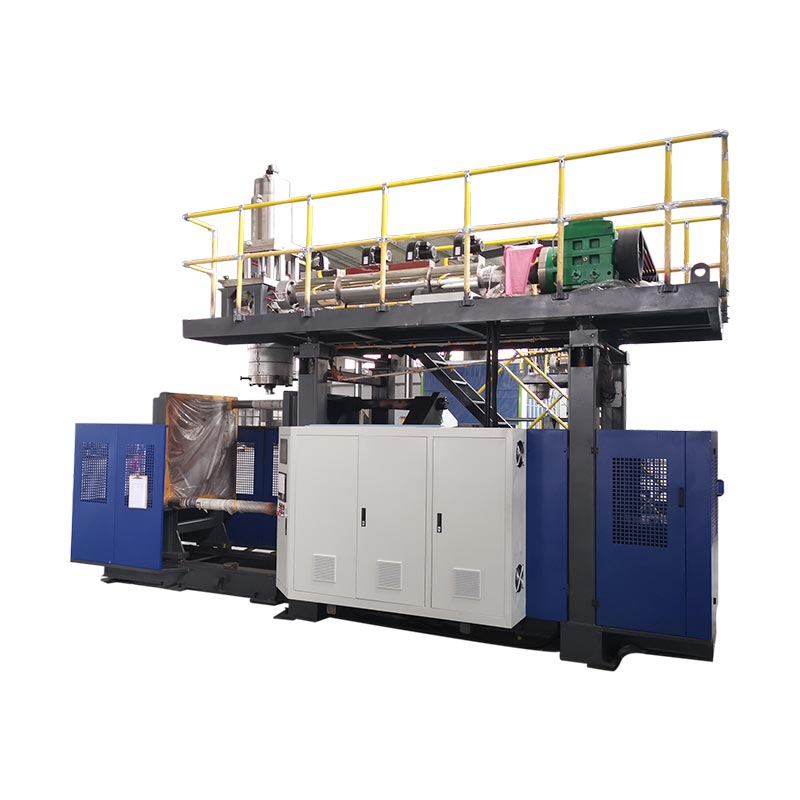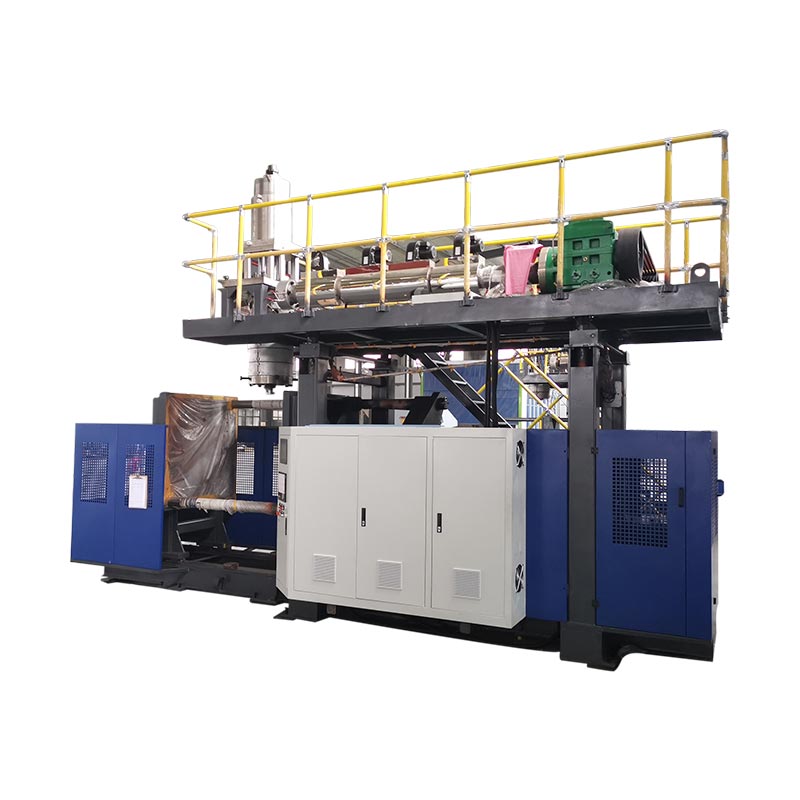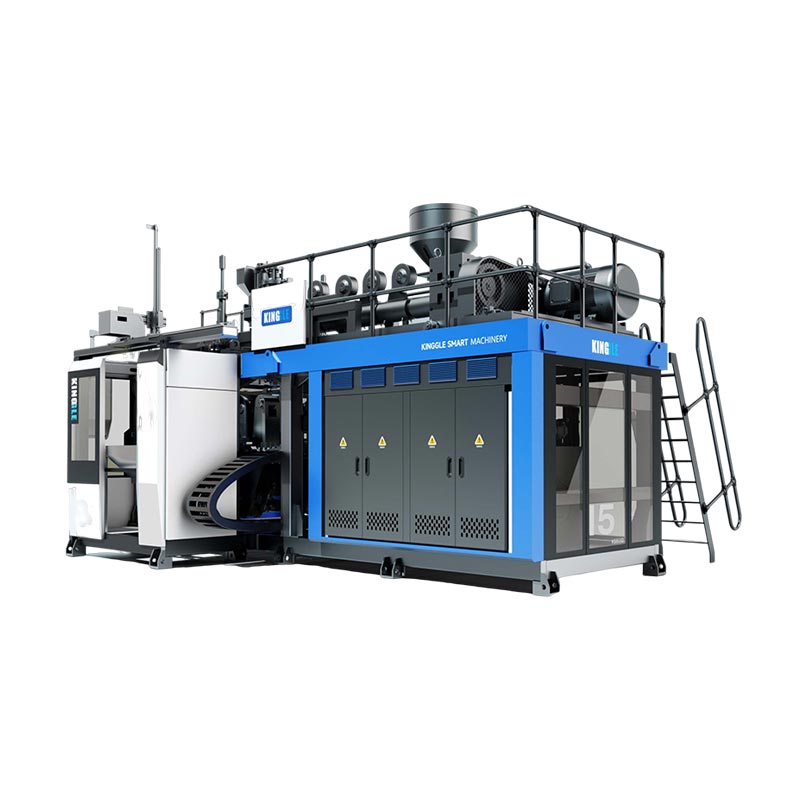
بلو مولڈنگ مشین کی تبدیلی صرف اس وقت مکمل ہوتی ہے جب نئے مولڈ، میٹریل پاتھ، ٹولنگ، ریسیپی اور ڈاون سٹریم سیٹ اپ کی درست طریقے سے نشاندہی کی جاتی ہے اور نیا حصہ اپنے متعین چیک کو پاس کرتا ہے۔خودکار سائیکل شروع کرنا ایک درمیانی سنگ میل ہے، تکمیل کا ثبوت نہیں۔ سب سے محفوظ اور تیز ترین عملی طریقہ یہ ہے کہ رکنے سے پہلے ہر ممکن تیاری کی جائے، بے نقاب کام کے لیے مؤثر توانائی کو الگ تھلگ کیا جائے، فنکشنز کو ایک کنٹرول ترتیب میں بحال کیا جائے اور قبولیت کی تعریف، منتقلی کے نقصان، ذمہ دار منظوری دینے والے اور مطلوبہ شواہد کے ساتھ، ٹیم کی اگلی پروڈکشن مہم شروع کرنے سے پہلے ایک کنٹرول شدہ اور ٹریس ایبل پروڈکشن بیس لائن سے ریکارڈ کیا جائے۔

اصطلاحی نوٹ:پروڈکشن ٹیمیں اس کام کو ایکسٹروشن بلو مولڈنگ مشین چینج اوور، بلو مولڈنگ مولڈ چینج، مولڈ سویپ، ٹول چینج، بوتل لائن چینج، بلو مولڈنگ کلر چینج، بلو مولڈنگ رال کی تبدیلی یا بلو مولڈنگ ریسین تبدیلی کے طور پر بیان کر سکتی ہیں۔ یہ لیبل اوورلیپ ہوتے ہیں، لیکن وہ ہمیشہ ایک ہی دائرہ کار کی وضاحت نہیں کرتے ہیں۔ جاب پیکٹ میں بالکل واضح ہونا چاہیے کہ کون سے فزیکل، میٹریل، ڈیجیٹل اور ڈاون اسٹریم عناصر تبدیل ہوں گے۔
پانچ فیصلے جو تبدیلی کو کنٹرول کرتے ہیں۔
- فنشنگ پوائنٹ کو ایک قبول شدہ حصہ اور مستحکم پروڈکشن ونڈو کے طور پر بیان کریں۔
- ہر تبدیل شدہ آئٹم کی شناخت کریں: مولڈ، ڈائی ٹولنگ، بلو پن، رال، رنگ، ریسیپی اور ڈاؤن اسٹریم کا سامان۔
- توثیق، سٹیجنگ اور دستاویزات کو روکی ہوئی مشین ونڈو کے باہر منتقل کریں جہاں محفوظ ہوں۔
- اس سے پہلے کہ کوئی بھی بے نقاب خطرے والے علاقے میں داخل ہو جائے سائٹ کا مجاز مؤثر توانائی کا طریقہ کار استعمال کریں۔
- منظور شدہ سیٹ اپ اور شواہد کو ریکارڈ کریں تاکہ اگلی دوڑ ایک کنٹرول شدہ بیس لائن سے شروع ہو۔
| ڈومین تبدیل کریں۔ | نئی نوکری سے کیا مماثل ہونا چاہئے۔ | ثبوت دوبارہ شروع کریں۔ | عام پوشیدہ انحصار |
|---|---|---|---|
| مولڈ اور انٹرفیس | درست نظر ثانی، بڑھتے ہوئے، کولنگ، بلو پن/کور اور ٹیک آؤٹ تعلقات | کنٹرول شدہ دستی حرکت اور لیک فری کنکشن | ہوز روٹنگ، سینسر کی پوزیشن یا ڈاون اسٹریم کلیئرنس |
| مرو اور قیدی ٹولنگ | منظور شدہ ٹولنگ شناخت، مکینیکل پوزیشن اور انشانکن | سڑنا کے لیے سیدھا، مستحکم پیریژن رکھا گیا ہے۔ | ٹولنگ فائل انسٹال شدہ ہارڈ ویئر سے مماثل نہیں ہے۔ |
| مواد اور رنگ | رال گریڈ، لاٹ، ماسٹر بیچ اور منظور شدہ ریگرینڈ رول کو درست کریں۔ | صاف، یکساں پگھل اور قابل شناخت مواد کی منتقلی۔ | پرانی رال یا رنگ ہینڈلنگ اور پگھلنے والے راستوں میں رہتا ہے۔ |
| نسخہ اور کنٹرول | انسٹال کردہ پروڈکٹ پیکج کے لیے نسخہ پر نظر ثانی جاری کی گئی۔ | کمانڈ اور اصل ریاست ایک کنٹرول شدہ سائیکل کے ذریعے متفق ہیں۔ | ایک پرانی مصنوعات کی قیمت محفوظ شدہ ترکیب کے باہر زندہ رہتی ہے۔ |
| حصہ اور لائن قبولیت | ڈرائنگ، بصری حد، وزن، دیوار، طول و عرض اور فنکشنل ٹیسٹ | متواتر یا وقت پر مبنی قبولیت ونڈو کی وضاحت کی گئی ہے۔ | ٹرمر، لیک ٹیسٹر، کنویئر یا پیک آؤٹ اب بھی پرانا SKU استعمال کرتا ہے۔ |
تبدیلی صرف اس وقت مکمل ہوتی ہے جب نئی بوتل منظور ہو جاتی ہے۔
پودے اکثر یہ لفظ استعمال کرتے ہیں۔تبدیلیکئی مختلف واقعات کے لیے۔ ایک سپروائزر گھڑی کو روک سکتا ہے جب نیا مولڈ کلیمپ کیا جاتا ہے۔ جب پہلا خودکار سائیکل شروع ہوتا ہے تو دوسرا اسے روک سکتا ہے۔ معیار تکمیل کو پہلے حصے کے طور پر بیان کر سکتا ہے جو معائنہ سے گزرتا ہے، جب کہ پیداوار کے لیے منظور شدہ حصوں کی مستقل دوڑ کی ضرورت پڑ سکتی ہے۔ یہ تعریفیں مختلف نمبر پیدا کرتی ہیں، اس لیے تبدیلی کے وقت کا موازنہ اس وقت تک بے معنی ہے جب تک کہ نقطہ آغاز اور اختتامی نقطہ طے نہ ہو جائے۔
ایکسٹروشن بلو مولڈنگ لائن کے لیے، ایک کارآمد سٹارٹ پوائنٹ آؤٹ گوئنگ جاب کا آخری قبول شدہ حصہ ہے۔ ایک کارآمد اختتامی نقطہ آنے والی ملازمت کے لیے پہلی قبول شدہ پیداوار ونڈو ہے۔ پلانٹ کو اس کھڑکی کی وضاحت کرنی چاہیے۔ یہ لگاتار حصوں کی ایک مقررہ تعداد، مستحکم حالات میں ایک مقررہ وقت یا اسٹیشنوں، گہاوں یا ڈائی آؤٹ لیٹس میں نمونے لینے کا اصول ہو سکتا ہے۔ ضرورت کا تعلق کنٹرول شدہ پروڈکٹ یا پروسیس کی تفصیلات میں ہے، آپریٹر کی یادداشت میں نہیں۔
یہ تعریف اس کام کو بے نقاب کرتی ہے جسے صرف مولڈ میٹرک چھپاتا ہے۔ آنے والی پروڈکٹ کے لیے ایک اور ڈائی یا مینڈریل، بلو پن، نیک ٹولنگ، کور موومنٹ، پیریسن پروفائل، رال، رنگ، ریگرائنڈ رول، لیک ٹیسٹ پروگرام، ٹرمنگ فکسچر، لیبل، کنویئر گائیڈ یا پیک آؤٹ پیٹرن کی ضرورت ہو سکتی ہے۔ یہاں تک کہ جب فزیکل مولڈ انسٹال رہتا ہے، تب بھی مواد اور ترکیب کی منتقلی پلاسٹک کی بوتل کی پیداوار میں مکمل تبدیلی ہوسکتی ہے۔
نتیجہ کو چار اقدامات میں الگ کریں: رکی ہوئی مشین کا وقت، پہلے بننے والے حصے کا وقت، پہلے قبول شدہ حصے کا وقت اور قبول شدہ پیداوار ونڈو کا وقت۔ ریکارڈ سیٹ اپ مسترد کرتا ہے اور ان اوقات کے ساتھ مقدار کو صاف کرتا ہے۔ یہ وعدہ نہیں کرتا کہ ہر نمبر گر جائے گا. یہ نقصان کو ظاہر کرتا ہے اور فوری دوبارہ شروع ہونے کو ایک کامیاب ایکسٹروژن بلو مولڈنگ مشین کی تبدیلی کے طور پر رپورٹ ہونے سے روکتا ہے جب ڈاون اسٹریم لائن یا کوالٹی گیٹ اب بھی پرزوں کو مسترد کر رہا ہو۔
مشین کے رکنے سے پہلے نئے پروڈکٹ پیکج کی منصوبہ بندی کریں۔
تبدیلی کو معلومات کی جانچ کے طور پر شروع ہونا چاہئے جب کہ باہر جانے والی نوکری ابھی چل رہی ہے۔ ایک جاری کردہ جاب پیکٹ بنائیں جو پارٹ ڈرائنگ اور ریویژن، ریزن گریڈ، ماسٹر بیچ، پرمٹڈ ریگرائنڈ، ٹارگٹ پارٹ ویٹ، اہم ڈائمینشنز، دیوار کی موٹائی کے مقامات، بصری معیار، فنکشنل ٹیسٹ اور متوقع پیک آؤٹ کی شناخت کرے۔ مولڈ، ڈائی ٹولنگ، بلو پن، انسرٹ، ٹیک آؤٹ اور ڈاون اسٹریم فکسچر کی شناخت شامل کریں۔ اگر دو آئٹمز ایک مشترکہ نام کا اشتراک کرتے ہیں، تو پائیدار IDs یا نظرثانی کے ذریعے کنٹرول شدہ تصویروں کا استعمال کریں تاکہ سیٹ اپ ٹیم ظاہری شکل کے لحاظ سے انتخاب نہ کر رہی ہو۔
کنگل شائع ہوا۔فروخت کے عملخریداروں سے کہتا ہے کہ وہ پروڈکٹ کی تصاویر یا ڈرائنگ، وزن، سائز، مواد، موٹائی، آؤٹ پٹ اور کیمیائی مزاحمت کی ضروریات کو مشین کے حل کے انتخاب سے پہلے فراہم کریں۔ وہی ان پٹ کیٹیگریز بعد میں تبدیلیوں کے دوران قیمتی ہوتی ہیں کیونکہ وہ مشین سیٹ اپ کو اس حصے کے ساتھ جوڑتی ہیں جسے تیار کیا جانا چاہیے۔ پروڈکشن پیکٹ اصل انکوائری سے زیادہ مخصوص ہونا چاہیے اور اس میں اصل مشین، مولڈ اور مواد کے امتزاج کے لیے صرف منظور شدہ اقدار ہونی چاہیے۔
اگلے مولڈ اور تصدیق شدہ معاون اشیاء کو مقررہ جگہ پر باہر نکلنے، حفاظت یا مواد کے بہاؤ میں رکاوٹ ڈالے بغیر اسٹیج کریں۔ لفٹنگ پوائنٹس اور پلانٹ کا لفٹ پلان چیک کریں، لیکن مولڈ کے برائے نام سائز سے اٹھانے کی صلاحیت کا اندازہ نہ لگائیں۔ تصدیق کریں کہ کولنگ کنکشن، ایئر کنکشن، سینسرز، کیبلز اور فاسٹنرز موجود ہیں اور درست طریقے سے شناخت کیے گئے ہیں۔ باہر جانے والی رال، ٹرانزیشن میٹریل اور مسترد شدہ پرزوں کے لیے صاف مٹیریل ہینڈلنگ کا سامان اور الگ الگ کنٹینرز تیار کریں۔ اگر لائن میں ٹرمر، لیک ٹیسٹر، لیبلر یا کنویئر شامل ہیں، تو اس کی ترکیب شامل کریں اور اسی تیاری کے جائزے میں حصوں کو تبدیل کریں۔
آخری پرانے حصے سے پہلے ایک مختصر تیاری کا فیصلہ رکھیں۔ مولڈ سیٹر ٹولنگ اور لفٹنگ کی تیاری کی تصدیق کرتا ہے، میٹریل ہینڈلنگ درست لاٹ اور صاف راستے کی تصدیق کرتا ہے، آپریٹر نسخہ تک رسائی کی تصدیق کرتا ہے، دیکھ بھال کسی بھی طے شدہ کام کی تصدیق کرتی ہے، اور معیار نمونے کے منصوبے کی تصدیق کرتا ہے۔ اگر کوئی مطلوبہ چیز غائب ہے، تو عملی طور پر سبکدوش ہونے والی نوکری کو چھوڑ دیں۔ منصوبہ بند اسٹاپ سے پہلے مسئلہ کو دریافت کرنا حفاظتی شارٹ کٹ لیے بغیر ڈاؤن ٹائم کو تیاری کے وقت میں بدل دیتا ہے۔
مولڈ یا ٹولنگ کے کام سے پہلے خطرناک توانائی کو کنٹرول کریں۔
بلو مولڈنگ مولڈ تبدیلی لوگوں کو کلیمپ موشن، موونگ پلاٹین، بلو پن، کٹر، روبوٹس، ہائیڈرولک پریشر، نیومیٹک پریشر، برقی توانائی، گرم پولیمر اور گرم ٹولنگ سے بے نقاب کر سکتی ہے۔ عام اسٹاپ بٹن کو دبانے سے خطرے والے علاقے میں کام کے لیے محفوظ حالت قائم نہیں ہوتی۔ آجر کو اس بات کا تعین کرنا چاہیے کہ کون سے کام سرونگ یا دیکھ بھال کر رہے ہیں، توانائی کے تمام ذرائع کی نشاندہی کریں اور تربیت یافتہ اور مجاز اہلکاروں کے ذریعے سائٹ کے مشین کے لیے مخصوص توانائی کے کنٹرول کے طریقہ کار کو لاگو کریں۔
ریاستہائے متحدہ کے کام کی جگہوں کے لیے،OSHA 29 CFR 1910.147سروسنگ اور مینٹیننس کا پتہ ہے جہاں غیر متوقع طور پر توانائی پیدا کرنا، شروع کرنا یا ذخیرہ شدہ توانائی کا اجراء کسی ملازم کو زخمی کر سکتا ہے۔ اس کے لیے انرجی کنٹرول پروگرام، دستاویزی طریقہ کار جہاں قابل اطلاق ہو، تربیت اور وقتاً فوقتاً معائنہ کی ضرورت ہوتی ہے۔OSHA 29 CFR 1910.212مشین کی حفاظت کی عمومی ضرورت فراہم کرتا ہے۔ ریاستہائے متحدہ سے باہر کے پودوں کو ان کے مقام پر لاگو ہونے والے قوانین، معیارات اور آجر کے طریقہ کار پر عمل کرنا چاہیے۔
تبدیلی کے منصوبے میں ایسے کاموں کو بھی پورا کرنا چاہیے جن کے لیے ٹیسٹنگ یا پوزیشننگ کے لیے عارضی توانائی کی ضرورت ہوتی ہے۔ یعنی اصلاح کی اجازت نہیں۔ ذمہ دار آجر کو ٹولز اور لوگوں کو صاف کرنے، صرف ضروری توانائی کو بحال کرنے، ٹیسٹ کرنے، ضرورت پڑنے پر دوبارہ توانائی بخشنے اور بے نقاب کام کے دوبارہ شروع ہونے سے پہلے کنٹرول کو دوبارہ لاگو کرنے کے لیے ایک مطابقت پذیر ترتیب کی وضاحت کرنی چاہیے۔ ہلکا پردہ، آپس میں بند دروازہ یا ایمرجنسی اسٹاپ معمول کے آپریشن کی حفاظت کر سکتا ہے، لیکن اسے اتفاقی طور پر قابل اطلاق مؤثر توانائی کے طریقہ کار کے متبادل کے طور پر نہیں سمجھا جانا چاہیے۔
سامان کو لوگوں کی طرح احتیاط سے محفوظ رکھیں۔ Kinggle کی میزبانی کی۔خودکار دھچکا مولڈنگ مشین آپریشن دستیخبردار کرتا ہے کہ بلو پن موومنٹ کو مولڈ اوپن کنڈیشن کے ساتھ مربوط ہونا چاہیے اور پلیٹ فارم اور ڈائی ہیڈ پوزیشننگ کے افعال کو بیان کرتا ہے۔ عین مطابق انٹرفیس اور محفوظ حرکت کی منطق ماڈل، اختیارات اور سافٹ ویئر ورژن کے لحاظ سے مختلف ہوتی ہے۔ اس لیے، سیٹ اپ ٹیم کو مشین کے لیے مخصوص اجازت شدہ حرکات کو روکنے سے پہلے ان کی شناخت کرنی چاہیے، بجائے اس کے کہ ایک معطل مولڈ یا بے نقاب ٹول موجود ہو۔
مولڈ، مواد اور کنٹرولز میں ایک کنٹرول شدہ ترتیب چلائیں۔
مندرجہ ذیل آٹھ مراحل کی ترتیب کو جان بوجھ کر ایک کنٹرول بہاؤ کے طور پر لکھا گیا ہے، نہ کہ ایک عالمگیر میکانکی طریقہ کار۔ مولڈ کو ہٹانے کے تفصیلی اقدامات، فاسٹنر کی قدریں، نلی کا طریقہ، ٹولنگ-درجہ حرارت کی حدیں اور ٹیسٹ کی حرکتیں اصل مشین، مولڈ اور پلانٹ کی ہدایات سے ہونی چاہئیں۔ ایک مشترکہ ترتیب کی قدر یہ ہے کہ یہ آپریشنز، ٹولنگ، دیکھ بھال، مواد اور معیار کو ایک ہی ہینڈ آف پوائنٹس دیتا ہے۔
-
سبکدوش ہونے والی ملازمت کو جاری کریں۔آخری قبول شدہ پرانے حصے کی شناخت کریں، مطلوبہ پراسیس ریکارڈ کو محفوظ کریں اور آؤٹ گوئنگ رال، لیبلز اور ورک ان پروسیس کو جوڑیں۔ اگر پلانٹ کے کنٹرول پلان کی ضرورت ہو تو منظور شدہ نمونے کو محفوظ کریں۔
-
منظور شدہ حالت میں رکیں۔مشین اور رال بند کرنے کی ہدایات پر عمل کریں۔ گرم رہائش اور ہاپر، ایکسٹروڈر، ہیڈ یا جمع کرنے والے میں رہ جانے والے مواد کا حساب لگائیں بجائے یہ ماننے کے کہ ایک عام وقفہ رال کی تبدیلی کے لیے موزوں ہے۔
-
بے نقاب کام کے لیے الگ تھلگ رکھیں۔مجاز اہلکار سائٹ کے مؤثر توانائی اور اٹھانے کے طریقہ کار کو لاگو کرتے ہیں۔ تنہائی کی توثیق کریں اور ذخیرہ شدہ ہائیڈرولک، نیومیٹک، کشش ثقل اور تھرمل توانائی کا پتہ لگائیں اس سے پہلے کہ کوئی بھی متعین خطرے والے علاقے میں داخل ہو۔
-
باہر جانے والے اجزاء کو ہٹائیں اور ان کی حفاظت کریں۔مولڈ اور متعلقہ ٹولنگ کو ان کی کنٹرول شدہ ہدایات کے ذریعے منقطع کریں، اٹھائیں اور ذخیرہ کریں۔ صاف کنکشن کیپ یا حفاظت کریں اور اسے اگلے رن پر منتقل کرنے کے بجائے نقصان، رساو یا غیر معمولی لباس کو ریکارڈ کریں۔
-
عام انٹرفیس کا معائنہ کریں۔بڑھتے ہوئے چہرے، صف بندی کی خصوصیات، کولنگ اور ایئر کنکشن، سینسرز، کیبلز اور قابل رسائی حفاظتی علاقے کو چیک کریں۔ ایک پوشیدہ انٹرفیس مسئلہ نئے سڑنا کی پیروی کر سکتا ہے اور ہدایت کی غلطی کی طرح نظر آتا ہے.
-
تصدیق شدہ آنے والے پیکیج کو انسٹال کریں۔جاری کردہ جاب پیکٹ سے فزیکل آئی ڈیز کو ملا دیں۔ چوٹکی، گرمی اور حرکت کے خطرات سے بچنے کے لیے روٹ کنکشن، پھر مخصوص بڑھتے ہوئے اور کنکشن کی جانچ مکمل کریں۔
-
اجازت کے ذریعہ افعال کو بحال کریں۔اہلکاروں اور اوزاروں کو صاف کریں، گارڈز کو دوبارہ انسٹال کریں، منظور شدہ ری انرجائزیشن کے عمل کی پیروی کریں اور کنٹرول شدہ حالات میں اجازت شدہ دستی حرکات کو ثابت کریں۔ اس حکم کی تصدیق کریں، تاثرات اور جسمانی حرکت متفق ہیں۔
-
مواد متعارف کروائیں اور پروڈکٹ کو اہل بنائیں۔منظور شدہ رال یا رنگ کی منتقلی کو مکمل کریں، جاری کردہ نسخہ لوڈ کریں، تشخیصی حصے بنائیں، ایک وقت میں ایک ثبوت شدہ وجہ کو درست کریں اور وضاحت شدہ قبولیت ونڈو گزرنے کے بعد ہی پیداوار جاری کریں۔
اسٹیج کے مالک کو ہر ہینڈ آف پر دستخط یا ڈیجیٹل طور پر تسلیم کرنا چاہیے۔ یہ چھوٹا کنٹرول مبہم بیانات کو روکتا ہے جیسے "مولڈ تیار ہے" جب کولنگ منسلک نہیں ہے، یا "نسخہ بھری ہوئی ہے" جب ایک معاون آلہ اب بھی پچھلا SKU رکھتا ہے۔ اس سے یہ بھی پتہ چلتا ہے کہ اصل میں وقت کہاں ضائع ہوا: اجازت کا انتظار کرنا، ہارڈ ویئر کا پتہ لگانا، انٹرفیس کو درست کرنا، پرانے رنگ کو صاف کرنا، پیریزن کو مستحکم کرنا یا کوالٹی ٹیسٹ کو دہرانا۔
ٹولنگ تعلقات پر مزید تفصیل کے لیے، Kinggle's استعمال کریں۔اخراج دھچکا مولڈنگ سڑنا ڈیزائن گائیڈ. روکی ہوئی مشین سے پیداوار میں کنٹرول شدہ واپسی کے لیے، استعمال کریں۔بلو مولڈنگ مشین اسٹارٹ اپ چیک لسٹ. وہ مضامین انفرادی مراحل کو وسعت دیتے ہیں۔ یہ تبدیلی کا صفحہ ایک منظور شدہ جاب سے دوسرے کام تک کراس فنکشنل ہینڈ آف کا مالک ہے۔
رال اور رنگ کی تبدیلی کو مادی راستے کے فیصلے کے طور پر سمجھیں۔
جب اگلا بیگ ہاپر تک پہنچتا ہے تو بلو مولڈنگ مواد کی تبدیلی مکمل نہیں ہوتی ہے۔ باہر جانے والی رال یا رنگ کنویئنگ لائنوں، لوڈرز، ہاپرز، بلینڈرز، فیڈ تھروٹس، سکرو اور بیرل، اڈاپٹر، اخراج کے سر، جمع کرنے والے بہاؤ کے راستے اور ڈائی ٹولنگ میں رہ سکتے ہیں۔ منتقلی کے منصوبے کو اس بات کی نشاندہی کرنی چاہیے کہ ان میں سے کون سی جلدیں شامل ہیں اور جہاں مخلوط یا غیر رنگین مواد جمع کیا جائے گا۔ اس میں یہ بھی بتایا جانا چاہیے کہ آیا منتقلی کا مواد برآمد کیا جا سکتا ہے، اسے قرنطینہ میں رکھا جانا چاہیے یا پلانٹ کے مادی قوانین کے تحت ضائع کیا جانا چاہیے۔
رال سپلائر کی منظور شدہ شٹ ڈاؤن، اسٹارٹ اپ اور صاف کرنے کی گائیڈنس کے ساتھ ساتھ مشین کی ہدایات پر عمل کریں۔ یہ نہ سمجھیں کہ یونیورسل صاف کرنے والا مواد، درجہ حرارت یا مقدار ہر پولیمر، رنگین اور اخراج کے نظام کے لیے کام کرتا ہے۔ قدرتی سے گہرے مواد میں تبدیلی اندھیرے سے قدرتی میں ایک مختلف مرئیت کا مسئلہ پیش کرتی ہے۔ ایک ہی پولیمر کے درجات کے درمیان تبدیلی اب بھی پگھلنے کی طاقت، پھولنے، ٹھنڈک اور پیریژن رویے کو تبدیل کر سکتی ہے۔ پولیمر خاندانوں کے درمیان تبدیلی کو زیادہ مخصوص مطابقت اور انحطاط کے جائزے کی ضرورت ہو سکتی ہے۔ کنگل کاایچ ڈی پی ای بمقابلہ پی پی بلو مولڈنگ گائیڈوضاحت کرتا ہے کہ مواد کے نام کو ایک سادہ متبادل کے طور پر استعمال کرنے کے بجائے حصہ، عمل اور توثیق کے پیکج پر دوبارہ غور کیوں کیا جانا چاہیے۔
لیونڈیل بیسلبلو مولڈنگ خرابیوں کا سراغ لگانا گائیڈڈائی لائنز، سٹریکنگ، آف کلر پارٹیکلز اور سوراخوں کے ذرائع کے طور پر باہر کی آلودگی اور انحطاط شدہ رال کی نشاندہی کرتا ہے۔ یہ خاص طور پر میٹریل ہینڈلنگ ہاؤس کیپنگ، آلودہ ریگرینڈ، رال کے درمیان ناقص صفائی اور ممکنہ شراکت داروں کے طور پر ناقص شٹ ڈاؤن یا اسٹارٹ اپ پریکٹس کی طرف اشارہ کرتا ہے۔ یہ تشخیصی تعلقات ہیں، کنگل آپریٹنگ سیٹ پوائنٹس نہیں۔
ہینڈ آف میں مثبت مواد کی شناخت بنائیں۔ رال کا فراہم کنندہ، گریڈ، لاٹ، ماسٹر بیچ، تناسب، ری گرائنڈ سورس اور نیا مرکب فیڈ سسٹم میں داخل ہونے کا وقت ریکارڈ کریں۔ ضرورت پڑنے پر لیبلز یا بارکوڈ ریکارڈز کو محفوظ نمونوں کے ساتھ رکھیں۔ اگر پہلے نئے حصے کالے دھبے، لکیریں یا رنگ لے جانے والے دھبے دکھاتے ہیں، تو ٹائم اسٹیمپ اور میٹریل پاتھ ریکارڈ آلودگی یا انحطاط سے متوقع منتقلی میں فرق کرنے میں مدد کرتا ہے۔ دیاخراج دھچکا مولڈنگ نقائص گائیڈایک وسیع تر علامت سے ثبوت کا میٹرکس فراہم کرتا ہے۔
پرانے پروڈکٹ کے مفروضوں کو درآمد کیے بغیر نسخہ کو بحال کریں۔
ایک محفوظ شدہ نسخہ اسی وقت مفید ہے جب اس کی شناخت اور گنجائش واضح ہو۔ آنے والے ریکارڈ میں پروڈکٹ پر نظرثانی، مولڈ اور ٹولنگ کا مجموعہ، رال گریڈ، متعلقہ کنٹرولر فائل، منظوری کی حیثیت اور آخری تصدیق شدہ تاریخ درج ہونی چاہیے۔ رسائی کے حقوق کو جاری کردہ پروڈکشن ریسیپیز کو ڈیولپمنٹ ٹرائلز سے ممتاز کرنا چاہیے۔ فائل لوڈ کرنے سے پہلے، آپریٹر کو اس بات کی تصدیق کرنی چاہیے کہ مشین کی جسمانی حالت فائل سے میل کھاتی ہے بجائے اس کے کہ ہارڈ ویئر کے درست ہونے کے ثبوت کے طور پر نسخہ کا نام استعمال کرے۔
ترکیب کا دائرہ پورے نظام میں تقسیم کیا جا سکتا ہے۔ مرکزی HMI میں مولڈ-اوپن اور کلوز پوزیشنز، حرکت کی رفتار، تاخیر، بلو ٹائمنگ، کولنگ ٹائم، ٹیک آؤٹ منطق اور فنکشن سلیکشن شامل ہو سکتے ہیں۔ دیوار کی موٹائی کا ایک الگ کنٹرولر شاٹ یا سائیکل کی معلومات، ڈائی گیپ ویلیوز اور پیریسن پروفائل رکھ سکتا ہے۔ ڈاؤن اسٹریم کا سامان ٹرمنگ، لیک ٹیسٹنگ یا کنویئر سیٹنگز کو برقرار رکھ سکتا ہے۔ Kinggle کی میزبانی کی۔Moog DigiPack III دستیوضاحت کرتا ہے کہ ذخیرہ شدہ کنٹینر فائلوں میں پروگرام شدہ پیریسن پروفائل اور ٹولنگ کیلیبریشن کی معلومات شامل ہوسکتی ہیں۔ اس میں یہ بھی کہا گیا ہے کہ ایک کنٹینر سے دوسرے کنٹینر میں تبدیل کرتے وقت درست ڈائی گیپ ٹولنگ کیلیبریشن اہم ہے۔
یہ ثبوت ایک اہم اصول کی حمایت کرتا ہے: کسی سافٹ ویئر فائل کو اس ٹولنگ سے الگ نہ کریں جسے چلانے کے لیے کیلیبریٹ کیا گیا تھا۔ وہی کنٹرولر دستی نوٹ کرتا ہے کہ مولڈ کی تبدیلی کے لیے ڈائی گیپ ٹولنگ کی تبدیلی کی بھی ضرورت پڑ سکتی ہے۔ ایک فائل جس نے ایک ڈائی، مینڈریل اور کیلیبریشن کے ساتھ ایک قبول شدہ کنٹینر تیار کیا ہے وہ آئٹمز تبدیل ہونے کے بعد خود بخود درست نہیں ہوتا ہے۔ جہاں پلانٹ نے ماسٹر سیٹنگز کی منظوری دی ہے، لوڈ شدہ نظرثانی کا جاری کردہ ریکارڈ کے ساتھ موازنہ کریں اور کسی بھی جان بوجھ کر فرق کو دستاویز کریں۔ پہلے حصوں کو ٹیون کرتے وقت ماسٹر کو اوور رائٹ نہ کریں۔
صرف ان حرکات کو ثابت کرنے کے لیے دستی یا سیٹ اپ موڈ کا استعمال کریں جن کی مشین کے لیے مخصوص طریقہ کار کی اجازت ہے۔ خودکار سائیکلنگ سے پہلے مولڈ کلیئرنس، بلو پن یا کور ریلیشن شپ، ڈائی ہیڈ اور پلیٹن پوزیشن، ٹیک آؤٹ پاتھ، گارڈز اور فیڈ بیک کی تصدیق کریں۔ کنگل کا آپریشن مینوئل دستی افعال کو بیان کرتا ہے اور خبردار کرتا ہے کہ بلو پن کی حرکت کو کھلے سانچے کے ساتھ مربوط ہونا چاہیے۔ کیونکہ انٹرفیس اور اختیاری افعال مختلف ہوتے ہیں،HMI سیٹنگز اور الارم گائیڈمتبادل کے طور پر استعمال کرنے کے بجائے عین مشین دستی کے ساتھ پڑھنا چاہیے۔
جب ٹیوننگ شروع ہوتی ہے، ایک بیان کردہ وجہ سے ایک کنٹرول شدہ متغیر کو تبدیل کریں، پرانی اور نئی اقدار کو ریکارڈ کریں، اور اس پر فیصلہ کرنے سے پہلے عمل کے جواب کا انتظار کریں۔ پیرسن کی تقسیم، جزوی وزن، اخراج کا برتاؤ، کولنگ اور مولڈ پوزیشن آپس میں بات چیت کرتی ہے۔ دیپیرسن پروگرامنگ گائیڈوضاحت کرتا ہے کہ پروفائل کو صرف ظاہری شکل سے پوائنٹس کو ہموار کرنے کے بجائے ماپا دیوار کے مقامات سے کیسے جوڑنا ہے۔
تبدیلی کی کامیابی کی پیمائش کرنے سے پہلے پہلے حصوں کی توثیق کریں۔
پہلا بند حصہ صرف ایک سوال کا جواب دیتا ہے: لائن کچھ بنا سکتی ہے۔ یہ ثابت نہیں کرتا کہ حصہ ڈرائنگ، فنکشنل یا عمل کی ضروریات کو پورا کرتا ہے۔ ابتدائی ٹکڑوں کو تشخیصی نمونوں کے طور پر علاج کریں۔ انہیں ترتیب، وقت، اسٹیشن، گہا یا ڈائی آؤٹ لیٹ کے مطابق مناسب طور پر نشان زد کریں۔ انہیں یہ دیکھنے کے لیے کافی دیر تک ترتیب میں رکھیں کہ آیا یہ عمل تبدیل ہو رہا ہے، بہہ رہا ہے یا کسی ضمنی مخصوص خرابی کو دہرا رہا ہے۔
شناخت اور مجموعی حالت سے شروع کریں۔ درست حصہ اور نظر ثانی، رال اور رنگ، گردن یا انٹرفیس جیومیٹری، مکمل تشکیل، تراشنے کا راستہ اور واضح نقصان کی تصدیق کریں۔ پھر حصہ کے وزن، دیوار کی تقسیم، اہم جہت، ظاہری شکل اور مطلوبہ فنکشنل ٹیسٹ کے لیے کنٹرولڈ پلان کا اطلاق کریں۔ لیک، ڈراپ، پریشر، بوجھ، کیمیائی مزاحمت یا فٹ ٹیسٹ مصنوعات کے لیے مخصوص ہیں۔ صرف خریدار کی ڈرائنگ، معیاری یا توثیق کے منصوبے کے لیے مطلوبہ چیزیں شامل کریں۔ عالمگیر رواداری یا نمونے کی گنتی ایجاد نہ کریں۔
قبولیت کا نمونہ حقیقی پیداواری انتظامات کی نمائندگی کرے۔ ڈبل سٹیشن مشین پر، دونوں اطراف کا نمونہ۔ ملٹی ہیڈ یا ملٹی کیویٹی سیٹ اپ پر، سر یا گہا کی شناخت کو محفوظ رکھیں تاکہ اوسط ایک ناکام آؤٹ پٹ کو چھپا نہ سکے۔ اگر ڈاون اسٹریم ٹرمر یا لیک ٹیسٹر فروخت کے قابل حصہ کے عمل کا حصہ ہے تو اس سامان کو بھی اہل بنائیں۔ ایک بوتل جو مولڈ پر گزرتی ہے لیکن تراشنے کے بعد ناکام ہوجاتی ہے، قبول شدہ پیداوار کا نتیجہ نہیں ہے۔ دیفیکٹری قبولیت ٹیسٹ گائیڈیہ دکھاتا ہے کہ شپمنٹ سے پہلے پروڈکٹ، پروسیسنگ اور ٹیسٹ شواہد کو ایک ساتھ جوڑا جا سکتا ہے۔ اسی ٹریسی ایبلٹی اصول کا اطلاق پیداوار میں تبدیلی کے دوران ہوتا ہے۔
گارڈز، فیڈ بیک، یوٹیلیٹیز، دستی حرکات اور مواد کا بہاؤ منظور شدہ سیٹ اپ سے متفق ہیں۔
شناخت شدہ نمونے ڈرائنگ، بصری، جہتی، دیوار اور عملی تقاضوں کو پورا کرتے ہیں جو لاگو ہوتے ہیں۔
پلانٹ کی متعین مسلسل یا وقت پر مبنی پیداوار کی کھڑکی تمام متعلقہ آؤٹ پٹ سے گزرتی ہے۔
لائن صرف پلانٹ کے نامزد اتھارٹی کے ذریعے جاری کریں۔ قبول شدہ نمونے اور نسخہ نظرثانی کو ریکارڈ کریں جس نے انہیں تیار کیا۔ اگر پروسیس اپنی اہل رینج کو چھوڑے بغیر منظور شدہ ونڈو تک نہیں پہنچ سکتا، تو سیٹنگز کو بڑھانا بند کریں اور ٹولنگ، یوٹیلیٹیز، میٹریل، مشین کی حالت یا اصل پروسیس ڈیزائن کی چھان بین کریں۔ کنگل کاافادیت کی ضروریات گائیڈمشین کی ترتیب کے مسئلے کو غیر مستحکم ہوا، پانی یا بجلی کی فراہمی سے الگ کرنے میں مدد کرتا ہے۔
تیاری کو اسٹاپ سے باہر منتقل کرکے تبدیلی کے وقت کو کم کریں۔
سب سے محفوظ موقع عام طور پر تیز تر رنچ کام نہیں ہوتا ہے۔ یہ کام کو ختم کر رہا ہے جو روکی ہوئی کھڑکی کے اندر نہیں ہونا چاہیے تھا۔ ریکارڈ شدہ تبدیلی کا جائزہ لیں اور ہر تاخیر کی درجہ بندی کریں: مولڈ کا انتظار کرنا، نظر ثانی کی تصدیق کرنا، نلی تلاش کرنا، مواد کے کنٹینر کی صفائی کرنا، فائل ڈاؤن لوڈ کرنا، ٹیسٹ فکسچر کا پتہ لگانا، معیار کا انتظار کرنا یا خراب کنکشن کو درست کرنا۔ ان میں سے بہت سے کاموں کو آخری قبول شدہ پرانے حصے سے پہلے مکمل یا تصدیق کی جا سکتی ہے، بشرطیکہ تیاری پیداوار یا حفاظت میں مداخلت نہ کرے۔
ہر دہرائے جانے والے پروڈکٹ فیملی کے لیے ایک تیار کٹ بنائیں۔ اس میں تصدیق شدہ کنکشن کے نقشے، محفوظ فاسٹنرز، لیبل لگے ہوئے ہوزز، سینسر بریکٹ، منظور شدہ نسخے کے حوالہ جات، نمونے کے منصوبے اور نیچے دھارے میں تبدیلی کے حصے شامل ہو سکتے ہیں۔ بصری شناخت کا استعمال کریں جو دکان کے ماحول کو برقرار رکھے۔ سانچوں اور ٹولنگ کو اسٹور کریں تاکہ لفٹنگ پوائنٹس اور کنکشن کے چہرے قابل رسائی اور محفوظ رہیں۔ ایک کٹ کو تلاش اور تشریح کو کم کرنا چاہئے؛ جب کوئی کنٹرول شدہ شے غائب ہو تو اسے کبھی بھی متبادل کی حوصلہ افزائی نہیں کرنی چاہیے۔
انجینئرنگ کے جائزے کے بعد ہی انٹرفیس کو معیاری بنائیں۔ مسلسل نلی کے مقامات، کنیکٹر کی شناخت، بڑھتے ہوئے حوالہ جات اور نسخے کا نام دینے سے فیصلے کے وقت کو کم کیا جا سکتا ہے، لیکن انہیں دباؤ، درجہ حرارت، بہاؤ، نقل و حرکت اور حفاظت کے تقاضوں سے مماثل ہونا چاہیے۔ اگر فوری تبدیلی کی خصوصیت پر غور کیا جائے تو پورے نظام کا جائزہ لیں، بشمول مثبت لاکنگ، فیڈ بیک، لیکیج، دیکھ بھال، ایرر پروفنگ اور سائٹ کے خطرے کی تشخیص۔ تیز رفتار پروجیکٹ کو غیر دستاویزی ہارڈ ویئر میں ترمیم نہ کریں۔
ایک وقت میں ایک بہتری کا انتخاب کرنے کے لیے تبدیلی کا ریکارڈ استعمال کریں۔ اگر رنگ صاف کرنے کا غلبہ ہے تو، مواد کی روٹنگ اور منظور شدہ صاف کرنے کی حکمت عملی کی چھان بین کریں۔ اگر سیدھ میں غلبہ ہے تو، سٹوریج کا معائنہ کریں، خصوصیات کا پتہ لگانا اور مولڈ کی حالت۔ اگر فرسٹ پارٹ ٹیوننگ کا غلبہ ہے تو آڈٹ ریسیپی گورننس، ٹولنگ کیلیبریشن اور پروسیس شواہد۔ اگر معیار کے انتظار کا غلبہ ہے تو، پہلے سے مرحلے کیلیبریٹڈ گیجز اور وضاحت کریں کہ کون کام جاری کر سکتا ہے۔ مقصد ایک بار بار قابل قبول پیداوار ونڈو ہے، نہ کہ ریکارڈ ترتیب دینے والی خشک تبدیلی جس کے بعد سکریپ ہو۔
دیکھ بھال کے کام کی بھی واضح منصوبہ بندی کی جانی چاہیے۔ تبدیلی معائنے کے لیے رسائی فراہم کر سکتی ہے، لیکن کاموں کو یکجا کرنے سے دائرہ کار، لوگوں اور توانائی کے کنٹرول کی ضروریات میں تبدیلی آتی ہے۔ استعمال کریں۔احتیاطی دیکھ بھال کی چیک لسٹیہ فیصلہ کرنے کے لیے کہ منصوبہ بند مداخلت میں کیا ہے۔ دیکھ بھال کے نتائج کو پروڈکٹ سیٹ اپ تبدیلیوں سے الگ رکھیں تاکہ بار بار آنے والے آلات کے مسائل نظر آتے رہیں۔
تبدیلی کا ریکارڈ بنائیں جو اگلی دوڑ کو آسان بنا دے۔
ایک کارآمد ریکارڈ مکمل کرنے کے لیے کافی مختصر اور رن کی تشکیل نو کے لیے کافی مخصوص ہے۔ شناخت کے ساتھ شروع کریں: تاریخ اور وقت، مشین، آؤٹ گوئنگ اور انکمنگ پروڈکٹ ریویژن، مولڈ اور ٹولنگ آئی ڈیز، میٹریل گریڈز اور لاٹس، ریسیپی ریویژن، ٹیم ممبرز اور ریلیز اتھارٹی۔ پہلے بیان کیے گئے چار ٹائمنگ پوائنٹس شامل کریں، نیز صاف کرنے والے مواد کی مقدار یا وزن، سیٹ اپ مسترد اور ہولڈ پروڈکٹ۔ اگر پودا ایک کھیت کو قابل اعتماد طریقے سے ناپ نہیں سکتا تو اس کا تخمینہ لگانے کے بجائے اسے غیر دستیاب کے طور پر لیبل کریں۔
مستثنیات کو قابل مشاہدہ زبان میں ریکارڈ کریں۔ "مولڈ سرکٹ B سے کولنگ کی واپسی نے کوئی بہاؤ نہیں دکھایا" پانی کے مسئلے سے زیادہ مفید ہے۔ "رسیپی فائل 14 لوڈ ہو گئی؛ SKU X پر ڈاؤن اسٹریم ٹیسٹر رہا" ہینڈ آف کی ناکامی کی نشاندہی کرتا ہے۔ متعلقہ شناختی مارکر کے ساتھ غیر متوقع لباس، رساو، خراب کنیکٹر یا دہرائے جانے والے حصے کے نقائص کی تصویر بنائیں۔ اصلاحی کام کو آپریٹر کے تبصرے میں دفن کرنے کے بجائے بحالی یا غیر موافقت کے نظام سے جوڑیں۔
| ریکارڈ بلاک | کم از کم مفید فیلڈز | سوال یہ اگلی بار جواب دے گا۔ |
|---|---|---|
| ملازمت کی شناخت | مشین، پروڈکٹ، مولڈ، ٹولنگ، میٹریل اور ریسیپی ریویژن | کیا فزیکل اور ڈیجیٹل پیکج مماثل ہے؟ |
| وقت | آخری قبول شدہ پرانا حصہ، پہلے تشکیل شدہ نیا حصہ، پہلا قبول شدہ حصہ، مستحکم ونڈو ریلیز | روکا ہوا وقفہ قابلیت کا وقت کہاں بن گیا؟ |
| نقصان | مقدار کو صاف کریں، سیٹ اپ مسترد کرتا ہے، پروڈکٹ اور لیبر کو رول کے لحاظ سے روکتا ہے۔ | کیا ایک چھوٹا سا سٹاپ نقصان کو کہیں اور منتقل کرتا ہے؟ |
| تاخیر کا کوڈ | انتظار، تلاش، مرمت، صفائی، ٹیوننگ، جانچ یا اجازت | کونسی تیاری یا نظام کے مسئلے کو بہتر کیا جانا چاہئے؟ |
| قبولیت | نمونہ IDs، پیمائش، ٹیسٹ، منظوری اور حتمی نسخہ نظر ثانی | کیا ثبوت ثابت کرتے ہیں کہ لائن جاری کی گئی تھی؟ |
| استثنیٰ | مشاہدہ شدہ مسئلہ، مالک، کنٹینمنٹ اور منسلک کارروائی | اسی کام کی واپسی سے پہلے کیا درست کرنا ضروری ہے؟ |
ایک بہترین رن پر بھروسہ کرنے کے بجائے پروڈکٹ فیملی کی طرف سے بار بار ہونے والی تبدیلیوں کا جائزہ لیں۔ ہر ٹائمنگ سٹیج کا میڈین اور پھیلاؤ، بار بار آنے والی مستثنیات اور بار بار سکریپ موڈز تلاش کریں۔ کسی ایک غیر معمولی طور پر تیز واقعہ نے چیک کو چھوڑ دیا ہو، مثالی حالات سے فائدہ اٹھایا ہو یا قبولیت کی مختلف تعریف استعمال کی ہو۔ ڈیٹا کا مقصد معیار اور تیاری کو بہتر بنانا ہے، نہ کہ آپریٹرز پر حفاظتی اقدامات کو نظرانداز کرنے پر دباؤ ڈالنا۔

موجودہ منظور شدہ بیس لائن اور اگلی کارروائی کے ساتھ ریکارڈ کو بند کریں۔ اگر تبدیلی سے بہتر سیٹ اپ ہوتا ہے، تو ماسٹر کو اپ ڈیٹ کرنے سے پہلے پلانٹ کی منظوری کے عمل کے ذریعے نظر ثانی شدہ اقدار کو روٹ کریں۔ اگر اس نے ڈیزائن کا مسئلہ ظاہر کیا ہے تو، عارضی کنٹینمنٹ کو اس وقت تک دکھائی دیں جب تک کہ انجینئرنگ اسے بند نہ کر دے۔ یہ نظم و ضبط ہر بلو مولڈنگ مشین کی تبدیلی کو کسی اور الگ تھلگ شفٹ ایونٹ کے بجائے قابل استعمال ثبوت میں بدل دیتا ہے۔
بلو مولڈنگ تبدیلیوں کے بارے میں اکثر پوچھے جانے والے سوالات
بلو مولڈنگ مشین کی تبدیلی میں کیا شامل ہے؟
مکمل تبدیلی میں مولڈ، ڈائی اور مینڈریل، بلو پن، کور یا انسرٹس، رال، ماسٹر بیچ، ریگرائنڈ رول، HMI ریسیپی، وال موٹائی پروفائل، ٹیک آؤٹ، ٹرمر، لیک ٹیسٹر، کنویئر گائیڈز، لیبلز اور پیک آؤٹ شامل ہو سکتے ہیں۔ درست دائرہ کار باہر جانے والے اور آنے والے پروڈکٹ پیکجوں کے درمیان فرق پر منحصر ہے۔ سٹاپ سے پہلے ان اختلافات کی وضاحت کریں۔ اگر صرف مولڈ درج ہے تو، ٹیم پرانے مواد کے راستے، کنٹرولر فائل یا نیچے کی ترتیب کے ساتھ دوبارہ شروع کر سکتی ہے۔
تبدیلی کا وقت کب شروع اور بند ہونا چاہیے؟
ایک عملی تعریف سبکدوش ہونے والی جاب کے آخری قبول شدہ حصے سے شروع ہوتی ہے اور آنے والی نوکری کے لیے پہلی قبول شدہ پروڈکشن ونڈو پر ختم ہوتی ہے۔ پہلے تشکیل شدہ حصے اور پہلے قبول شدہ حصے کے درمیانی اوقات بھی ریکارڈ کریں۔ پلانٹ کو پروڈکشن ونڈو کی وضاحت کرنی چاہیے، جیسے کہ لگاتار حصوں کی ایک مخصوص تعداد یا تمام متعلقہ اسٹیشنوں، گہاوں یا سروں پر وقت پر مبنی نمونہ۔ اسی تعریف کا استعمال مستقبل کے موازنہ کو معنی خیز بناتا ہے۔
ایک پلانٹ بلو مولڈنگ مولڈ تبدیلی کے وقت کو محفوظ طریقے سے کیسے کم کر سکتا ہے؟
شناخت، سٹیجنگ، صفائی، ترکیب کی تصدیق، گیج کی تیاری اور معیار کی منصوبہ بندی کو روکے گئے وقفے سے باہر منتقل کریں جہاں یہ سرگرمیاں پیداوار میں مداخلت کیے بغیر کی جا سکتی ہیں۔ انٹرفیس پر لیبل لگائیں، اسٹوریج کی حفاظت کریں، کام کے لیے مخصوص کٹس تیار کریں اور ہر ہینڈ آف کے لیے مالکان کو تفویض کریں۔ فزیکل مولڈ ورک سے الگ الگ انتظار اور اصلاح کے وقت کا تجزیہ کریں۔ گارڈز کو نظرانداز کرکے، مؤثر توانائی کے کنٹرول کو چھوڑ کر، بغیر درجہ بند لفٹنگ کا سامان استعمال کرکے یا مطلوبہ چیک پاس ہونے سے پہلے حصوں کو قبول کرکے وقت کم نہ کریں۔
کیا محفوظ شدہ نسخہ لوڈ کرنے سے سیٹ اپ ختم ہو جاتا ہے؟
نہیں، محفوظ شدہ نسخہ نصب شدہ مولڈ، ڈائی ٹولنگ، بلو پن، میٹریل اور پروڈکٹ ریویژن سے مماثل ہونا چاہیے۔ کچھ سیٹنگز الگ پیریسن کنٹرولر یا ڈاؤن اسٹریم مشین میں بھی رہ سکتی ہیں۔ مکمل فائل سیٹ کی تصدیق کریں، اجازت شدہ دستی حرکات کو ثابت کریں اور جاری کردہ بیس لائن کے ساتھ اصل مشین کے رویے کا موازنہ کریں۔ Moog کے DigiPack III مینوئل لنکس کنٹینر فائلوں کو پیریسن پروفائل اور ڈائی گیپ ٹولنگ کیلیبریشن کی معلومات کے ساتھ اسٹور کرتے ہیں، یہی وجہ ہے کہ ہارڈ ویئر کی شناخت اور فائل کی شناخت کو مربوط رہنا چاہیے۔
مادی تبدیلی کے بعد سیاہ دھبے یا رنگ کی لکیریں کیوں ظاہر ہوتی ہیں؟
ممکنہ وجوہات میں ہینڈلنگ یا پگھلنے کے راستے میں پرانا مواد باقی رہ جانا، آلودہ رال یا ریگرینڈ، جمود والی جگہ سے خارج ہونے والی تنزلی شدہ رال، رنگوں کا غیر مساوی اختلاط، ہیٹر کی خرابیاں یا غیر موزوں بند اور صاف کرنا شامل ہیں۔ سیٹنگز کو تبدیل کرنے سے پہلے رال اور ٹرانزیشن ریکارڈ کو محفوظ کریں۔ منظور شدہ مشین اور رال فراہم کرنے والے طریقہ کار پر عمل کریں، مواد کے راستے کا معائنہ کریں اور درجہ بندی کریں کہ آیا خرابی بے ترتیب ہے یا پیریسن کے ارد گرد طے شدہ ہے۔ یہ مت سمجھو کہ ایک عالمگیر صاف کرنے کا طریقہ ہر رال اور سر کے لیے محفوظ ہے۔
ایک مشکل تبدیلی کے بارے میں کنگل کو کیا معلومات بھیجی جانی چاہیے؟
مشین اور کنٹرولر کی شناخت، آؤٹ گوئنگ اور انکمنگ پروڈکٹ ڈرائنگز، مولڈ اور ٹولنگ آئی ڈیز، رال گریڈز اور لاٹس، ماسٹر بیچ اور ریگرائنڈ تفصیلات، نسخے پر نظر ثانی، الارم کی تاریخ، یوٹیلیٹی ریڈنگز، تبدیلی کی ٹائم لائن، نشان زد نمونے کی تصاویر اور ناپے گئے ناکامی کا ڈیٹا بھیجیں۔ ایک ویڈیو صرف اس وقت شامل کریں جب اسے خطرے کے زون میں داخل کیے بغیر لیا جا سکے۔ مخصوص ثبوت بحث کو مادی راستے، ٹولنگ، کنٹرول، افادیت یا جزوی ڈیزائن کے مسئلے کو زیادہ موثر طریقے سے الگ کرنے دیتا ہے۔
پروڈکٹ پیکیج کے ارد گرد مشین کی منصوبہ بندی کریں۔
نئے مولڈ، نئے مواد یا دوبارہ تبدیلی کے مسئلے کے لیے، اصل حصے کی ڈرائنگ، رال، ٹارگٹ ٹیسٹ، مولڈ اور ٹولنگ کی تفصیلات، موجودہ مشین کی معلومات اور مشاہدہ شدہ تبدیلی کا ریکارڈ بھیجیں۔ کنگل اسی شواہد سیٹ سے مشین، ٹولنگ، کنٹرولز اور پیداواری ضروریات پر تبادلہ خیال کر سکتا ہے۔
اپنے پروجیکٹ کی معلومات بھیجیں۔ذرائع کی جانچ پڑتال اور ثبوت کا طریقہ
فرسٹ پارٹی کنگگل پیجز اور کنگگل کی میزبانی شدہ کتابچے مشین انٹرفیس، پروجیکٹ ان پٹ اور ٹریننگ اسکوپ اسٹیٹمنٹس کے لیے استعمال کیے گئے تھے۔ کنٹرولر مینوفیکچرر کا دستی ذخیرہ فائل اور ٹولنگ کیلیبریشن تعلقات کے لیے استعمال کیا جاتا تھا۔ مادی آلودگی اور انحطاط کے راستوں کے لیے ایک سرکاری رال تیار کرنے والا گائیڈ استعمال کیا گیا تھا۔ OSHA کے ضوابط صرف ریاستہائے متحدہ کی حفاظتی حد کو بیان کرنے کے لیے استعمال کیے گئے تھے۔ ذیل میں کوئی ذریعہ ایک عالمگیر نسخہ کے طور پر پیش نہیں کیا گیا ہے۔
- Kinggle کی میزبانی میں خودکار بلو مولڈنگ مشین آپریشن دستی8 ستمبر 2026 تک رسائی حاصل کی۔
- Moog DigiPack III پیرسن وال تھکنیس کنٹرولر دستی، MRJ06301کنگل کی میزبانی میں، 8 ستمبر 2026 کو رسائی ہوئی۔
- Kinggle سیلز عملاورفروخت کے بعد سروس8 ستمبر 2026 تک رسائی حاصل کی۔
- LyondellBasell، بلو مولڈنگ کے مسائل کو کیسے حل کریں۔8 ستمبر 2026 تک رسائی حاصل کی۔
- OSHA 29 CFR 1910.147، خطرناک توانائی کا کنٹرول8 ستمبر 2026 تک رسائی حاصل کی۔
- OSHA 29 CFR 1910.212، تمام مشینوں کے لیے عمومی تقاضے8 ستمبر 2026 تک رسائی حاصل کی۔