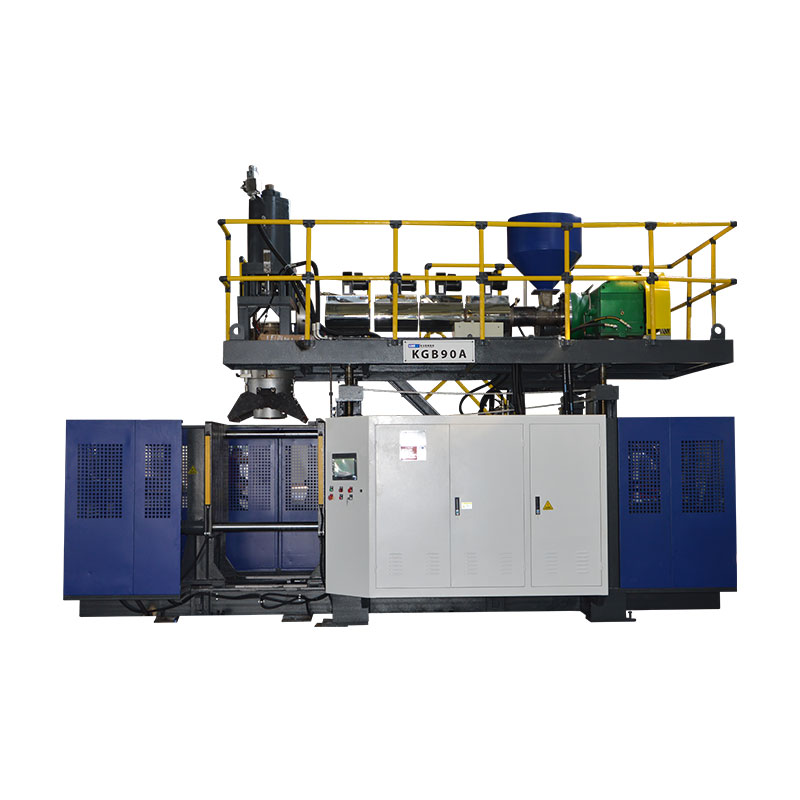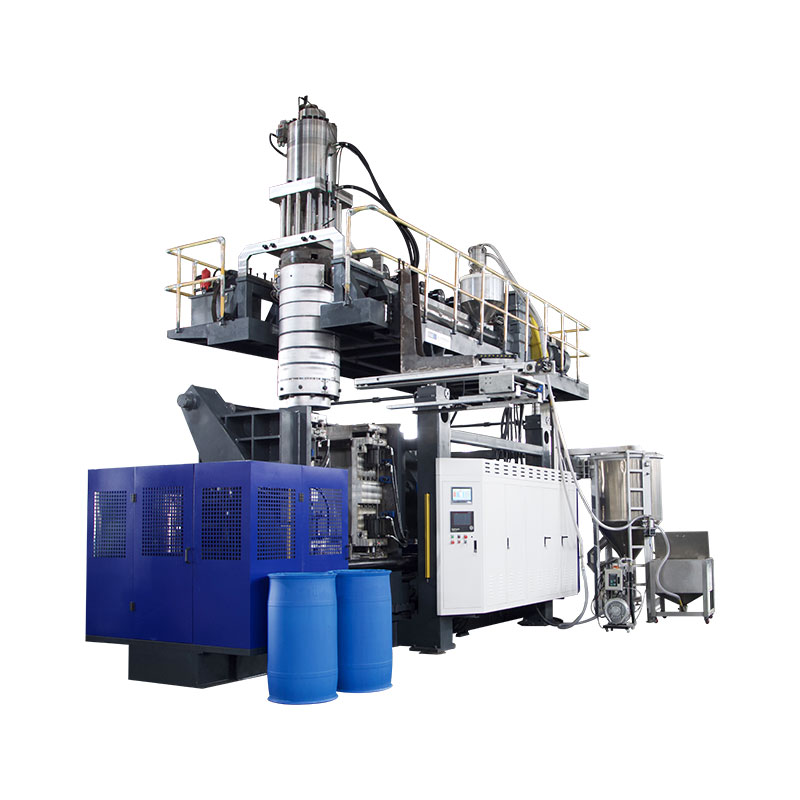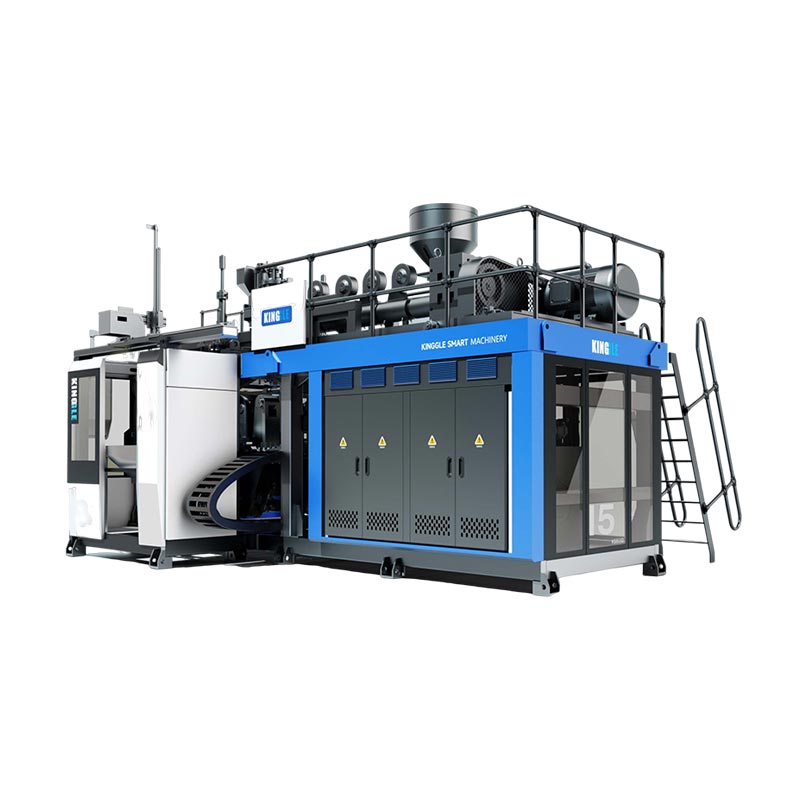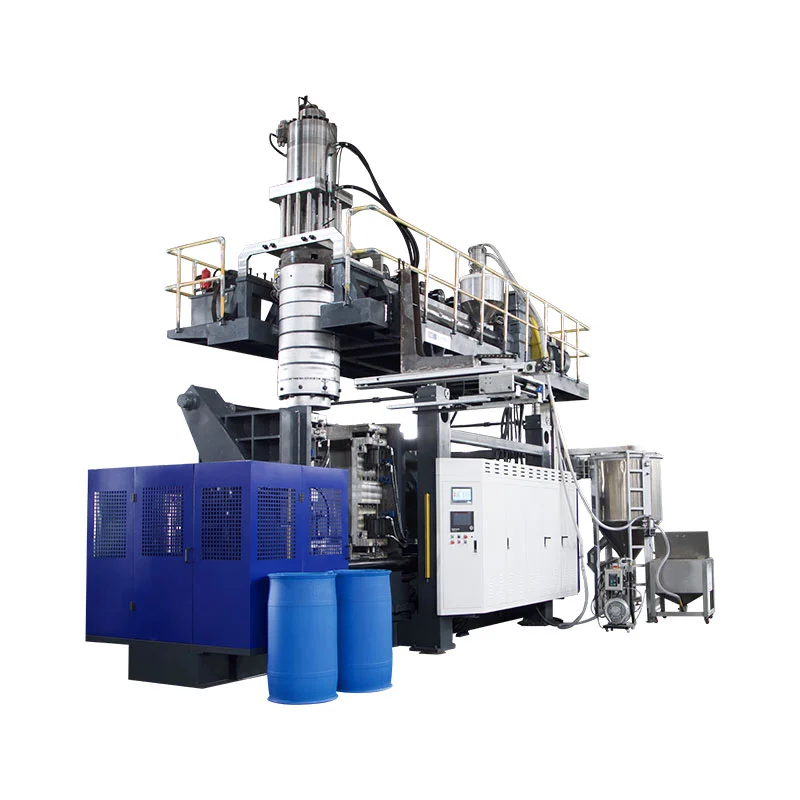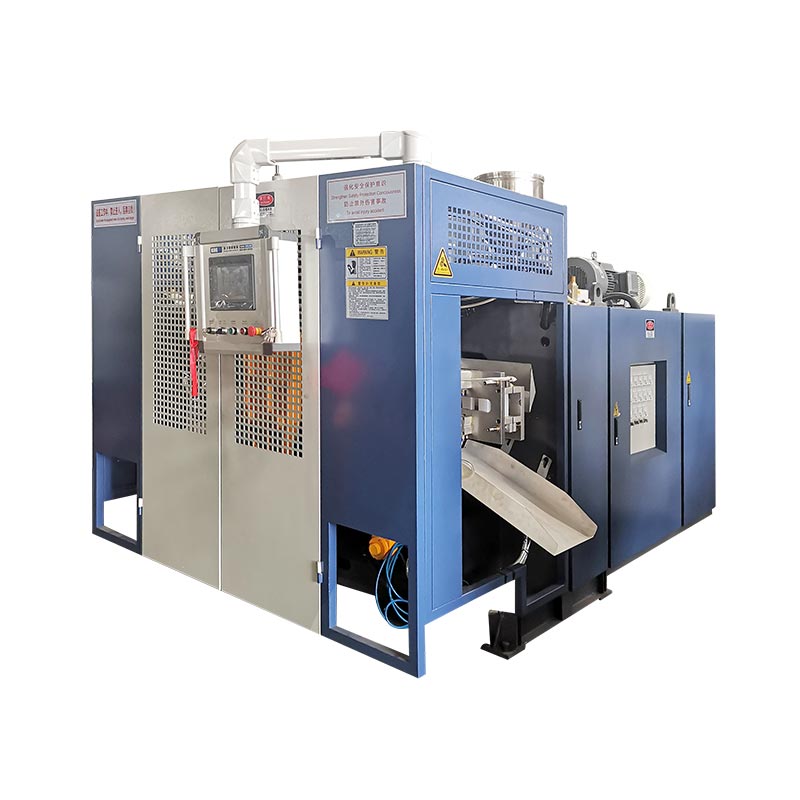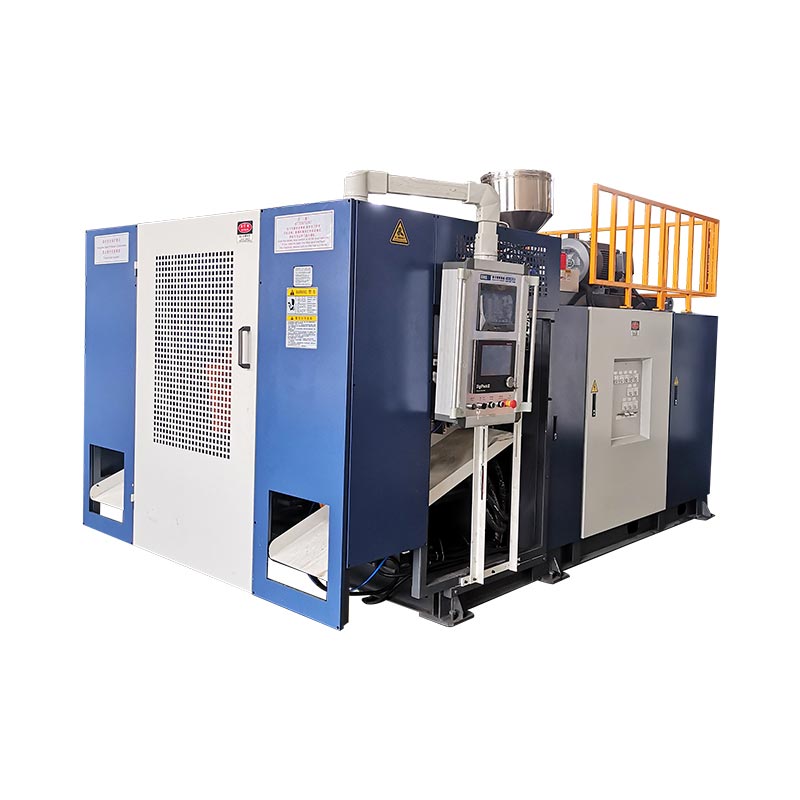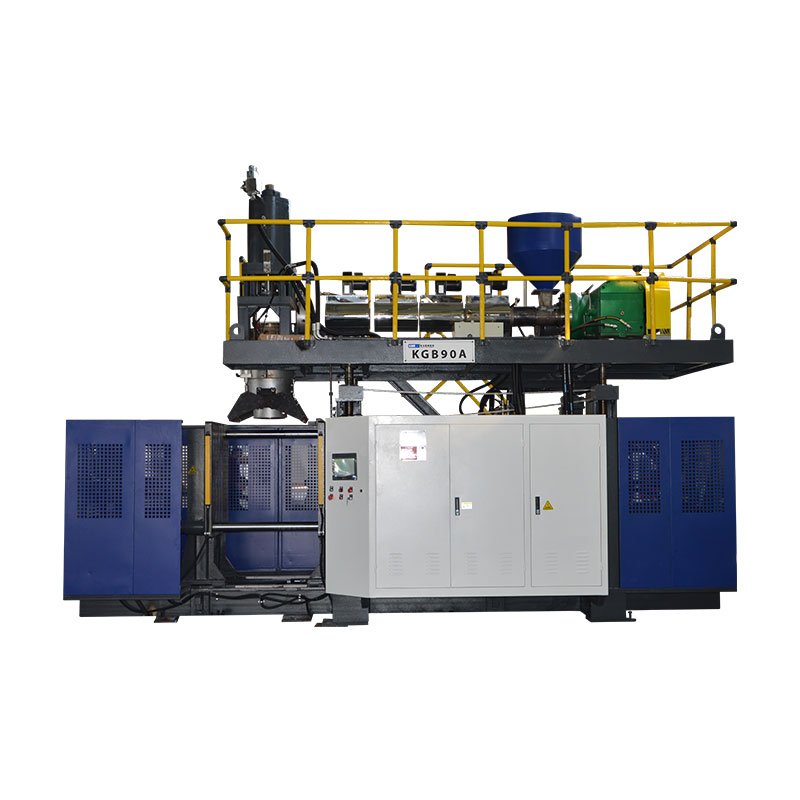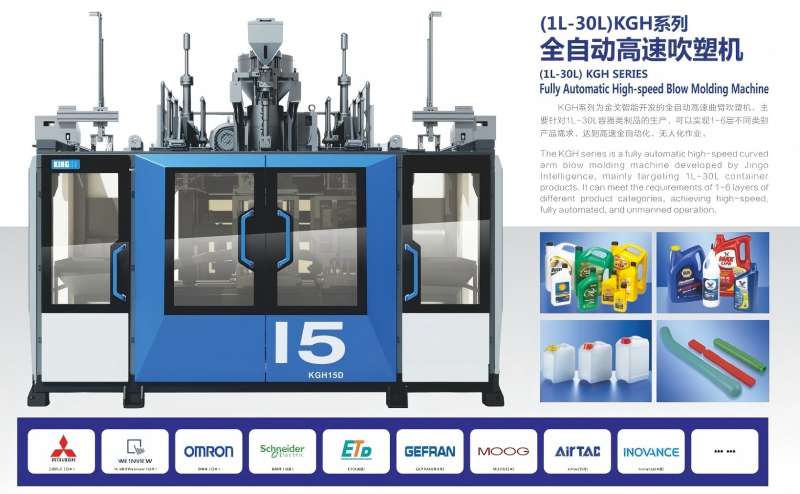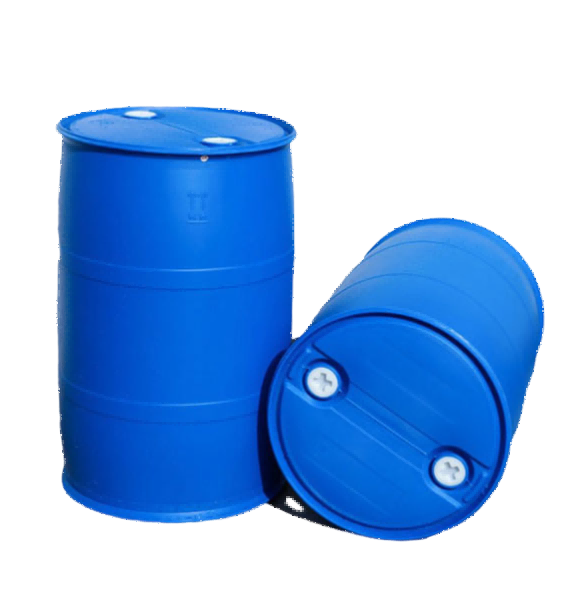
بلو مولڈنگ سائیکل کا وقت صرف اس وقت کم کیا جانا چاہئے جب ٹیم یہ پیمائش کرے کہ موجودہ سائیکل کہاں استعمال ہو رہا ہے اور اس بات کی تصدیق کرتا ہے کہ قبول شدہ حصہ اب بھی اس کی تفصیلات پر پورا اترتا ہے۔کولنگ اکثر سب سے بڑے بلاک پر قبضہ کرتی ہے، لیکن پیرسن ڈیلیوری، کلیمپ موشن، اڑانے، ایگزاسٹ، ٹیک آؤٹ اور ڈاون اسٹریم انتظار بھی رفتار کو سیٹ کر سکتا ہے۔ ایک مستحکم بیس لائن بنائیں، ایک ثابت شدہ رکاوٹ کا نام دیں، صرف اس متغیر کو تبدیل کریں جو اسے کنٹرول کرتا ہے، اور پھر قبول شدہ آؤٹ پٹ، دیوار کی تقسیم، طول و عرض، بعد از انجیکشن شکل، مطلوبہ فنکشنل ٹیسٹس اور نقائص کا مختصر سائیکل رکھنے سے پہلے موازنہ کریں، پروڈکٹ، رال، مولڈ، یوٹیلیٹی کنڈیشن اور حتمی ریسیپی کا نتیجہ دوبارہ ریکارڈ کیا جا سکتا ہے۔

پروڈکشن ٹیموں کے ذریعہ استعمال کردہ اصطلاحات:بلو مولڈنگ سائیکل ٹائم آپٹیمائزیشن، ایکسٹروشن بلو مولڈنگ سائیکل ٹائم، بوتل اڑانے والی مشین سائیکل ٹائم، بلو مولڈنگ مشین آؤٹ پٹ، سائیکل میں کمی، کولنگ ٹائم آپٹیمائزیشن اور بلو مولڈنگ کی پیداواری کارکردگی۔ یہ شرائط ایک ہی کاروباری مقصد کی طرف اشارہ کرتی ہیں، لیکن تکنیکی کام ہدف کے فیصد کے بجائے ایک پیمائشی عمل سے شروع ہوتا ہے۔
چھ جگہیں جہاں سائیکل کو روکا جا سکتا ہے۔
| سائیکل بلاک | مشین پر پیمائش کریں۔ | قصر کرنے سے پہلے ثبوت | ناکامی جو بعد میں ظاہر ہو سکتی ہے۔ |
|---|---|---|---|
| قید یا گولی مار دی گئی۔ | دوبارہ قابل آغاز/اختتام سگنل، پیریسن کی لمبائی، شاٹ یا جمع کرنے والی پوزیشن | مستحکم ترسیل اور سڑنا بند ہونے سے درست تعلق | ساگ، مختصر پیریژن، ویببنگ، وزن یا پروفائل شفٹ |
| بند کریں اور تالا لگا دیں۔ | کمانڈ، پوزیشن فیڈ بیک اور تکمیل کی حالت | صاف نقل و حرکت، مکمل بندش اور منظور شدہ مشین کی حالت | فلیش، چوٹکی کا نقصان، نامکمل بندش یا تصادم |
| اڑا اور ختم | ایونٹ کے دوران وقت، مشین میں داخل ہونے والی ایئر کنڈیشن اور دباؤ کا رویہ | مکمل افراط زر، تفصیل، وینٹنگ اور محفوظ رہائی | نامکمل حصہ، بلو آؤٹ، چپکنا یا جلد کھلنا |
| کولنگ | سرکٹ، مولڈ درجہ حرارت پیٹرن اور انجیکشن کے وقت جزوی حالت کے ذریعہ سپلائی اور واپسی کی حالت | مستحکم طول و عرض، دیوار، گردن، بنیاد اور پوسٹ انجیکشن شکل | وار پیج، بیضوی گردن، سکڑنا، جھولی کرسی یا گرم تراشنا |
| ٹیک آؤٹ اور ڈاون اسٹریم | روبوٹ، کنویئر، ٹرمر اور ٹیسٹر کی ترتیب | حصہ پیداوار کی رفتار سے ہر انٹرفیس کو صاف کرتا ہے۔ | تصادم، جام، ٹرم نقصان یا ٹیسٹر بیک لاگ |
01 / بیس لائناس سائیکل سے شروع کریں جو لائن دراصل چل رہی ہے۔
ایک سائیکل ٹائم پروجیکٹ کو دوبارہ قابل پیمائش پوائنٹ کی ضرورت ہوتی ہے۔ ایک مسلسل اخراج لائن پر، وہ نقطہ پیرسن کٹ یا اگلی بار بار مشین کی ترتیب کے آغاز سے وابستہ سگنل ہو سکتا ہے۔ جمع کرنے والی مشین پر، پیداوار کو شاٹ کی تیاری، جمع کرنے والے کی پوزیشن، پش آؤٹ اور مولڈنگ کی ترتیب کے ذریعے بہتر طور پر سمجھا جا سکتا ہے۔ ایک ایسا سگنل منتخب کریں جو ہر مکمل تشکیلی تقریب میں ایک بار ظاہر ہوتا ہے اور اسے دستاویز کریں۔ ایک مشین کے HMI ٹارگٹ کا دوسری مشین کے ہاتھ سے طے شدہ مشاہدے کے ساتھ موازنہ نہ کریں۔
Kinggle کی میزبانی کی۔Moog DigiPack III دستیواضح طور پر فرق بیان کرتا ہے۔ مسلسل اخراج کے لیے، کنٹرولر پیرسن پروفائل کو سائیکل کے وقت سے جوڑ سکتا ہے اور لگاتار آغاز کے سگنل کے درمیان وقفہ کی پیمائش کر سکتا ہے۔ جمع کرنے والی مشین کے لیے، پیرسن پروفائل کا تعلق جمع کرنے والے کی پوزیشن سے ہوتا ہے جب کہ مواد کو باہر دھکیل دیا جاتا ہے۔ یہ فرق اہمیت رکھتا ہے کیونکہ ایک ہی ٹائمنگ ایڈیٹ ایک مشین پر وال پروفائل کو شفٹ کر سکتا ہے جبکہ دوسری پر مختلف اثر ڈالتا ہے۔
عام تغیرات دیکھنے کے لیے کم از کم کافی مسلسل واقعات ریکارڈ کریں۔ پلانٹ کو نمونے کی مدت کا انتخاب کرنا چاہیے، لیکن اس میں حقیقی آپریٹنگ پیٹرن کا احاطہ کرنا چاہیے: ایک ڈبل اسٹیشن لائن پر دونوں اسٹیشن، تمام متعلقہ ڈائی آؤٹ لیٹس یا کیویٹیز، معمول کے حصے کو ہٹانا اور نیچے کی دھارے کا سامان جو ریلیز کو کنٹرول کرتا ہے۔ الارم، مختصر اسٹاپس اور دستی مداخلتوں کو الگ سے نوٹ کریں۔ ایک اوسط جس میں غیر درجہ بند ڈاؤن ٹائم شامل ہوتا ہے وہ سائیکل کو چھپاتا ہے، جبکہ ایک بہترین واحد واقعہ دہرانے کی صلاحیت کو چھپاتا ہے۔
قبول شدہ حصے کو ٹائمنگ ریکارڈ کے پاس رکھیں۔ پروڈکٹ اور مولڈ پر نظرثانی، رال گریڈ اور لاٹ، رنگ یا ریگرائنڈ رول، نسخہ پر نظر ثانی، اصل درجہ حرارت کی حالت، مشین میں اندر جانے والی ہوا اور ٹھنڈا پانی کی حالت، حصہ کا وزن، دیوار کے اہم مقامات، طول و عرض اور مطلوبہ فنکشنل ٹیسٹ کیپچر کریں۔ یہ ریکارڈ بیس لائن ہے۔ اگر مختصر ٹرائل ناکام ہوجاتا ہے، تو ٹیم میموری سے دوبارہ تشکیل دینے کے بجائے ایک معلوم عمل میں واپس آسکتی ہے۔
02/ تشخیصاس واقعہ کا سراغ لگائیں جو اگلے سائیکل کو محدود کرتا ہے۔
زیادہ تر HMIs وقت کی ترتیبات میں ترمیم کرنا آسان بنا دیتے ہیں۔ یہ سہولت ایک ٹیم کو سب سے بڑی نظر آنے والی تعداد کو کم کرنے کی قیادت کر سکتی ہے اس سے پہلے کہ یہ معلوم کرے کہ یہ کیا کنٹرول کرتا ہے۔ سائیکل کو جسمانی بلاکس میں توڑ دیں اور ان کی حدود دیکھیں: پیریسن یا شاٹ کی تیاری، مولڈ ٹرانسفر، کلوز اینڈ لاک، بلو پن موومنٹ، انفلیشن، کولنگ، ایگزاسٹ، اوپننگ، ٹیک آؤٹ اور ڈاون اسٹریم ہینڈلنگ۔ کچھ بلاکس سیریز میں پائے جاتے ہیں۔ دوسرے اوورلیپ۔ کل سائیکل اس راستے سے طے ہوتا ہے جسے اگلا تشکیل دینے والا واقعہ شروع ہونے سے پہلے ختم ہونا چاہیے۔
ایک سادہ ٹائم لائن ترتیبات کی فہرست سے زیادہ مفید ہے۔ ہر بلاک کے لیے آغاز اور اختتامی سگنل کو ریکارڈ کریں اور اصل تاثرات کے ساتھ کمانڈ کا موازنہ کریں۔ اگر کولنگ ختم ہو جاتی ہے لیکن مشین روبوٹ کے واضح سگنل کا انتظار کرتی ہے، تو کولنگ کے وقت کو کم کرنے سے سائیکل کو تبدیل کیے بغیر گرم حصہ بن سکتا ہے۔ اگر مولڈ کے واپس آنے پر اگلی پیریزن تیار نہیں ہے، تو تیزی سے کھلنے سے آؤٹ پٹ نہیں بڑھ سکتا۔ اگر ایک ٹرمر نئی رفتار سے حصوں کو صاف نہیں کرسکتا ہے، تو رکاوٹ نیچے کی طرف منتقل ہو گئی ہے۔
کنگل کاHMI سیٹنگز اور الارم گائیڈاس وجہ سے سیٹ اقدار کو اصل اقدار سے الگ کرتا ہے۔ ایک کمانڈ دکھاتا ہے کہ کنٹرولر نے کیا درخواست کی ہے۔ سینسر کی حالت، پوزیشن کے تاثرات اور جسمانی مشاہدے سے پتہ چلتا ہے کہ آیا کارروائی ہوئی ہے۔ مشین کی الارم کی سرگزشت پہلے انٹر لاک یا اجازت نامے کو بھی ظاہر کر سکتی ہے جس نے ترتیب میں خلل ڈالا۔ ایک ری سیٹ بہترین اشارہ کو ہٹا سکتا ہے۔
ترکیب میں ترمیم کرنے سے پہلے ہر تاخیر کی درجہ بندی کریں۔ حصہ بنانے اور مستحکم کرنے کے لیے پیداواری وقت درکار ہے۔ مشروط وقت کسی حرکت کی حفاظت کرتا ہے یا تصدیق شدہ حالت کا انتظار کرتا ہے۔ دیر سے روبوٹ، غیر مستحکم افادیت، مسدود کولنگ سرکٹ، متضاد پیریزن، دستی تصدیق یا نیچے کی طرف بھیڑ سے بچنے کے قابل انتظار آتا ہے۔ دیکھ بھال کا نقصان پہننے، رساو، ناقص چکنا، خراب سینسرز یا صف بندی کے مسائل سے ہوتا ہے۔ ہر طبقے کا الگ مالک اور مختلف اصلاح ہے۔
03 / گرمی ہٹاناکولنگ کا وقت کم کرنے سے پہلے کولنگ کی کارکردگی کی تصدیق کریں۔
لیونڈیل بیسلPolyolefin بلو مولڈنگ کے لیے گائیڈبتاتا ہے کہ پولی اولفن بلو مولڈنگ ایپلی کیشنز میں ٹھنڈک مولڈنگ سائیکل کا زیادہ تر حصہ لیتی ہے۔ گائیڈ چھوٹے چکروں کو گرمی کی منتقلی کے حالات جیسے پگھلنے کا درجہ حرارت، مولڈ درجہ حرارت، پانی کا بہاؤ اور ہنگامہ خیزی کے ساتھ جوڑتا ہے، جبکہ ابھی بھی مطلوبہ حصے کے معیار کی ضرورت ہوتی ہے۔ یہ تشخیص کے لیے ایک مفید سمت ہے، نہ کہ عالمگیر کنگل اقدار کا مجموعہ۔
کولنگ سورس سے شروع کریں اور اصل سرکٹ کی پیروی کریں۔ مستحکم پیداوار پر کولنٹ کی فراہمی اور واپسی کی حالت کو ریکارڈ کریں، نہ صرف چلر ڈسپلے۔ چیک کریں کہ آیا مولڈ مخصوص بہاؤ حاصل کرتا ہے اور آیا متوازی سرکٹس متوازن ہیں۔ گرم سرکٹ، محدود نلی، آلودہ چینل، غلط کنکشن، ہوا کی جیب، لیک ہونے والی مہر یا گرمی کا بوجھ دوسری مشین کے ساتھ شیئر کریں۔ دیبلو مولڈنگ مشین یوٹیلیٹی گائیڈوضاحت کرتا ہے کہ پلانٹ کی فراہمی اور مشین کے اندر جانے کی حالت میں فرق کیوں ہونا چاہیے۔
مولڈ اور نکالے ہوئے حصے کا نقشہ بنائیں۔ ایک ہی سطح کی پڑھائی گردن کے داخلوں، چوٹکی والے علاقوں، موٹے ہینڈلز، گہرے اڈوں اور الگ سرکٹس کے ساتھ مولڈ کی نمائندگی نہیں کر سکتی۔ پلانٹ کا منظور شدہ پیمائش کا طریقہ استعمال کریں اور دہرائے جانے والے مقامات کا موازنہ کریں۔ مشاہدہ کریں کہ خرابی کب ظاہر ہوتی ہے: مولڈ کے اندر، ٹیک آؤٹ کے دوران، تراشتے وقت، کولنگ کنویئر پر یا حصہ کمرے کی حالت تک پہنچنے کے بعد۔ ایک گرم حصہ جو ایک منٹ کے لیے قابل قبول نظر آتا ہے بعد میں بیضوی گردن، جھولی کرسی، سکڑنا یا جہتی بہاؤ دکھا سکتا ہے۔
فارموسا پلاسٹکPolyethylene اخراج بلو مولڈنگ عمل گائیڈایک حصہ بہت گرم ہونے کی ممکنہ وجوہات میں سے ایک مختصر سائیکل، اعلی مولڈ درجہ حرارت اور بھرے ہوئے کولنٹ چینلز کی فہرست دیتا ہے۔ یہ ناکافی مولڈ کولنگ کو وار پیج کے ساتھ جوڑتا ہے اور پانی کے بہاؤ، مولڈ کے درجہ حرارت اور چینل کی حالت کو چیک کرنے کا مشورہ دیتا ہے۔ یہ تعلقات ٹھنڈک کی جانچ کی حمایت کرتے ہیں، لیکن رال گریڈ، مولڈ اور مصنوعات کی تفصیلات قابل قبول آپریٹنگ ونڈو کا فیصلہ کرتی ہیں۔
عادت سے کولنٹ کا درجہ حرارت کم نہ کریں۔ گاڑھا ہونا سطح کے درجہ حرارت، محیطی درجہ حرارت اور نمی کے درمیان تعلق پر منحصر ہے۔ سڑنا پر یا اس کے ارد گرد پانی حصہ کو متاثر کر سکتا ہے اور سامان یا کام کی جگہ کے مسائل پیدا کر سکتا ہے۔ جب گاڑھا ہونا آپریٹنگ باؤنڈری کے قریب ہو تو کمرے کی حالت کو ریکارڈ کریں، اور چلر، مولڈ اور پودوں کے طریقہ کار پر عمل کریں۔ بہاؤ کی تقسیم کو بہتر بنانے یا محدود سرکٹ کی صفائی درجہ حرارت کے ہدف کو منتقل کیے بغیر حرارت کی منتقلی کو بحال کر سکتی ہے۔
04 / حصہ ڈیزائندیوار کی تقسیم بدلتی ہے کہ مولڈ کو کتنی گرمی ہٹانی چاہیے۔
کولنگ ڈیمانڈ اس حصے میں پلاسٹک کی پیروی کرتی ہے۔ ایک موٹی جگہ میں پتلی جگہ سے زیادہ گرم مواد ہوتا ہے اور قریبی دیواروں کے اخراج کے لیے تیار ہونے کے بعد یہ نرم رہ سکتا ہے۔ کولنگ کے پورے مرحلے کو بڑھانا اس ایک جگہ کی حفاظت کر سکتا ہے، لیکن یہ سانچے میں ہر دوسرے حصے کو زیادہ دیر تک رکھتا ہے۔ ایک لمبے چکر کو ناگزیر کے طور پر قبول کرنے سے پہلے، پیمائش شدہ دیوار کے نقشے کا ڈیزائن کی ضرورت اور پیریسن سے گہا تک متوقع اسٹریچ کا موازنہ کریں۔
کنگگل کے زیر اہتمام موگ ڈیجی پیک III دستی وضاحت کرتا ہے کہ پیرسن پروگرامنگ مصنوعات کی لمبائی کے ساتھ ڈائی گیپ کو کنٹرول کرتی ہے۔ یہ غیر ضروری بھاری دیوار کے حصوں کو طویل ٹھنڈک کے ساتھ جوڑتا ہے اور وضاحت کرتا ہے کہ آزمائشی کنٹینرز پر دیوار کی موٹائی کی پیمائش کے خلاف پروفائل کی تصدیق ہونی چاہیے۔ اس رشتے کو احتیاط سے استعمال کریں۔ مواد کو ہٹانا ایک سائیکل ٹائم شارٹ کٹ نہیں ہے جب تک کہ نظر ثانی شدہ حصہ وزن، کم از کم دیوار، اثر، سب سے اوپر لوڈ، ڈراپ، دباؤ، کیمیائی مزاحمت اور جہتی ضروریات کو پورا نہیں کرتا جو مصنوعات پر لاگو ہوتے ہیں.
پہلے تیار شدہ حصے پر گرم یا مسخ شدہ علاقے کا پتہ لگائیں۔ پھر اس پوزیشن کو پیرسن پروگرام، مولڈ اسٹریچ، پنچ آف اور کولنگ سرکٹ سے جوڑیں۔ پروفائل، ٹیل کیپچر یا جیومیٹری سے بھاری بنیاد آ سکتی ہے۔ ایک گرم ہینڈل میں ویبنگ، لوکل اسٹریچ، وینٹنگ یا کولنگ شامل ہو سکتی ہے۔ گرم گردن میں بلو پن رابطہ، ٹھنڈک داخل کرنا، اضافی مواد یا تاخیر سے رہائی شامل ہوسکتی ہے۔ دیپیرسن پروگرامنگ گائیڈظاہری شکل کے لحاظ سے پوائنٹس میں ترمیم کرنے کے بجائے پروفائل مواد کو منتقل کرنے کے لیے پیمائش پر مبنی طریقہ فراہم کرتا ہے۔
مولڈ ڈیزائن گرمی کی منتقلی کا دستیاب راستہ بھی متعین کرتا ہے۔ چینل پلیسمنٹ، فلو پاتھ، انسرٹس، گردن کی تعمیر، وینٹنگ، سطح کا رابطہ اور الگ کرنے والی لائن ڈیزائن اس بات کو محدود کر سکتا ہے کہ حصہ کتنی جلدی مستحکم ہوتا ہے۔ کنگل کا استعمال کریں۔اخراج دھچکا مولڈنگ سڑنا ڈیزائن گائیڈجب یوٹیلیٹیز کے بعد وہی گرم خطہ باقی رہتا ہے اور دیوار کی منظور شدہ تقسیم کی تصدیق ہو جاتی ہے۔ ایک مستقل مقامی رکاوٹ کو مولڈ کی اصلاح کی ضرورت ہو سکتی ہے، کسی اور ٹائمر کی تبدیلی کی نہیں۔

منظور شدہ حصے کے وزن کو نتیجہ کے طور پر رکھیں، نہ کہ صرف کنٹرول۔ ایک ہی کل وزن والے دو حصوں میں دیوار کی تقسیم اور ٹھنڈک کا رویہ مختلف ہو سکتا ہے۔ کارکردگی کو کنٹرول کرنے والے مقامات کو سیکشن کریں یا ان کی پیمائش کریں، اور پروڈکٹ کنٹرول پلان کے ذریعے بیان کردہ وقت پر پوسٹ انجیکشن کی شکل کو چیک کریں۔ اس طرح دیوار کی موٹائی کا کام مادی بچت کے بارے میں عام دعوے کے بجائے مفید عمل کا ثبوت بن جاتا ہے۔
05 / مشین منطقمسلسل اور جمع کرنے والی مشینیں ایک ٹائمنگ ماڈل کا اشتراک نہیں کرتی ہیں۔
ایک مسلسل ایکسٹروشن بلو مولڈنگ مشین پر، ایکسٹروڈر مسلسل ایک پیریسن فراہم کرتا ہے جب کہ ایک یا زیادہ مولڈ سٹیشن اپنے سلسلے میں حرکت کرتے ہیں۔ سائیکل کا وقت، پیرسن کی لمبائی، کٹ ٹائمنگ اور دیوار کی موٹائی کے پروگرام کو اس لیے منسلک کیا جا سکتا ہے۔ اگر سائیکل تبدیل ہوتا ہے، تو کنٹرولر کو ابھی بھی مطلوبہ پروفائل کو فزیکل پاریسن کے ساتھ اور مولڈ کے اندر رکھنا چاہیے۔ ایک مختصر اسٹیشن کی ترتیب جو پروفائل کو تبدیل کرتی ہے غیر جانبدار رفتار کی تبدیلی نہیں ہے۔
موگ کنٹرولر دستی مسلسل مشینوں کے لیے وقت پر مبنی پروفائل کنٹرول اور جمع کرنے والی مشینوں کے لیے پوزیشن پر مبنی کنٹرول کی وضاحت کرتا ہے۔ ایک مسلسل سیٹ اپ میں، یہ شروع کے سگنل کے درمیان وقفہ سے سائیکل کے وقت کا تعین کر سکتا ہے جیسے کہ لگاتار پیریسن کٹ۔ جمع کرنے والے سیٹ اپ میں، وال پروفائل پش آؤٹ کے دوران جمع کرنے والے کی پوزیشن کی پیروی کرتا ہے۔ یہ شائع شدہ امتیاز اس لیے ہے کہ کسی پلانٹ کو دوسری لائن سے سائیکل ٹائم طریقہ ادھار لینے سے پہلے مشین اور کنٹرولر موڈ کی شناخت کرنی چاہیے۔
ایک جمع کرنے والی مشین کو بھی مطلوبہ شاٹ تیار کرنا پڑتا ہے جب کہ مولڈنگ کا سلسلہ آگے بڑھتا ہے۔ پوچھیں کہ اگلی شاٹ کے لیے مولڈ کے تیار ہونے سے پہلے پلاسٹائزنگ یا جمع کرنا ختم ہو جاتا ہے۔ اگر جمع کرنے والا ابھی بھی بھر رہا ہے، تو مولڈ کھلنے سے سیکنڈوں کو تراشنا پورے چکر کو کم نہیں کر سکتا۔ اگر جمع جلد ختم ہو جائے تو، مولڈنگ اور کولنگ کا راستہ رکاوٹ ہو سکتا ہے۔ ایک ہدف کی قیمت سے تیاری کا اندازہ لگانے کے بجائے اصل شاٹ کی تیاری، کشن یا اختتامی پوزیشن، پگھلنے کی حالت اور حصہ کا وزن ریکارڈ کریں۔
اسٹیشن کی ترتیب ٹائم لائن کو بھی تبدیل کرتی ہے۔ ایک ڈبل سٹیشن کی مسلسل مشین ایک سٹیشن کو استعمال کر سکتی ہے جبکہ دوسرا کسی حصے کو ٹھنڈا یا جاری کرتا ہے، لیکن ایکسٹروڈر، ڈائی ہیڈ، ٹرانسفر موشن، کولنگ سسٹم اور ڈاون اسٹریم آلات کو اوورلیپ کو سپورٹ کرنا چاہیے۔ کنگل کاسنگل اسٹیشن بمقابلہ ڈبل اسٹیشن کا موازنہاس صلاحیت کے فیصلے کی وضاحت کرتا ہے۔ ملٹی ہیڈ اور ملٹی کیویٹی لے آؤٹ فی ایونٹ کے حصوں اور آؤٹ لیٹس یا کیویٹیز کے درمیان توازن کو متاثر کرتے ہیں۔ دیملٹی ہیڈ بمقابلہ ملٹی کیویٹی گائیڈان شرائط کو الگ کرتا ہے۔
مشینوں کا موازنہ کرتے وقت صحیح ڈینومینیٹر استعمال کریں۔ ایک تشکیل دینے والا واقعہ ہمیشہ ایک حصہ نہیں ہوتا ہے۔ تمام متعلقہ سروں، گہاوں اور اسٹیشنوں سے منظور شدہ حصوں کی گنتی کریں، پھر وہ رکاوٹیں شامل کریں جو ان حصوں کو فروخت کے قابل بناتے ہیں۔ تیز خشک حرکت والی مشین فی گھنٹہ کم قبول شدہ پرزے تیار کر سکتی ہے اگر اخراج، ٹھنڈک، تراشنا یا معیار کی استحکام رفتار کو برقرار نہ رکھ سکے۔
06/ ترتیباوور لیپنگ خطرات کے بغیر انتظار کا وقت بازیافت کریں۔
ٹھنڈک اور پیرسن کی ترسیل کو سمجھنے کے بعد، اعمال کے درمیان فرق کی جانچ پڑتال کریں. تاخیر ضروری ہونے کے بجائے تاریخی ہو سکتی ہے، لیکن یہ کلیئرنس، پریشر سٹیبلائزیشن، ایگزاسٹ، سگنل کی تصدیق یا محفوظ ہینڈ آف بھی فراہم کر سکتی ہے۔ شناخت کریں کہ ہر تاخیر کس حالت کی حفاظت کرتی ہے۔ پھر چیک کریں کہ آیا کنٹرولر کے پاس پہلے سے ہی اس شرط کے لیے قابل اعتماد رائے ہے۔ ایک مقررہ انتظار کو ایک تصدیق شدہ تکمیل کے سگنل سے تبدیل کرنے سے دوبارہ قابلیت کو بہتر بنایا جا سکتا ہے، لیکن صرف اس صورت میں جب مشین کا ڈیزائن اور منظور شدہ کنٹرول منطق اس کی حمایت کرے۔
Kinggle کی میزبانی کی۔خودکار دھچکا مولڈنگ مشین آپریشن دستیٹائمنگ کیٹیگریز کو الگ کرتا ہے جیسے مولڈ کلوزنگ، بلو ٹائمنگ، ایگزاسٹ سے متعلقہ ایکشنز، مولڈ مائیکرو اوپننگ، بلو پن موومنٹ اور روبوٹ کی تاخیر۔ دستی بار بار اقدار کو اصل مصنوعات یا پیداوار کی حالت سے جوڑتی ہے۔ اس کا انٹرفیس دستاویزی مشین فیملی پر لاگو ہوتا ہے اور ماڈل، آپشن یا سافٹ ویئر ورژن کے لحاظ سے مختلف ہو سکتا ہے، لہذا اسے تجویز کردہ سیکنڈوں کی عام فہرست میں تبدیل نہیں کیا جانا چاہیے۔
مشین کے طریقہ کار کے ذریعے اجازت دی گئی کم اور کنٹرول شدہ حالات پر جسمانی ترتیب دیکھیں۔ اس بات کی تصدیق کریں کہ ہوزز، کیبلز، بلو پن، کور، ٹیک آؤٹ ڈیوائسز اور حصہ پورے راستے میں صاف رہتا ہے۔ کمانڈ اور فیڈ بیک ایک ساتھ پڑھیں۔ اگر کوئی حرکت جلد پوزیشن پر پہنچ جاتی ہے لیکن ترتیب پھر بھی انتظار کرتی ہے تو درست اجازت تلاش کریں۔ اگر فیڈ بیک تاخیر سے یا وقفے وقفے سے آتا ہے، تو اس ٹائمر کو کم کرنے سے پہلے سینسر، میکانزم یا افادیت کی وجہ کو درست کریں جو اسے ماسک کر رہا تھا۔
ڈاؤن اسٹریم کا کام اسی ٹائم لائن پر ہے۔ ایک روبوٹ مولڈ کو جلدی صاف کر سکتا ہے لیکن پرزوں کو کنویئر پر رکھ سکتا ہے جو پہلے سے بھرا ہوا ہے۔ ایک ٹرمر ایک مستحکم حصہ درجہ حرارت کی ضرورت ہو سکتی ہے. مشین کی پیداوار بڑھنے کے بعد ایک لیک ٹیسٹر رکاوٹ بن سکتا ہے۔ قطار کی لمبائی کو ریکارڈ کریں اور پہلی مستقل دوڑ کے ذریعے نہ صرف مشین پر چند چکروں کے دوران اسباب کو روکیں۔ تیز ترین محفوظ مشین سائیکل مفید نہیں ہے اگر یہ نقائص یا بھیڑ کو ایک اسٹیشن سے دور لے جائے۔
07 / تجربہایک کنٹرول شدہ سائیکل ٹائم ٹرائل چلائیں جسے دوسری شفٹ دہرا سکتی ہے۔
ایک مفید آزمائش ایک سوال سے شروع ہوتی ہے جیسے کہ "کیا مولڈ سرکٹ B محفوظ اخراج کو محدود کر رہا ہے؟" یا "کیا سینسر کی تصدیق کے بعد روبوٹ کی واضح تاخیر باقی رہتی ہے؟" یہ "سائیکل کو تیز تر بنائیں" سے شروع نہیں ہوتا ہے۔ مشتبہ رکاوٹ، تبدیلی، متوقع جواب اور وہ حصہ چیک کریں جو ٹرائل کو مسترد کر سکتے ہیں۔ ایک شخص کو نسخہ کی ترامیم کو کنٹرول کرنے کے لیے اور ایک شخص کو نتائج ریکارڈ کرنے کے لیے تفویض کریں تاکہ نمونوں کے درمیان متعدد ایڈجسٹمنٹ نہ ہوں۔
-
منظور شدہ بیس لائن کو منجمد کریں۔جاری کردہ ترتیبات کو محفوظ کریں یا پرنٹ کریں، پروڈکٹ پیکج کی شناخت کریں اور قبول شدہ نمونے برقرار رکھیں۔ مستحکم حالات میں سائیکل کی اصل تبدیلی اور قبول شدہ پیداوار کو ریکارڈ کریں۔
-
ایک پابندی کا نام بتائیں۔ترتیب کی ٹائم لائن، کولنگ میپ، یوٹیلیٹی ریڈنگز، الارم ہسٹری اور ڈاؤن اسٹریم آبزرویشنز کا استعمال کریں۔ وہ ثبوت لکھیں جو اس رکاوٹ کی طرف اشارہ کرتے ہیں۔
-
اجازت شدہ تبدیلی کی وضاحت کریں۔مشین، سڑنا اور رال دستاویزات کا استعمال کریں. ایک کنٹرول شدہ ایڈجسٹمنٹ کی حد اور واپسی کا نقطہ مقرر کریں۔ آبزرویشن ونڈو کے دوران ایک اور متغیر کو تبدیل نہ کریں۔
-
مسترد کرنے کے محرکات مرتب کریں۔متعلقہ علامات شامل کریں جیسے غیر مستحکم پیریسن، نامکمل حرکت، گرم یا چپکنے والے حصے، وار پیج، جہتی حرکت، وزن یا دیوار کی خرابی، فلیش، بلو آؤٹ، الارم، جام یا غیر محفوظ رویہ۔
-
استحکام کے ذریعے چلائیں.حصوں کو وقت، اسٹیشن، سر یا گہا کے لحاظ سے نشان زد کریں۔ پہلے ٹکڑے سے نئی حالت کا فیصلہ نہ کریں اگر تبدیل شدہ متغیر کو نئی مستحکم حالت تک پہنچنے کے لیے وقت درکار ہے۔
-
قبول شدہ پروڈکشن ونڈو کی پیمائش کریں۔کنٹرول شدہ بصری، وزن، دیوار، جہتی اور فنکشنل چیکس کا اطلاق کریں۔ جب وہ قابل فروخت حصے کی وضاحت کرتے ہیں تو ڈاؤن اسٹریم ٹرمنگ، ٹیسٹنگ اور پیک آؤٹ شامل کریں۔
-
رکھیں، مسترد کریں یا تفتیش کریں۔تبدیلی کو اسی وقت برقرار رکھیں جب متعین ونڈو گزر جائے اور قبول شدہ آؤٹ پٹ بہتر ہو۔ اگر معیار یا کنٹرول خراب ہو جائے تو بیس لائن کو بحال کریں۔ ٹولنگ، افادیت یا دیکھ بھال کی کارروائی کھولیں جب ٹرائل کسی جسمانی وجہ کو بے نقاب کرے۔
نمونہ پلان لائن سے مماثل ہونا چاہئے۔ ڈبل سٹیشن مشین پر، دونوں اطراف کو شامل کریں۔ ملٹی ہیڈ سیٹ اپ پر، سر کی شناخت کو محفوظ رکھیں۔ ملٹی کیویٹی مولڈ پر، گہا کی شناخت کو محفوظ رکھیں جہاں عملی ہو۔ ایک اوسط ایک گرم سرکٹ یا ایک پتلی پیداوار کو چھپا سکتا ہے۔ دیبلو مولڈنگ نقائص گائیڈظاہر کرتا ہے کہ کس طرح فکسڈ اور بے ترتیب پیٹرن مختلف چیکوں کی طرف لے جاتے ہیں۔
آزمائشی ریکارڈز میں پرانی قدر، نئی قدر، تبدیلی کا وقت، ذمہ دار شخص، اصل سائیکل کی تقسیم، مادی لاٹ، یوٹیلیٹی سٹیٹ، نمونہ IDs، ناپے گئے نتائج، مسترد اور حتمی فیصلہ شامل ہونا چاہیے۔ تصویریں شکل اور نقائص کے مقام کے لیے مفید ہیں، لیکن وہ پیمائش کی جگہ نہیں لیتے ہیں۔ اگر عمل بیس لائن پر واپس آجاتا ہے تو اسے بھی ریکارڈ کریں۔ ایک ناکام آزمائش اب بھی دوسری تبدیلی کو اسی خیال کو دہرانے سے روک سکتی ہے۔
08 / صلاحیتقبول شدہ حصوں سے آؤٹ پٹ کا حساب لگائیں، خشک سائیکل حرکت سے نہیں۔
ڈرائی سائیکل آؤٹ پٹ مکمل مواد، ٹھنڈک اور جزوی قبولیت کے بوجھ کے بغیر مشین کی حرکت کو بیان کرتا ہے۔ یہ حرکت کی صلاحیت کو جانچنے کے لیے مفید ہے، لیکن یہ قابل فروخت پیداوار کا وعدہ نہیں ہے۔ پیداواری حساب کتاب میں اصلی حصہ، رال، مولڈ، سر یا گہا کی گنتی، کولنگ سسٹم، بہاوی سامان اور قبولیت کا طریقہ استعمال کرنا چاہیے۔ یہی وجہ ہے Kinggle کیمنصوبے کی معلومات کے عملمشین کی سفارش کرنے سے پہلے پروڈکٹ کا سائز، وزن، مواد، موٹائی اور آؤٹ پٹ کی ضروریات پوچھتا ہے۔
نمائندہ پروڈکشن ونڈو پر براہ راست قبول شدہ آؤٹ پٹ کی پیمائش کریں۔ صرف ان حصوں کو شمار کریں جو بیان کردہ ریلیز کے معیار کو پاس کرتے ہیں، اور منصوبہ بند اسٹاپس، غیر منصوبہ بند اسٹاپس، سیٹ اپ نقصان اور مسترد کو الگ سے ریکارڈ کریں۔ انہیں کسی ایک غیر واضح کارکردگی کے عنصر کے اندر نہ چھپائیں۔ اگر لائن فی ایونٹ کے کئی حصے پیدا کرتی ہے، تو اسٹیشن، سر یا گہا کے حساب سے گنتی کو جوڑیں تاکہ ایک غیر فعال آؤٹ پٹ کل کے اندر غائب نہ ہو۔
| میٹرک | حساب یا مشاہدہ | استعمال کریں۔ | رپورٹنگ کی عام غلطی |
|---|---|---|---|
| سائیکل سیکنڈ | بار بار مستحکم چکروں میں ایک ہی ایونٹ کے درمیان کا وقت | مشین ایونٹ کی رفتار اور تغیرات دکھاتا ہے۔ | مختصر ترین واحد واقعہ کی اطلاع دینا |
| فی ایونٹ کے حصے | ایک مکمل تشکیل دینے والے ایونٹ کے ذریعہ جاری کردہ قبول شدہ جسمانی حصے | سروں، گہاوں اور سٹیشنوں کو حجم کے ساتھ جوڑتا ہے۔ | فرض کریں کہ ہر آؤٹ لیٹ تیار کر رہا ہے۔ |
| نظریاتی گھنٹہ کی پیداوار | (3,600 / سائیکل سیکنڈ) × حصے فی ایونٹ | بلاتعطل حالات پر منصوبہ بندی کا موازنہ | نتیجہ کو کال کرنا پیداوار کی ضمانت دیتا ہے۔ |
| قبول شدہ فی گھنٹہ آؤٹ پٹ | منظور شدہ حصے / مشاہدہ پیداوار کے اوقات | ٹیسٹ شدہ پروڈکٹ پیکیج سے قابل استعمال آؤٹ پٹ دکھاتا ہے۔ | صاف، سیٹ اپ یا مسترد شدہ حصوں کی گنتی |
| نتیجہ تبدیل کریں۔ | مماثل حالات کے تحت، مائنس قبول شدہ آؤٹ پٹ کے بعد قبول شدہ آؤٹ پٹ | جانچ کرتا ہے کہ آیا ترمیم نے حقیقی مقصد کو بہتر بنایا ہے۔ | مختلف مصنوعات، شفٹوں یا افادیت کا موازنہ کرنا |
رفتار کے ساتھ معیار کی اطلاع دیں۔ وزن اور دیوار کے نتائج، اہم جہتیں، فنکشنل ٹیسٹ کا نتیجہ، سکریپ یا ہولڈ کاؤنٹ، افادیت کی حالت اور ترکیب پر نظر ثانی شامل کریں۔ دو سیکنڈ کی کمی کا اصل سائیکل، حصے کی گنتی، قبول شدہ پیداوار اور ٹیسٹ کی شرائط کے بغیر کوئی الگ الگ معنی نہیں ہے۔ اس لیے یہ مضمون فیصد بہتری کا ہدف شائع نہیں کرتا ہے۔ نتیجہ خریدار کے لائن ڈیٹا سے آنا چاہیے۔
نئی مشین یا مولڈ کے لیے، ٹرائل سے پہلے آؤٹ پٹ طریقہ کی وضاحت کریں۔ کنگل کافیکٹری قبولیت ٹیسٹ گائیڈیہ بتاتا ہے کہ ماپا رن کو صحیح پروڈکٹ، مواد، مولڈ اور افادیت کے حالات سے کیسے جوڑنا ہے۔ استعمال کریں۔شروعاتی چیک لسٹوقت سے پہلے ایک مستحکم ریاست قائم کرنا، اورتبدیلی گائیڈسیٹ اپ نقصان کو مستحکم پیداوار سے الگ رکھنے کے لیے۔
09 / حدودجب عمل کنٹرول کھو دے تو ٹرائل روک دیں۔
منظور شدہ حالت کو روکیں اور بحال کریں اگر کوئی گارڈ، انٹر لاک، ایمرجنسی اسٹاپ یا مؤثر توانائی کا کنٹرول حسب منشا کام نہیں کررہا ہے۔ مشین کی غیر متوقع حرکت، تصادم کا خطرہ، غیر معمولی ہائیڈرولک یا نیومیٹک رویہ، خراب دباؤ کے اجزاء، بجلی کے زیادہ گرم ہونے، لیک ہونے یا ظاہر ہونے والے تاثرات اور جسمانی پوزیشن کے درمیان اختلاف کے لیے رکیں۔ سائیکل ٹائم کام کبھی بھی غلطی کے ارد گرد آپریشن کی اجازت نہیں دیتا.
جزوی ثبوت بھی ٹرائل کو روک سکتا ہے۔ ایسی پیریزن کے لیے دیکھیں جو مزید صحیح پوزیشن میں نہ آئے، مولڈ کا نامکمل بندش، بڑھتی ہوئی فلیش، غیر مستحکم وزن، پتلی نازک دیواریں، بلو آؤٹ، نامکمل تفصیل، چپکنے، تراشنا، وار پیج، بیضوی گردنیں، راکر بوٹمز، سکڑنا یا فنکشنل ٹیسٹ میں ناکامی۔ فارموسا کی پراسیس گائیڈ ان میں سے کئی علامات کو ضرورت سے زیادہ گرمی، ناکافی ٹھنڈک، ایک مختصر چکر یا کولنگ چینل کی حالت سے جوڑتی ہے۔ صحیح تشخیص کو دوبارہ کھولنے کے لیے علامت کا استعمال کریں بجائے اس کے کہ وجہ تلاش کیے بغیر وسیع ٹھنڈک کا وقت شامل کریں۔
جب رکاوٹ کو مولڈ چینل کی تبدیلی، ڈائی یا بلو پن میں ترمیم، کنٹرول پروگرام میں تبدیلی، انٹر لاک تبدیلی، پریشر سسٹم کے کام یا کوالیفائیڈ رال اور مشین ونڈو کے باہر آپریشن کی ضرورت ہو تو بڑھیں۔ استعمال کریں۔احتیاطی دیکھ بھال گائیڈدوبارہ قابل سامان کی تلاش کے لیے۔ ایک پہنا ہوا طریقہ کار سائیکل کو سست بنا سکتا ہے، لیکن تیز کمانڈ اس کی مرمت نہیں کرے گی۔
جاری کردہ بیس لائن کے ساتھ پروجیکٹ کو ختم کریں۔ نسخہ کو صرف پلانٹ کی منظوری کے عمل کے ذریعے اپ ڈیٹ کریں، نمونہ اور پیمائش کا ریکارڈ منسلک کریں، اور بتائیں کہ نتیجہ کس پروڈکٹ، مولڈ، رال اور مشین کی ترتیب کا احاطہ کرتا ہے۔ رد شدہ ٹرائلز کو تبدیلی لاگ میں رکھیں۔ جب اگلی شفٹ قبول شدہ سائیکل کو دوبارہ پیش کر سکتی ہے اور اس کی حدود کی وضاحت کر سکتی ہے، تو بہتری عام پیداوار کے لیے تیار ہے۔
10/ جواباتبلو مولڈنگ سائیکل ٹائم کے بارے میں اکثر پوچھے گئے سوالات
اخراج دھچکا مولڈنگ سائیکل وقت کا تعین کیا ہے؟
سائیکل کا وقت پیرسن یا شاٹ کی تیاری، مولڈ موومنٹ، انفلیشن، کولنگ، ایگزاسٹ، اوپننگ، ٹیک آؤٹ اور ڈاون اسٹریم ہینڈلنگ کے ذریعے مطلوبہ سست ترین راستے سے طے کیا جاتا ہے۔ پروڈکٹ جیومیٹری، دیوار کی تقسیم، رال کا رویہ، مولڈ کولنگ، مشین کا فن تعمیر اور قبول شدہ حصے کے معیار سبھی اس راستے کو متاثر کرتے ہیں۔ یہ فیصلہ کرنے سے پہلے کہ کون سا ٹائمر ذمہ دار ہے اصل ترتیب اور فیڈ بیک سگنلز کی پیمائش کریں۔
کیا ٹھنڈک ہمیشہ بلو مولڈنگ سائیکل کا سب سے طویل حصہ ہوتا ہے؟
LyondellBasell کے بلو مولڈنگ گائیڈ کے مطابق، بہت سے polyolefin ایپلی کیشنز میں کولنگ زیادہ تر مولڈنگ سائیکل پر قبضہ کرتی ہے، لیکن یہ خود بخود ہر لائن پر فعال رکاوٹ نہیں ہے۔ پیرسن ڈیلیوری، ایکومولیٹر فلنگ، مولڈ ٹرانسفر، روبوٹ کلیئرنس، تراشنا یا ٹیسٹنگ اگلے آغاز کو کنٹرول کر سکتی ہے۔ ایک ٹائم لائن ظاہر کرتی ہے کہ آیا کولنگ کو کم کرنے سے مکمل سائیکل تبدیل ہو جائے گا یا صرف گرم حصے کو نکال دیا جائے گا۔
جنگ کا سبب بنے بغیر ٹھنڈک کا وقت کیسے کم کیا جا سکتا ہے؟
پہلے کولنٹ کی فراہمی اور واپسی کے حالات، سرکٹ بیلنس، چینل کی صفائی، مولڈ ٹمپریچر پیٹرن اور حصے پر گرم مقام کی تصدیق کریں۔ دیوار کی تقسیم کا ڈرائنگ اور منظور شدہ عمل سے موازنہ کریں۔ ایک دستاویزی حالت کو تبدیل کریں، عمل کو مستحکم ہونے دیں، اور مطلوبہ پوسٹ انجیکشن وقفہ کے بعد طول و عرض اور شکل کی جانچ کریں۔ اگر وہی مقامی گرم علاقہ رہتا ہے تو، مولڈ یا دیوار کی تقسیم کو انجینئرنگ کے جائزے کی ضرورت پڑسکتی ہے۔
کیا ایک چھوٹا سائیکل ہمیشہ بلو مولڈنگ آؤٹ پٹ میں اضافہ کرتا ہے؟
نمبر۔ آؤٹ پٹ تبھی بڑھتا ہے جب تبدیل شدہ سائیکل لائن کی رکاوٹ ہو اور اضافی حصے قبول کیے جائیں۔ ایک تیز مشین ایونٹ گرم پرزے، زیادہ مسترد، روبوٹ جام، تراشنے والے نقصان یا ٹیسٹر بیک لاگ بنا سکتا ہے۔ مماثل مصنوعات، مواد، مولڈ، افادیت اور معیار کی شرائط کے تحت فی مشاہدہ گھنٹے کے قبول شدہ حصوں کا موازنہ کریں۔ خشک سائیکل کی حرکت، نظریاتی پیداوار اور قبول شدہ پیداوار کو علیحدہ اعداد و شمار کے طور پر رکھیں۔
پیرسن پروگرامنگ سائیکل کے وقت کو کیسے متاثر کرتی ہے؟
پیرسن پروگرامنگ میں تبدیلی آتی ہے جہاں مواد پروڈکٹ کے ساتھ بیٹھتا ہے۔ غیر ضروری بھاری علاقوں کو زیادہ ٹھنڈک کی ضرورت پڑسکتی ہے، جبکہ ضرورت سے زیادہ پتلے حصے پروڈکٹ ٹیسٹ میں ناکام ہوسکتے ہیں۔ مسلسل مشینوں پر، وال پروفائل کو سائیکل ٹائم کے ساتھ بھی ہم آہنگ کیا جا سکتا ہے، اس لیے وقت میں تبدیلی پروفائل کی جگہ کو تبدیل کر سکتی ہے۔ سائیکل کی تبدیلی کے بعد دیوار کے مقامات، حصہ کا وزن اور پروفائل الائنمنٹ کی توثیق کریں بجائے اس کے کہ محفوظ شدہ منحنی خطوط درست رہے۔
سائیکل کے وقت کے مسئلے کے لیے کنگل کو کون سا ڈیٹا بھیجا جائے؟
مشین کا ماڈل اور کنٹرولر ورژن، پروڈکٹ ڈرائنگ، مولڈ اور ٹولنگ آئی ڈی، رال گریڈ اور لاٹ، ریسیپی ریویژن، محفوظ مقام سے کی گئی سائیکل ویڈیو، ایونٹ کی ٹائم لائن، الارم ہسٹری، پارٹ ویٹ اور وال میپ، کریٹیکل ڈائمینشنز، ڈیفیکٹ فوٹوز، مشین انلیٹ ایئر اور کولنگ واٹر آبزرویشنز، ڈاون اسٹریم سٹاپ کے دورانیے کی وجوہات اور منظور شدہ ڈیفائنس کو بھیجیں۔ یہ ثبوت کولنگ، ٹولنگ، کنٹرولز، یوٹیلیٹیز، میٹریل اور لائن بیلنس کی وجوہات کو الگ کرنے میں مدد کرتا ہے۔

ایک نظام کے طور پر مصنوعات اور سائیکل پر بحث کریں۔
اصل حصہ ڈرائنگ، رال، مولڈ، مشین کنفیگریشن، موجودہ سائیکل ٹائم لائن، یوٹیلیٹی مشاہدات اور ناپے گئے معیار کے نتائج بھیجیں۔ کنگل مشین، ٹولنگ، کنٹرولز اور پیداواری ہدف کے ارد گرد شواہد کا جائزہ لے سکتا ہے۔
اپنا پروڈکشن ڈیٹا بھیجیں۔اس گائیڈ کے لیے استعمال کردہ ذرائع
کنگل کی میزبانی شدہ کتابچے دستاویزی کنٹرولز اور مشین کی ترتیب کے بارے میں بیانات کی حمایت کرتے ہیں۔ پولیمر پروڈیوسر گائیڈز ٹھنڈک اور خرابی کے تعلقات کی حمایت کرتے ہیں۔ OSHA کے ذرائع ریاستہائے متحدہ کی حفاظتی حدود کے لیے شامل ہیں۔ ان ذرائع میں سے کوئی بھی ہر پروڈکٹ یا مشین کے لیے آفاقی سائیکل کا ہدف فراہم نہیں کرتا ہے۔
- Kinggle کی میزبانی میں خودکار بلو مولڈنگ مشین آپریشن دستی8 ستمبر 2026 تک رسائی حاصل کی۔
- Moog DigiPack III پیرسن وال تھکنیس کنٹرولر دستی، MRJ06301کنگل کی میزبانی میں، 8 ستمبر 2026 کو رسائی ہوئی۔
- LyondellBasell، Polyolefin بلو مولڈنگ کے لیے ایک گائیڈ8 ستمبر 2026 تک رسائی حاصل کی۔
- فارموسا پلاسٹک، پولیتھیلین ایکسٹروژن بلو مولڈنگ پروسیس گائیڈ8 ستمبر 2026 تک رسائی حاصل کی۔
- OSHA 29 CFR 1910.147، خطرناک توانائی کا کنٹرول8 ستمبر 2026 تک رسائی حاصل کی۔
- OSHA 29 CFR 1910.212، تمام مشینوں کے لیے عمومی تقاضے8 ستمبر 2026 تک رسائی حاصل کی۔